
L'impératif du contrôle de la contamination dans l'électronique moderne
Dans le monde microscopique de la fabrication de semi-conducteurs, des dispositifs médicaux et de l'optique avancée, la présence d'une seule particule de poussière—invisible à l'œil nu—peut rendre un produit totalement inutile. Alors que les composants électroniques rétrécissent à des dimensions nanométriques et deviennent de plus en plus sensibles, l'environnement dans lequel ils sont fabriqués doit être contrôlé avec une précision de niveau militaire. C'est là que le Moulage électronique en salle blanche émerge comme une discipline critique et non négociable. Il ne s'agit pas seulement de fabriquer dans une salle blanche ; il s'agit de l'intégration synergique de processus de moulage spécialisés, de la science des matériaux et de la conception des installations pour produire des composants avec une tolérance zéro pour la contamination particulaire, ionique ou moléculaire.
Le moulage électronique en salle blanche fait référence au moulage par injection, au moulage par compression ou au moulage par transfert de composants en plastique et en élastomère dans un environnement contrôlé répondant à des classifications de propreté ISO spécifiques. Contrairement au moulage par injection standard, qui tolère les particules en suspension, l'humidité et le dégazage, le moulage en salle blanche exige une approche holistique. Chaque élément—des granulés de résine à l'acier du moule, des équipements robotisés de manutention à la blouse de l'opérateur—doit être vérifié pour prévenir la contamination. L'objectif n'est pas seulement la précision dimensionnelle mais pureté chimique et physique, garantissant que la pièce finale n'introduit pas de défauts dans l'assemblage électronique sensible qu'elle protège ou abrite.
Ce guide sert de manuel complet pour les ingénieurs, les responsables qualité et les spécialistes des achats cherchant à naviguer dans les complexités de ce créneau de fabrication spécialisé. Nous allons disséquer la méthodologie, explorer les contraintes matérielles, décrire les protocoles opérationnels et mettre en évidence les avantages transformateurs que le moulage de précision en environnement de salle blanche apporte à la chaîne d'approvisionnement électronique.
Comprendre les classifications ISO et la dynamique des flux d'air
Avant qu'un seul gramme de plastique ne soit injecté, l'environnement de fabrication doit être conçu pour répondre à des normes internationales rigoureuses. Le cadre principal est défini par ISO 14644-1, qui classe les salles blanches en fonction du nombre et de la taille des particules autorisées par mètre cube d'air. Pour le moulage électronique, les classifications les plus courantes sont ISO Classe 7 (anciennement Classe 10 000) et ISO Classe 8 (anciennement Classe 100 000), bien que la microélectronique avancée exige de plus en plus une ISO Classe 5 ou mieux dans les zones critiques.
Le rôle du flux d'air laminaire et de la pression positive
L'agencement physique d'une installation de moulage en salle blanche est conçu autour du principe du flux d'air unidirectionnel. Des filtres à air à haute efficacité (HEPA) et à très faible pénétration (ULPA) sont stratégiquement placés au plafond, poussant l'air propre vers le bas dans un flux laminaire et non turbulent. Ce flux d'air agit comme un tapis roulant invisible, balayant toutes les particules générées par les pièces mobiles de la machine de moulage ou par l'opérateur. De plus, la salle blanche est maintenue sous pression positive par rapport aux zones non propres adjacentes. Cela garantit que lorsque les portes sont ouvertes, l'air s'écoule vers l'extérieur, empêchant l'air externe non filtré de se précipiter et de compromettre l'environnement. La machine de moulage elle-même est souvent enfermée dans un mini-environnement secondaire ou "tunnel" avec sa propre filtration dédiée, créant une zone propre-entrée-sortie (CICO) autour de la cavité du moule.
Systèmes de manutention et de séchage des matériaux
La contamination ne provient pas uniquement de l'air ; elle trouve son origine dans la matière première. Les granulés de polymère standard sont hygroscopiques, absorbant l'humidité atmosphérique et les charges statiques qui attirent la poussière. Dans une configuration de moulage en salle blanche électronique, la résine n'est pas simplement déversée dans une trémie. Elle est plutôt transférée via un système de convoyage sous vide en boucle fermée qui empêche toute exposition à l'air ambiant. Le matériau est ensuite séché à l'aide de sécheurs à déshydratant avec des points de rosée de -40 °C ou moins. Ceci est crucial car toute humidité résiduelle peut provoquer une hydrolyse de la chaîne polymère, entraînant un dégazage ou des "marbrures" sur la surface de la pièce—un défaut catastrophique pour les composants optiques ou électriques. Le processus de séchage est suivi d'une filtration de la matière fondue dans le cylindre, à l'aide de filtres de buse spécialisés pour piéger toute particule de résine décomposée ou "brûlée" avant qu'elle n'entre dans le moule.
Sélection des matériaux : la chimie de la pureté
Tous les plastiques ne conviennent pas au moulage en salle blanche. Le matériau doit posséder des propriétés inhérentes qui correspondent aux exigences strictes des applications électroniques. Le paramètre le plus critique est le faible dégazage, mesuré selon la norme ASTM E595. Le dégazage fait référence à la libération de composés volatils du polymère lorsqu'il est exposé à la chaleur ou au vide. Dans les assemblages électroniques fermés, ces substances volatiles peuvent se condenser sur les lentilles optiques ou corroder les contacts métalliques.
Les matériaux couramment utilisés incluent le polymère à cristaux liquides (LCP), le polyphénylène sulfure (PPS) et les nylons haute température (PPA). Ces matériaux offrent une stabilité dimensionnelle exceptionnelle et une faible contamination ionique inhérente. Pour les joints et garnitures élastomères, le, silicone liquide (LSR) est la référence absolue. Le LSR est unique car il s'agit d'un système bicomposant à faible viscosité qui durcit à haute température. Contrairement au silicone solide, le LSR ne nécessite pas l'ajout de solvants organiques volatils ou de peroxydes, ce qui le rend exceptionnellement propre. Le moulage du LSR dans un environnement de salle blanche est une danse délicate de dosage précis, de mélange et d'injection sous pression contrôlée, garantissant qu'aucune bulle d'air ou sous-produit n'ayant pas réagi ne subsiste.
Évitement des additifs et lubrifiants
Dans le moulage standard, les agents de démoulage externes (lubrifiants pulvérisés) sont courants pour faciliter l'éjection des pièces. Dans le moulage en salle blanche, ceux-ci sont strictement interdits. La pulvérisation libère des particules aérosolisées et laisse un résidu chimique. À la place, l'acier du moule doit être poli à un fini miroir (généralement en dessous de 8 micro-pouces Ra) et conçu avec des angles de dépouille optimaux. Le polymère lui-même peut contenir des lubrifiants internes, mais ceux-ci doivent être soigneusement sélectionnés pour être non migratoires et non ioniques. Le choix des colorants est également important ; les pigments à base de métaux lourds sont remplacés par des pigments organiques ou céramiques qui ne s'infiltrent pas pendant la durée de vie de la pièce.
Ingénierie des procédés et automatisation
L'acte mécanique de moulage dans une salle blanche nécessite des presses spécialisées et une automatisation qui minimisent l'intervention humaine. La machine de moulage par injection elle-même est généralement une modèle servo-hydraulique ou tout électrique. Les presses tout électriques sont préférées car elles présentent un risque nul de fuite d'huile hydraulique et offrent une répétabilité supérieure dans la taille de l'injection et la pression, ce qui est essentiel pour maintenir un tassement constant du polymère sans bavure (excès de matière s'échappant du moule).
Robotique et inspection en cours de processus
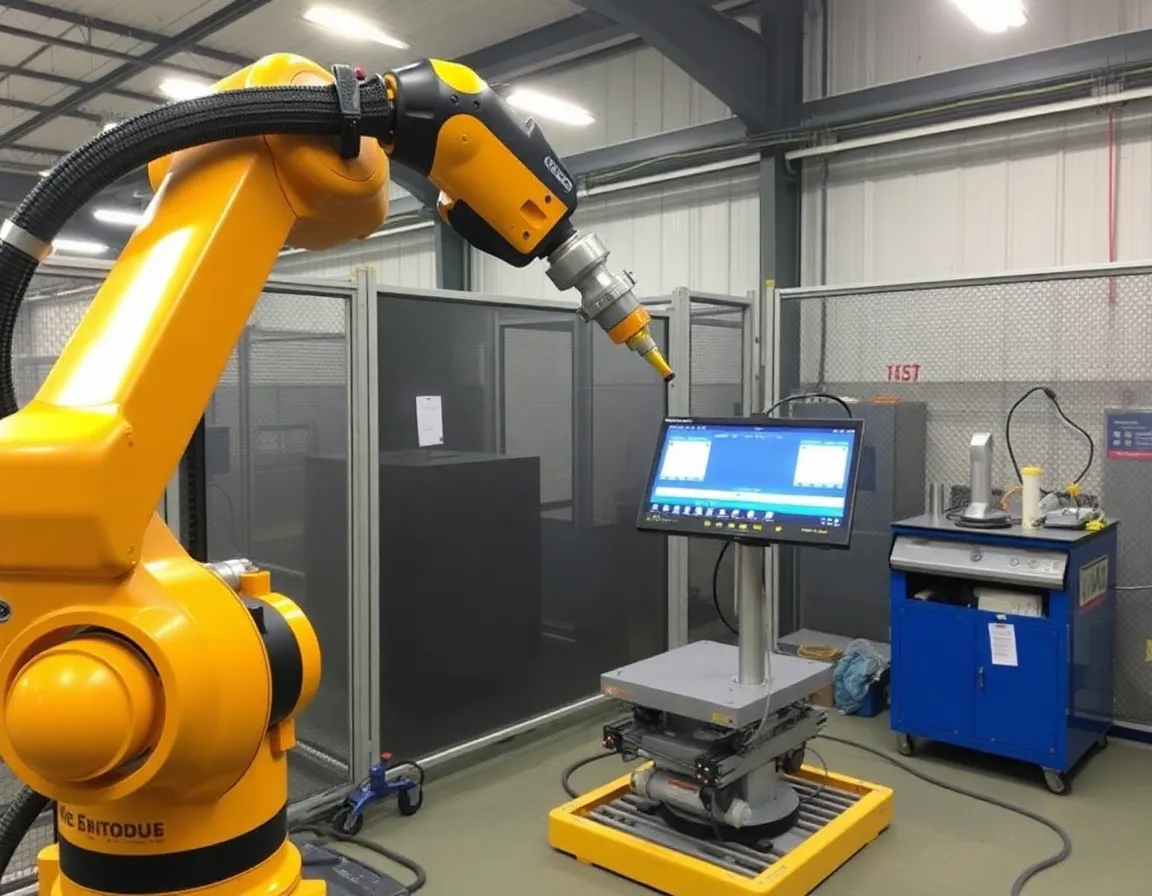
Les opérateurs humains sont la plus grande source de contamination dans toute salle blanche, perdant des milliers de cellules de peau par minute. Par conséquent, l'extraction de la pièce moulée du moule doit être effectuée par un bras robotique à six axes situé dans la zone propre. Le robot place la pièce directement sur un convoyeur qui mène à un système d'inspection par vision. Ce système utilise des caméras haute résolution et des algorithmes basés sur l'IA pour détecter les défauts de surface, les bavures ou la contamination en temps réel. Si une pièce échoue à l'inspection, elle est automatiquement rejetée et dirigée vers un bac de rebut sans contact humain. Cette automatisation en boucle fermée garantit non seulement la pureté mais augmente également considérablement le débit et le rendement, réduisant le coût unitaire malgré les dépenses d'investissement élevées.
Opérations post-moulage
Même après l'éjection, la pièce n'est pas en sécurité. Dans de nombreux cas, les composants électroniques nécessitent des opérations secondaires comme l'ébavurage (élimination des résidus plastiques minces) ou le soudage par ultrasons. Ces opérations doivent également être effectuées dans la salle blanche ou dans une annexe propre connectée. Pour les applications critiques, les pièces moulées sont soumises à un lavage par ultrasons avec de l'eau déionisée pour éliminer tout résidu ionique laissé par le processus de moulage, suivi d'un séchage sous vide et d'un emballage dans des sacs antistatiques hermétiquement scellés. L'étape d'emballage est vitale ; le sac lui-même doit être certifié exempt d'amines et de silicones qui pourraient contaminer la pièce pendant le stockage.
Avantages, applications et meilleures pratiques
L'investissement dans le moulage électronique en salle blanche est substantiel, mais le retour sur investissement se mesure en fiabilité, sécurité et réputation de marque.
Applications critiques stimulant la demande
Cette technologie n'est pas un luxe ; c'est une nécessité pour les dispositifs vitaux et haute performance.
- Électronique médicale implantable : Housings for pacemakers, neurostimulators, and hearing aids. These parts must be biocompatible and free from any pyrogens or particulate matter that could cause an immune response.
- Semiconductor Manufacturing Equipment: Wafer carriers, chip trays, and connectors used inside lithography machines. These parts must not outgas hydrocarbons that could fog the precision optics.
- Automotive ADAS Sensors: Housings for LiDAR and radar units. Any contamination on the lens or internal circuitry can cause sensor failure, leading to accidents.
- Optical Transceivers: Precision ferrules and lens holders for fiber-optic communication. Sub-micron dimensional accuracy and zero surface defects are mandatory for signal integrity.
Best Practices for Implementation and Maintenance
To maintain the integrity of the cleanroom and the molding process, consider the following operational protocols:
- Rigorous Gowning Protocol: Operators must wear full cleanroom suits, hoods, boots, and double-gloved. A "sticky mat" and air shower must be passed before entry.
- Preventive Maintenance Scheduling: Molds must be pulled, cleaned, and inspected on a strict schedule. Using an ultrasonic cleaner with a validated detergent is essential to remove carbonized polymer residue from venting slots.
- Environmental Monitoring: Implementing a Particle Measuring System (PMS) that continuously logs airborne particle counts and alerts management to any spikes is non-negotiable. This data must be archived for traceability.
- Raw Material Vetting: Ensure that your resin supplier provides a Certificate of Analysis (CoA) specifically stating ionic cleanliness and outgassing properties. Never accept generic "off-the-shelf" resin.
Conclusion: The Future of High-Stakes Manufacturing
Electronic cleanroom molding is far more than a manufacturing process; it is a philosophy of meticulous control. As the world moves toward smaller, faster, and more integrated devices—from 5G infrastructure to implantable bio-sensors—the margin for error becomes negligible. The companies that master this craft do not simply mold plastic; they engineer absolute purity. By understanding the environmental controls, selecting the correct materials, and embracing automation, manufacturers can deliver components that function flawlessly in the harshest conditions. The guide above provides the foundational knowledge required to approach cleanroom molding with the seriousness it deserves, ensuring that the precision inside the part matches the precision of the environment in which it was born.