
El Imperativo del Control de Contaminación en la Electrónica Moderna
En el mundo microscópico de la fabricación de semiconductores, dispositivos médicos y óptica avanzada, la presencia de una sola partícula de polvo—invisible al ojo humano—puede hacer que un producto sea completamente inútil. A medida que los componentes electrónicos se reducen a dimensiones nanométricas y se vuelven cada vez más sensibles, el entorno en el que se fabrican debe controlarse con precisión de grado militar. Aquí es donde moldeo electrónico en sala limpia surge como una disciplina crítica e innegociable. No se trata simplemente de fabricar en una sala limpia; se trata de la integración sinérgica de procesos de moldeo especializados, ciencia de materiales y diseño de instalaciones para producir componentes con tolerancia cero a la contaminación particulada, iónica o molecular.
El moldeo electrónico en sala limpia se refiere al moldeo por inyección, moldeo por compresión o moldeo por transferencia de componentes plásticos y elastoméricos dentro de un entorno controlado que cumple con clasificaciones específicas de limpieza ISO. A diferencia del moldeo por inyección estándar, que tolera partículas en el aire, humedad y desgasificación, el moldeo en sala limpia exige un enfoque holístico. Cada elemento—desde los pellets de resina hasta el acero del molde, desde el equipo robótico de manipulación hasta la bata del operador—debe ser examinado para prevenir la contaminación. El objetivo no es solo la precisión dimensional sino la pureza química y física, asegurando que la pieza final no introduzca defectos en el ensamblaje electrónico sensible que protege o alberga.
Esta guía sirve como un manual integral para ingenieros, gerentes de calidad y especialistas en adquisiciones que buscan navegar las complejidades de este nicho de fabricación especializado. Analizaremos la metodología, exploraremos las restricciones de materiales, describiremos los protocolos operativos y destacaremos los beneficios transformadores que el moldeo de precisión en un entorno de sala limpia aporta a la cadena de suministro electrónica.
Comprensión de las Clasificaciones ISO y la Dinámica del Flujo de Aire
Antes de que se inyecte una sola pieza de plástico, el entorno de fabricación debe diseñarse para cumplir con rigurosos estándares internacionales. El marco principal está definido por ISO 14644-1, que clasifica las salas limpias según el número y tamaño de partículas permitidas por metro cúbico de aire. Para el moldeo electrónico, las clasificaciones más comunes son Clase ISO 7 (anteriormente Clase 10,000) y Clase ISO 8 (anteriormente Clase 100,000), aunque la microelectrónica avanzada exige cada vez más Clase ISO 5 o mejor en zonas críticas.
El Papel del Flujo de Aire Laminar y la Presión Positiva
El diseño físico de una instalación de moldeo en sala limpia se basa en el principio del flujo de aire unidireccional. Los filtros de partículas de alta eficiencia (HEPA) y los filtros de penetración ultrabaja (ULPA) se colocan estratégicamente en el techo, empujando el aire limpio hacia abajo en una corriente laminar y no turbulenta. Este flujo de aire actúa como una cinta transportadora invisible, barriendo cualquier partícula generada por las partes móviles de la máquina de moldeo o el operador. Además, la sala limpia se mantiene bajo presión positiva en relación con las áreas no limpias adyacentes. Esto asegura que cuando se abren las puertas, el aire fluya hacia afuera, evitando que el aire externo sin filtrar entre rápidamente y comprometa el entorno. La propia máquina de moldeo a menudo está encerrada en un mini-entorno secundario o "túnel" con su propia filtración dedicada, creando una zona limpia-entrada-salida (CICO) alrededor de la cavidad del molde.
Sistemas de Manejo de Materiales y Secado
La contaminación no solo proviene del aire; se origina en la materia prima. Los gránulos de polímero estándar son higroscópicos, absorbiendo la humedad atmosférica y la carga estática que atrae el polvo. En una configuración de moldeo de sala limpia electrónica, la resina no se vierte simplemente en una tolva. En su lugar, se transfiere a través de un sistema de transporte por vacío de circuito cerrado que evita la exposición al aire ambiente. Luego, el material se seca utilizando secadores de desecante con puntos de rocío de -40 °C o inferiores. Esto es crucial porque cualquier humedad residual puede causar hidrólisis de la cadena del polímero, lo que lleva a la desgasificación o "splay" en la superficie de la pieza, un defecto catastrófico para componentes ópticos o eléctricos. El proceso de secado es seguido por la filtración del fundido dentro del cilindro, utilizando filtros de boquilla especializados para atrapar cualquier partícula de resina descompuesta o "quemada" antes de que entren al molde.
Selección de Material: La Química de la Pureza
No todos los plásticos son adecuados para el moldeo en sala limpia. El material debe poseer propiedades inherentes que se alineen con las demandas estrictas de las aplicaciones electrónicas. El parámetro más crítico es la baja desgasificación, medida por ASTM E595. La desgasificación se refiere a la liberación de compuestos volátiles del polímero cuando se expone al calor o al vacío. En ensamblajes electrónicos cerrados, estos volátiles pueden condensarse en lentes ópticas o corroer contactos metálicos.
Los materiales comúnmente utilizados incluyen Polímero de Cristal Líquido (LCP), Sulfuro de Polifenileno (PPS) y Nailons de alta temperatura (PPA). Estos materiales ofrecen estabilidad dimensional excepcional y baja contaminación iónica inherente. Para sellos y juntas elastoméricas, el, caucho de silicona líquida (LSR) es el estándar de oro. El LSR es único porque es un sistema de dos componentes de baja viscosidad que se cura a altas temperaturas. A diferencia de la silicona sólida, el LSR no requiere la adición de solventes orgánicos volátiles o peróxidos, lo que lo hace excepcionalmente limpio. El moldeo de LSR en un ambiente de sala limpia es una danza delicada de medición precisa, mezclado e inyección bajo presión controlada, asegurando que no queden burbujas de aire o subproductos no reaccionados.
Evitando Aditivos y Lubricantes
En el moldeo estándar, los agentes desmoldantes externos (lubricantes en aerosol) son comunes para facilitar la expulsión de la pieza. En el moldeo en sala limpia, estos están estrictamente prohibidos. El aerosol libera partículas aerosolizadas y deja un residuo químico. En su lugar, el acero del molde debe pulirse a un acabado de espejo (típicamente por debajo de 8 microinch Ra) y diseñarse con ángulos de salida óptimos. El polímero en sí puede contener lubricantes internos, pero estos deben seleccionarse cuidadosamente para que sean no migratorios y no iónicos. La elección de los colorantes también importa; los pigmentos a base de metales pesados se reemplazan por pigmentos orgánicos o cerámicos que no se lixivian durante la vida útil de la pieza.
Ingeniería de Procesos y Automatización
El acto mecánico de moldear dentro de una sala limpia requiere prensas especializadas y automatización que minimicen la intervención humana. La máquina de moldeo por inyección en sí es típicamente un modelo servohidráulico o totalmente eléctrico. Se prefieren las prensas totalmente eléctricas porque tienen riesgo cero de fuga de aceite hidráulico y ofrecen una repetibilidad superior en el tamaño de inyección y la presión, lo cual es esencial para mantener un empaque consistente del polímero sin rebabas (exceso de material que se escapa del molde).
Robótica e inspección en proceso
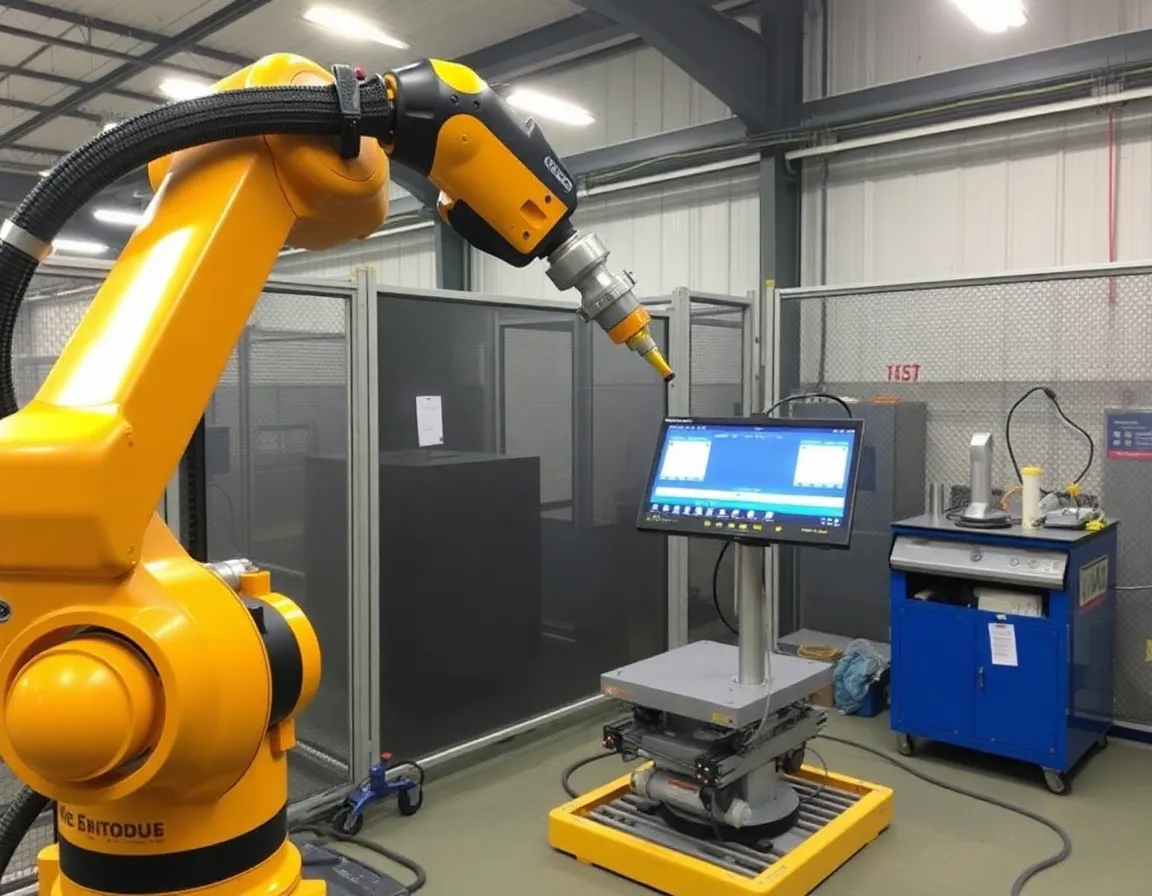
Los operadores humanos son la mayor fuente de contaminación en cualquier sala limpia, ya que desprenden miles de células de la piel por minuto. Por lo tanto, la extracción de la pieza moldeada del molde debe realizarse mediante un brazo robótico de seis ejes ubicado dentro de la zona limpia. El robot coloca la pieza directamente sobre una cinta transportadora que conduce a un sistema de inspección por visión. Este sistema utiliza cámaras de alta resolución y algoritmos basados en IA para detectar defectos superficiales, rebabas o contaminación en tiempo real. Si una pieza no pasa la inspección, se rechaza automáticamente y se desvía a un contenedor de desechos sin contacto humano. Esta automatización de circuito cerrado no solo garantiza la pureza, sino que también aumenta drásticamente el rendimiento y la productividad, reduciendo el costo por unidad a pesar del alto gasto de capital.
Operaciones posteriores al moldeo
Incluso después de la eyección, la pieza no está segura. En muchos casos, los componentes electrónicos requieren operaciones secundarias como el desbarbado (eliminación de restos finos de plástico) o la soldadura ultrasónica. Estas operaciones también deben realizarse en la sala limpia o en un anexo limpio conectado. Para aplicaciones críticas, las piezas moldeadas se someten a lavado ultrasónico con agua desionizada para eliminar cualquier residuo iónico dejado por el proceso de moldeo, seguido de secado al vacío y envasado en bolsas antiestáticas herméticamente selladas. El paso de envasado es vital; la propia bolsa debe estar certificada como libre de aminas y siliconas que podrían contaminar la pieza durante el almacenamiento.
Beneficios, aplicaciones y mejores prácticas
La inversión en moldeo en sala limpia para electrónica es sustancial, pero el retorno de la inversión se mide en fiabilidad, seguridad y reputación de la marca.
Aplicaciones críticas que impulsan la demanda
Esta tecnología no es un lujo; es una necesidad para dispositivos de alto rendimiento y para salvar vidas.
- Electrónica médica implantable: Carcasas para marcapasos, neuroestimuladores y audífonos. Estas piezas deben ser biocompatibles y estar libres de pirógenos o partículas que puedan causar una respuesta inmunitaria.
- Equipos de fabricación de semiconductores: Portaobleas, bandejas para chips y conectores utilizados dentro de las máquinas de litografía. Estas piezas no deben emitir hidrocarburos que puedan empañar la óptica de precisión.
- Sensores ADAS para automoción: Carcasas para unidades LiDAR y de radar. Cualquier contaminación en la lente o en los circuitos internos puede provocar el fallo del sensor y, en consecuencia, accidentes.
- Transceptores ópticos: Férulas de precisión y soportes de lentes para comunicación de fibra óptica. La precisión dimensional submicrónica y la ausencia total de defectos superficiales son obligatorias para la integridad de la señal.
Mejores prácticas para la implementación y el mantenimiento
Para mantener la integridad de la sala limpia y del proceso de moldeo, considere los siguientes protocolos operativos:
- Protocolo riguroso de vestimenta: Los operarios deben llevar trajes completos de sala limpia, capuchas, botas y doble guante. Antes de entrar, deben pasar por una "alfombrilla adhesiva" y una ducha de aire.
- Programación del mantenimiento preventivo: Los moldes deben retirarse, limpiarse e inspeccionarse según un calendario estricto. El uso de un limpiador ultrasónico con un detergente validado es esencial para eliminar los residuos de polímero carbonizado de las ranuras de ventilación.
- Monitoreo ambiental: La implementación de un Sistema de Medición de Partículas (PMS) que registre continuamente el recuento de partículas en suspensión y alerte a la dirección ante cualquier pico es innegociable. Estos datos deben archivarse para garantizar la trazabilidad.
- Verificación de materias primas: Asegúrese de que su proveedor de resina proporcione un Certificado de Análisis (CoA) que indique específicamente la limpieza iónica y las propiedades de desgasificación. Nunca acepte resina genérica "estándar".
Conclusión: El futuro de la fabricación de alto riesgo
El moldeo electrónico en sala limpia es mucho más que un proceso de fabricación; es una filosofía de control meticuloso. A medida que el mundo avanza hacia dispositivos más pequeños, rápidos e integrados—desde la infraestructura 5G hasta los biosensores implantables—el margen de error se vuelve insignificante. Las empresas que dominan este oficio no simplemente moldean plástico; diseñan pureza absoluta. Al comprender los controles ambientales, seleccionar los materiales correctos y adoptar la automatización, los fabricantes pueden entregar componentes que funcionan impecablemente en las condiciones más adversas. La guía anterior proporciona el conocimiento fundamental necesario para abordar el moldeo en sala limpia con la seriedad que merece, asegurando que la precisión dentro de la pieza coincida con la precisión del entorno en el que nació.