
Важность контроля загрязнения в современной электронике
В микроскопическом мире производства полупроводников, медицинских устройств и передовой оптики наличие одной частицы пыли, невидимой невооруженным глазом, может сделать продукт совершенно бесполезным. Поскольку электронные компоненты уменьшаются до наноразмеров и становятся все более чувствительными, среда, в которой они производятся, должна контролироваться с военной точностью. Именно здесь Электронное литье в чистых помещениях становится критически важной и обязательной дисциплиной. Это не просто производство в чистой комнате; это синергетическая интеграция специализированных процессов литья, материаловедения и проектирования объектов для производства компонентов с нулевой толерантностью к частицам, ионному или молекулярному загрязнению.
Электронное литье в чистых помещениях относится к литью под давлением, компрессионному формованию или трансферному формованию пластиковых и эластомерных компонентов в контролируемой среде, соответствующей определенным классам чистоты ISO. В отличие от стандартного литья под давлением, которое допускает наличие взвешенных частиц, влаги и газовыделения, литье в чистых помещениях требует целостного подхода. Каждый элемент – от гранул смолы до стали пресс-формы, от роботизированного оборудования до одежды оператора – должен быть проверен для предотвращения загрязнения. Целью является не только размерная точность, но и химическая и физическая чистота, что гарантирует, что конечная деталь не внесет дефектов в чувствительную электронную сборку, которую она защищает или в которой размещается.
Это руководство служит всеобъемлющим справочником для инженеров, менеджеров по качеству и специалистов по закупкам, стремящихся разобраться в сложностях этой специализированной производственной ниши. Мы разберем методологию, изучим ограничения по материалам, опишем операционные протоколы и выделим преобразующие преимущества, которые точное формование в условиях чистого помещения приносит в цепочку поставок электроники.
Понимание классификаций ISO и динамики воздушных потоков
Прежде чем будет впрыснут первый грамм пластика, производственная среда должна быть спроектирована в соответствии со строгими международными стандартами. Основная структура определяется ISO 14644-1, который классифицирует чистые помещения на основе количества и размера частиц, допускаемых на кубический метр воздуха. Для электронного формования наиболее распространенными классификациями являются ISO Class 7 (ранее класс 10 000) и ISO Class 8 (ранее класс 100 000), хотя передовая микроэлектроника все чаще требует ISO Class 5 или лучше в критических зонах.
Роль ламинарного воздушного потока и положительного давления
Физическая планировка предприятия по формованию в чистом помещении разработана на основе принципа однонаправленного воздушного потока. Высокоэффективные фильтры твердых частиц (HEPA) и фильтры сверхнизкого проникновения (ULPA) стратегически размещаются в потолке, направляя чистый воздух вниз ламинарным, нетурбулентным потоком. Этот воздушный поток действует как невидимый конвейер, сметая любые частицы, образующиеся движущимися частями формовочной машины или оператором. Кроме того, чистое помещение поддерживается под положительным давлением относительно соседних нечистых зон. Это гарантирует, что при открытии дверей воздух вытекает наружу, предотвращая попадание нефильтрованного внешнего воздуха внутрь и нарушение среды. Сама формовочная машина часто заключена во вторичную мини-среду или "туннель" с собственной системой фильтрации, создавая зону «чисто-в-чисто» (CICO) вокруг полости формы.
Системы обработки и сушки материалов
Загрязнение возникает не только из воздуха; оно originates в сырье. Стандартные полимерные гранулы гигроскопичны, поглощая атмосферную влагу и статический заряд, притягивающий пыль. В условиях электронного чистого помещения для литья под давлением смола не просто высыпается в бункер. Вместо этого она передается через замкнутую вакуумную конвейерную систему которая предотвращает воздействие окружающего воздуха. Затем материал сушится с использованием осушителей с точкой росы -40°C или ниже. Это критически важно, потому что любая остаточная влага может вызвать гидролиз полимерной цепи, приводя к газовыделению или "разбрызгиванию" на поверхности детали — катастрофическому дефекту для оптических или электрических компонентов. Процесс сушки сопровождается фильтрацией расплава внутри цилиндра с использованием специализированных фильтров сопла для улавливания любых разложившихся или "сгоревших" частиц смолы до их попадания в форму.
Выбор материала: химия чистоты
Не все пластмассы подходят для литья в чистых помещениях. Материал должен обладать присущими свойствами, соответствующими строгим требованиям электронных применений. Наиболее критическим параметром является низкое газовыделение, измеряемое по ASTM E595. Газовыделение относится к выделению летучих соединений из полимера при воздействии тепла или вакуума. В закрытых электронных сборках эти летучие вещества могут конденсироваться на оптических линзах или вызывать коррозию металлических контактов.
Обычно используемые материалы включают жидкокристаллический полимер (LCP), полифениленсульфид (PPS) и высокотемпературные нейлоны (PPA). Эти материалы обладают исключительной размерной стабильностью и низким ионным загрязнением. Для эластомерных уплотнений и прокладок, жидкая силиконовая резина (LSR) является золотым стандартом. LSR уникальна тем, что это двухкомпонентная система с низкой вязкостью, которая отверждается при высоких температурах. В отличие от твердого силикона, LSR не требует добавления летучих органических растворителей или перекисей, что делает ее исключительно чистой. Литье LSR в чистом помещении — это тонкий танец точного дозирования, смешивания и впрыска под контролируемым давлением, гарантирующий отсутствие воздушных пузырей или непрореагировавших побочных продуктов.
Избегание добавок и смазок
В стандартном литье распространены внешние разделительные агенты для форм (распыляемые смазки) для облегчения извлечения деталей. В литье в чистых помещениях они строго запрещены. Распыление выделяет аэрозольные частицы и оставляет химический остаток. Вместо этого сталь формы должна быть отполирована до зеркального блеска (обычно ниже 8 микроинчей Ra) и спроектирована с оптимальными углами наклона. Сам полимер может содержать внутренние смазки, но они должны быть тщательно подобраны как немигрирующие и неионные. Выбор красителей также важен; пигменты на основе тяжелых металлов заменяются органическими или керамическими пигментами, которые не вымываются в течение срока службы детали.
Технология процесса и автоматизация
Механический акт литья в чистом помещении требует специализированных прессов и автоматизации, которые минимизируют вмешательство человека. Сама машина для литья под давлением обычно является сервогидравлическая или полностью электрическая модель. Полностью электрические прессы предпочтительны, поскольку они имеют нулевой риск утечки гидравлического масла и обеспечивают превосходную повторяемость размера впрыска и давления, что необходимо для поддержания постоянной упаковки полимера без образования облоя (избыточный материал, вытекающий из формы).
Робототехника и контроль в процессе производства
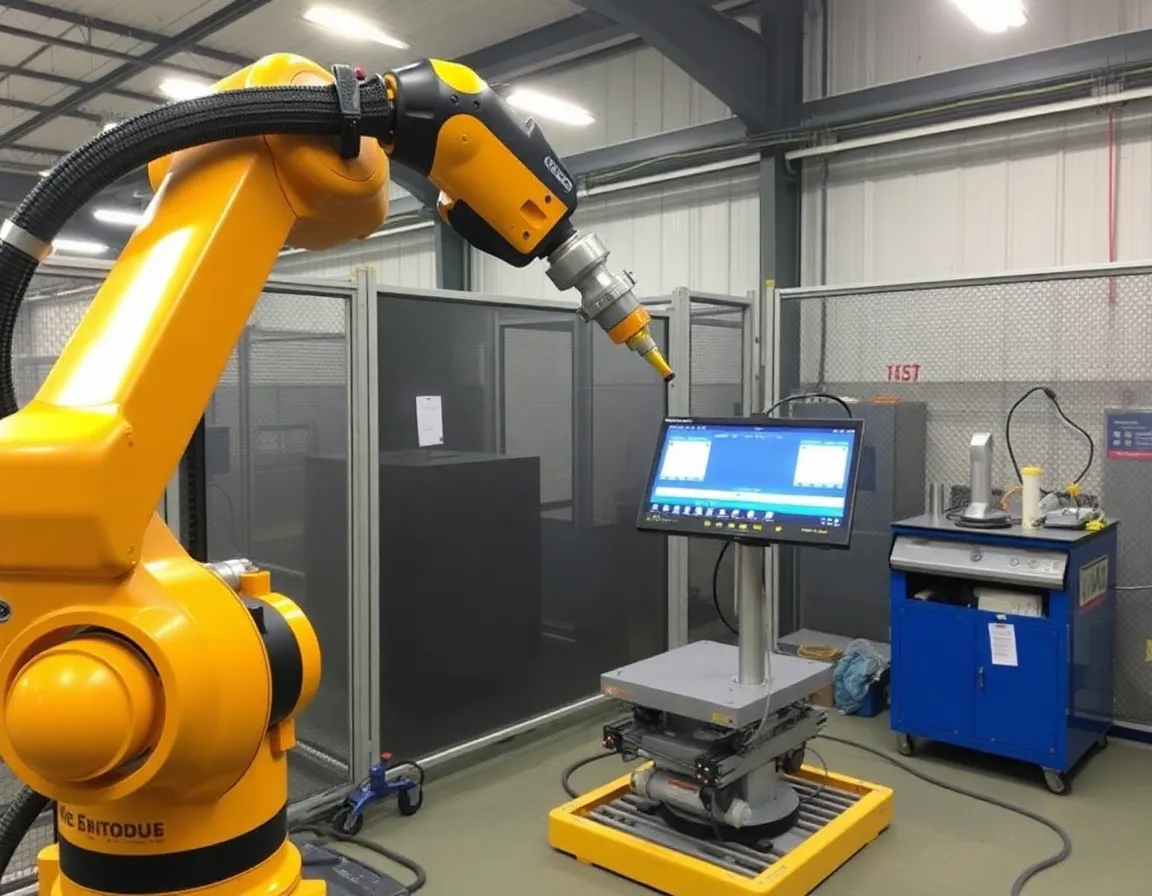
Операторы-люди являются крупнейшим источником загрязнения в любой чистой комнате, выделяя тысячи клеток кожи в минуту. Поэтому извлечение отформованной детали из формы должно выполняться шестиосевым роботизированным манипулятором расположенным в чистой зоне. Робот помещает деталь непосредственно на конвейер, который ведет к системе визуального контроля. Эта система использует камеры высокого разрешения и алгоритмы на основе ИИ для обнаружения дефектов поверхности, облоя или загрязнения в реальном времени. Если деталь не проходит контроль, она автоматически отбраковывается и направляется в контейнер для брака без участия человека. Эта замкнутая автоматизация не только обеспечивает чистоту, но и значительно увеличивает пропускную способность и выход годных изделий, снижая стоимость единицы продукции, несмотря на высокие капитальные затраты.
Операции после формования
Даже после извлечения деталь не находится в безопасности. Во многих случаях электронные компоненты требуют вторичных операций, таких как удаление облоя (удаление тонких пластиковых остатков) или ультразвуковая сварка. Эти операции также должны выполняться в чистой комнате или в подключенном чистом пристрое. Для критически важных применений отформованные детали подвергаются ультразвуковой мойке деионизированной водой для удаления любых ионных остатков, оставшихся после процесса формования, с последующей вакуумной сушкой и упаковкой в антистатические, герметично закрытые пакеты. Этап упаковки имеет решающее значение; сам пакет должен быть сертифицирован как не содержащий аминов и силиконов, которые могут загрязнить деталь во время хранения.
Преимущества, области применения и передовой опыт
Инвестиции в электронное литье в чистых помещениях значительны, но окупаемость измеряется надежностью, безопасностью и репутацией бренда.
Критические области применения, стимулирующие спрос
Эта технология не является роскошью; это необходимость для спасающих жизнь и высокопроизводительных устройств.
- Медицинские имплантируемые электронные устройства: Housings for pacemakers, neurostimulators, and hearing aids. These parts must be biocompatible and free from any pyrogens or particulate matter that could cause an immune response.
- Semiconductor Manufacturing Equipment: Wafer carriers, chip trays, and connectors used inside lithography machines. These parts must not outgas hydrocarbons that could fog the precision optics.
- Automotive ADAS Sensors: Housings for LiDAR and radar units. Any contamination on the lens or internal circuitry can cause sensor failure, leading to accidents.
- Optical Transceivers: Precision ferrules and lens holders for fiber-optic communication. Sub-micron dimensional accuracy and zero surface defects are mandatory for signal integrity.
Best Practices for Implementation and Maintenance
To maintain the integrity of the cleanroom and the molding process, consider the following operational protocols:
- Rigorous Gowning Protocol: Operators must wear full cleanroom suits, hoods, boots, and double-gloved. A "sticky mat" and air shower must be passed before entry.
- Preventive Maintenance Scheduling: Molds must be pulled, cleaned, and inspected on a strict schedule. Using an ultrasonic cleaner with a validated detergent is essential to remove carbonized polymer residue from venting slots.
- Environmental Monitoring: Implementing a Particle Measuring System (PMS) that continuously logs airborne particle counts and alerts management to any spikes is non-negotiable. This data must be archived for traceability.
- Raw Material Vetting: Ensure that your resin supplier provides a Certificate of Analysis (CoA) specifically stating ionic cleanliness and outgassing properties. Never accept generic "off-the-shelf" resin.
Conclusion: The Future of High-Stakes Manufacturing
Electronic cleanroom molding is far more than a manufacturing process; it is a philosophy of meticulous control. As the world moves toward smaller, faster, and more integrated devices—from 5G infrastructure to implantable bio-sensors—the margin for error becomes negligible. The companies that master this craft do not simply mold plastic; they engineer absolute purity. By understanding the environmental controls, selecting the correct materials, and embracing automation, manufacturers can deliver components that function flawlessly in the harshest conditions. The guide above provides the foundational knowledge required to approach cleanroom molding with the seriousness it deserves, ensuring that the precision inside the part matches the precision of the environment in which it was born.