
O Imperativo do Controle de Contaminação em Eletrônicos Modernos
No mundo microscópico da fabricação de semicondutores, dispositivos médicos e óptica avançada, a presença de uma única partícula de poeira—invisível a olho nu—pode tornar um produto totalmente inútil. À medida que os componentes eletrônicos encolhem para dimensões nanométricas e se tornam cada vez mais sensíveis, o ambiente em que são fabricados deve ser controlado com precisão de nível militar. É aqui que moldagem eletrônica em sala limpa surge como uma disciplina crítica e inegociável. Não se trata apenas de fabricar em uma sala limpa; trata-se da integração sinérgica de processos especializados de moldagem, ciência de materiais e design de instalações para produzir componentes com tolerância zero para contaminação particulada, iônica ou molecular.
A moldagem eletrônica em sala limpa refere-se à moldagem por injeção, moldagem por compressão ou moldagem por transferência de componentes plásticos e elastoméricos dentro de um ambiente controlado que atende a classificações específicas de limpeza ISO. Ao contrário da moldagem por injeção padrão, que tolera partículas transportadas pelo ar, umidade e desgaseificação, a moldagem em sala limpa exige uma abordagem holística. Cada elemento—desde os pellets de resina até o aço do molde, desde o equipamento robótico de manuseio até a vestimenta do operador—deve ser avaliado para prevenir contaminação. O objetivo não é apenas a precisão dimensional, mas pureza química e física, garantindo que a peça final não introduza defeitos no conjunto eletrônico sensível que protege ou abriga.
Este guia serve como um manual abrangente para engenheiros, gerentes de qualidade e especialistas em compras que buscam navegar pelas complexidades deste nicho de fabricação especializado. Vamos dissecar a metodologia, explorar as restrições de materiais, delinear os protocolos operacionais e destacar os benefícios transformadores que a moldagem de precisão em ambiente de sala limpa traz para a cadeia de suprimentos eletrônicos.
Compreendendo as Classificações ISO e a Dinâmica do Fluxo de Ar
Antes que um único disparo de plástico seja injetado, o ambiente de fabricação deve ser projetado para atender a rigorosos padrões internacionais. A estrutura principal é definida pela ISO 14644-1, que classifica as salas limpas com base no número e tamanho de partículas permitidas por metro cúbico de ar. Para moldagem eletrônica, as classificações mais comuns são Classe ISO 7 (anteriormente Classe 10.000) e Classe ISO 8 (anteriormente Classe 100.000), embora a microeletrônica avançada exija cada vez mais Classe ISO 5 ou melhor em zonas críticas.
O Papel do Fluxo de Ar Laminar e da Pressão Positiva
O layout físico de uma instalação de moldagem em sala limpa é projetado em torno do princípio do fluxo de ar unidirecional. Filtros de ar de alta eficiência para partículas (HEPA) e de penetração ultrabaixa (ULPA) são estrategicamente posicionados no teto, empurrando o ar limpo para baixo em um fluxo laminar e não turbulento. Esse fluxo de ar atua como uma esteira transportadora invisível, varrendo quaisquer partículas geradas pelas partes móveis da máquina de moldagem ou pelo operador. Além disso, a sala limpa é mantida sob pressão positiva em relação às áreas adjacentes não limpas. Isso garante que, quando as portas são abertas, o ar flua para fora, impedindo que o ar externo não filtrado entre rapidamente e comprometa o ambiente. A própria máquina de moldagem é frequentemente encerrada em um miniambiente secundário ou "túnel" com sua própria filtração dedicada, criando uma zona limpa-entrada-limpa-saída (CICO) ao redor da cavidade do molde.
Sistemas de Manuseio de Material e Secagem
A contaminação não vem apenas do ar; ela se origina na matéria-prima. Os polímeros padrão em pellets são higroscópicos, absorvendo a umidade atmosférica e a carga estática que atrai poeira. Em uma configuração de moldagem para sala limpa eletrônica, a resina não é simplesmente despejada em uma tremonha. Em vez disso, ela é transferida através de um sistema de transporte a vácuo de circuito fechado que impede a exposição ao ar ambiente. O material é então seco usando secadores de dessecante com pontos de orvalho de -40°C ou menos. Isso é crucial porque qualquer umidade residual pode causar hidrólise da cadeia polimérica, levando à liberação de gases ou "splay" na superfície da peça—um defeito catastrófico para componentes ópticos ou elétricos. O processo de secagem é seguido pela filtração do fundido dentro do cilindro, usando filtros de bico especializados para reter quaisquer partículas de resina decompostas ou "queimadas" antes que entrem no molde.
Seleção de Material: A Química da Pureza
Nem todos os plásticos são adequados para moldagem em sala limpa. O material deve possuir propriedades inerentes que estejam alinhadas com as demandas rigorosas das aplicações eletrônicas. O parâmetro mais crítico é baixa liberação de gases, medido pela ASTM E595. Liberação de gases refere-se à liberação de compostos voláteis do polímero quando exposto ao calor ou vácuo. Em montagens eletrônicas fechadas, esses voláteis podem condensar em lentes ópticas ou corroer contatos metálicos.
Materiais comumente usados incluem Polímero de Cristal Líquido (LCP), Sulfeto de Polifenileno (PPS) e Nylons de alta temperatura (PPA). Esses materiais oferecem estabilidade dimensional excepcional e baixa contaminação iônica inerente. Para vedações e juntas elastoméricas, borracha de silicone líquida (LSR) é o padrão ouro. LSR é único porque é um sistema de dois componentes, de baixa viscosidade, que cura em altas temperaturas. Ao contrário do silicone sólido, o LSR não requer a adição de solventes orgânicos voláteis ou peróxidos, tornando-o excepcionalmente limpo. A moldagem de LSR em um ambiente de sala limpa é uma dança delicada de dosagem precisa, mistura e injeção sob pressão controlada, garantindo que não permaneçam bolhas de ar ou subprodutos não reagidos.
Evitando Aditivos e Lubrificantes
Na moldagem padrão, agentes de liberação externos (lubrificantes em spray) são comuns para facilitar a ejeção da peça. Na moldagem em sala limpa, esses são estritamente proibidos. O spray libera partículas aerosolizadas e deixa um resíduo químico. Em vez disso, o aço do molde deve ser polido até um acabamento espelhado (tipicamente abaixo de 8 microinches Ra) e projetado com ângulos de saída ideais. O polímero em si pode conter lubrificantes internos, mas estes devem ser cuidadosamente selecionados para serem não migratórios e não iônicos. A escolha de corantes também importa; pigmentos à base de metais pesados são substituídos por pigmentos orgânicos ou à base de cerâmica que não lixiviam durante a vida útil da peça.
Engenharia de Processo e Automação
O ato mecânico de moldagem dentro de uma sala limpa requer prensas especializadas e automação que minimizem a intervenção humana. A máquina de moldagem por injeção em si é tipicamente uma modelo servo-hidráulico ou totalmente elétrico. As prensas totalmente elétricas são preferidas porque têm risco zero de vazamento de óleo hidráulico e oferecem repetibilidade superior no tamanho do disparo e na pressão, o que é essencial para manter o empacotamento consistente do polímero sem flash (excesso de material vazando do molde).
Robótica e Inspeção em Processo
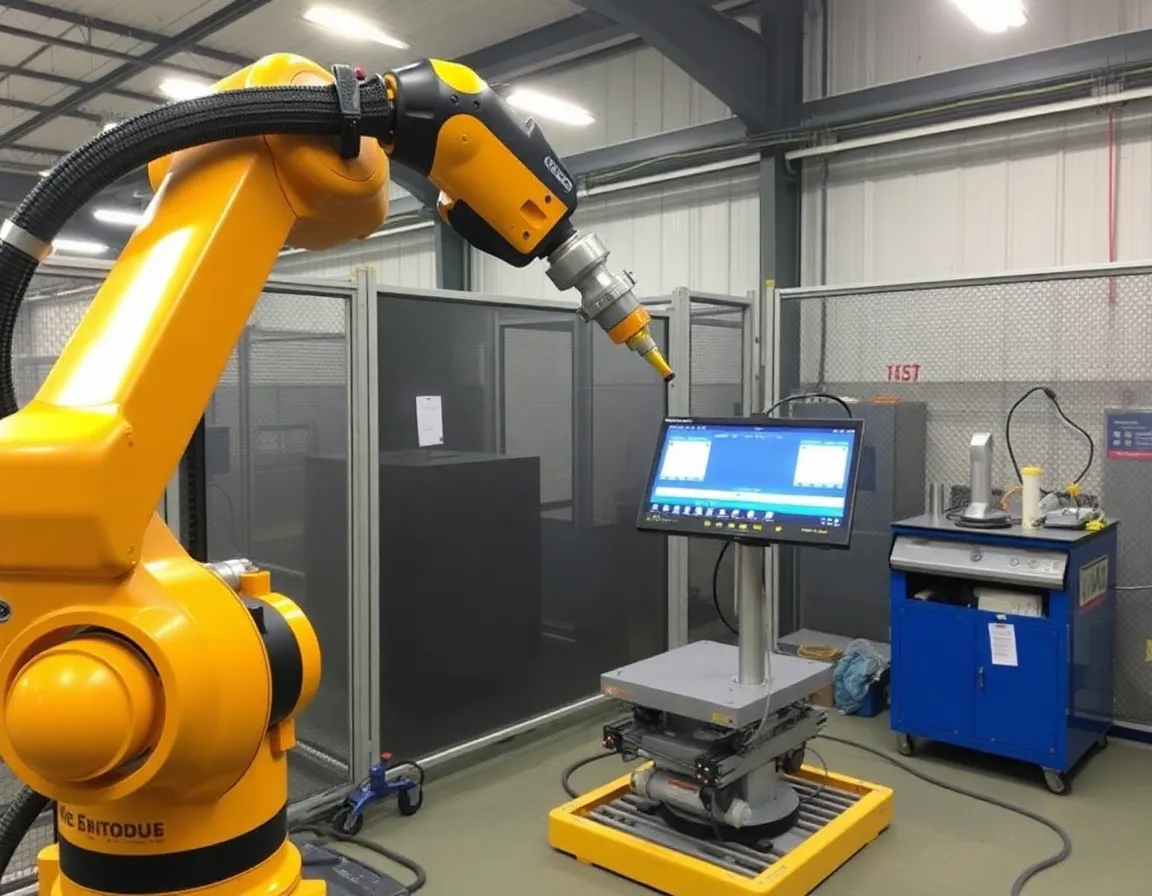
Operadores humanos são a maior fonte de contaminação em qualquer sala limpa, eliminando milhares de células de pele por minuto. Portanto, a extração da peça moldada do molde deve ser realizada por um braço robótico de seis eixos localizado dentro da zona limpa. O robô coloca a peça diretamente em uma esteira que leva a um sistema de inspeção por visão. Este sistema usa câmeras de alta resolução e algoritmos baseados em IA para detectar defeitos de superfície, flash ou contaminação em tempo real. Se uma peça falhar na inspeção, ela é automaticamente rejeitada e desviada para um recipiente de sucata sem contato humano. Essa automação em circuito fechado não apenas garante pureza, mas também aumenta drasticamente a produtividade e o rendimento, reduzindo o custo por unidade apesar do alto investimento de capital.
Operações Pós-Moldagem
Mesmo após a ejeção, a peça não está segura. Em muitos casos, componentes eletrônicos requerem operações secundárias como rebarbação (remoção de finos remanescentes de plástico) ou soldagem ultrassônica. Essas operações também devem ser realizadas na sala limpa ou em um anexo limpo conectado. Para aplicações críticas, as peças moldadas são submetidas a lavagem ultrassônica com água deionizada para remover quaisquer resíduos iônicos deixados pelo processo de moldagem, seguida de secagem a vácuo e embalagem em sacos antiestáticos e hermeticamente selados. A etapa de embalagem é vital; o próprio saco deve ser certificado como livre de aminas e silicones que possam contaminar a peça durante o armazenamento.
Benefícios, Aplicações e Melhores Práticas
O investimento em moldagem eletrônica em sala limpa é substancial, mas o retorno sobre o investimento é medido em confiabilidade, segurança e reputação da marca.
Aplicações Críticas que Impulsionam a Demanda
Esta tecnologia não é um luxo; é uma necessidade para dispositivos que salvam vidas e de alto desempenho.
- Eletrônicos Implantáveis Médicos: Housings for pacemakers, neurostimulators, and hearing aids. These parts must be biocompatible and free from any pyrogens or particulate matter that could cause an immune response.
- Semiconductor Manufacturing Equipment: Wafer carriers, chip trays, and connectors used inside lithography machines. These parts must not outgas hydrocarbons that could fog the precision optics.
- Automotive ADAS Sensors: Housings for LiDAR and radar units. Any contamination on the lens or internal circuitry can cause sensor failure, leading to accidents.
- Optical Transceivers: Precision ferrules and lens holders for fiber-optic communication. Sub-micron dimensional accuracy and zero surface defects are mandatory for signal integrity.
Best Practices for Implementation and Maintenance
To maintain the integrity of the cleanroom and the molding process, consider the following operational protocols:
- Rigorous Gowning Protocol: Operators must wear full cleanroom suits, hoods, boots, and double-gloved. A "sticky mat" and air shower must be passed before entry.
- Preventive Maintenance Scheduling: Molds must be pulled, cleaned, and inspected on a strict schedule. Using an ultrasonic cleaner with a validated detergent is essential to remove carbonized polymer residue from venting slots.
- Environmental Monitoring: Implementing a Particle Measuring System (PMS) that continuously logs airborne particle counts and alerts management to any spikes is non-negotiable. This data must be archived for traceability.
- Raw Material Vetting: Ensure that your resin supplier provides a Certificate of Analysis (CoA) specifically stating ionic cleanliness and outgassing properties. Never accept generic "off-the-shelf" resin.
Conclusion: The Future of High-Stakes Manufacturing
Electronic cleanroom molding is far more than a manufacturing process; it is a philosophy of meticulous control. As the world moves toward smaller, faster, and more integrated devices—from 5G infrastructure to implantable bio-sensors—the margin for error becomes negligible. The companies that master this craft do not simply mold plastic; they engineer absolute purity. By understanding the environmental controls, selecting the correct materials, and embracing automation, manufacturers can deliver components that function flawlessly in the harshest conditions. The guide above provides the foundational knowledge required to approach cleanroom molding with the seriousness it deserves, ensuring that the precision inside the part matches the precision of the environment in which it was born.