
Introdução: A Interseção entre Precisão e Pureza
No mundo da manufatura avançada, poucos ambientes exigem tanto rigor quanto a sala limpa. Quando você combina os controles rigorosos de partículas de uma sala limpa com o processo de moldagem por injeção de alto volume e alta tolerância, chega-se a uma disciplina especializada: moldagem em sala limpa Classe ISO 8. Este processo não se trata apenas de manter uma oficina arrumada; é um método cientificamente regulado de produzir componentes plásticos livres de contaminantes microscópicos, garantindo sua segurança e desempenho em aplicações críticas. Para indústrias que vão desde dispositivos médicos até eletrônicos, a capacidade de moldar uma peça em um ambiente controlado não é um luxo—é uma necessidade absoluta.
Um ambiente ISO Classe 8, conforme definido pela norma 14644-1 da Organização Internacional de Normalização (ISO), permite um máximo de 3.520.000 partículas por metro cúbico em um tamanho de 0,5 mícrons ou maior. Embora isso possa parecer um número impressionante, representa uma atmosfera controlada que é significativamente mais limpa do que o ar padrão de fábrica. Neste contexto, moldagem em sala limpa Classe ISO 8 preenche a lacuna entre a produção plástica convencional e os requisitos ultra-limpos da tecnologia moderna. Este artigo explora as complexidades deste processo, sua mecânica operacional, seus benefícios inegáveis e seu papel crítico na manufatura moderna.
Compreendendo os Padrões ISO Classe 8 e a Dinâmica das Salas Limpas
Para realmente apreciar o valor da moldagem em sala limpa ISO Classe 8, é preciso primeiro entender o sistema de classificação que rege esses espaços. A norma ISO 14644-1 é o padrão global de referência para classificação de salas limpas, substituindo o antigo Padrão Federal 209E. A designação "Classe 8" é frequentemente considerada o nível de entrada da manufatura em sala limpa, mas está longe de ser permissiva. Ela se concentra no controle da contaminação particulada transportada pelo ar, que é a principal ameaça a produtos sensíveis.
Contagem de Partículas e Controle do Fluxo de Ar
A métrica central para ISO Classe 8 é a concentração de partículas permitida. Ao contrário de classes mais rígidas (como ISO 5 ou ISO 7), a ISO Classe 8 permite uma concentração maior de partículas, mas ainda exige filtração de ar de alta eficiência (HEPA). Normalmente, essas salas limpas alcançam limpeza através de:
- Filtração HEPA: O ar passa por filtros HEPA, que removem pelo menos 99,97% de partículas em 0,3 mícrons, garantindo que o ar de entrada seja virtualmente estéril.
- Pressão Positiva do Ar: A sala limpa é mantida a uma pressão maior do que as áreas adjacentes, impedindo que ar não filtrado entre por portas ou frestas.
- Fluxo de Ar Laminar (ou Não-Unidirecional): Embora a ISO Classe 8 frequentemente use fluxo de ar não-unidirecional (onde o ar filtrado é misturado através de difusores no teto), algumas zonas críticas podem usar capelas de fluxo laminar para criar uma varredura unidirecional de ar sobre a máquina de moldagem.
O objetivo não é criar um vácuo de esterilidade, mas estabelecer um ambiente previsível e controlado onde o risco de contaminação é minimizado a um nível estatisticamente aceitável.
Por que não uma classe mais limpa?
Uma pergunta comum é por que os fabricantes não usam simplesmente um padrão mais limpo, como ISO Classe 5. A resposta está na economia e na praticidade. O custo de alcançar e manter uma sala limpa ISO Classe 5 é exponencialmente maior do que uma ISO Classe 8 devido à necessidade de mais trocas de ar por hora, protocolos de vestimenta mais sofisticados e testes mais frequentes. Para muitas aplicações—particularmente aquelas onde o produto não está em contato direto com tecido corporal estéril ou onde a lavagem a jusante é realizada—um ambiente ISO Classe 8 fornece o equilíbrio ideal entre controle de contaminação e custo operacional.
A Mecânica da Moldagem por Injeção em Sala Limpa
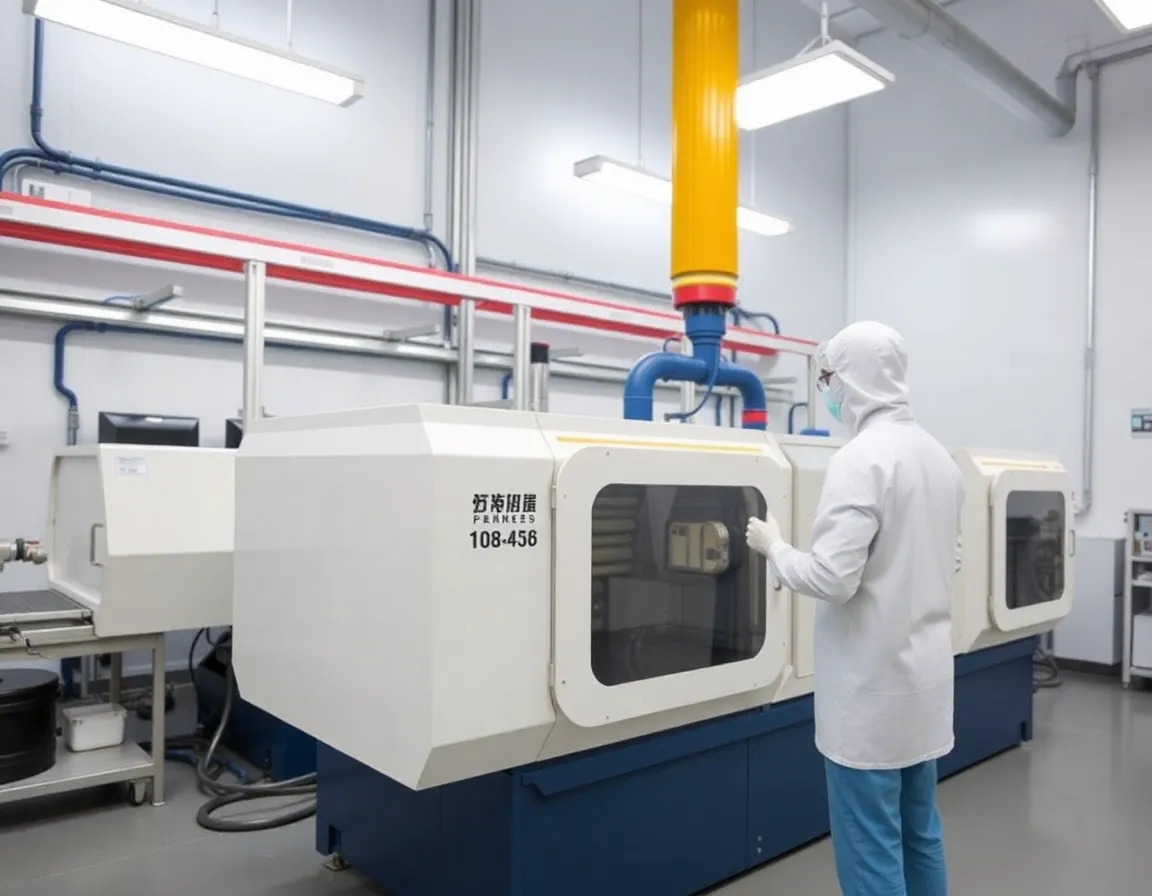
moldagem em sala limpa Classe ISO 8 não se trata apenas de colocar uma máquina de moldagem por injeção padrão dentro de uma sala limpa. Requer uma abordagem holística que modifica equipamentos, manuseio de materiais e procedimentos operacionais para evitar que a própria máquina se torne uma fonte de contaminação.
Design e Modificações da Máquina
Máquinas padrão de moldagem por injeção geram contaminação através de fluidos hidráulicos, lubrificantes e desgaste mecânico. Em um ambiente de sala limpa, essas máquinas são fortemente modificadas ou substituídas por alternativas especializadas. As principais adaptações incluem:
- Acionamentos Elétricos vs. Hidráulicos: Máquinas de moldagem por injeção totalmente elétricas são preferidas porque eliminam vazamentos de óleo hidráulico, que são uma grande fonte de contaminação particulada e química.
- Invólucros de Aço Inoxidável: O exterior da máquina é frequentemente revestido com aço inoxidável ou painéis de polímero liso para evitar descascamento de tinta e facilitar a limpeza com agentes de limpeza.
- Sistemas de Resfriamento de Circuito Fechado: As linhas de resfriamento de água são seladas e roteadas para evitar condensação e crescimento microbiano, que podem liberar partículas no ar.
- Exaustão Localizada: Os respiros são colocados sobre a área do cilindro e do bico para capturar quaisquer fumos ou gases liberados do plástico fundido, evitando que recirculem.
Manuseio e Secagem de Material
A contaminação também pode se originar da própria resina plástica bruta. Os pellets frequentemente carregam cargas estáticas que atraem poeira e podem ser contaminados com fibras de papel ou outros detritos. Em uma operação de moldagem em sala limpa:
- Transporte a Vácuo: A resina é transferida de tambores selados para o funil da máquina usando sistemas de vácuo fechados, eliminando o despejo manual.
- Secagem Central: Secadores de dessecante são usados para remover a umidade, mas devem ter filtros de exaustão para evitar a liberação de finos (poeira plástica microscópica) na sala limpa.
- Facas de Ar Ionizadas: Antes de a resina entrar no cilindro, ela pode passar por um soprador ionizante para neutralizar a carga estática, permitindo que as partículas sejam facilmente filtradas.
O Ciclo de Moldagem e o Monitoramento no Molde
O ciclo real de moldagem em um ambiente ISO Classe 8 exige precisão. O molde em si é tipicamente feito de aço polido e endurecido para resistir ao desgaste e evitar a geração de partículas metálicas. Além disso, o processo de moldagem frequentemente emprega sensores no molde para monitorar a pressão da cavidade e a temperatura. Esses dados são cruciais porque permitem ajustes em tempo real no processo, reduzindo a probabilidade de rebarbas (excesso de plástico) ou injeções curtas, que são defeitos que exigem operações secundárias e aumentam o risco de contaminação.
Benefícios Críticos e Aplicações em Todos os Setores
A adoção de moldagem em sala limpa Classe ISO 8 é impulsionada pelas vantagens inegáveis que oferece na qualidade do produto e na conformidade regulatória. Os benefícios vão além da simples limpeza, impactando a integridade estrutural e o desempenho da peça final.
Benefícios Principais
- Carga Biológica Reduzida: Para dispositivos médicos, o processo minimiza a carga microbiana inicial, tornando a esterilização a jusante (como óxido de etileno ou radiação gama) mais eficaz e confiável.
- Qualidade de Superfície Aprimorada: Ao impedir que partículas de poeira se incorporem à superfície do plástico, o produto final tem um acabamento mais liso e consistente, o que é crítico para componentes ópticos ou superfícies de vedação.
- Propriedades Mecânicas Melhoradas: Contaminantes podem atuar como concentradores de tensão, levando a rachaduras prematuras ou falhas. A moldagem em sala limpa garante que a estrutura molecular do polímero seja uniforme, resultando em peças mais resistentes.
- Conformidade Regulatória: Produtos fabricados em ambiente controlado são mais fáceis de validar e documentar para auditorias da FDA (Food and Drug Administration) ou ISO 13485 (dispositivos médicos).
Principais Setores de Aplicação
Embora qualquer indústria possa se beneficiar de peças mais limpas, certos setores dependem da moldagem Classe ISO 8 como requisito básico:
- Dispositivos Médicos: Este é o maior mercado. Componentes como seringas, luer locks de IV, cabos de instrumentos cirúrgicos e invólucros implantáveis para administração de medicamentos são moldados aqui. O ambiente de sala limpa impede que endotoxinas e partículas entrem no corpo do paciente.
- Embalagens Farmacêuticas: Válvulas de inaladores, cassetes de teste de diagnóstico e frascos de comprimidos exigem um ambiente limpo para evitar a contaminação do medicamento.
- Electronics and Optics: Connectors, camera lens housings, and LED diffusers must be free of dust to prevent electrical short circuits or optical aberrations.
- Aeroespacial e Defesa: Fittings and housings used in hydraulic systems require extreme purity to prevent valve blockage in sensitive flight control systems.
Best Practices for Operating an ISO Class 8 Molding Facility
Operating a successful ISO Class 8 cleanroom molding line requires more than just hardware; it demands a culture of discipline and a rigorous adherence to standard operating procedures (SOPs). Here are the critical best practices for maintaining purity and efficiency.
Personnel Gowning and Behavior
Humans are the largest source of contamination in any cleanroom. Even with an ISO Class 8 designation, which is more forgiving than Class 7, personnel must follow strict protocols:
- Full Gowning: Workers must wear cleanroom suits, hoods, booties, and face masks. Gloves must be powder-free and changed frequently.
- Minimal Movement: Rapid movements generate turbulence and shed particles. Personnel are trained to move slowly and deliberately.
- No Paper or Cardboard: Only cleanroom-grade paper and plastic packaging are allowed inside the controlled area.
Cleaning and Maintenance Schedules
Preventive maintenance is the lifeblood of cleanroom molding. A machine breakdown inside the cleanroom can cause a catastrophic contamination event.
- Daily Wipe-Down: All surfaces must be wiped with low-lint wipes and appropriate solvents (usually isopropyl alcohol) to remove any residue.
- HEPA Filter Certification: Filters must be tested and certified every 6-12 months to ensure they are functioning at the required efficiency.
- Lubrication Control: Only food-grade or cleanroom-approved lubricants can be used on moving parts, and they must be applied in minimal quantities to prevent overspray.
Process Validation and Monitoring
To ensure the cleanroom is performing as designed, continuous monitoring is essential. This involves both environmental monitoring (EM) and process monitoring.
- Particle Counters: Portable particle counters should be used to verify that airborne particle counts are within the ISO Class 8 limits during production.
- Microbial Monitoring: Settle plates (petri dishes) are placed in strategic locations to capture viable microorganisms that fall onto surfaces. These are incubated to check for colony-forming units (CFUs).
- First Article Inspection: The first part produced after a mold change is thoroughly inspected not only for dimensions but also for surface contamination using a microscope.
Conclusion: The Future of Pure Manufacturing
moldagem em sala limpa Classe ISO 8 represents a sophisticated balance between the demands of precision engineering and the realities of economic manufacturing. It is not the strictest classification available, but it is the most versatile, offering a pragmatic solution for products that require a high degree of cleanliness without the astronomical costs associated with sterile environments. As technology advances, with the miniaturization of medical implants and the increasing sensitivity of electronics, the role of this molding process is set to expand.
Manufacturers who master the discipline of ISO Class 8 molding gain a significant competitive advantage. They are not merely producing plastic parts; they are producing guarantees of purity. By investing in specialized equipment, rigorous training, and a culture of cleanliness, they ensure that the components leaving their facility are safe, reliable, and ready for the most demanding applications. In an era where product failure can have life-altering consequences, the quiet precision of the ISO Class 8 cleanroom is a powerful testament to the fact that in manufacturing, purity is the ultimate form of precision.