
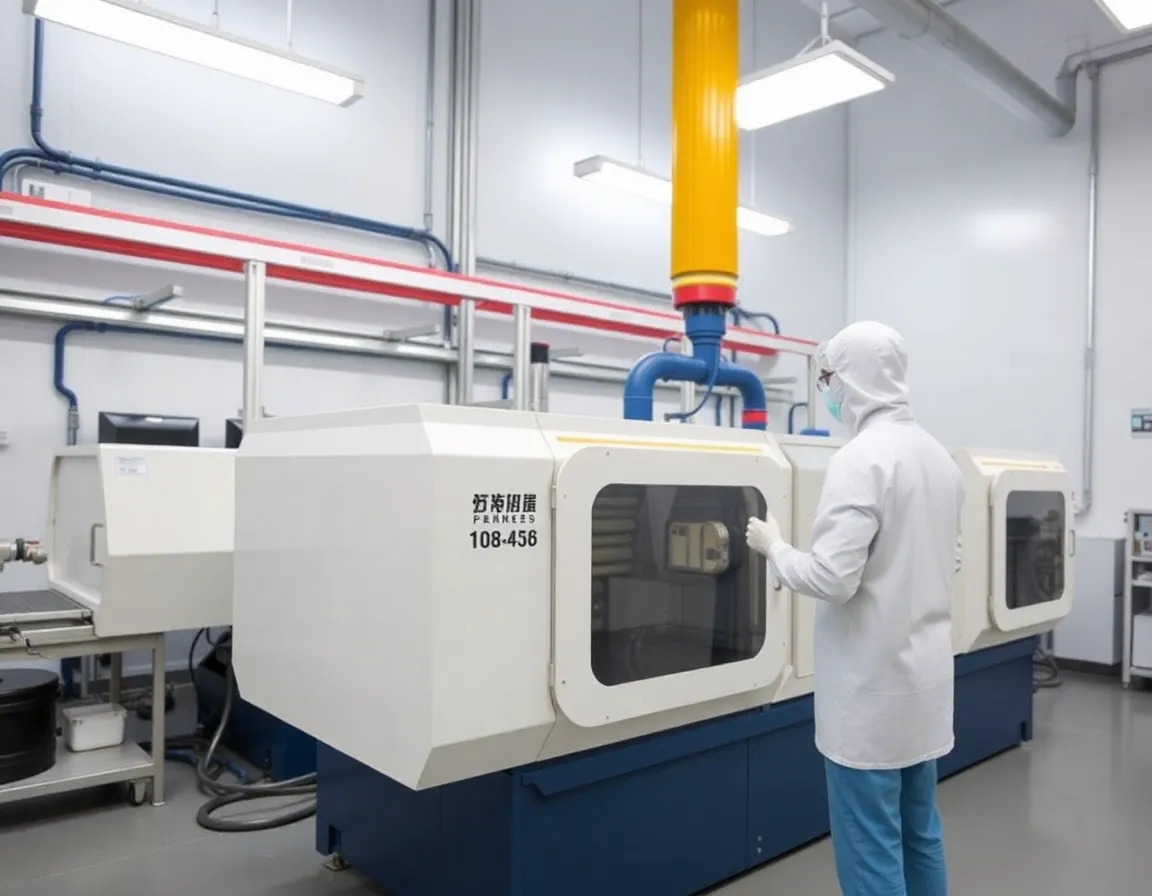
Introducción: La Intersección de la Precisión y la Pureza
En el mundo de la fabricación avanzada, pocos entornos exigen tanto rigor como la sala limpia. Cuando combinas los estrictos controles de partículas de una sala limpia con el proceso de moldeo por inyección de alto volumen y alta tolerancia, llegas a una disciplina especializada: moldeo en sala limpia clase ISO 8. Este proceso no se trata meramente de mantener un taller ordenado; es un método científicamente regulado para producir componentes plásticos libres de contaminantes microscópicos, asegurando su seguridad y rendimiento en aplicaciones críticas. Para industrias que van desde dispositivos médicos hasta electrónica, la capacidad de moldear una pieza en un entorno controlado no es un lujo—es una necesidad absoluta.
Un entorno Clase ISO 8, según lo definido por la norma 14644-1 de la Organización Internacional de Normalización (ISO), permite un máximo de 3,520,000 partículas por metro cúbico a un tamaño de 0.5 micras o mayor. Aunque esto pueda sonar como una cifra asombrosa, representa una atmósfera controlada que es significativamente más limpia que el aire estándar de fábrica. En este contexto, moldeo en sala limpia clase ISO 8 une la brecha entre la producción de plásticos convencional y los requisitos de ultra limpieza de la tecnología moderna. Este artículo explora las complejidades de este proceso, su mecánica operativa, sus beneficios innegables y su papel crítico en la fabricación moderna.
Entendiendo los Estándares de Clase ISO 8 y la Dinámica de las Salas Limpias
Para apreciar verdaderamente el valor del moldeo en sala limpia Clase ISO 8, primero se debe entender el sistema de clasificación que rige estos espacios. La norma ISO 14644-1 es el punto de referencia global para la clasificación de salas limpias, reemplazando el antiguo Estándar Federal 209E. La designación "Clase 8" a menudo se considera el nivel de entrada en la fabricación en salas limpias, pero está lejos de ser indulgente. Se centra en controlar la contaminación por partículas en el aire, que es la principal amenaza para productos sensibles.
Conteo de Partículas y Control del Flujo de Aire
La métrica central para la Clase ISO 8 es la concentración de partículas permitida. A diferencia de clases más estrictas (como ISO 5 o ISO 7), la Clase ISO 8 permite una mayor concentración de partículas, pero aún requiere filtración de aire de partículas de alta eficiencia (HEPA). Típicamente, estas salas limpias logran limpieza a través de:
- Filtración HEPA: El aire pasa a través de filtros HEPA, que eliminan al menos el 99.97% de partículas a 0.3 micras, asegurando que el aire entrante sea virtualmente estéril.
- Presión de Aire Positiva: La sala limpia se mantiene a una presión más alta que las áreas adyacentes, evitando que el aire sin filtrar entre a través de puertas o huecos.
- Flujo de Aire Laminar (o No Unidireccional): Mientras que la Clase ISO 8 a menudo utiliza flujo de aire no unidireccional (donde el aire filtrado se mezcla a través de rejillas en el techo), algunas zonas críticas pueden usar campanas de flujo laminar para crear un barrido unidireccional de aire sobre la máquina de moldeo.
El objetivo no es crear un vacío de esterilidad sino establecer un entorno predecible y controlado donde el riesgo de contaminación se minimiza a un nivel estadísticamente aceptable.
¿Por qué no una clase más limpia?
Una pregunta común es por qué los fabricantes no simplemente usan un estándar más limpio como ISO Clase 5. La respuesta reside en la economía y la practicidad. El costo de lograr y mantener una sala limpia ISO Clase 5 es exponencialmente más alto que una ISO Clase 8 debido a la necesidad de más cambios de aire por hora, protocolos de vestimenta más sofisticados y pruebas más frecuentes. Para muchas aplicaciones—particularmente aquellas donde el producto no está en contacto directo con tejido corporal estéril o donde se realiza un lavado posterior—un entorno ISO Clase 8 proporciona el equilibrio óptimo entre control de contaminación y costo operativo.
La mecánica del moldeo por inyección en sala limpia
moldeo en sala limpia clase ISO 8 no se trata solo de colocar una máquina de moldeo por inyección estándar dentro de una sala limpia. Requiere un enfoque holístico que modifica el equipo, el manejo de materiales y los procedimientos operativos para evitar que la propia máquina se convierta en una fuente de contaminación.
Diseño y modificaciones de la máquina
Las máquinas de moldeo por inyección estándar generan contaminación a través de fluidos hidráulicos, lubricantes y desgaste mecánico. En un entorno de sala limpia, estas máquinas se modifican en gran medida o se reemplazan con alternativas especializadas. Las adaptaciones clave incluyen:
- Accionamientos eléctricos vs. hidráulicos: Se prefieren las máquinas de moldeo por inyección totalmente eléctricas porque eliminan las fugas de aceite hidráulico, que son una fuente importante de contaminación por partículas y química.
- Carcasas de acero inoxidable: El exterior de la máquina a menudo se recubre con acero inoxidable o paneles de polímero liso para evitar el descascarillado de pintura y facilitar la limpieza con agentes de limpieza.
- Sistemas de enfriamiento de circuito cerrado: Las líneas de enfriamiento de agua se sellan y se enrutan para prevenir la condensación y el crecimiento microbiano, que pueden desprender partículas al aire.
- Extracción localizada: Los respiraderos se colocan sobre el barril y la zona de la boquilla para capturar cualquier humo o desgasificación del plástico fundido, evitando que se recirculen.
Manejo de Materiales y Secado
La contaminación también puede originarse en la propia resina plástica cruda. Los pellets a menudo llevan cargas estáticas que atraen polvo y pueden contaminarse con fibras de papel u otros desechos. En una operación de moldeo en sala limpia:
- Transporte por Vacío: La resina se transfiere desde tambores sellados a la tolva de la máquina utilizando sistemas de vacío cerrados, eliminando el vertido manual.
- Secado Central: Se utilizan secadores de desecante para eliminar la humedad, pero deben tener filtros de escape para evitar la liberación de finos (polvo de plástico microscópico) en la sala limpia.
- Cuchillas de Aire Ionizado: Antes de que la resina entre al barril, puede pasar a través de un soplador ionizante para neutralizar la carga estática, permitiendo que las partículas se filtren fácilmente.
El Ciclo de Moldeo y Monitoreo en el Molde
El ciclo de moldeo real en un entorno Clase 8 ISO exige precisión. El molde en sí está típicamente hecho de acero pulido y endurecido para resistir el desgaste y prevenir la generación de partículas metálicas. Además, el proceso de moldeo a menudo emplea sensores en el molde para monitorear la presión y temperatura de la cavidad. Estos datos son cruciales porque permiten ajustes en tiempo real al proceso, reduciendo la probabilidad de rebabas (exceso de plástico) o disparos cortos, que son defectos que requieren operaciones secundarias y aumentan el riesgo de contaminación.
Beneficios Críticos y Aplicaciones en Todas las Industrias
La adopción de moldeo en sala limpia clase ISO 8 está impulsado por las ventajas innegables que ofrece en calidad de producto y cumplimiento normativo. Los beneficios van más allá de la simple limpieza, impactando la integridad estructural y el rendimiento de la pieza final.
Beneficios Principales
- Biocarga Reducida: Para dispositivos médicos, el proceso minimiza la carga microbiana inicial, haciendo que la esterilización posterior (como óxido de etileno o radiación gamma) sea más efectiva y confiable.
- Calidad de Superficie Mejorada: Al evitar que las partículas de polvo se incrusten en la superficie plástica, el producto final tiene un acabado más suave y consistente, lo cual es crítico para componentes ópticos o superficies de sellado.
- Propiedades Mecánicas Mejoradas: Los contaminantes pueden actuar como concentradores de tensión, lo que lleva a grietas o fallas prematuras. El moldeo en sala limpia asegura que la estructura molecular del polímero sea uniforme, produciendo piezas más resistentes.
- Cumplimiento Normativo: Los productos fabricados en un entorno controlado son más fáciles de validar y documentar para auditorías de la FDA (Administración de Alimentos y Medicamentos) o ISO 13485 (dispositivos médicos).
Sectores de Aplicación Clave
Si bien cualquier industria puede beneficiarse de piezas más limpias, ciertos sectores dependen del moldeo Clase ISO 8 como requisito base:
- Dispositivos Médicos: Este es el mercado más grande. Componentes como jeringas, conectores luer de IV, mangos de instrumentos quirúrgicos y carcasas de administración de fármacos implantables se moldean aquí. El entorno de sala limpia previene que endotoxinas y partículas entren al cuerpo del paciente.
- Envases Farmacéuticos: Inhaler valves, diagnostic test cassettes, and pill bottles require a clean environment to prevent contamination of the medication.
- Electronics and Optics: Connectors, camera lens housings, and LED diffusers must be free of dust to prevent electrical short circuits or optical aberrations.
- Aeroespacial y defensa: Fittings and housings used in hydraulic systems require extreme purity to prevent valve blockage in sensitive flight control systems.
Best Practices for Operating an ISO Class 8 Molding Facility
Operating a successful ISO Class 8 cleanroom molding line requires more than just hardware; it demands a culture of discipline and a rigorous adherence to standard operating procedures (SOPs). Here are the critical best practices for maintaining purity and efficiency.
Personnel Gowning and Behavior
Humans are the largest source of contamination in any cleanroom. Even with an ISO Class 8 designation, which is more forgiving than Class 7, personnel must follow strict protocols:
- Full Gowning: Workers must wear cleanroom suits, hoods, booties, and face masks. Gloves must be powder-free and changed frequently.
- Minimal Movement: Rapid movements generate turbulence and shed particles. Personnel are trained to move slowly and deliberately.
- No Paper or Cardboard: Only cleanroom-grade paper and plastic packaging are allowed inside the controlled area.
Cleaning and Maintenance Schedules
Preventive maintenance is the lifeblood of cleanroom molding. A machine breakdown inside the cleanroom can cause a catastrophic contamination event.
- Daily Wipe-Down: All surfaces must be wiped with low-lint wipes and appropriate solvents (usually isopropyl alcohol) to remove any residue.
- HEPA Filter Certification: Filters must be tested and certified every 6-12 months to ensure they are functioning at the required efficiency.
- Lubrication Control: Only food-grade or cleanroom-approved lubricants can be used on moving parts, and they must be applied in minimal quantities to prevent overspray.
Process Validation and Monitoring
To ensure the cleanroom is performing as designed, continuous monitoring is essential. This involves both environmental monitoring (EM) and process monitoring.
- Particle Counters: Portable particle counters should be used to verify that airborne particle counts are within the ISO Class 8 limits during production.
- Microbial Monitoring: Settle plates (petri dishes) are placed in strategic locations to capture viable microorganisms that fall onto surfaces. These are incubated to check for colony-forming units (CFUs).
- First Article Inspection: The first part produced after a mold change is thoroughly inspected not only for dimensions but also for surface contamination using a microscope.
Conclusion: The Future of Pure Manufacturing
moldeo en sala limpia clase ISO 8 represents a sophisticated balance between the demands of precision engineering and the realities of economic manufacturing. It is not the strictest classification available, but it is the most versatile, offering a pragmatic solution for products that require a high degree of cleanliness without the astronomical costs associated with sterile environments. As technology advances, with the miniaturization of medical implants and the increasing sensitivity of electronics, the role of this molding process is set to expand.
Manufacturers who master the discipline of ISO Class 8 molding gain a significant competitive advantage. They are not merely producing plastic parts; they are producing guarantees of purity. By investing in specialized equipment, rigorous training, and a culture of cleanliness, they ensure that the components leaving their facility are safe, reliable, and ready for the most demanding applications. In an era where product failure can have life-altering consequences, the quiet precision of the ISO Class 8 cleanroom is a powerful testament to the fact that in manufacturing, purity is the ultimate form of precision.