
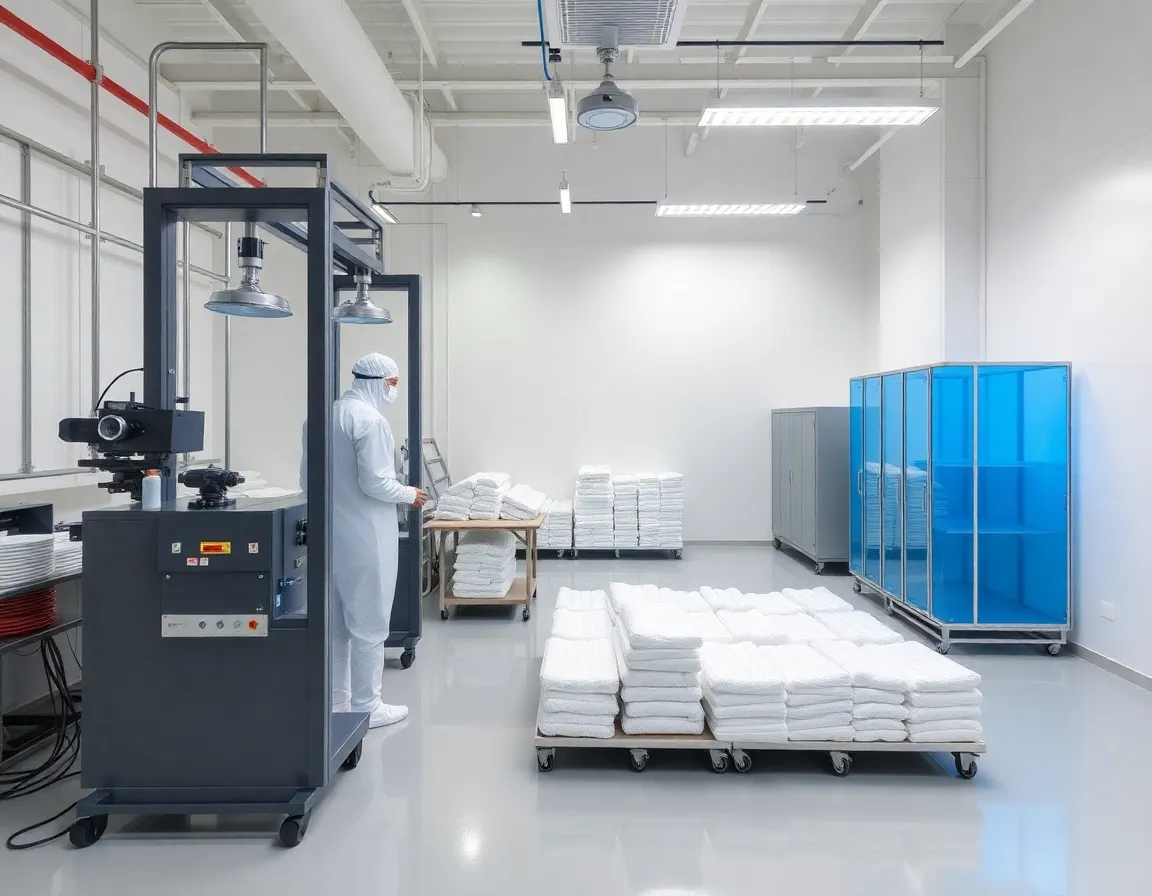
Entendiendo el Moldeo en Sala Limpia Clase 10000
En el mundo de la fabricación de precisión, el margen de error se mide en micras, y la presencia de un solo contaminante microscópico puede inutilizar un lote de producción completo. Esta es la realidad para las industrias que producen dispositivos médicos, componentes semiconductores y equipos ópticos. En el corazón de este riguroso entorno se encuentra el moldeo en sala limpia Clase 10000, un proceso de fabricación especializado que combina la física del moldeo por inyección con la estricta disciplina de condiciones atmosféricas controladas. Pero, ¿qué significa exactamente "Clase 10000" y por qué se ha convertido en el estándar de oro para la producción de componentes críticos?
La designación "Clase 10000" se refiere al número máximo permitido de partículas en el aire (de 0.5 micrómetros o más grandes) por pie cúbico de aire. En términos más simples, una sala limpia Clase 10000 contiene menos de 10,000 partículas de polvo, escamas de piel u otros contaminantes en cada pie cúbico de espacio. Para poner esto en perspectiva, un entorno de oficina típico contiene entre 500,000 y 1 millón de tales partículas por pie cúbico. Lograr y mantener este nivel de limpieza requiere sistemas de filtración de aire sofisticados (filtros HEPA y ULPA), presión de aire positiva, protocolos especializados de vestimenta y monitoreo ambiental continuo. Cuando se aplica al moldeo por inyección, este nivel de pureza transforma un proceso de fabricación estándar en un procedimiento científico altamente controlado.
La Ciencia de la Pureza: Por Qué la Contaminación es el Asesino Silencioso
Para entender por qué la pureza importa tan profundamente en el moldeo en sala limpia, primero debe apreciarse la vulnerabilidad de los productos que se fabrican. En aplicaciones médicas, por ejemplo, un catéter moldeado o un sensor implantable debe tener una superficie prístina. Cualquier partícula que se incruste en el polímero durante el proceso de moldeo puede actuar como un sitio de nucleación para el crecimiento bacteriano. De manera similar, en la fabricación de semiconductores, una sola partícula de polvo atrapada en un conector moldeado por inyección puede causar cortocircuitos eléctricos, lo que lleva a fallas catastróficas del dispositivo. Las consecuencias de la contaminación no son meramente cosméticas; son funcionales, críticas para la seguridad y financieramente devastadoras.
Las Fuentes de Contaminación en el Moldeo Tradicional
La contaminación en instalaciones de moldeo estándar se origina de múltiples vectores. El más obvio es partículas en el aire—polvo, fibras de la ropa y células de piel desprendidas por los operadores. Sin embargo, fuentes menos obvias incluyen lubricación de la máquina (aceites hidráulicos y grasas que pueden migrar a la superficie del molde), manejo de materia prima (pellets de polímero que acumulan carga estática y atraen polvo), y operaciones secundarias (desbarbado o empaque que introduce partículas). En un entorno Clase 10000, cada uno de estos vectores se neutraliza sistemáticamente. El aire se recircula continuamente a través de filtros HEPA, los operadores usan trajes completos de sala limpia (overoles, capuchas, guantes y botas), y las máquinas están diseñadas con sistemas de lubricación sellados y superficies lisas que no desprenden partículas.
Además, el molde en sí es un factor crítico. En un entorno estándar, las superficies del molde pueden desarrollar micropicaduras u oxidación con el tiempo, lo que atrapa contaminantes y los transfiere a cada pieza posterior. En una sala limpia Clase 10000, los moldes se construyen con aceros inoxidables especializados o aceros para herramientas endurecidos, pulidos a un acabado de espejo, y sometidos a rigurosos protocolos de limpieza entre ciclos. Esta atención a la integridad de la superficie del molde asegura que la superficie de la pieza replique la condición prístina del molde, no la suciedad acumulada de la producción.
Cómo funciona el moldeo en sala limpia Clase 10000: un proceso paso a paso
El proceso comienza mucho antes de que el polímero fundido entre al molde. Comienza con la preparación del material. Las resinas poliméricas se almacenan en contenedores sellados dentro de la sala limpia o en áreas de almacenamiento adyacentes con secadores de desecante que eliminan la humedad. La humedad es un contaminante oculto: cuando los pellets de polímero absorben vapor de agua, el agua se convierte en vapor durante la inyección, creando defectos superficiales llamados vetas o estrías plateadas. En un entorno Clase 10000, el manejo de materiales se automatiza cuando es posible, reduciendo el contacto humano y el riesgo asociado de contaminación.
Consideraciones sobre la máquina y el utillaje
La propia máquina de moldeo por inyección debe ser compatible con sala limpia. Esto significa que la unidad de cierre, la unidad de inyección y los sistemas robóticos de la máquina están encerrados o protegidos para evitar la generación de partículas. Los sistemas hidráulicos se reemplazan con máquinas accionadas por servomotores eléctricos cuando es factible, ya que las máquinas eléctricas producen cero niebla de aceite hidráulico, una fuente común de contaminación en el aire. El exterior de la máquina está hecho de acero inoxidable o aluminio electropulido, y todas las superficies expuestas están inclinadas para evitar la acumulación de polvo. El molde está equipado con un sistema de purga que utiliza aire limpio y seco o nitrógeno para expulsar cualquier partícula suelta antes de que el molde se cierre.
Control de proceso y monitoreo ambiental
Una vez que comienza la producción, el entorno se monitorea continuamente. Los. contadores de partículas muestrean el aire a intervalos regulares, y las alarmas se activan si los recuentos de partículas se acercan al límite de Clase 10000. La temperatura y la humedad se controlan estrictamente, típicamente 68-72°F (20-22°C) y 40-50% de humedad relativa, porque las fluctuaciones pueden afectar la viscosidad del polímero y la estabilidad dimensional. Los operadores siguen estrictos procedimientos de vestimenta, pasando por duchas de aire y alfombras adhesivas para eliminar partículas sueltas de su ropa. Incluso las herramientas utilizadas para la extracción de piezas están hechas de materiales antiestáticos que no desprenden partículas.
Los propios parámetros de moldeo (temperatura de fusión, presión de inyección, tiempo de enfriamiento) se monitorean a través de un Control Estadístico de Proceso (SPC) sistema. Estos datos se utilizan para detectar cualquier desviación en el proceso que pueda correlacionarse con la contaminación. Por ejemplo, un aumento inesperado en la presión de inyección podría indicar una compuerta obstruida o una acumulación de polímero degradado, ambos pueden introducir contaminantes en la pieza. Al detectar estas anomalías a tiempo, el proceso de moldeo en sala limpia garantiza que la pureza no sea solo una condición ambiental, sino un resultado del proceso.
Aplicaciones críticas: donde el moldeo Clase 10000 es innegociable
La demanda de moldeo en sala limpia Clase 10000 ha aumentado en varias industrias de alto riesgo. Comprender estas aplicaciones explica por qué la inversión en tales instalaciones está justificada.
- Dispositivos médicos e implantes: Desde componentes de bombas de insulina hasta tornillos ortopédicos, estas piezas deben ser biocompatibles y estar libres de pirógenos (sustancias que inducen fiebre). Un entorno Clase 10000 minimiza el riesgo de contaminación por endotoxinas provenientes de desechos bacterianos.
- Envases Farmacéuticos: Las jeringas precargadas, los tapones de viales y las boquillas de inhaladores requieren una superficie estéril o de alta pureza para prevenir la interacción con el producto farmacéutico. Moldear estos en una sala limpia previene la degradación del medicamento inducida por partículas.
- Semiconductores y electrónica: Los conectores, los portadores de chips y las carcasas de sensores deben estar libres de contaminantes iónicos que puedan corroer circuitos delicados. Incluso un solo cabello humano (que mide aproximadamente 70 micras de ancho) puede puentear las trazas del circuito y causar un cortocircuito.
- Aeroespacial y defensa: Los componentes ópticos, los cuerpos de válvulas y los tubos guía para instrumentos de precisión deben soportar condiciones extremas sin fallar debido a impurezas incrustadas.
- Procesamiento de alimentos y bebidas: Aunque no son estériles, componentes como impulsores de bombas y sellos de válvulas para el procesamiento de alimentos deben moldearse en un entorno controlado para prevenir puntos de refugio bacteriano.
Beneficios más allá de la limpieza básica
Las ventajas del moldeo en sala limpia Clase 10000 van más allá de simplemente cumplir con las normas regulatorias. Primero, ofrece consistencia. Debido a que el entorno es estable, el proceso de moldeo en sí es más repetible. Los fabricantes ven menos defectos, tasas de desecho más bajas y menos tiempo de inactividad para la relimpieza. Segundo, proporciona una ventaja competitiva. Las empresas que pueden certificar su proceso de moldeo según los estándares Clase 10000 pueden ofertar en contratos premium que son inaccesibles para los moldeadores estándar. Tercero, permite la innovación en el diseño. Los ingenieros pueden diseñar piezas más complejas y con tolerancias más estrictas sabiendo que el entorno de fabricación no introducirá variables impredecibles.
Mejores Prácticas para Operar una Instalación de Moldeo en Sala Limpia Clase 10000
Lograr la certificación Clase 10000 no es un evento único; es una disciplina operativa continua. La adhesión a las mejores prácticas es esencial para mantener la integridad de la sala limpia y la calidad de las piezas moldeadas.
Capacitación del Personal y Protocolo de Vestimenta
Las personas son la mayor fuente de contaminación, generando hasta 10 millones de partículas por minuto mientras se mueven. Por lo tanto, capacitación rigurosa es primordial. Los operadores deben entender no solo cómo usar un traje de sala limpia, sino por qué. La secuencia de vestimenta debe seguirse con precisión: gorro, cubrebarba, mono, botas y guantes. El traje debe estar hecho de un material de baja liberación de partículas como poliéster o una tela antiestática. El movimiento dentro de la sala limpia debe ser lento y deliberado; los movimientos rápidos crean corrientes de aire que pueden remover partículas asentadas. Comer, beber y usar cosméticos están estrictamente prohibidos.
Limpieza y Validación Rutinarias
La sala limpia debe limpiarse en un horario estricto usando non-shedding, low-particulate wipes and sterile or filtered cleaning solutions. Floors are mopped daily, and surfaces are wiped down after each shift. However, cleaning itself can be a source of contamination if not done correctly. Therefore, cleaning is performed in a specific direction (from the cleanest area to the dirtiest) and with tools that are dedicated to the cleanroom. Additionally, the facility must undergo periodic certification—typically every 6 to 12 months—by an independent third-party that tests airborne particle counts, airflow velocity, and filter integrity. This certification is not just a formality; it is a legal requirement for many regulated industries, such as medical devices under ISO 13485 or pharmaceuticals under GMP guidelines.
Material and Tooling Management
Raw materials should be inspected upon arrival for packaging integrity. Incoming polymer pellets should be passed through a de-dusting or de-ionizing system before entering the cleanroom. The molds themselves should have a dedicated storage area within the cleanroom environment, protected by covers. When a mold is not in use, it should be stored under a nitrogen purge or in a sealed bag to prevent oxidation. The mold maintenance schedule must be strictly adhered to, with more frequent inspections for pitting, wear, or residue build-up than in a standard facility.
The Future of Cleanroom Molding: Trends and Innovations
As technology advances, the standards for cleanroom molding are becoming even more stringent. The industry is seeing a shift toward Class 1000 and even Class 100 cleanrooms for the most critical applications, particularly in next-generation semiconductor packaging and implantable drug-delivery devices. This is driven by the miniaturization of electronics and the growing complexity of combination products (drug-device hybrids).
Another trend is the integration of Industry 4.0 technologies. Smart sensors embedded in the molding machine now provide real-time data on particle counts, temperature gradients, and humidity levels, feeding into a central AI system that can predictively adjust the molding parameters to maintain purity. Furthermore, the development of bio-based and biodegradable polymers that are inherently more sensitive to contamination is pushing cleanroom facilities to adopt even more advanced air purification technologies, such as photocatalytic oxidation (PCO), which destroys organic contaminants at a molecular level.
In conclusion, Class 10000 cleanroom molding is far more than a manufacturing niche; it is a critical enabler of modern technology and medicine. The purity it provides is not a luxury but a fundamental requirement for safety, functionality, and reliability. For manufacturers willing to invest in this discipline, the rewards are substantial: higher yields, premium market positioning, and the assurance that their products can be trusted in the most demanding environments. As the global demand for precision components continues to rise, the importance of cleanroom molding—and the purity it guarantees—will only grow.