
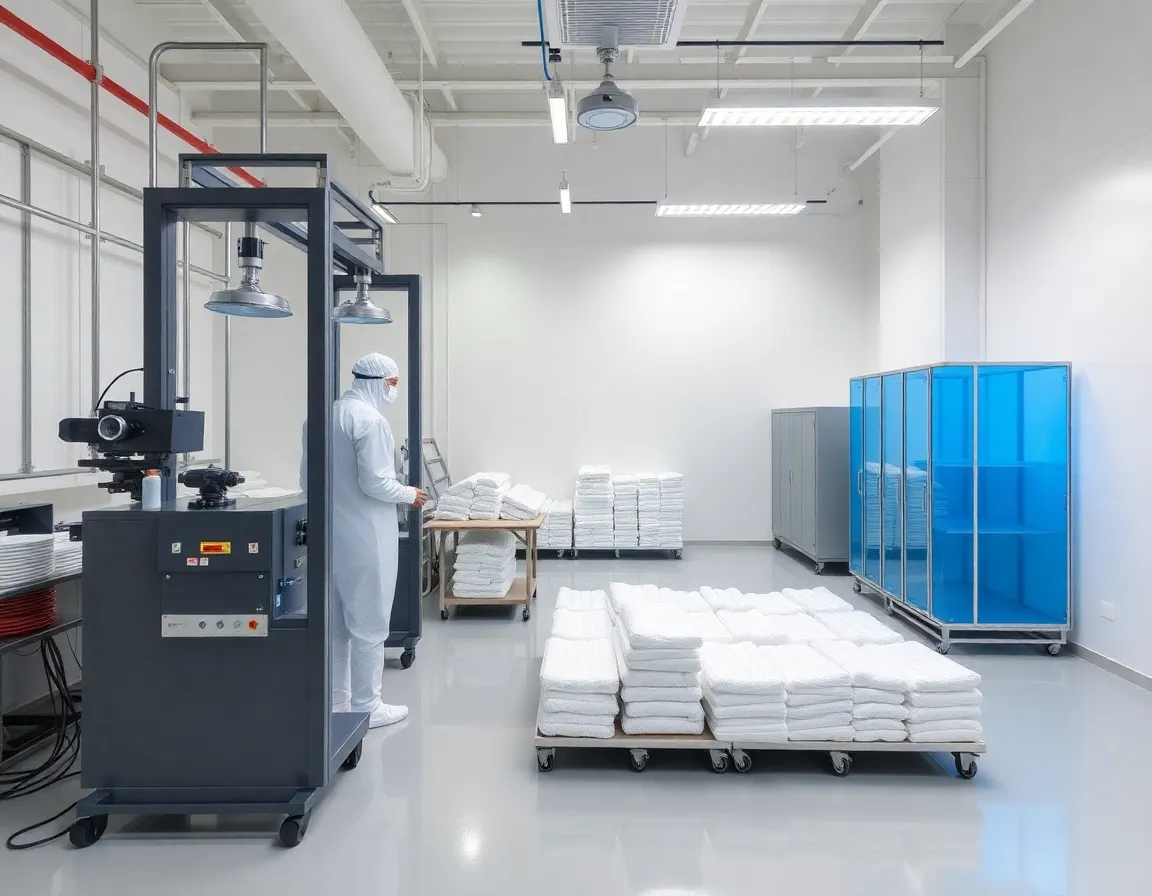
فهم القولبة في غرفة نظيفة من الفئة 10000
في عالم التصنيع الدقيق، يُقاس هامش الخطأ بالميكرونات، ويمكن لوجود ملوث مجهري واحد أن يجعل دفعة إنتاج بأكملها غير صالحة للاستخدام. هذا هو الواقع بالنسبة للصناعات التي تنتج الأجهزة الطبية ومكونات أشباه الموصلات والمعدات البصرية. في قلب هذه البيئة الصارمة تكمن قولبة غرفة نظيفة من الفئة 10000, وهي عملية تصنيع متخصصة تجمع بين فيزياء القولبة بالحقن والانضباط الصارم للظروف الجوية الخاضعة للتحكم. ولكن ما الذي يعنيه بالضبط "الفئة 10000"، ولماذا أصبحت المعيار الذهبي لإنتاج المكونات الحرجة؟
التصنيف "Class 10000" يشير إلى الحد الأقصى المسموح به لعدد الجسيمات المحمولة في الهواء (0.5 ميكرومتر أو أكبر) لكل قدم مكعب من الهواء. بعبارة أبسط، تحتوي غرفة نظيفة من فئة Class 10000 على أقل من 10000 جسيم من الغبار أو رقائق الجلد أو غيرها من الملوثات في كل قدم مكعب من المساحة. ولتوضيح ذلك، تحتوي البيئة المكتبية النموذجية على ما بين 500000 ومليون جسيم من هذا القبيل لكل قدم مكعب. يتطلب تحقيق هذا المستوى من النظافة والحفاظ عليه أنظمة ترشيح هواء متطورة (مرشحات HEPA وULPA)، وضغط هواء إيجابي، وبروتوكولات ارتداء ملابس متخصصة، ومراقبة بيئية مستمرة. عند تطبيق ذلك على القولبة بالحقن، يحول هذا المستوى من النقاء عملية التصنيع القياسية إلى إجراء علمي عالي التحكم.
علم النقاء: لماذا التلوث هو القاتل الصامت
لفهم سبب أهمية النقاء في القولبة في الغرف النظيفة، يجب أولاً تقدير قابلية المنتجات المصنعة للتأثر. في التطبيقات الطبية، على سبيل المثال، يجب أن يكون للقسطرة المقولبة أو المستشعر القابل للزرع سطح نقي تمامًا. أي جسيمات تعلق في البوليمر أثناء عملية القولبة يمكن أن تعمل كموقع نواة لنمو البكتيريا. وبالمثل، في تصنيع أشباه الموصلات، يمكن لجسيم غبار واحد محاصر في موصل مقولب بالحقن أن يسبب دوائر كهربائية قصيرة، مما يؤدي إلى فشل كارثي للجهاز. عواقب التلوث ليست تجميلية فقط؛ بل هي وظيفية وحاسمة للسلامة ومدمرة ماليًا.
مصادر التلوث في القولبة التقليدية
ينشأ التلوث في مرافق القولبة القياسية من عدة نواقل. الأكثر وضوحًا هو الجسيمات المحمولة في الهواء—الغبار والألياف من الملابس وخلايا الجلد التي يتساقطها المشغلون. ومع ذلك، تشمل المصادر الأقل وضوحًا تشحيم الماكينة (الزيوت الهيدروليكية والشحوم التي يمكن أن تنتقل إلى سطح القالب)، و, معالجة المواد الخام (كريات البوليمر التي تكتسب شحنة ساكنة وتجذب الغبار)، و العمليات الثانوية (إزالة الأزيز أو التعبئة والتغليف التي تدخل جسيمات). في بيئة Class 10000، يتم تحييد كل من هذه النواقل بشكل منهجي. يتم إعادة تدوير الهواء باستمرار من خلال مرشحات HEPA، ويرتدي المشغلون بدلات غرفة نظيفة كاملة (أغطية واقية وأغطية رأس وقفازات وأغطية أحذية)، ويتم تصميم الماكينات بأنظمة تشحيم محكمة الغلق وأسطح ناعمة لا تتساقط منها جزيئات.
علاوة على ذلك، فإن القالب نفسه هو عامل حاسم. في البيئة القياسية، يمكن أن تتطور أسطح القوالب إلى تنقير دقيق أو أكسدة بمرور الوقت، مما يحبس الملوثات وينقلها إلى كل قطعة لاحقة. في غرفة نظيفة من الفئة 10000، تُصنع القوالب من أنواع خاصة من الفولاذ المقاوم للصدأ أو فولاذ الأدوات المقسى، ويتم صقلها إلى لمسة نهائية مرآتية، وتخضع لبروتوكولات تنظيف صارمة بين الدورات. هذا الاهتمام بسلامة سطح القالب يضمن أن سطح القطعة يحاكي الحالة النقية للقالب، وليس الأوساخ المتراكمة من الإنتاج.
كيف تعمل عملية القولبة في غرفة نظيفة من الفئة 10000: عملية خطوة بخطوة
تبدأ العملية قبل وقت طويل من دخول البوليمر المنصهر إلى القالب. تبدأ بـ تحضير المواد. يتم تخزين راتنجات البوليمر في حاويات محكمة الإغلاق داخل الغرفة النظيفة أو في مناطق تخزين مجاورة مع مجففات تحتوي على مادة مجففة لإزالة الرطوبة. الرطوبة هي ملوث خفي—عندما تمتص حبيبات البوليمر بخار الماء، يتحول الماء إلى بخار أثناء الحقن، مما يخلق عيوبًا سطحية تسمى التشظي أو الخطوط الفضية. في بيئة الفئة 10000، تتم معالجة المواد تلقائيًا حيثما أمكن، مما يقلل من الاتصال البشري والخطر المرتبط بالتلوث.
اعتبارات الآلة والأدوات
آلة القولبة بالحقن نفسها يجب أن تكون متوافقة مع الغرفة النظيفة. هذا يعني أن وحدة التثبيت ووحدة الحقن وأنظمة الروبوت الخاصة بالآلة مغلقة أو محمية لمنع توليد الجسيمات. يتم استبدال الأنظمة الهيدروليكية بآلات تعمل بمحركات كهربائية مؤازرة حيثما أمكن، لأن الآلات الكهربائية لا تنتج رذاذ زيت هيدروليكي، وهو مصدر شائع للتلوث المحمول جواً. الجزء الخارجي للآلة مصنوع من الفولاذ المقاوم للصدأ أو الألومنيوم المصقول كهربائيًا، وجميع الأسطح المكشوفة مائلة لمنع تراكم الغبار. القالب مزود بـ نظام تطهير يستخدم هواءً نظيفًا وجافًا أو نيتروجينًا لطرد أي جزيئات فضفاضة قبل إغلاق القالب.
التحكم في العملية والمراقبة البيئية
بمجرد بدء الإنتاج، تتم مراقبة البيئة باستمرار. عدادات الجسيمات تأخذ عينات من الهواء على فترات منتظمة، وتنطلق الإنذارات إذا اقتربت أعداد الجسيمات من حد الفئة 10000. يتم التحكم بدقة في درجة الحرارة والرطوبة—عادة 68-72 درجة فهرنهايت (20-22 درجة مئوية) ورطوبة نسبية 40-50٪—لأن التقلبات يمكن أن تؤثر على لزوجة البوليمر والاستقرار البعدي. يتبع المشغلون إجراءات صارمة لارتداء الملابس الواقية، ويمرون عبر حمامات الهواء والحصائر اللاصقة لإزالة الجزيئات الفضفاضة من ملابسهم. حتى الأدوات المستخدمة لإزالة الأجزاء مصنوعة من مواد مضادة للكهرباء الساكنة وغير متساقطة.
تُراقَب معايير التشكيل نفسها — درجة حرارة الصهر، وضغط الحقن، وزمن التبريد — عبر التحكم الإحصائي في العمليات (SPC) نظام. تُستخدم هذه البيانات للكشف عن أي انحراف في العملية قد يرتبط بالتلوث. على سبيل المثال، قد يشير الارتفاع غير المتوقع في ضغط الحقن إلى انسداد بوابة الحقن أو تراكم بوليمر متحلل، وكلاهما يمكن أن يُدخل ملوثات إلى القطعة. ومن خلال اكتشاف هذه الشذوذات مبكرًا، تضمن عملية التشكيل في الغرفة النظيفة أن النقاء ليس مجرد شرط بيئي بل نتيجة للعملية.
التطبيقات الحرجة: حيث لا مجال للتنازل عن التشكيل في غرفة نظيفة من الفئة 10000
لقد ارتفع الطلب على التشكيل في غرف نظيفة من الفئة 10000 في عدة صناعات عالية المخاطر. وفهم هذه التطبيقات يوضح سبب تبرير الاستثمار في مثل هذه المرافق.
- الأجهزة الطبية والغرسات: من مكونات مضخات الأنسولين إلى المسامير العظمية، يجب أن تكون هذه الأجزاء متوافقة حيويًا وخالية من المواد المولدة للحرارة. وتقلل بيئة من الفئة 10000 من خطر التلوث بالسموم الداخلية الناتجة عن الحطام البكتيري.
- التغليف الصيدلاني: تتطلب المحاقن المعبأة مسبقًا وسدادات القوارير وقطع فم أجهزة الاستنشاق سطحًا معقمًا أو عالي النقاء لمنع التفاعل مع المنتج الدوائي. ويؤدي تشكيلها في غرفة نظيفة إلى منع تدهور الدواء الناتج عن الجسيمات.
- أشباه الموصلات والإلكترونيات: يجب أن تكون الموصلات وحوامل الرقائق وأغلفة المستشعرات خالية من الملوثات الأيونية التي يمكن أن تتسبب في تآكل الدوائر الحساسة. حتى شعرة بشرية واحدة (يبلغ عرضها نحو 70 ميكرونًا) يمكن أن تجسر مسارات الدائرة وتسبب قصرًا.
- الفضاء والدفاع: يجب أن تتحمل المكونات البصرية وأجسام الصمامات والأنابيب الموجهة للأجهزة الدقيقة ظروفًا قاسية دون أن تتلف بسبب شوائب مدمجة.
- معالجة الأغذية والمشروبات: رغم أنها ليست معقمة، يجب تشكيل مكونات مثل دفاعات المضخات وحشوات الصمامات الخاصة بمعالجة الأغذية في بيئة خاضعة للرقابة لمنع نقاط تكاثر البكتيريا.
فوائد تتجاوز النظافة الأساسية
تمتد مزايا القولبة في غرفة نظيفة من الفئة 10000 إلى ما هو أبعد من مجرد تلبية المعايير التنظيمية. أولاً، إنها توفر الاتساق. ولأن البيئة مستقرة، تصبح عملية القولبة نفسها أكثر قابلية للتكرار. ويرى المصنّعون عيوباً أقل، ومعدلات نفايات أقل، ووقت توقف أقل لإعادة التنظيف. ثانياً، إنها توفر ميزة تنافسية. فالشركات القادرة على اعتماد عملية القولبة الخاصة بها وفق معايير الفئة 10000 يمكنها التقدم بعروض لعقود متميزة يتعذر على القوالبين العاديين الوصول إليها. ثالثاً، إنها تتيح الابتكار في التصميم. فيمكن للمهندسين تصميم أجزاء أكثر تعقيداً وأكثر إحكاماً في التفاوتات مع علمهم بأن بيئة التصنيع لن تُدخل متغيرات غير متوقعة.
أفضل الممارسات لتشغيل منشأة قولبة في غرفة نظيفة من الفئة 10000
إن الحصول على شهادة الفئة 10000 ليس حدثاً لمرة واحدة؛ بل هو انضباط تشغيلي مستمر. والالتزام بأفضل الممارسات أمر ضروري للحفاظ على سلامة الغرفة النظيفة وجودة الأجزاء المقولبة.
تدريب الأفراد وبروتوكول ارتداء الملابس
البشر هم أكبر مصدر للتلوث، إذ يولّدون ما يصل إلى 10 ملايين جسيم في الدقيقة أثناء الحركة. لذلك، يُعد, التدريب الصارم أمراً بالغ الأهمية. فلا بد أن يفهم المشغّلون ليس فقط كيفية ارتداء بدلة الغرفة النظيفة، بل السبب أيضاً. ويجب اتباع تسلسل ارتداء الملابس بدقة: غطاء الرأس، وغطاء اللحية، والبدلة الكاملة، وأغطية الأحذية، والقفازات. ويجب أن تكون البدلة مصنوعة من مادة منخفضة الانبعاث مثل البوليستر أو قماش مبدد للكهرباء الساكنة. وينبغي أن تكون الحركة داخل الغرفة النظيفة بطيئة ومتعمدة؛ فالحركات السريعة تُنشئ تيارات هوائية يمكن أن تُثير الجسيمات المستقرة. ويُحظر تماماً الأكل والشرب وارتداء مستحضرات التجميل.
التنظيف الروتيني والتحقق
يجب تنظيف الغرفة النظيفة وفق جدول زمني صارم باستخدام مناديل لا تتفتت ومنخفضة الجسيمات ومحاليل تنظيف معقمة أو مُرشَّحة. يتم مسح الأرضيات يوميًا، ومسح الأسطح بعد كل وردية. ومع ذلك، قد يكون التنظيف نفسه مصدرًا للتلوث إذا لم يُنفَّذ بشكل صحيح. لذلك، يتم التنظيف في اتجاه محدد (من المنطقة الأنظف إلى الأكثر اتساخًا) وبأدوات مخصصة للغرفة النظيفة. بالإضافة إلى ذلك، يجب أن تخضع المنشأة إلى شهادة دورية—عادةً كل 6 إلى 12 شهرًا—من قبل طرف ثالث مستقل يختبر أعداد الجسيمات المحمولة جوًا، وسرعة تدفق الهواء، وسلامة الفلاتر. هذه الشهادة ليست مجرد إجراء شكلي؛ بل هي متطلب قانوني للعديد من الصناعات الخاضعة للتنظيم، مثل الأجهزة الطبية وفق ISO 13485 أو المستحضرات الصيدلانية وفق إرشادات GMP.
إدارة المواد والأدوات
يجب فحص المواد الخام عند وصولها للتأكد من سلامة التغليف. يجب تمرير حبيبات البوليمر الواردة عبر نظام إزالة الغبار أو إزالة الأيونات قبل دخولها إلى الغرفة النظيفة. يجب أن يكون للقوالب نفسها منطقة تخزين مخصصة داخل بيئة الغرفة النظيفة، محمية بأغطية. عندما لا يكون القالب قيد الاستخدام، يجب تخزينه تحت تدفق النيتروجين أو في كيس محكم لمنع الأكسدة. يجب الالتزام الصارم بـ جدول صيانة القوالب ، مع عمليات فحص أكثر تكرارًا للتآكل الحُفَري أو البلى أو تراكم المخلفات مقارنة بمنشأة قياسية.
مستقبل القولبة في الغرف النظيفة: الاتجاهات والابتكارات
مع تقدم التكنولوجيا، أصبحت معايير القولبة في الغرف النظيفة أكثر صرامة. تشهد الصناعة تحولًا نحو غرف نظيفة من الفئة 1000 وحتى الفئة 100 للتطبيقات الأكثر حساسية، لا سيما في تغليف أشباه الموصلات من الجيل التالي وأجهزة توصيل الأدوية القابلة للزرع. ويُدفع هذا التحول بفعل تصغير حجم الإلكترونيات والتعقيد المتزايد للمنتجات المركبة (الهجائن الدوائية-الجهازية).
Another trend is the integration of Industry 4.0 technologies. Smart sensors embedded in the molding machine now provide real-time data on particle counts, temperature gradients, and humidity levels, feeding into a central AI system that can predictively adjust the molding parameters to maintain purity. Furthermore, the development of bio-based and biodegradable polymers that are inherently more sensitive to contamination is pushing cleanroom facilities to adopt even more advanced air purification technologies, such as photocatalytic oxidation (PCO), which destroys organic contaminants at a molecular level.
In conclusion, Class 10000 cleanroom molding is far more than a manufacturing niche; it is a critical enabler of modern technology and medicine. The purity it provides is not a luxury but a fundamental requirement for safety, functionality, and reliability. For manufacturers willing to invest in this discipline, the rewards are substantial: higher yields, premium market positioning, and the assurance that their products can be trusted in the most demanding environments. As the global demand for precision components continues to rise, the importance of cleanroom molding—and the purity it guarantees—will only grow.