
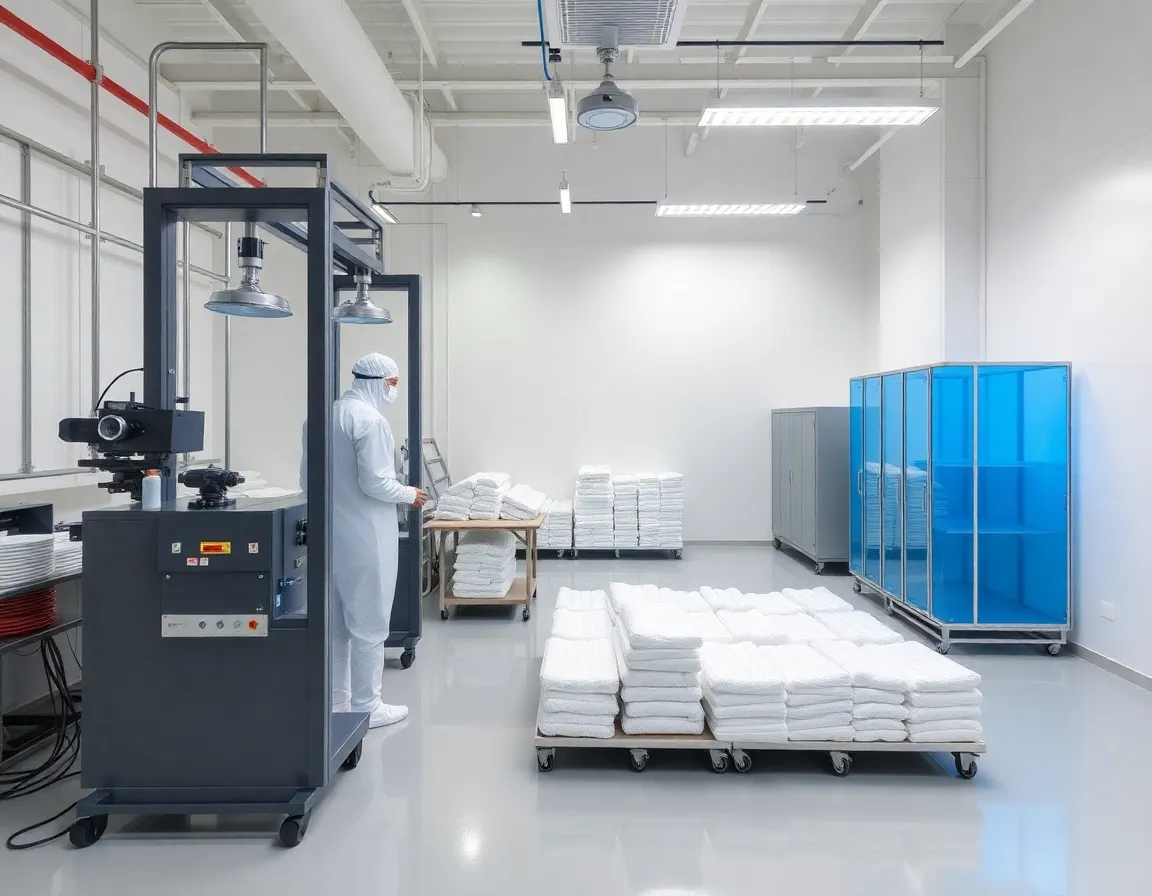
Comprendre le moulage en salle blanche classe 10000
Dans le monde de la fabrication de précision, la marge d'erreur se mesure en microns, et la présence d'un seul contaminant microscopique peut rendre inutile un lot de production entier. C'est la réalité pour les industries produisant des dispositifs médicaux, des composants semi-conducteurs et des équipements optiques. Au cœur de cet environnement rigoureux se trouve le moulage en salle blanche classe 10000, un processus de fabrication spécialisé qui combine la physique du moulage par injection avec la discipline stricte des conditions atmosphériques contrôlées. Mais que signifie exactement " classe 10000 " et pourquoi est-il devenu la référence absolue pour la production de composants critiques ?
La désignation "Classe 10000" fait référence au nombre maximal admissible de particules en suspension (0,5 micromètre ou plus) par pied cube d'air. En termes plus simples, une salle blanche de Classe 10000 contient moins de 10 000 particules de poussière, de squames de peau ou d'autres polluants dans chaque pied cube d'espace. Pour mettre cela en perspective, un environnement de bureau typique contient entre 500 000 et 1 million de telles particules par pied cube. Atteindre et maintenir ce niveau de propreté nécessite des systèmes de filtration d'air sophistiqués (filtres HEPA et ULPA), une pression d'air positive, des protocoles de blouse spécialisés et une surveillance environnementale continue. Lorsqu'elle est appliquée au moulage par injection, ce niveau de pureté transforme un processus de fabrication standard en une procédure scientifique hautement contrôlée.
La science de la pureté : pourquoi la contamination est le tueur silencieux
Pour comprendre pourquoi la pureté est si importante dans le moulage en salle blanche, il faut d'abord apprécier la vulnérabilité des produits fabriqués. Dans les applications médicales, par exemple, un cathéter moulé ou un capteur implantable doit avoir une surface impeccable. Toute particule qui s'incruste dans le polymère pendant le processus de moulage peut agir comme un site de nucléation pour la croissance bactérienne. De même, dans la fabrication de semi-conducteurs, une seule particule de poussière piégée dans un connecteur moulé par injection peut provoquer des courts-circuits électriques, entraînant une défaillance catastrophique du dispositif. Les conséquences de la contamination ne sont pas simplement esthétiques ; elles sont fonctionnelles, critiques pour la sécurité et financièrement dévastatrices.
Les sources de contamination dans le moulage traditionnel
La contamination dans les installations de moulage standard provient de multiples vecteurs. Le plus évident est les particules en suspension—la poussière, les fibres des vêtements et les cellules de peau éliminées par les opérateurs. Cependant, les sources moins évidentes incluent la lubrification des machines (les huiles hydrauliques et les graisses qui peuvent migrer vers la surface du moule), la manipulation des matières premières (les granulés de polymère qui accumulent une charge statique et attirent la poussière), et les opérations secondaires (l'ébavurage ou l'emballage qui introduisent des particules). Dans un environnement de Classe 10000, chacun de ces vecteurs est systématiquement neutralisé. L'air est continuellement recirculé à travers des filtres HEPA, les opérateurs portent des combinaisons de salle blanche complètes (couvre-tout, cagoules, gants et surbottes), et les machines sont conçues avec des systèmes de lubrification scellés et des surfaces lisses et non-particulantes.
De plus, le moule lui-même est un facteur critique. Dans un environnement standard, les surfaces de moule peuvent développer des micro-piqûres ou de l'oxydation au fil du temps, ce qui piège les contaminants et les transfère à chaque pièce suivante. Dans une salle blanche de classe 10000, les moules sont fabriqués en aciers inoxydables spécialisés ou en aciers à outils trempés, polis à un fini miroir, et soumis à des protocoles de nettoyage rigoureux entre les cycles. Cette attention à l'intégrité de la surface du moule garantit que la surface de la pièce reproduit l'état impeccable du moule, et non la saleté accumulée de la production.
Comment fonctionne le moulage en salle blanche de classe 10000 : un processus étape par étape
Le processus commence bien avant que le polymère fondu n'entre dans le moule. Il commence par la préparation du matériau. Les résines polymères sont stockées dans des conteneurs scellés à l'intérieur de la salle blanche ou dans des zones de stockage adjacentes avec des sécheurs à dessiccant qui éliminent l'humidité. L'humidité est un contaminant caché—lorsque les granulés de polymère absorbent la vapeur d'eau, l'eau se transforme en vapeur pendant l'injection, créant des défauts de surface appelés éclaboussures ou stries argentées. Dans un environnement de classe 10000, la manipulation des matériaux est automatisée lorsque cela est possible, réduisant le contact humain et le risque associé de contamination.
Considérations sur la machine et l'outillage
La machine de moulage par injection elle-même doit être compatible salle blanche. Cela signifie que l'unité de verrouillage, l'unité d'injection et les systèmes robotiques de la machine sont enfermés ou protégés pour empêcher la génération de particules. Les systèmes hydrauliques sont remplacés par des machines à servocommandes électriques lorsque cela est possible, car les machines électriques ne produisent aucun brouillard d'huile hydraulique, une source courante de contamination en suspension dans l'air. L'extérieur de la machine est en acier inoxydable ou en aluminium électropoli, et toutes les surfaces exposées sont inclinées pour empêcher l'accumulation de poussière. Le moule est équipé d'un système de purge qui utilise de l'air propre et sec ou de l'azote pour souffler toute particule libre avant la fermeture du moule.
Contrôle du processus et surveillance environnementale
Une fois la production commencée, l'environnement est surveillé en continu. Des. compteurs de particules échantillonnent l'air à intervalles réguliers, et des alarmes se déclenchent si les comptages de particules approchent la limite de classe 10000. La température et l'humidité sont étroitement contrôlées—généralement 68-72°F (20-22°C) et 40-50 % d'humidité relative—car les fluctuations peuvent affecter la viscosité du polymère et la stabilité dimensionnelle. Les opérateurs suivent des procédures strictes d'habillage, passant par des douches à air et des tapis collants pour éliminer les particules libres de leurs vêtements. Même les outils utilisés pour le retrait des pièces sont fabriqués dans des matériaux antistatiques et non pelucheux.
Les paramètres de moulage eux-mêmes — température de fusion, pression d'injection, temps de refroidissement — sont surveillés via un Contrôle Statistique des Procédés (SPC) système. Ces données sont utilisées pour détecter toute dérive du processus qui pourrait être corrélée à une contamination. Par exemple, une augmentation inattendue de la pression d'injection pourrait indiquer un canal bloqué ou une accumulation de polymère dégradé, deux phénomènes pouvant introduire des contaminants dans la pièce. En détectant ces anomalies à un stade précoce, le processus de moulage en salle blanche garantit que la pureté n'est pas seulement une condition environnementale mais un résultat du processus.
Applications critiques : où le moulage en salle blanche de classe 10000 est non négociable
La demande de moulage en salle blanche de classe 10000 a augmenté dans plusieurs industries à enjeux élevés. Comprendre ces applications explique pourquoi l'investissement dans de telles installations est justifié.
- Dispositifs médicaux et implants : Des composants de pompes à insuline aux vis orthopédiques, ces pièces doivent être biocompatibles et exemptes de pyrogènes (substances induisant de la fièvre). Un environnement de classe 10000 minimise le risque de contamination par les endotoxines provenant de débris bactériens.
- Emballages pharmaceutiques : Les seringues préremplies, les bouchons de flacons et les embouts d'inhalateurs nécessitent une surface stérile ou de haute pureté pour prévenir toute interaction avec le médicament. Le moulage de ces pièces en salle blanche empêche la dégradation du médicament induite par les particules.
- Semi-conducteurs et électronique : Les connecteurs, les supports de puces et les boîtiers de capteurs doivent être exempts de contaminants ioniques pouvant corroder les circuits délicats. Même un seul cheveu humain (d'environ 70 microns de large) peut créer un pont entre les pistes de circuit et provoquer un court-circuit.
- Aérospatiale et défense : Les composants optiques, les corps de vannes et les tubes de guidage pour instruments de précision doivent résister à des conditions extrêmes sans défaillance due à des impuretés incrustées.
- Transformation des aliments et des boissons : Bien que non stériles, les composants tels que les roues de pompes et les joints de vannes pour la transformation des aliments doivent être moulés dans un environnement contrôlé pour prévenir les points de prolifération bactérienne.
Benefits Beyond Basic Cleanliness
The advantages of Class 10000 cleanroom molding extend beyond just meeting regulatory standards. First, it offers consistency. Because the environment is stable, the molding process itself is more repeatable. Manufacturers see fewer defects, lower scrap rates, and reduced downtime for re-cleaning. Second, it provides a competitive advantage. Companies that can certify their molding process to Class 10000 standards can bid on premium contracts that are inaccessible to standard molders. Third, it enables design innovation. Engineers can design more complex, tighter-tolerance parts knowing that the manufacturing environment will not introduce unpredictable variables.
Best Practices for Operating a Class 10000 Cleanroom Molding Facility
Achieving Class 10000 certification is not a one-time event; it is a continuous operational discipline. Adherence to best practices is essential for maintaining the integrity of the cleanroom and the quality of the molded parts.
Personnel Training and Gowning Protocol
People are the largest source of contamination, generating up to 10 million particles per minute while moving. Therefore, rigorous training is paramount. Operators must understand not just how to wear a cleanroom suit, but why. The gowning sequence must be followed precisely: hairnet, beard cover, jumpsuit, booties, and gloves. The suit must be made of a low-shedding material like polyester or a static-dissipative fabric. Movement inside the cleanroom should be slow and deliberate; rapid movements create air currents that can stir up settled particles. Eating, drinking, and wearing cosmetics are strictly prohibited.
Routine Cleaning and Validation
The cleanroom must be cleaned on a strict schedule using non-shedding, low-particulate wipes and sterile or filtered cleaning solutions. Floors are mopped daily, and surfaces are wiped down after each shift. However, cleaning itself can be a source of contamination if not done correctly. Therefore, cleaning is performed in a specific direction (from the cleanest area to the dirtiest) and with tools that are dedicated to the cleanroom. Additionally, the facility must undergo periodic certification—typically every 6 to 12 months—by an independent third-party that tests airborne particle counts, airflow velocity, and filter integrity. This certification is not just a formality; it is a legal requirement for many regulated industries, such as medical devices under ISO 13485 or pharmaceuticals under GMP guidelines.
Material and Tooling Management
Raw materials should be inspected upon arrival for packaging integrity. Incoming polymer pellets should be passed through a de-dusting or de-ionizing system before entering the cleanroom. The molds themselves should have a dedicated storage area within the cleanroom environment, protected by covers. When a mold is not in use, it should be stored under a nitrogen purge or in a sealed bag to prevent oxidation. The mold maintenance schedule must be strictly adhered to, with more frequent inspections for pitting, wear, or residue build-up than in a standard facility.
The Future of Cleanroom Molding: Trends and Innovations
As technology advances, the standards for cleanroom molding are becoming even more stringent. The industry is seeing a shift toward Class 1000 and even Class 100 cleanrooms for the most critical applications, particularly in next-generation semiconductor packaging and implantable drug-delivery devices. This is driven by the miniaturization of electronics and the growing complexity of combination products (drug-device hybrids).
Another trend is the integration of Industry 4.0 technologies. Smart sensors embedded in the molding machine now provide real-time data on particle counts, temperature gradients, and humidity levels, feeding into a central AI system that can predictively adjust the molding parameters to maintain purity. Furthermore, the development of bio-based and biodegradable polymers that are inherently more sensitive to contamination is pushing cleanroom facilities to adopt even more advanced air purification technologies, such as photocatalytic oxidation (PCO), which destroys organic contaminants at a molecular level.
In conclusion, Class 10000 cleanroom molding is far more than a manufacturing niche; it is a critical enabler of modern technology and medicine. The purity it provides is not a luxury but a fundamental requirement for safety, functionality, and reliability. For manufacturers willing to invest in this discipline, the rewards are substantial: higher yields, premium market positioning, and the assurance that their products can be trusted in the most demanding environments. As the global demand for precision components continues to rise, the importance of cleanroom molding—and the purity it guarantees—will only grow.