
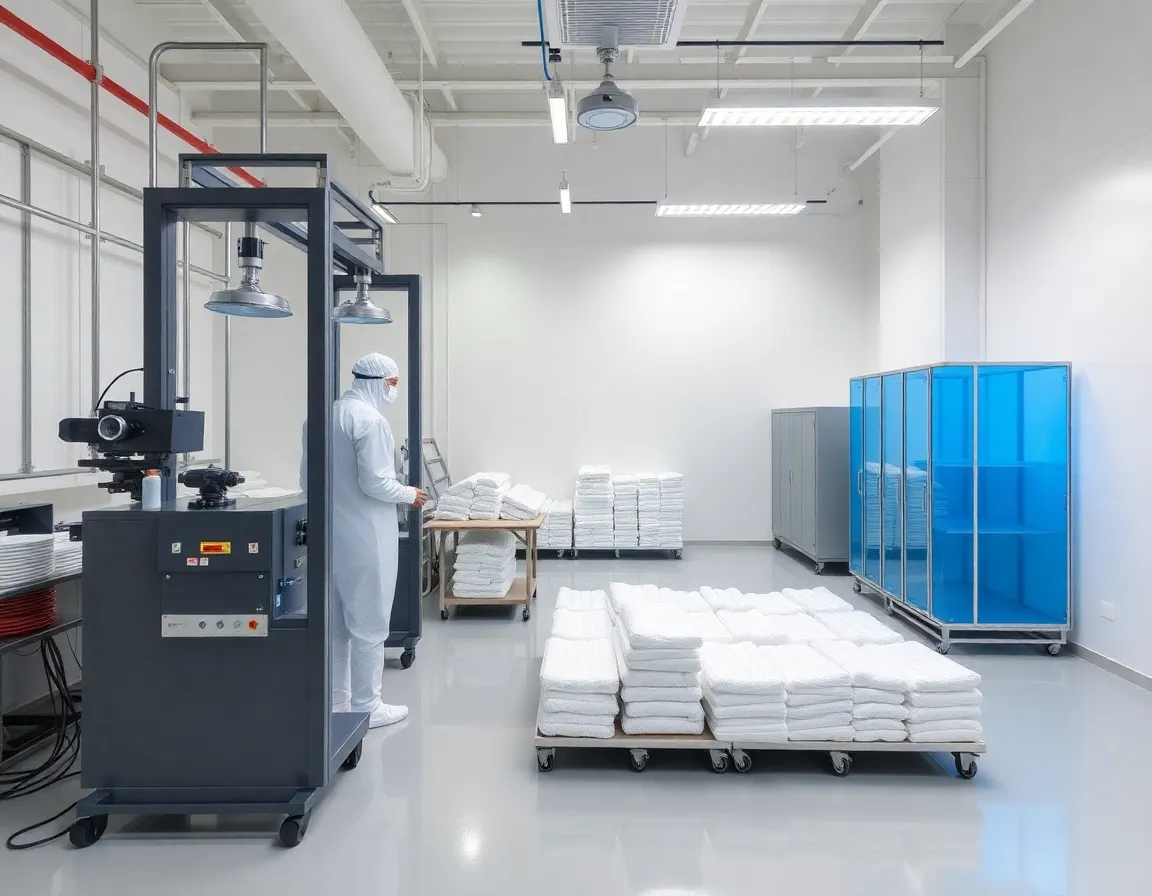
Entendendo a Moldagem em Sala Limpa Classe 10000
No mundo da fabricação de precisão, a margem para erro é medida em mícrons, e a presença de um único contaminante microscópico pode tornar inútil um lote inteiro de produção. Esta é a realidade para indústrias que produzem dispositivos médicos, componentes semicondutores e equipamentos ópticos. No coração deste ambiente rigoroso está a moldagem em sala limpa Classe 10000, um processo de fabricação especializado que combina a física da moldagem por injeção com a disciplina estrita de condições atmosféricas controladas. Mas o que exatamente significa "Classe 10000" e por que se tornou o padrão ouro para a produção de componentes críticos?
A designação "Classe 10000" refere-se ao número máximo permitido de partículas transportadas pelo ar (0,5 micrômetros ou maiores) por pé cúbico de ar. Em termos mais simples, uma sala limpa Classe 10000 contém menos de 10.000 partículas de poeira, flocos de pele ou outros poluentes em cada pé cúbico de espaço. Para colocar isso em perspectiva, um ambiente de escritório típico contém entre 500.000 e 1 milhão dessas partículas por pé cúbico. Alcançar e manter esse nível de limpeza requer sistemas sofisticados de filtração de ar (filtros HEPA e ULPA), pressão de ar positiva, protocolos especializados de vestimenta e monitoramento ambiental contínuo. Quando aplicado à moldagem por injeção, esse nível de pureza transforma um processo de fabricação padrão em um procedimento científico altamente controlado.
A Ciência da Pureza: Por Que a Contaminação é o Assassino Silencioso
Para entender por que a pureza é tão importante na moldagem em sala limpa, primeiro é preciso apreciar a vulnerabilidade dos produtos que estão sendo fabricados. Em aplicações médicas, por exemplo, um cateter moldado ou sensor implantável deve ter uma superfície impecável. Qualquer material particulado que se incorpore ao polímero durante o processo de moldagem pode atuar como um sítio de nucleação para o crescimento bacteriano. Da mesma forma, na fabricação de semicondutores, uma única partícula de poeira presa em um conector moldado por injeção pode causar curtos-circuitos, levando a falhas catastróficas do dispositivo. As consequências da contaminação não são meramente cosméticas; elas são funcionais, críticas para a segurança e financeiramente devastadoras.
As Fontes de Contaminação na Moldagem Tradicional
A contaminação em instalações de moldagem padrão origina-se de múltiplos vetores. O mais óbvio é particulado transportado pelo ar—poeira, fibras de roupas e células de pele eliminadas pelos operadores. No entanto, fontes menos óbvias incluem lubrificação da máquina (óleos hidráulicos e graxas que podem migrar para a superfície do molde), manuseio de matéria-prima (pellets de polímero que acumulam carga estática e atraem poeira) e operações secundárias (rebarbação ou embalagem que introduzem particulados). Em um ambiente Classe 10000, cada um desses vetores é sistematicamente neutralizado. O ar é continuamente recirculado através de filtros HEPA, os operadores usam trajes completos de sala limpa (macacões, capuzes, luvas e protetores de calçados), e as máquinas são projetadas com sistemas de lubrificação selados e superfícies lisas que não liberam partículas.
Além disso, o próprio molde é um fator crítico. Em um ambiente padrão, as superfícies do molde podem desenvolver micro-pites ou oxidação ao longo do tempo, o que retém contaminantes e os transfere para cada peça subsequente. Em uma sala limpa Classe 10000, os moldes são construídos com aços inoxidáveis especializados ou aços-ferramenta endurecidos, polidos até obter um acabamento espelhado, e submetidos a protocolos rigorosos de limpeza entre as execuções. Essa atenção à integridade da superfície do molde garante que a superfície da peça replique a condição impecável do molde, não a sujeira acumulada da produção.
Como Funciona a Moldagem em Sala Limpa Classe 10000: Um Processo Passo a Passo
O processo começa muito antes de o polímero fundido entrar no molde. Começa com a preparação do material. As resinas poliméricas são armazenadas em recipientes selados dentro da sala limpa ou em áreas de espera adjacentes com secadores de dessecante que removem a umidade. A umidade é um contaminante oculto—quando os pellets de polímero absorvem vapor de água, a água se transforma em vapor durante a injeção, criando defeitos de superfície chamados de marcas de fluxo ou estrias prateadas. Em um ambiente Classe 10000, o manuseio do material é automatizado sempre que possível, reduzindo o contato humano e o risco associado de contaminação.
Considerações sobre Máquina e Ferramentaria
A própria máquina de moldagem por injeção deve ser compatível com sala limpa. Isso significa que a unidade de fechamento, a unidade de injeção e os sistemas robóticos da máquina são fechados ou blindados para evitar a geração de partículas. Sistemas hidráulicos são substituídos por máquinas acionadas por servo-elétricos quando viável, pois as máquinas elétricas produzem zero névoa de óleo hidráulico, uma fonte comum de contaminação transportada pelo ar. O exterior da máquina é feito de aço inoxidável ou alumínio eletropolido, e todas as superfícies expostas são anguladas para evitar o acúmulo de poeira. O molde é equipado com um sistema de purga que usa ar limpo e seco ou nitrogênio para soprar quaisquer partículas soltas antes de o molde fechar.
Controle de Processo e Monitoramento Ambiental
Uma vez que a produção começa, o ambiente é monitorado continuamente. Contadores de partículas amostram o ar em intervalos regulares, e alarmes são acionados se as contagens de partículas se aproximarem do limite da Classe 10000. A temperatura e a umidade são rigorosamente controladas—tipicamente 68-72°F (20-22°C) e 40-50% de umidade relativa—porque flutuações podem afetar a viscosidade do polímero e a estabilidade dimensional. Os operadores seguem procedimentos rigorosos de vestimenta, passando por chuveiros de ar e tapetes adesivos para remover partículas soltas de suas roupas. Até mesmo as ferramentas usadas para remoção de peças são feitas de materiais antiestáticos e que não soltam partículas.
Os próprios parâmetros de moldagem—temperatura do fundido, pressão de injeção, tempo de resfriamento—são monitorados por um Controle Estatístico de Processo (CEP) sistema. Esses dados são usados para detectar qualquer desvio no processo que possa estar correlacionado com contaminação. Por exemplo, um aumento inesperado na pressão de injeção pode indicar um canal bloqueado ou um acúmulo de polímero degradado, ambos os quais podem introduzir contaminantes na peça. Ao detectar essas anomalias precocemente, o processo de moldagem em sala limpa garante que a pureza não seja apenas uma condição ambiental, mas um resultado do processo.
Aplicações Críticas: Onde a Moldagem Classe 10000 é Inegociável
A demanda por moldagem em sala limpa Classe 10000 aumentou em várias indústrias de alto risco. Compreender essas aplicações ilumina por que o investimento em tais instalações é justificado.
- Dispositivos Médicos e Implantes: De componentes de bombas de insulina a parafusos ortopédicos, essas peças devem ser biocompatíveis e livres de pirogênios (substâncias que induzem febre). Um ambiente Classe 10000 minimiza o risco de contaminação por endotoxinas provenientes de detritos bacterianos.
- Embalagens Farmacêuticas: Seringas pré-cheias, tampas de frascos e bocais de inaladores requerem uma superfície estéril ou de alta pureza para prevenir a interação com o produto farmacêutico. A moldagem desses em sala limpa previne a degradação do medicamento induzida por partículas.
- Semicondutores e Eletrônicos: Conectores, suportes de chip e invólucros de sensores devem estar livres de contaminantes iônicos que podem corroer circuitos delicados. Até mesmo um único fio de cabelo humano (que tem cerca de 70 mícrons de largura) pode fazer ponte entre trilhas de circuito e causar um curto-circuito.
- Aeroespacial e Defesa: Componentes ópticos, corpos de válvula e tubos guia para instrumentos de precisão devem suportar condições extremas sem falhar devido a impurezas embutidas.
- Processamento de Alimentos e Bebidas: Embora não sejam estéreis, componentes como impulsores de bomba e vedações de válvula para processamento de alimentos devem ser moldados em um ambiente controlado para prevenir pontos de abrigo bacteriano.
Benefícios Além da Limpeza Básica
The advantages of Class 10000 cleanroom molding extend beyond just meeting regulatory standards. First, it offers consistency. Because the environment is stable, the molding process itself is more repeatable. Manufacturers see fewer defects, lower scrap rates, and reduced downtime for re-cleaning. Second, it provides a competitive advantage. Companies that can certify their molding process to Class 10000 standards can bid on premium contracts that are inaccessible to standard molders. Third, it enables design innovation. Engineers can design more complex, tighter-tolerance parts knowing that the manufacturing environment will not introduce unpredictable variables.
Best Practices for Operating a Class 10000 Cleanroom Molding Facility
Achieving Class 10000 certification is not a one-time event; it is a continuous operational discipline. Adherence to best practices is essential for maintaining the integrity of the cleanroom and the quality of the molded parts.
Personnel Training and Gowning Protocol
People are the largest source of contamination, generating up to 10 million particles per minute while moving. Therefore, rigorous training is paramount. Operators must understand not just how to wear a cleanroom suit, but why. The gowning sequence must be followed precisely: hairnet, beard cover, jumpsuit, booties, and gloves. The suit must be made of a low-shedding material like polyester or a static-dissipative fabric. Movement inside the cleanroom should be slow and deliberate; rapid movements create air currents that can stir up settled particles. Eating, drinking, and wearing cosmetics are strictly prohibited.
Routine Cleaning and Validation
The cleanroom must be cleaned on a strict schedule using non-shedding, low-particulate wipes and sterile or filtered cleaning solutions. Floors are mopped daily, and surfaces are wiped down after each shift. However, cleaning itself can be a source of contamination if not done correctly. Therefore, cleaning is performed in a specific direction (from the cleanest area to the dirtiest) and with tools that are dedicated to the cleanroom. Additionally, the facility must undergo periodic certification—typically every 6 to 12 months—by an independent third-party that tests airborne particle counts, airflow velocity, and filter integrity. This certification is not just a formality; it is a legal requirement for many regulated industries, such as medical devices under ISO 13485 or pharmaceuticals under GMP guidelines.
Material and Tooling Management
Raw materials should be inspected upon arrival for packaging integrity. Incoming polymer pellets should be passed through a de-dusting or de-ionizing system before entering the cleanroom. The molds themselves should have a dedicated storage area within the cleanroom environment, protected by covers. When a mold is not in use, it should be stored under a nitrogen purge or in a sealed bag to prevent oxidation. The mold maintenance schedule must be strictly adhered to, with more frequent inspections for pitting, wear, or residue build-up than in a standard facility.
The Future of Cleanroom Molding: Trends and Innovations
As technology advances, the standards for cleanroom molding are becoming even more stringent. The industry is seeing a shift toward Class 1000 and even Class 100 cleanrooms for the most critical applications, particularly in next-generation semiconductor packaging and implantable drug-delivery devices. This is driven by the miniaturization of electronics and the growing complexity of combination products (drug-device hybrids).
Another trend is the integration of Industry 4.0 technologies. Smart sensors embedded in the molding machine now provide real-time data on particle counts, temperature gradients, and humidity levels, feeding into a central AI system that can predictively adjust the molding parameters to maintain purity. Furthermore, the development of bio-based and biodegradable polymers that are inherently more sensitive to contamination is pushing cleanroom facilities to adopt even more advanced air purification technologies, such as photocatalytic oxidation (PCO), which destroys organic contaminants at a molecular level.
In conclusion, Class 10000 cleanroom molding is far more than a manufacturing niche; it is a critical enabler of modern technology and medicine. The purity it provides is not a luxury but a fundamental requirement for safety, functionality, and reliability. For manufacturers willing to invest in this discipline, the rewards are substantial: higher yields, premium market positioning, and the assurance that their products can be trusted in the most demanding environments. As the global demand for precision components continues to rise, the importance of cleanroom molding—and the purity it guarantees—will only grow.