
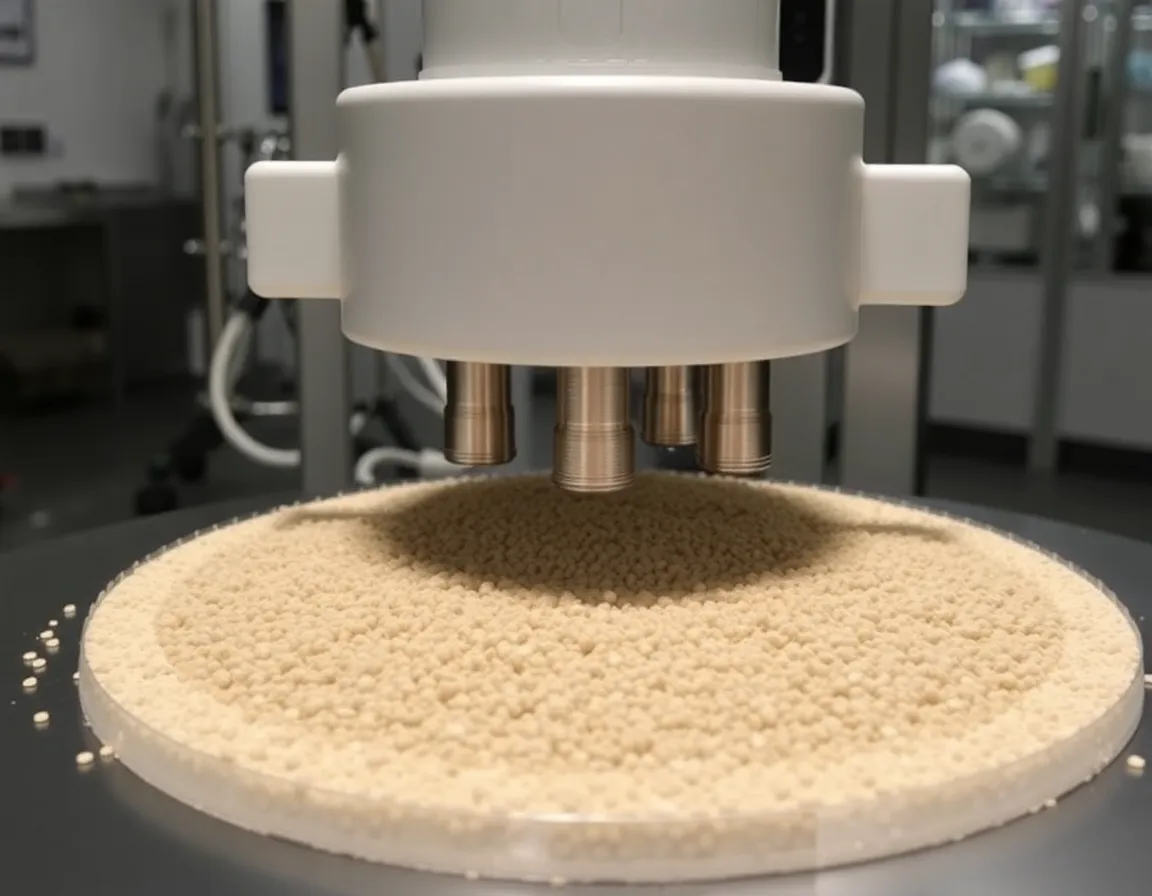
O Imperativo da Pureza na Manufatura de Precisão
Na busca incansável por miniaturização, biocompatibilidade e produção com zero defeitos, o cenário da manufatura passou por uma mudança sísmica. Indústrias que vão desde dispositivos médicos até óptica avançada e aeroespacial não desejam mais apenas precisão; elas exigem um ambiente onde a contaminação seja uma preocupação secundária, não uma variável. É aqui que a moldagem em sala limpa transcende a moldagem por injeção convencional. Não é simplesmente um processo realizado em um espaço controlado; é um sistema holístico e validado, projetado para produzir componentes com geometrias medidas em mícrons e integridade de superfície em nível molecular. Um processo de moldagem validado em sala limpa é a resposta definitiva para a questão de como alcançar peças de precisão impecáveis quando o custo de uma única partícula de poeira pode significar a diferença entre um implante que salva vidas e uma falha catastrófica.
A distinção central reside na palavra validado. Enquanto uma sala limpa padrão oferece um ambiente filtrado, um processo validado prova—por meio de evidências documentadas e repetíveis—que cada etapa, desde o manuseio da matéria-prima até a embalagem final, produz consistentemente peças dentro da especificação. Este artigo aprofunda-se na arquitetura desse processo, em sua mecânica operacional, nos benefícios tangíveis que ele entrega e nos protocolos rigorosos que definem as melhores práticas. Para engenheiros e fabricantes, entender isso não é opcional; é a pedra angular da produção moderna de alto risco.
Desconstruindo o Processo de Moldagem em Sala Limpa Validado
Para apreciar a complexidade da moldagem em sala limpa, deve-se primeiro abandonar a noção de que é meramente "moldagem dentro de uma tenda". É uma integração simbiótica de três pilares distintos: controle ambiental, validação de processo, e ciência dos materiais. Cada pilar está interligado; uma falha em um compromete a integridade de toda a saída.
Controle Ambiental: A Hierarquia de Classes ISO
A fundação é o ambiente controlado, definido pelas normas ISO 14644-1. Essas classificações ditam a concentração máxima permitida de partículas transportadas pelo ar por metro cúbico. Para componentes médicos de precisão, a Classe ISO 7 ou Classe 8 (equivalente à Classe 10.000 ou 100.000 da Fed-Std-209E) é comum, mas para dispositivos implantáveis ou componentes ópticos sensíveis, a Classe ISO 5 (Classe 100) é o padrão de referência.
- Filtração HEPA/ULPA: Os filtros de Ar de Partículas de Alta Eficiência (HEPA) removem 99,97% de partículas a 0,3 mícrons, enquanto os filtros de Ar de Penetração Ultrabaixa (ULPA) alcançam eficiência de 99,999% a 0,12 mícrons. Estes são a primeira linha de defesa contra a contaminação transportada pelo ar.
- Pressão Positiva do Ar: A sala limpa é mantida a uma pressão atmosférica mais alta do que as áreas adjacentes. Isso garante que, quando as portas se abrem, a direção do fluxo de ar seja para fora, impedindo que ar não filtrado entre rapidamente.
- Estabilidade de Temperatura e Umidade: A moldagem de precisão é termicamente sensível. Flutuações na temperatura alteram a viscosidade do polímero e as taxas de contração. A validação fixa esses parâmetros em uma tolerância apertada (por exemplo, ±1°C e ±5% UR) para garantir a repetibilidade dimensional.
A Trindade da Validação: IQ, OQ e PQ
A validado O processo não é presumido; é comprovado. Essa prova é documentada por meio de um protocolo de três estágios que é o padrão-ouro da indústria:
- Qualificação de Instalação (IQ): Isso verifica se a máquina de moldagem, os equipamentos auxiliares (secadores, robôs) e a infraestrutura da sala limpa estão instalados corretamente e atendem às especificações do fabricante. Verifica conexões de utilidades, certificados de calibração e integridade dos filtros.
- Qualificação Operacional (OQ): Isso testa os parâmetros do processo sob condições definidas. Os engenheiros operam a máquina em toda a faixa operacional pretendida (por exemplo, temperatura de fusão, pressão de injeção, tempo de ciclo) para identificar os limites onde as peças permanecem dentro da tolerância. Isso prova que a máquina opera como pretendido na sala limpa.
- Qualificação de Desempenho (PQ): Este é o teste final, mais rigoroso. Envolve operar o processo nos parâmetros específicos e fixados por um período sustentado (frequentemente 24-72 horas) usando materiais de produção. As peças de saída são analisadas estatisticamente (CpK, Cp) para provar que o processo é estável e capaz de produzir 99,99% de peças conformes ao longo do tempo. Este é o "lote dourado" contra o qual a produção futura é medida.
Manuseio e Secagem de Material
A maioria das resinas de engenharia usadas em peças de precisão—como PEEK, LCP e policarbonato—são higroscópicas. Elas absorvem umidade do ar, que, quando submetida a altas temperaturas de fusão, causa hidrólise. Isso degrada a cadeia do polímero, resultando em peças frágeis, marcas de fluxo na superfície e vazios internos. Em um processo de sala limpa validado, o manuseio do material é automatizado e selado. Secadores de dessecante são usados para reduzir o teor de umidade para abaixo de 0,02%, e a resina seca é transportada diretamente para a máquina de moldagem por meio de sistemas selados de circuito fechado, eliminando qualquer chance de recontaminação.
Mecânica Operacional: Como o Processo Alcança a Perfeição
Além do invólucro ambiental, o próprio processo de moldagem é otimizado para precisão. Não basta simplesmente colocar uma máquina padrão dentro de uma sala limpa; a máquina deve ser projetada para geração mínima de partículas e controle máximo.
Prensas Servoelétricas vs. Hidráulicas
A escolha da prensa é crítica. Máquinas de moldagem servoelétricas são a escolha preferida para validação em sala limpa. Ao contrário das máquinas hidráulicas, que usam óleo e podem vazar ou gerar vapor hidráulico, as máquinas servoelétricas usam motores elétricos. Isso oferece três vantagens distintas:
- Zero Contaminação Hidráulica: Sem óleo, sem vedações, sem risco de lubrificante aerosolizado no ambiente da sala limpa.
- Repetibilidade Superior: Os servomotores proporcionam posição de rosca e velocidade de injeção precisas e programáveis, com repetibilidade dentro de ±0,01mm. Isso é essencial para manter pressão de cavidade e densidade da peça consistentes.
- Eficiência Energética e Limpeza: Eles geram menos calor e não requerem água de resfriamento para hidráulica, reduzindo o risco de condensação e crescimento microbiano.
Automação e Inspeção In-Situ
Operadores humanos são a maior fonte única de contaminação em uma sala limpa. Um processo validado minimiza a intervenção humana através de remoção robótica de peças e inspeção automatizada por visão. Robôs com classificações compatíveis com salas limpas (ISO Classe 5) removem as peças do molde e as colocam diretamente em sistemas transportadores ou em bandejas seladas. Sistemas de inspeção em linha usam câmeras de alta resolução e sensores a laser para medir dimensões críticas em tempo real. Se uma peça ficar fora da faixa de tolerância, o sistema automaticamente a rejeita e sinaliza à prensa para ajustar parâmetros, prevenindo uma série de peças defeituosas. Esse feedback em malha fechada é a essência da produção "impecável"—não se trata de encontrar defeitos depois; trata-se de impedir que eles ocorram.
Design de Molde para Compatibilidade com Sala Limpa
O próprio molde deve ser projetado para o processo. Isso inclui o uso de aços resistentes à corrosão (como inox 420 ou H13 com revestimento PVD) para prevenir ferrugem e descamação. O molde também deve ser projetado com ventilação adequada para permitir que o ar preso escape sem criar rebarbas. Em uma sala limpa, você não pode usar desmoldantes padrão ou lubrificantes externos, pois estes são compostos orgânicos voláteis (COVs) que contaminam o ambiente. Portanto, o acabamento superficial do molde deve ser altamente polido (SPI A-1 ou A-2) para permitir ejeção limpa. Alguns processos avançados usam sistemas de ventilação a vácuo para extrair o ar antes da injeção, eliminando completamente a necessidade de agentes desmoldantes químicos.
Benefícios Estratégicos e Aplicações de Alto Risco
O investimento em um processo de moldagem validado para sala limpa é substancial, mas o retorno sobre o investimento é medido não apenas em termos financeiros, mas em conformidade regulatória, reputação da marca e segurança do paciente.
Benefícios Tangíveis: Além do Óbvio
- Rendimento com Zero Defeitos: O principal benefício é uma redução drástica nas taxas de refugo. Em vez de uma taxa típica de rejeição de 2-5%, processos validados alcançam rendimentos de 99,5% ou superiores, mesmo para peças micro-moldadas complexas.
- Conformidade Regulatória: Para dispositivos médicos (sob FDA 21 CFR Part 820) e ISO 13485, a validação é obrigatória. Um processo validado fornece a trilha de auditoria necessária para comprovar a devida diligência e a segurança do produto aos órgãos reguladores.
- Propriedades de Material Aprimoradas: Ao prevenir a absorção de umidade e a degradação térmica, o processo preserva a resistência mecânica intrínseca, a resistência química e as propriedades dielétricas do polímero. Isso resulta em peças que apresentam exatamente o desempenho prometido pela ficha técnica do material.
- Pós-Processamento Reduzido: Como as peças são moldadas de forma limpa, sem rebarbas ou contaminação, operações secundárias como rebarbação, lavagem ou limpeza ultrassônica são frequentemente eliminadas. Isso encurta o prazo geral de produção.
Onde a Perfeição é Inegociável
As aplicações para esta tecnologia são encontradas onde a falha não é uma opção.
- Dispositivos Médicos Implantáveis: Componentes para marca-passos, neuroestimuladores e stents farmacológicos exigem ambientes ISO Classe 5. Qualquer contaminação biológica ou particulada pode causar inflamação, rejeição ou embolias. O processo validado garante que o dispositivo permaneça estéril e inerte.
- Microfluídica Diagnóstica: Dispositivos lab-on-a-chip dependem de microcanais com frações de milímetro de largura. Uma única partícula de poeira pode bloquear o canal, invalidando o teste diagnóstico. A moldagem em sala limpa garante a clareza óptica e a fidelidade dimensional desses chips poliméricos.
- Óptica Aeroespacial e de Defesa: Lentes e carcaças para sistemas de mira e comunicações via satélite exigem birrefringência zero e rugosidade superficial abaixo de 1nm. O resfriamento controlado e o ambiente de moldagem previnem tensões internas e empenamento.
- Sistemas de Administração Farmacêutica: Seringas pré-cheias, autoinjetores e inaladores exigem tolerâncias precisas para garantir a dosagem correta e a vedação hermética. O processo em sala limpa evita a contaminação por partículas que poderia comprometer a formulação do medicamento.
Melhores Práticas para Manter a Integridade da Validação
A validação não é um evento único; é um sistema vivo que exige vigilância constante. As seguintes melhores práticas são essenciais para manter a integridade do processo a longo prazo.
Monitoramento de Rotina e Revalidação
O monitoramento ambiental deve ser contínuo. Isso inclui o uso de contadores de partículas para amostrar o ar em intervalos programados e placas de sedimentação para cultivar organismos viáveis. Os parâmetros críticos da máquina de moldagem — como a temperatura do cilindro e a pressão de injeção — devem ser monitorados pelo sistema de controle da máquina e registrados em relação aos limites de OQ/PQ. A maioria dos quadros regulatórios exige revalidação pelo menos anualmente ou sempre que uma alteração significativa for feita no ferramental, material ou processo. Isso não é um obstáculo burocrático, mas uma rede de segurança.
Manutenção Preventiva e Protocolos de Paramentação
As máquinas de moldagem em sala limpa exigem manutenção especializada. Quando o molde é aberto para manutenção, isso deve ser feito de maneira controlada para evitar contaminação. Todo o pessoal de manutenção deve aderir a protocolos rigorosos de paramentação — usando macacões de sala limpa, luvas e máscaras faciais. Os registros de manutenção devem documentar o que foi feito, quando e por quem. Além disso, o uso de lubrificantes de grau para sala limpa (por exemplo, graxas perfluoradas) é obrigatório para qualquer peça móvel dentro da zona controlada. Essas graxas não liberam gases e são resistentes a altas temperaturas.
Controle Estatístico de Processo (CEP)
As instalações de moldagem em sala limpa mais avançadas empregam SPC em tempo real. Isso envolve o uso de cartas de controle (gráficos X-barra e R) para acompanhar características críticas para a qualidade (CTQ). Se uma tendência for detectada — por exemplo, uma deriva gradual no peso da peça —, o sistema alerta os engenheiros para fazerem um pequeno ajuste antes que a peça saia da especificação. Essa abordagem proativa é a marca de um processo maduro e validado. Ela transforma a moldagem de uma operação reativa de "fazer e inspecionar" em uma ciência proativa de "prever e prevenir".
Conclusão: O Padrão Ouro para os Componentes do Amanhã
A moldagem em sala limpa, quando devidamente validada, é mais do que uma técnica de fabricação; é uma filosofia de qualidade. Ela reconhece que, no mundo das tolerâncias em nível de mícron, o invisível é mais perigoso do que o visível. Ao integrar controles ambientais avançados, validação rigorosa de IQ/OQ/PQ e máquinas de precisão automatizadas, os fabricantes podem alcançar um nível de consistência inatingível por métodos convencionais. O processo elimina a suposição, substitui a inspeção pela prevenção e fornece a confiança documentada exigida para as aplicações mais exigentes.
À medida que tecnologias como 5G, veículos autônomos e medicina personalizada evoluem, a demanda por peças de precisão impecáveis só vai aumentar. As empresas que investirem e dominarem o processo de moldagem validado em sala limpa não apenas atenderão a essas demandas — elas definirão o padrão de confiabilidade e segurança na próxima geração de produtos de engenharia. Não é o caminho mais fácil para a produção, mas é inequivocamente o mais seguro.