
Die Notwendigkeit der Kontaminationskontrolle in der modernen Elektronik
In der mikroskopischen Welt der Halbleiterfertigung, medizinischer Geräte und fortschrittlicher Optik kann das Vorhandensein eines einzigen Staubpartikels – für das bloße Auge unsichtbar – ein Produkt völlig unbrauchbar machen. Da elektronische Komponenten auf Nanometerdimensionen schrumpfen und zunehmend empfindlicher werden, muss die Umgebung, in der sie hergestellt werden, mit militärischer Präzision kontrolliert werden. Hier entsteht Elektronik-Reinraumformung als eine kritische, nicht verhandelbare Disziplin. Es geht nicht nur um die Fertigung in einem Reinraum; es geht um die synergetische Integration spezialisierter Formgebungsprozesse, Materialwissenschaft und Anlagendesign, um Komponenten mit Nulltoleranz für partikuläre, ionische oder molekulare Kontamination herzustellen.
Elektronik-Reinraumformung bezieht sich auf das Spritzgießen, Formpressen oder Transferformen von Kunststoff- und Elastomerkomponenten in einer kontrollierten Umgebung, die spezifische ISO-Reinheitsklassen erfüllt. Im Gegensatz zum Standard-Spritzgießen, das luftgetragene Partikel, Feuchtigkeit und Ausgasungen toleriert, erfordert die Reinraumformung einen ganzheitlichen Ansatz. Jedes Element – von den Harzpellets bis zum Formstahl, von der Roboterhandhabungsausrüstung bis zum Kittel des Bedieners – muss geprüft werden, um Kontamination zu verhindern. Das Ziel ist nicht nur Maßgenauigkeit, sondern auch chemische und physikalische Reinheit, wodurch sichergestellt wird, dass das Endteil keine Defekte in die empfindliche elektronische Baugruppe einbringt, die es schützt oder beherbergt.
Dieser Leitfaden dient als umfassendes Handbuch für Ingenieure, Qualitätsmanager und Einkaufsspezialisten, die sich in der Komplexität dieser spezialisierten Fertigungsnische zurechtfinden möchten. Wir werden die Methodik analysieren, die Materialbeschränkungen untersuchen, die Betriebsprotokolle skizzieren und die transformativen Vorteile hervorheben, die Präzisionsformen in einer Reinraumumgebung für die Elektronik-Lieferkette mit sich bringen.
Verständnis der ISO-Klassifizierungen und Luftströmungsdynamik
Bevor auch nur ein einziger Schuss Kunststoff eingespritzt wird, muss die Fertigungsumgebung so konstruiert sein, dass sie strenge internationale Standards erfüllt. Der primäre Rahmen wird definiert durch ISO 14644-1, das Reinräume basierend auf der Anzahl und Größe der Partikel klassifiziert, die pro Kubikmeter Luft zulässig sind. Für Elektronikformen sind die häufigsten Klassifizierungen ISO-Klasse 7 (früher Klasse 10.000) und ISO-Klasse 8 (früher Klasse 100.000), obwohl fortschrittliche Mikroelektronik zunehmend ISO-Klasse 5 oder besser in kritischen Zonen erfordert.
Die Rolle von laminarer Luftströmung und Überdruck
Die physische Anordnung einer Reinraum-Formanlage ist um das Prinzip der unidirektionalen Luftströmung herum gestaltet. Hocheffiziente Partikelluftfilter (HEPA) und Ultra-Low-Penetration-Air-Filter (ULPA) sind strategisch in der Decke platziert und drücken saubere Luft in einem laminaren, nicht turbulenten Strom nach unten. Diese Luftströmung wirkt wie ein unsichtbares Förderband, das alle Partikel wegspült, die von den beweglichen Teilen der Spritzgießmaschine oder vom Bediener erzeugt werden. Zusätzlich wird der Reinraum unter Überdruck im Verhältnis zu angrenzenden Nicht-Reinräumen gehalten. Dies stellt sicher, dass beim Öffnen von Türen die Luft nach außen strömt und verhindert, dass ungefilterte Außenluft hereinstürmt und die Umgebung beeinträchtigt. Die Spritzgießmaschine selbst ist oft in einer sekundären Mini-Umgebung oder einem "Tunnel" mit eigener dedizierter Filtration eingeschlossen, wodurch eine Clean-in-Clean-out (CICO)-Zone um den Formhohlraum entsteht.
Materialhandhabungs- und Trocknungssysteme
Kontamination stammt nicht nur aus der Luft; sie entsteht im Rohmaterial. Standard-Polymerpellets sind hygroskopisch und absorbieren atmosphärische Feuchtigkeit sowie statische Aufladung, die Staub anzieht. In einem elektronischen Reinraum-Spritzgusssetup wird Harz nicht einfach in einen Trichter gekippt. Stattdessen wird es durch ein geschlossenes Vakuumfördersystem transferiert, das die Exposition gegenüber Umgebungsluft verhindert. Das Material wird dann mit Trockenmitteltrocknern mit Taupunkten von -40°C oder niedriger getrocknet. Dies ist entscheidend, da jede Restfeuchtigkeit eine Hydrolyse der Polymerkette verursachen kann, was zu Ausgasung oder "Splay" auf der Teileoberfläche führt – ein katastrophaler Defekt für optische oder elektrische Komponenten. Der Trocknungsprozess wird durch Filtration der Schmelze im Zylinder ergänzt, wobei spezielle Düsenfilter verwendet werden, um zersetzte oder "verbrannte" Harzpartikel abzufangen, bevor sie in die Form gelangen.
Materialauswahl: Die Chemie der Reinheit
Nicht alle Kunststoffe sind für das Reinraum-Spritzgießen geeignet. Das Material muss inhärente Eigenschaften besitzen, die mit den strengen Anforderungen elektronischer Anwendungen übereinstimmen. Der kritischste Parameter ist niedrige Ausgasung, gemessen nach ASTM E595. Ausgasung bezieht sich auf die Freisetzung flüchtiger Verbindungen aus dem Polymer bei Hitzeeinwirkung oder Vakuum. In geschlossenen elektronischen Baugruppen können diese flüchtigen Stoffe auf optischen Linsen kondensieren oder Metallkontakte korrodieren.
Häufig verwendete Materialien umfassen Flüssigkristallpolymer (LCP), Polyphenylensulfid (PPS) und Hochtemperatur-Nylon (PPA). Diese Materialien bieten außergewöhnliche Dimensionsstabilität und inhärent niedrige ionische Kontamination. Für Elastomer-Dichtungen und -Dichtungsringe ist, Flüssigsilikonkautschuk (LSR) der Goldstandard. LSR ist einzigartig, da es ein zweikomponentiges, niedrigviskoses System ist, das bei hohen Temperaturen aushärtet. Im Gegensatz zu festem Silikon erfordert LSR nicht die Zugabe von flüchtigen organischen Lösungsmitteln oder Peroxiden, was es außergewöhnlich sauber macht. Das Spritzgießen von LSR in einer Reinraumumgebung ist ein empfindliches Zusammenspiel aus präziser Dosierung, Mischung und Injektion unter kontrolliertem Druck, um sicherzustellen, dass keine Luftblasen oder nicht umgesetzte Nebenprodukte zurückbleiben.
Vermeidung von Additiven und Trennmitteln
Beim Standard-Spritzgießen sind externe Formtrennmittel (Sprühlubrikanten) üblich, um die Teileentformung zu erleichtern. Im Reinraum-Spritzgießen sind diese strengstens verboten. Das Spray setzt aerosolierte Partikel frei und hinterlässt einen chemischen Rückstand. Stattdessen muss der Formstahl auf Hochglanz poliert werden (typischerweise unter 8 Mikroinch Ra) und mit optimalen Entformungsschrägen konstruiert sein. Das Polymer selbst kann interne Gleitmittel enthalten, aber diese müssen sorgfältig ausgewählt werden, um nicht migrierend und nicht ionisch zu sein. Auch die Wahl der Farbstoffe ist wichtig; Pigmente auf Schwermetallbasis werden durch organische oder keramische Pigmente ersetzt, die während der Lebensdauer des Teils nicht auslaugen.
Prozessengineering und Automatisierung
Der mechanische Akt des Spritzgießens in einem Reinraum erfordert spezialisierte Pressen und Automatisierung, die menschliche Eingriffe minimieren. Die Spritzgießmaschine selbst ist typischerweise eine servohydraulisches oder vollelektrisches Modell. Vollelektrische Pressen werden bevorzugt, da sie kein Risiko von Hydrauliköl-Leckagen haben und eine überlegene Wiederholbarkeit von Schussgröße und Druck bieten, was für die Aufrechterhaltung einer gleichmäßigen Verdichtung des Polymers ohne Gratbildung (überschüssiges Material, das aus der Form austritt) unerlässlich ist.
Robotik und In-Prozess-Inspektion
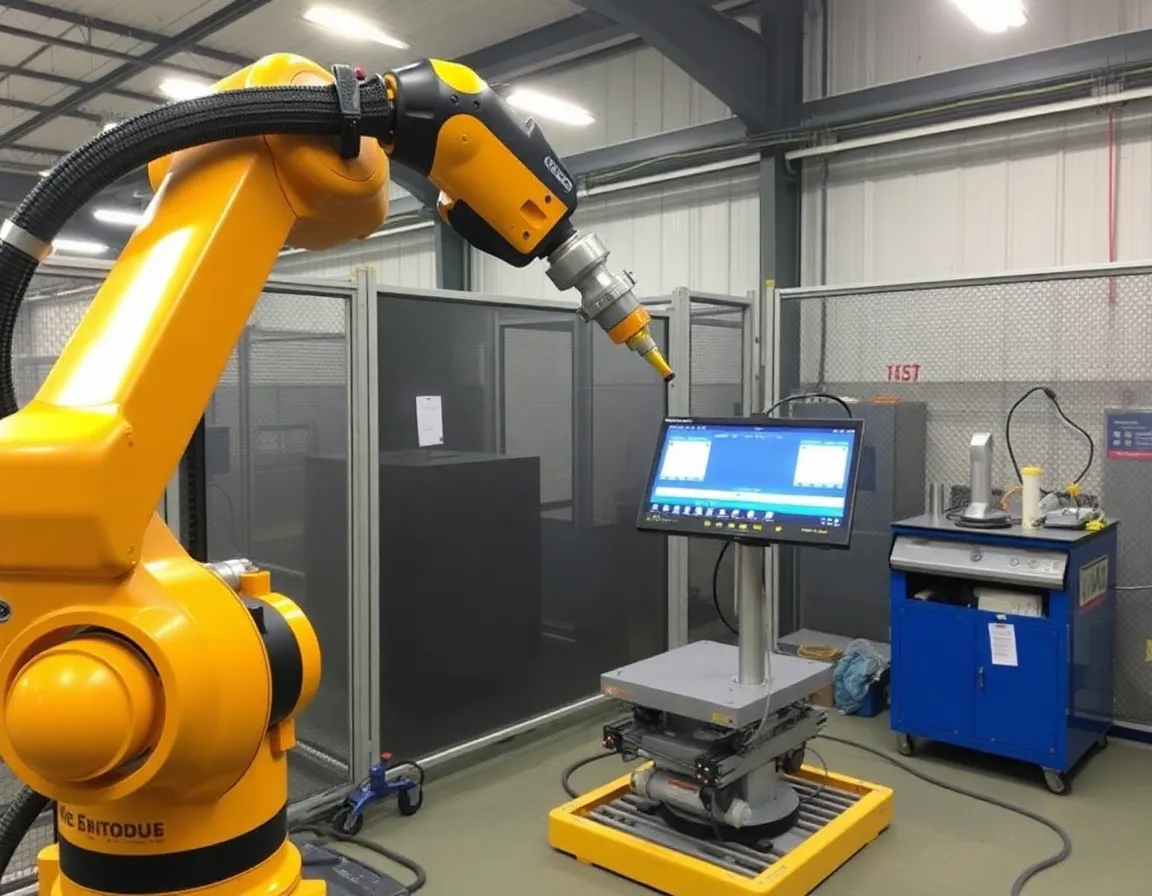
Menschliche Bediener sind die größte Kontaminationsquelle in jedem Reinraum und stoßen Tausende von Hautzellen pro Minute ab. Daher muss die Entnahme des geformten Teils aus der Form durch einen Sechsachs-Roboterarm erfolgen, der sich in der Reinzone befindet. Der Roboter legt das Teil direkt auf ein Förderband, das zu einem Sichtprüfungssystem führt. Dieses System verwendet hochauflösende Kameras und KI-basierte Algorithmen, um Oberflächendefekte, Grat oder Kontamination in Echtzeit zu erkennen. Wenn ein Teil die Prüfung nicht besteht, wird es automatisch verworfen und ohne menschlichen Kontakt in einen Ausschussbehälter umgeleitet. Diese geschlossene Automatisierung gewährleistet nicht nur Reinheit, sondern erhöht auch dramatisch den Durchsatz und die Ausbeute, was die Kosten pro Einheit trotz der hohen Kapitalausgaben senkt.
Nachformungsvorgänge
Auch nach dem Auswerfen ist das Teil nicht sicher. In vielen Fällen erfordern elektronische Komponenten sekundäre Vorgänge wie Entgraten (Entfernen dünner Kunststoffreste) oder Ultraschallschweißen. Diese Vorgänge müssen ebenfalls im Reinraum oder in einem angeschlossenen Reinraumanbau durchgeführt werden. Für kritische Anwendungen werden die geformten Teile einem Ultraschallwaschen mit entionisiertem Wasser unterzogen, um alle ionischen Rückstände aus dem Formprozess zu entfernen, gefolgt von Vakuumtrocknung und Verpackung in antistatischen, hermetisch verschlossenen Beuteln. Der Verpackungsschritt ist entscheidend; der Beutel selbst muss als frei von Aminen und Silikonen zertifiziert sein, die das Teil während der Lagerung kontaminieren könnten.
Vorteile, Anwendungen und bewährte Verfahren
Die Investition in die Reinraumformung für Elektronik ist erheblich, aber die Kapitalrendite wird an Zuverlässigkeit, Sicherheit und Markenruf gemessen.
Kritische Anwendungen, die die Nachfrage antreiben
Diese Technologie ist kein Luxus; sie ist eine Notwendigkeit für lebensrettende und leistungsstarke Geräte.
- Medizinische implantierbare Elektronik: Housings for pacemakers, neurostimulators, and hearing aids. These parts must be biocompatible and free from any pyrogens or particulate matter that could cause an immune response.
- Semiconductor Manufacturing Equipment: Wafer carriers, chip trays, and connectors used inside lithography machines. These parts must not outgas hydrocarbons that could fog the precision optics.
- Automotive ADAS Sensors: Housings for LiDAR and radar units. Any contamination on the lens or internal circuitry can cause sensor failure, leading to accidents.
- Optical Transceivers: Precision ferrules and lens holders for fiber-optic communication. Sub-micron dimensional accuracy and zero surface defects are mandatory for signal integrity.
Best Practices for Implementation and Maintenance
To maintain the integrity of the cleanroom and the molding process, consider the following operational protocols:
- Rigorous Gowning Protocol: Operators must wear full cleanroom suits, hoods, boots, and double-gloved. A "sticky mat" and air shower must be passed before entry.
- Preventive Maintenance Scheduling: Molds must be pulled, cleaned, and inspected on a strict schedule. Using an ultrasonic cleaner with a validated detergent is essential to remove carbonized polymer residue from venting slots.
- Environmental Monitoring: Implementing a Particle Measuring System (PMS) that continuously logs airborne particle counts and alerts management to any spikes is non-negotiable. This data must be archived for traceability.
- Raw Material Vetting: Ensure that your resin supplier provides a Certificate of Analysis (CoA) specifically stating ionic cleanliness and outgassing properties. Never accept generic "off-the-shelf" resin.
Conclusion: The Future of High-Stakes Manufacturing
Electronic cleanroom molding is far more than a manufacturing process; it is a philosophy of meticulous control. As the world moves toward smaller, faster, and more integrated devices—from 5G infrastructure to implantable bio-sensors—the margin for error becomes negligible. The companies that master this craft do not simply mold plastic; they engineer absolute purity. By understanding the environmental controls, selecting the correct materials, and embracing automation, manufacturers can deliver components that function flawlessly in the harshest conditions. The guide above provides the foundational knowledge required to approach cleanroom molding with the seriousness it deserves, ensuring that the precision inside the part matches the precision of the environment in which it was born.