
Достижение микронной размерной точности в многоматериальных пластиковых компонентах представляет собой серьезные инженерные задачи. Впрыск двух различных полимерных расплавов в одну пресс-форму требует одновременного управления выравниванием при поворотном индексировании, дифференциальной усадкой смол и посадками межфазных запирающих сопряжений. Накопленные ошибки суммирования допусков между подложкой первого впрыска и полостью второго впрыска могут вызывать серьезные облои по линии разъема или смятие инструментальной стали.
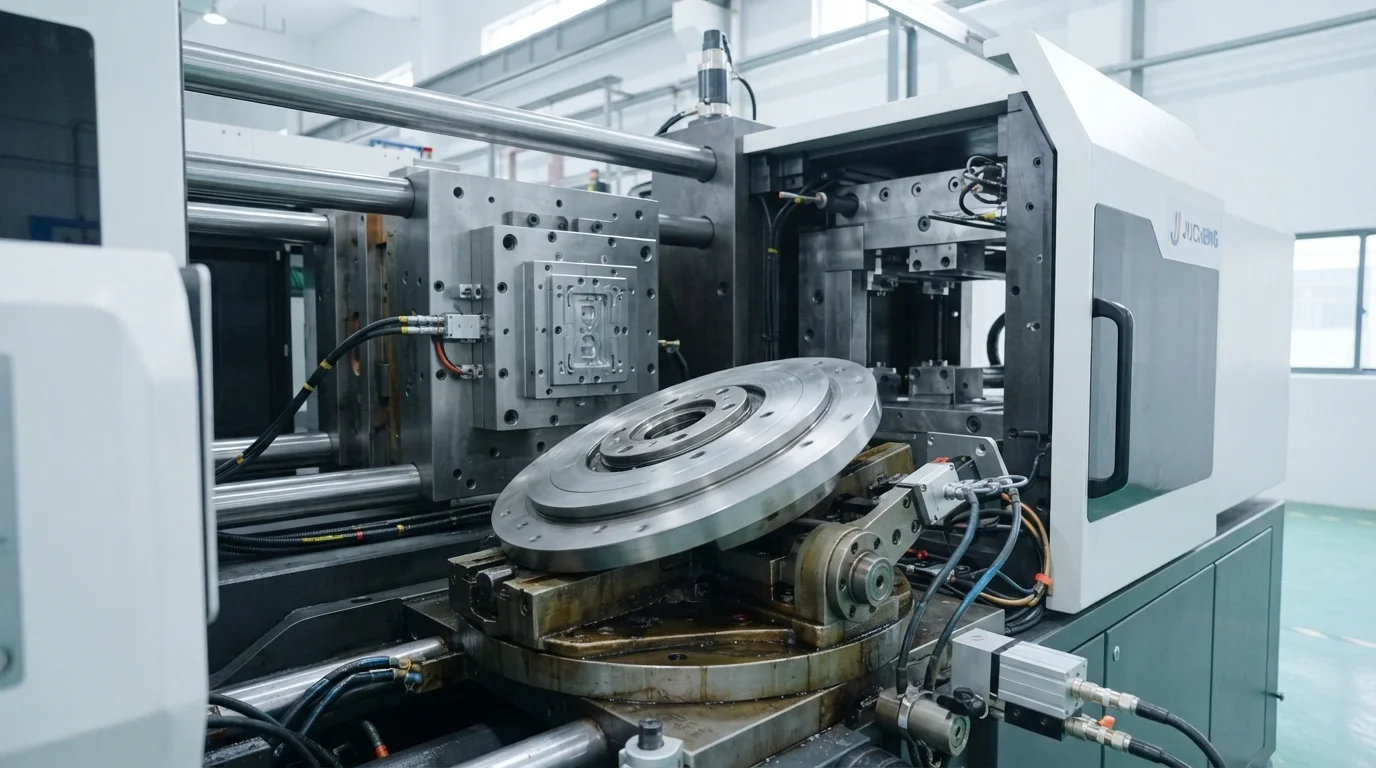
Понимание того, как повторяемость поворотного стола машины и динамика термического охлаждения влияют на геометрию детали, позволяет проектировщикам изделий устанавливать реалистичные спецификации на чертежах. Данное техническое инженерное руководство рассматривает точность индексирования поворотной плиты, модели компенсации дифференциальной усадки и передовые протоколы координатной метрологии.
Допуски выравнивания при повороте формы (±0,01 мм) и индексирование полостей
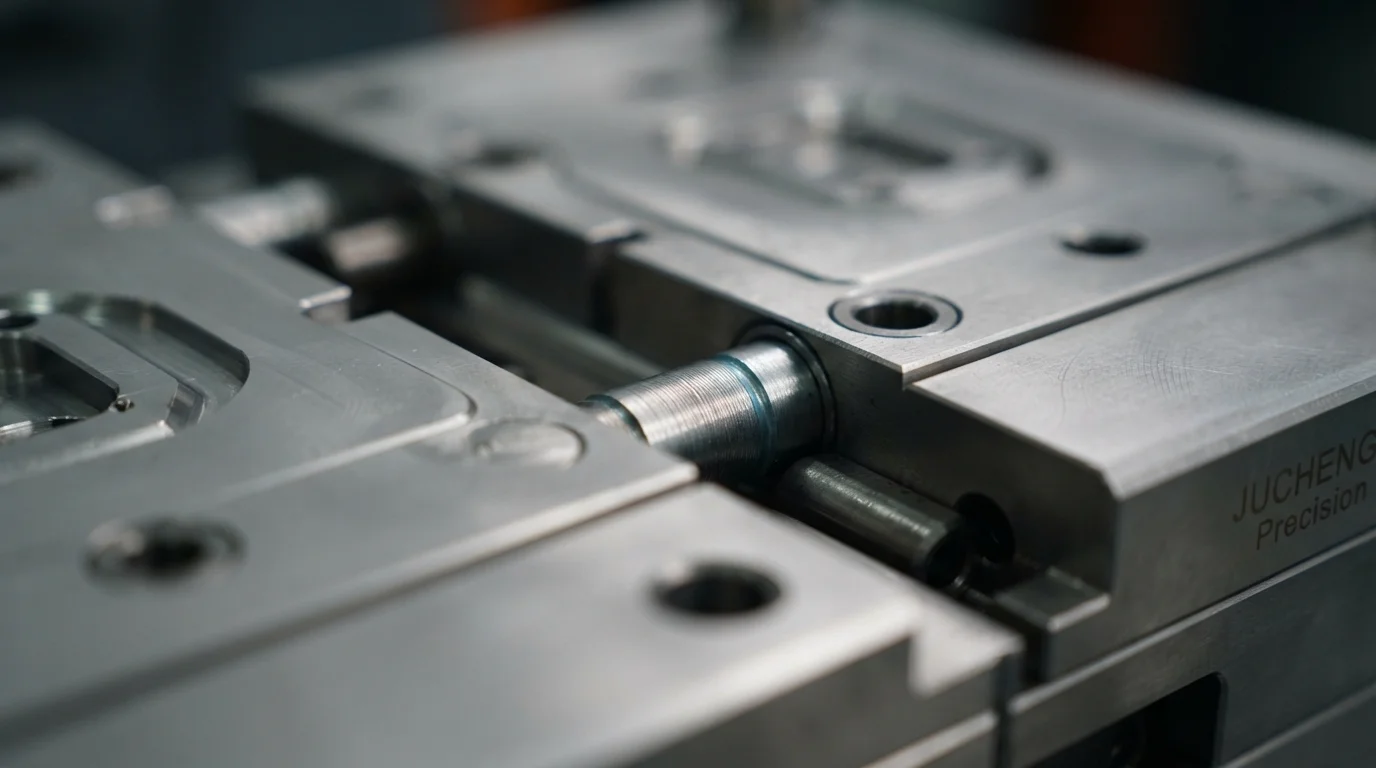
Поддержание жестких допусков при двухкомпонентном литье под давлением требует точного контроля вращения плиты с формообразующими. Поворот формообразующего знака на 180 градусов между стадиями впрыска осуществляется с помощью тяжелых гидравлических или сервоэлектрических поворотный стол механизмов. Закаленные механические направляющие штифты и фиксаторные блокировки входят в установочные втулки на неподвижной плите формы перед смыканием. Точное зацепление установочных штифтов гарантирует, что выравнивание при индексировании полости относительно знака остается строго в пределах ±0,01 мм на протяжении сотен тысяч циклов.
Поддержание субмиллиметровой повторяемости индексирования предотвращает задиры или смятие предварительно отлитой первичной подложки сталью вторичной полости. Инженеры-инструментальщики шлифуют запирающие пояски с жесткими допусками посадки для создания четких граничных уплотнений между контрастными цветами или материалами.
Инженерные протоколы выравнивания знака включают:
- Зацепление фиксирующего штифта поворотного механизма—Гидравлические фиксирующие штифты механически блокируют поворотную плиту до подачи давления смыкания формы.
- Пригонка уплотнительной поверхности гнезда—Шлифовка уплотнительных поверхностей инструментальной стали до допусков посадки в пределах ±0,01 мм предотвращает образование облоя мягкого эластомера.
- Выполнение карманов для зазора подложки—Обработка разгрузочных ступеней 0,15 мм на вторичных поверхностях гнезда устраняет риск раздавливания подложки.
- Синхронизация тепловых каналов—Балансировка температур контура охлаждения между позициями 1 и 2 предотвращает асимметричное расширение сердечника.
Управление различиями в скорости усадки между двумя разными смолами
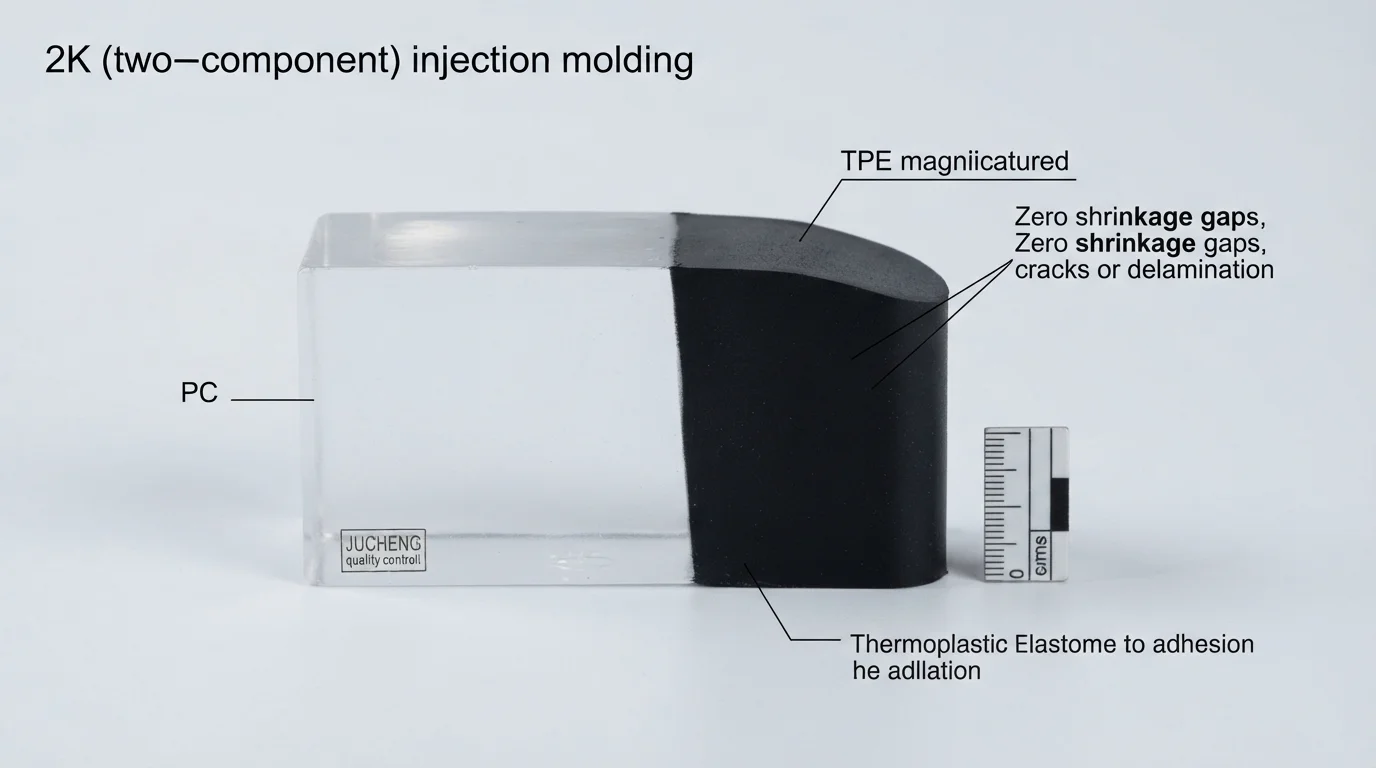
Управление различиями в скорости усадки между контрастными полимерами представляет собой наиболее сложную физическую задачу в многокомпонентном литье. Первичные жёсткие подложки, отлитые из аморфных смол, таких как поликарбонат (ПК) демонстрируют изотропные скорости усадки от 0,5% до 0,7%. Вторичные эластомерные слои из TPE или TPU сжимаются со скоростью от 1,2% до 2,5% при охлаждении. Полукристаллические конструкционные полимеры, такие как стеклонаполненные PA66-GF30 уменьшаются анизотропно в зависимости от векторов ориентации волокон.
Управление допусками при двухкомпонентном литье под давлением для многоматериальных компонентов зависит от независимой предварительной компенсации размеров инструментальной стали. Изготовители пресс-форм рассчитывают дифференциалы объёмной усадки для каждой стадии материала, обрабатывая сталь пуансона и матрицы с индивидуальными предварительно скомпенсированными размерными смещениями. В таблице 1 ниже приведены типичные дифференциалы усадки и достижимые пределы допусков:
| Основная смола подложки | Усадка подложки (%) | Смола вторичного овермолда | Усадка овермолда (%) | Достижимый критический допуск |
|---|---|---|---|---|
| Поликарбонат (Lexan 141R) | 0,5 % – 0,7 % | TPU на основе сложного эфира (Desmopan) | 1,2% – 1,8% | ±0,02 мм (подсвеченные циферблаты) |
| ABS (Polylac PA-757) | 0,4% – 0,6% | ТПЭ на основе SEBS (Kraiburg) | 1,5% – 2,2% | ±0,03 мм (эргономичные рукоятки) |
| PA66-GF30 (Zytel 70G33L) | 0,3% – 0,8% | Santoprene TPV (60A) | 1,8% – 2,5% | ±0,04 мм (уплотнения автомобильных разъёмов IP67) |
Метрологическая валидация: КИМ Zeiss (±0,003 мм) и оптическая метрология OGP
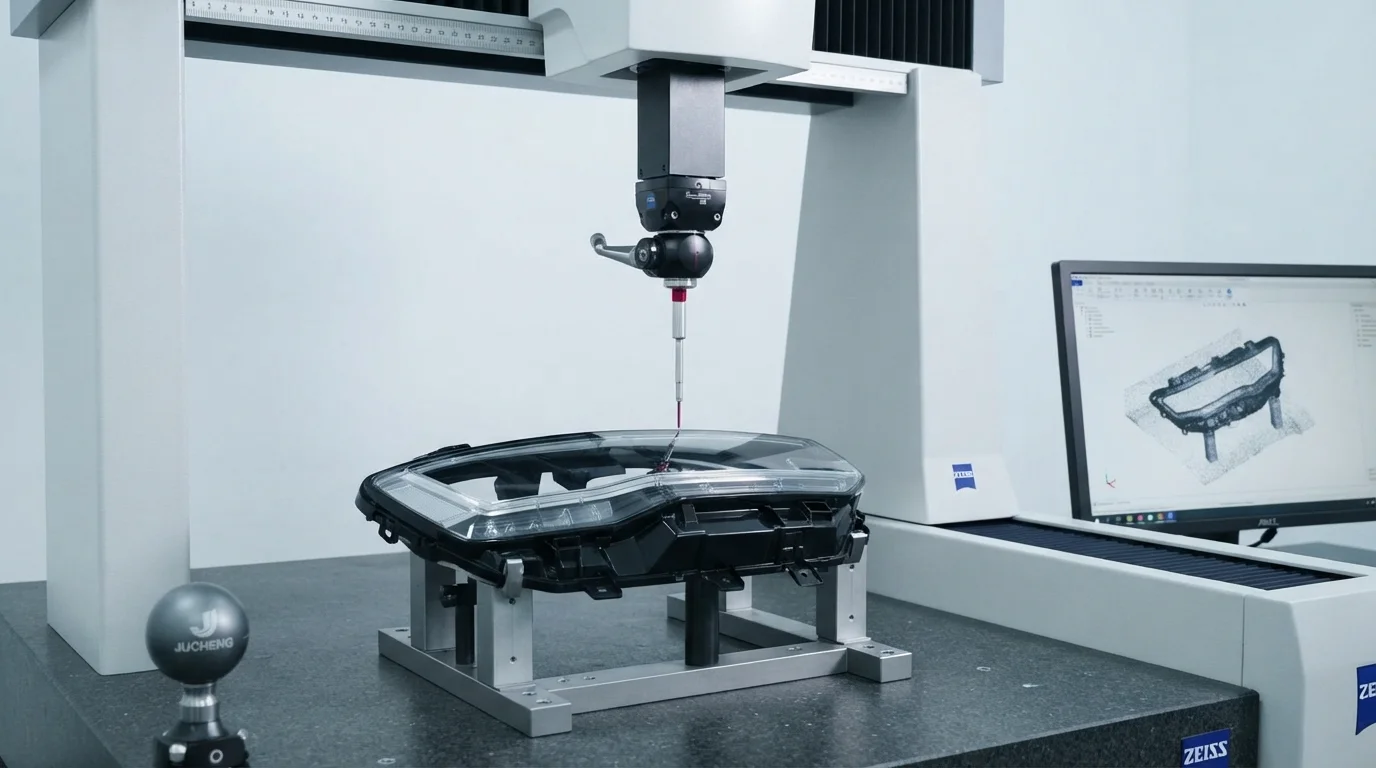
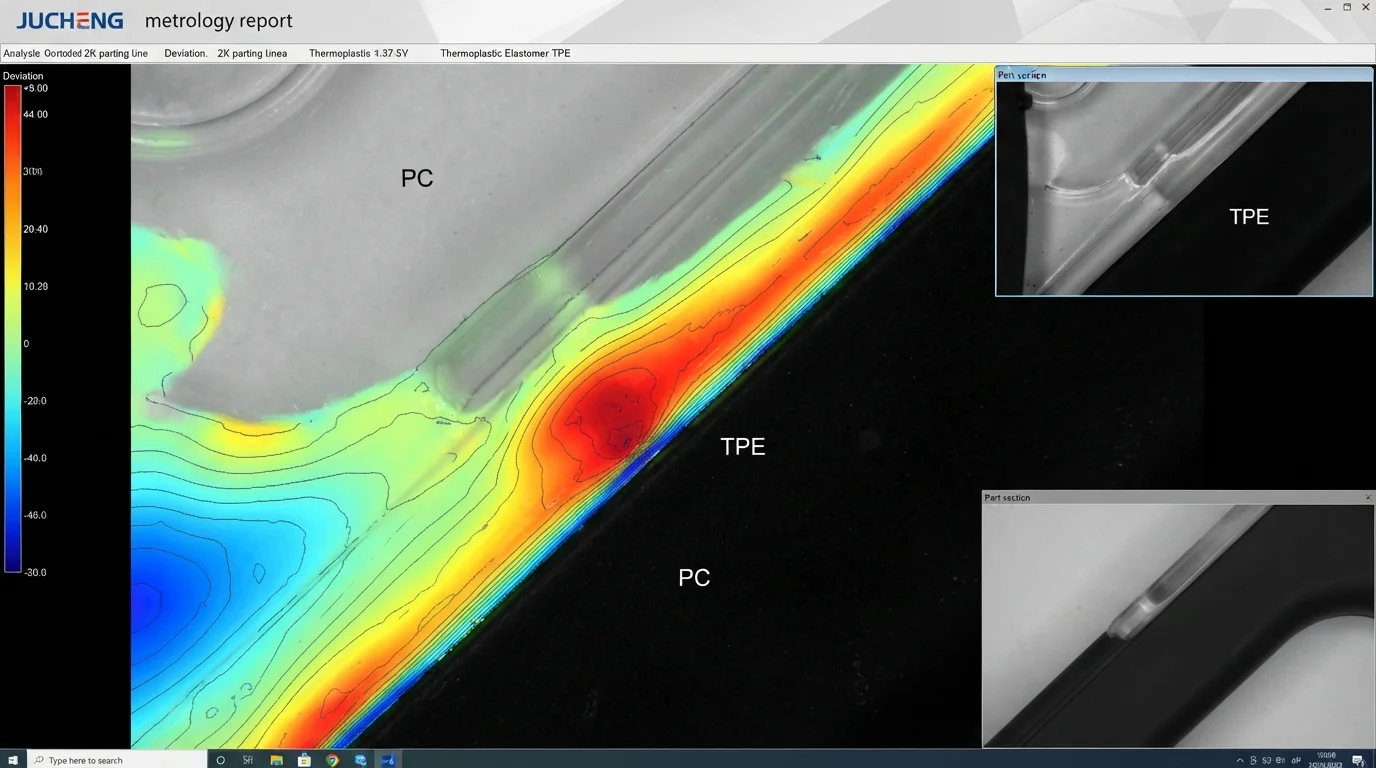
Валидация сложных геометрических профилей на деталях из разных материалов требует высокоточной координатной метрологии. Метрологические лаборатории используют автоматизированные Zeiss CMM машины с точностью сканирования ±0,003 мм для проверки соосности по истинному положению. Бесконтактные оптические измерительные системы OGP сканируют деликатные линии разделения цветов и мягкие эластомерные границы запирания без приложения физического контактного усилия.
Проверка допусков двухкомпонентного литья под давлением в рамках строгих систем качества обеспечивает полную повторяемость от партии к партии в крупносерийном производстве. Комплексные отчёты о первичной инспекции изделия (FAI) и данные статистического управления процессами подтверждают CpK > 1,67 по всем критическим для качества размерам.
Почему стоит выбрать JUCHENG для высокоточного производства 2K
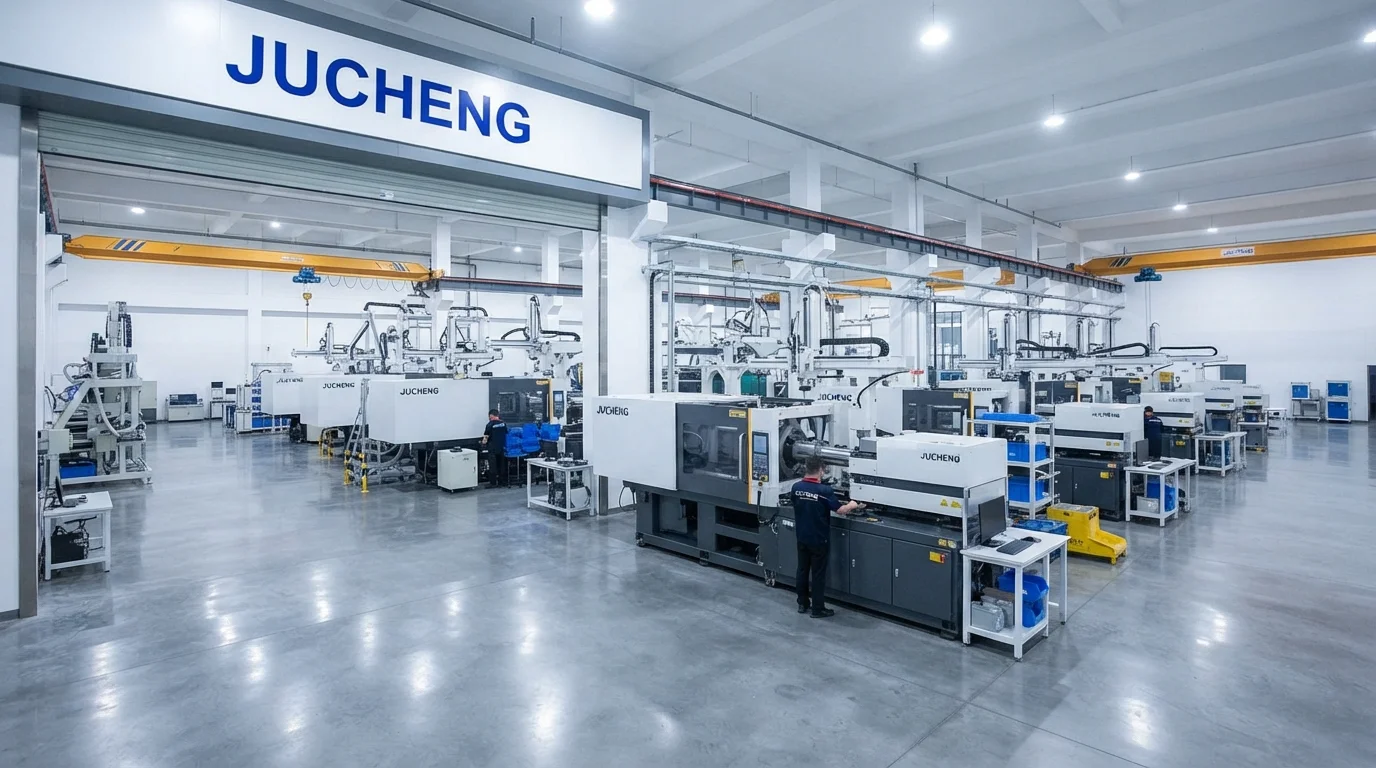
Сотрудничество с JUCHENG открывает доступ к передовому производственному комплексу, оснащённому более 35 автоматизированными литьевыми прессами с усилием смыкания от 15T до 3000T. Собственный инструментальный цех с 25 комплектами 5-осевых станков с ЧПУ позволяет точно обрабатывать запирающие стальные буртики из закалённой нержавеющей стали S136 или инструментальной стали H13. Системы менеджмента качества, сертифицированные по IATF 16949 и ISO 13485, обеспечивают поддержку каждого цикла многокомпонентного производства, предлагая полную документацию PPAP уровня 3 для автомобильных программ.
Работа литьевого отделения в чистом помещении класса ISO 8 защищает медицинские компоненты от загрязнения частицами во время литья и упаковки в пакеты. Поддержание жёстких допусков двухкомпонентного литья под давлением опирается на собственное изготовление пресс-форм на ЧПУ для двухкомпонентное литьё под давлением.
Часто задаваемые вопросы (FAQ)
Каков типичный размерный допуск при двухкомпонентном литье под давлением?
Стандартные коммерческие допуски для двухкомпонентного литья под давлением составляют от ±0,03 мм до ±0,05 мм по границам жёсткой подложки и заливочного слоя. Прецизионная оснастка с шлифованными на ЧПУ установочными штифтами сердечника обеспечивает жёсткие допуски вплоть до ±0,01 мм на критических уплотнительных ступенях и подсвечиваемых символах.
Как установочные штифты обеспечивают повторяемость плиты поворотного стола?
Установочные штифты и конические впрыскивающие штифты входят в прецизионно шлифованные установочные втулки на неподвижной плите формы перед окончательным смыканием. Механическое зацепление впрыскивающих штифтов устраняет люфт поворотного привода, обеспечивая повторяемость позиционирования плиты в пределах ±0,005 мм.
Почему дифференциальная усадка вызывает коробление деталей 2K?
Дифференциальная усадка возникает, когда жёсткая подложка и гибкий заливочный слой сжимаются с разной скоростью при охлаждении. Высокие силы сжатия вторичного эластомера тянут стенку жёсткой подложки, вызывая размерный изгиб или скручивание. Предварительная компенсация размеров стали формы и балансировка каналов охлаждения устраняют коробление.
Как Zeiss CMM-инспекция проверяет многоматериальные компоненты?
Координатно-измерительные машины Zeiss CMM используют контактные щупы с рубиновыми наконечниками для сканирования 3D-геометрических координат с точностью сканирования ±0,003 мм. Контактное сканирование проверяет шаг отверстий, соосность вставок и плоскостность подложки относительно цифровых номиналов CAD.
Могут ли оптические бесконтактные профилометры измерять размеры мягкого TPE-овермолда?
Оптические бесконтактные профилометры используют видеокамеры с высоким увеличением и лазерные датчики для измерения элементов из мягкого TPE без физического контакта. Физические контактные щупы могут отклонять или сжимать мягкую резину, что делает бесконтактную оптическую метрологию необходимой для эластомерных уплотнений.
Почему твёрдость формовочной стали критична для поддержания допусков 2K-смыкания?
Закалённые формовочные стали, такие как S136 и H13, термообработанные до HRC 48-52, противостоят механическому абразивному износу и усталости при смыкании на протяжении более 1 000 000 циклов. Поддержание высокой твёрдости стали предотвращает деформацию уплотнительных площадок смыкания, устраняя облой мягкого эластомера.