
Çok malzemeli plastik bileşenlerde mikron düzeyinde boyutsal doğruluk elde etmek son derece zorlu mühendislik problemleri ortaya çıkarır. Tek bir kalıp içine iki farklı polimer eriyiğinin enjekte edilmesi, döner indeksleme hizalamasının, farklı reçine çekme oranlarının ve arayüz kapatma geçmelerinin eşzamanlı olarak yönetilmesini gerektirir. Birinci aşama alt tabaka ile ikinci aşama boşluğu arasındaki kümülatif tolerans yığılma hataları, ciddi kalıp ayrım çizgisi çapaklarına veya ezilmiş kalıp çeliğine yol açabilir.
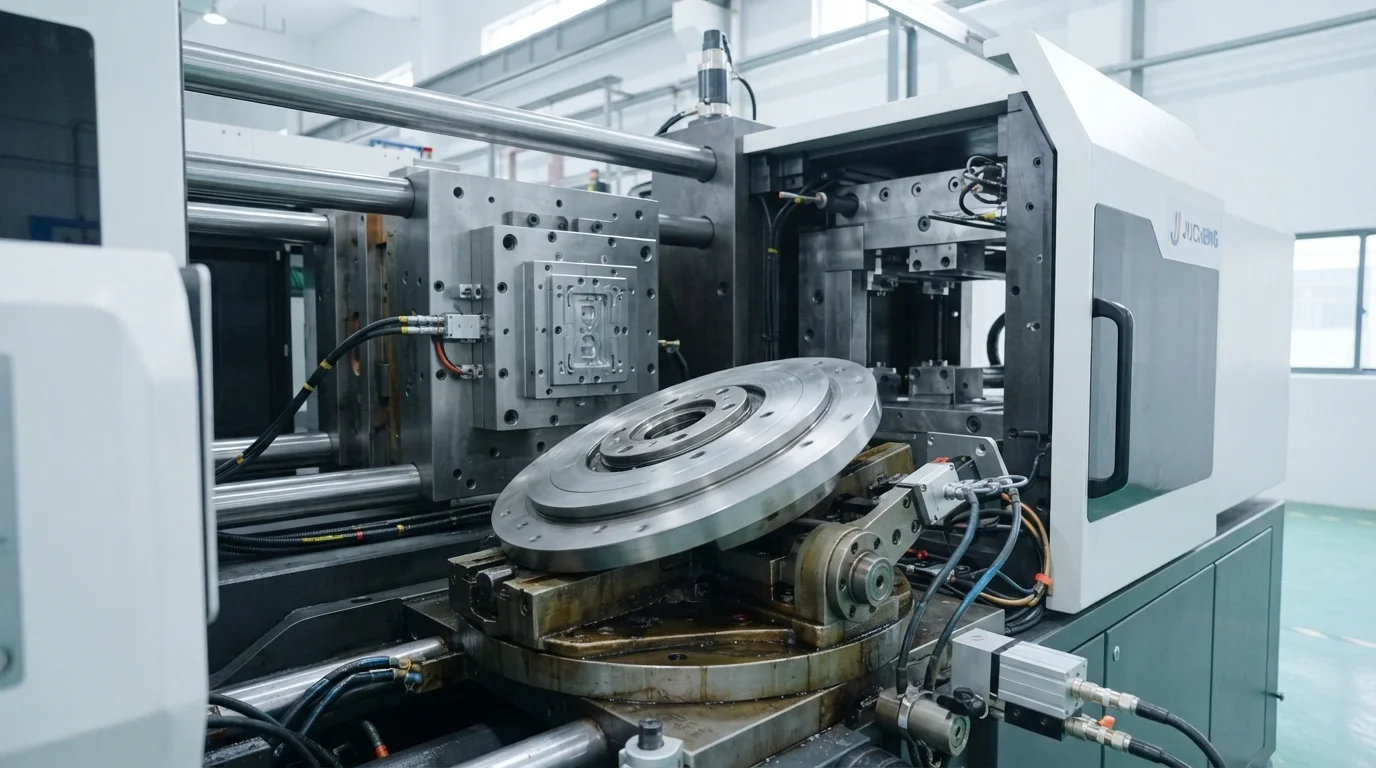
Makine döner tablasının tekrarlanabilirliğinin ve termal soğuma dinamiklerinin parça geometrisini nasıl etkilediğinin anlaşılması, ürün tasarımcılarının gerçekçi teknik resim spesifikasyonları oluşturmasını sağlar. Bu teknik mühendislik kılavuzu, döner plaka indeksleme hassasiyetini, farklı çekme telafi modellerini ve ileri koordinat metroloji protokollerini incelemektedir.
Kalıp Dönüş Hizalama Toleransları (±0,01 mm) ve Boşluk İndeksleme
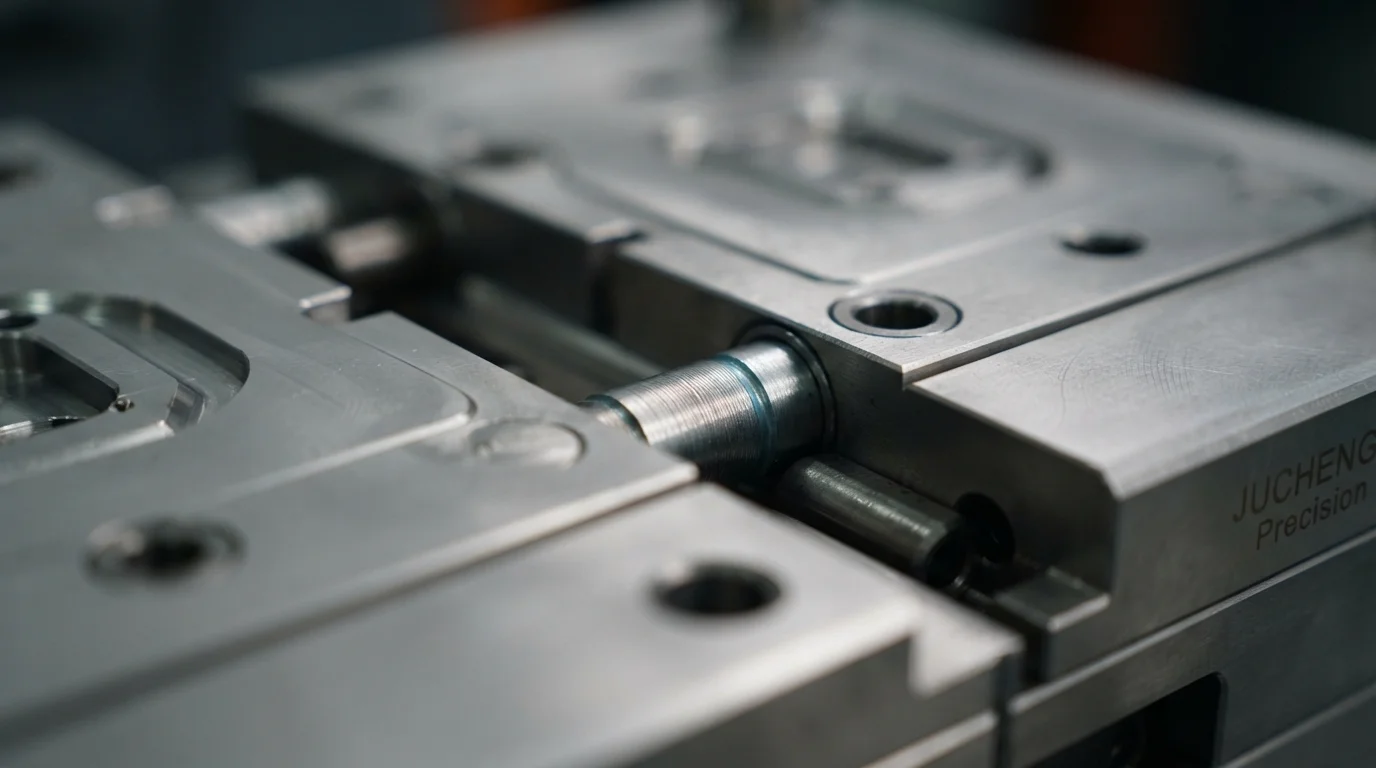
Sıkı iki aşamalı enjeksiyon kalıplama toleranslarının korunması, çekirdek plaka dönüşünün hassas şekilde kontrol edilmesini gerektirir. Enjeksiyon aşamaları arasında kalıp çekirdeğinin 180 derece döndürülmesi, ağır hizmet tipi hidrolik veya servo-elektrikli döner tabla plakası mekanizmalarına dayanır. Sertleştirilmiş mekanik konumlandırma pimleri ve kilit pimleri, sıkma öncesinde sabit kalıp plakasındaki hizalama burçlarına geçer. Hassas konumlandırma pimi geçmesi, boşluk-çekirdek indeksleme hizalamasının yüz binlerce çevrim boyunca kesinlikle ±0,01 mm içinde kalmasını garanti eder.
Alt milimetre seviyesindeki indeksleme tekrarlanabilirliğini korumak, ikincil boşluk çeliğinin önceden kalıplanmış birincil alt tabakayı çizmesini veya ezmesini önler. Takım mühendisleri, zıt renkler veya malzemeler arasında keskin sınır sızdırmazlıkları oluşturmak için kapama yüzeylerini (shut-off land) sıkı uyum toleranslarıyla taşlar.
Çekirdek hizalama mühendislik protokolleri şunları içerir:
- Döner kilit pimi (shot-pin) devreye alma—Hidrolik kilit pimleri, kalıp sıkma basıncı uygulanmadan önce döner plakayı mekanik olarak kilitler.
- Boşluk kapama yüzeyi (shut-off land) uyumu—Takım çeliği sızdırmazlık yüzeylerinin ±0,01 mm altındaki uyum toleranslarına göre taşlanması, yumuşak elastomer çapaklanmasını önler.
- Alt tabaka boşluk cepleri—İkincil boşluk yüzeylerinde 0,15 mm rahatlatma kademelerinin işlenmesi, alt tabaka ezilme risklerini ortadan kaldırır.
- Termal kanal senkronizasyonu—İstasyon 1 ve 2 arasındaki soğutma devresi sıcaklıklarının dengelenmesi, asimetrik çekirdek genleşmesini önler.
İki Farklı Reçine Arasındaki Diferansiyel Büzülme Oranlarının Yönetimi
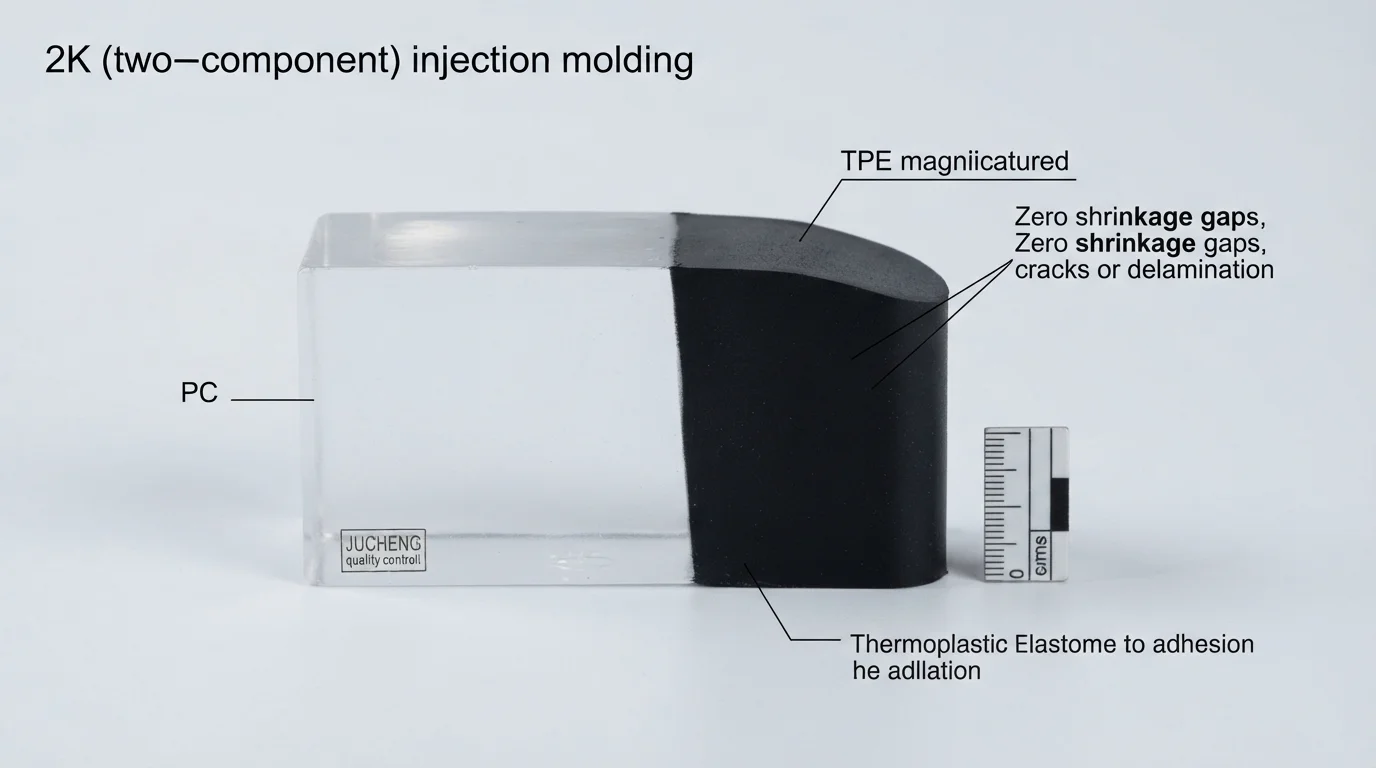
Zıt polimerler arasındaki diferansiyel büzülme oranlarının yönetimi, çok atışlı (multi-shot) mühendisliğin en karmaşık fiziksel zorluğunu temsil eder. Amorf reçinelerden kalıplanan birincil sert alt tabakalar, polikarbonat (PC) %0,5% ila %0,7% arasında izotropik büzülme oranları sergiler. İkincil elastomerik katmanlar ise TPE veya TPU soğuma sırasında %1,2 ila %2,5 aralığındaki oranlarda büzülür. Cam elyaf takviyeli gibi yarı kristalin yapısal polimerler PA66-GF30 lif yönelim vektörlerine bağlı olarak anizotropik şekilde büzülür.
Çoklu reçine bileşenlerinde iki aşamalı enjeksiyon kalıplama toleranslarının yönetimi, takım çeliği ölçülerinin bağımsız olarak önceden telafi edilmesine bağlıdır. Kalıp üreticileri, her malzeme aşaması için hacimsel büzülme farklarını hesaplayarak çekirdek ve boşluk çeliğini özel önceden telafi edilmiş boyutsal ofsetlerle işler. Aşağıdaki Tablo 1, tipik büzülme farklarını ve ulaşılabilir tolerans sınırlarını özetlemektedir:
| Birincil Alt Tabaka Reçinesi | Alt Tabaka Büzülmesi (%1) | İkincil Üst Kalıp Reçinesi | Üst Kalıp Büzülmesi (%1) | Ulaşılabilir Kritik Tolerans |
|---|---|---|---|---|
| Polikarbonat (Lexan 141R) | %0,51 – %0,71 | Ester bazlı TPU (Desmopan) | %1,2 – %1,8 | ±0,02 mm (Arka aydınlatmalı kadranlar) |
| ABS (Polylac PA-757) | %0,4 – %0,6 | SEBS bazlı TPE (Kraiburg) | %1,5 – %2,2 | ±0,03 mm (Ergonomik el tipi tutamaklar) |
| PA66-GF30 (Zytel 70G33L) | 0,3% – 0,8% | Santoprene TPV (60A) | 1,8% – 2,5% | ±0,04 mm (IP67 otomotiv konektör contaları) |
Metroloji Doğrulaması: Zeiss CMM (±0,003 mm) ve OGP Optik Metroloji
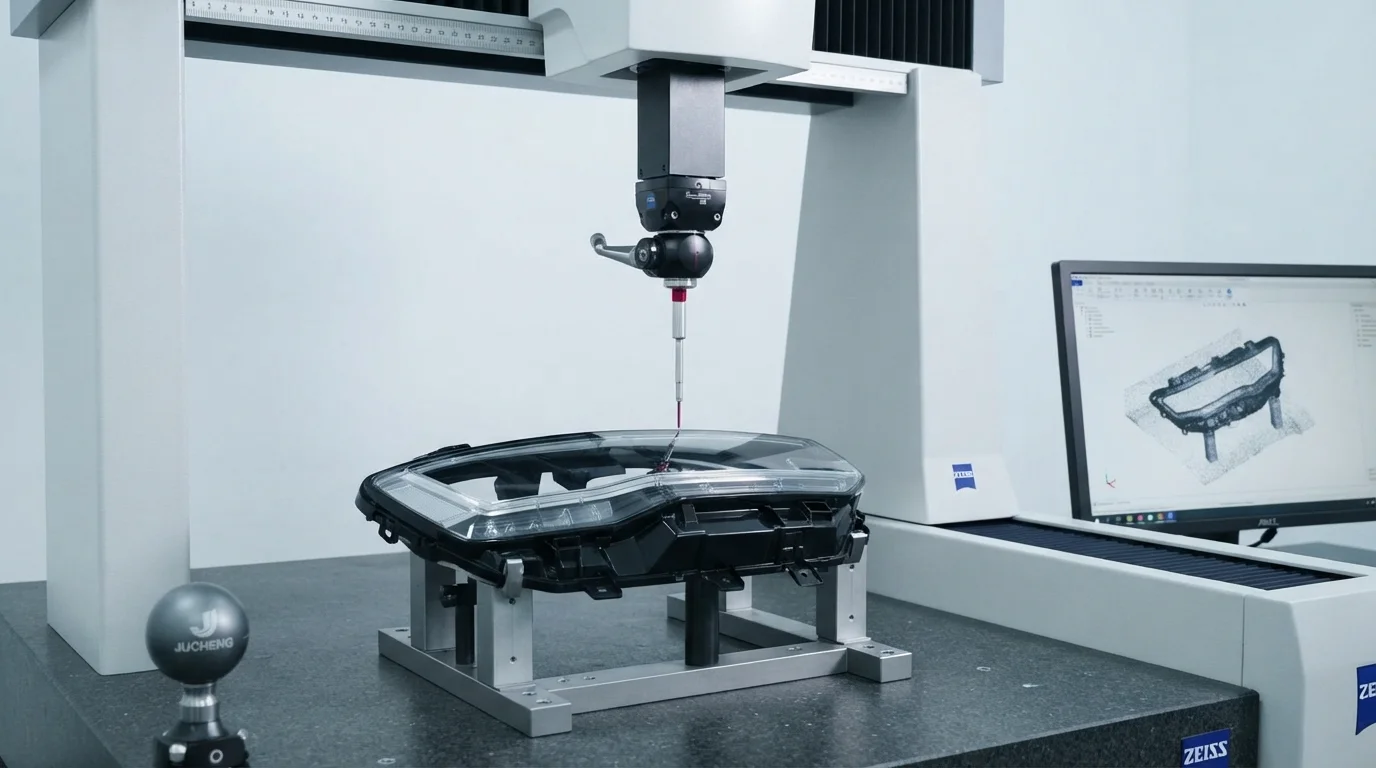
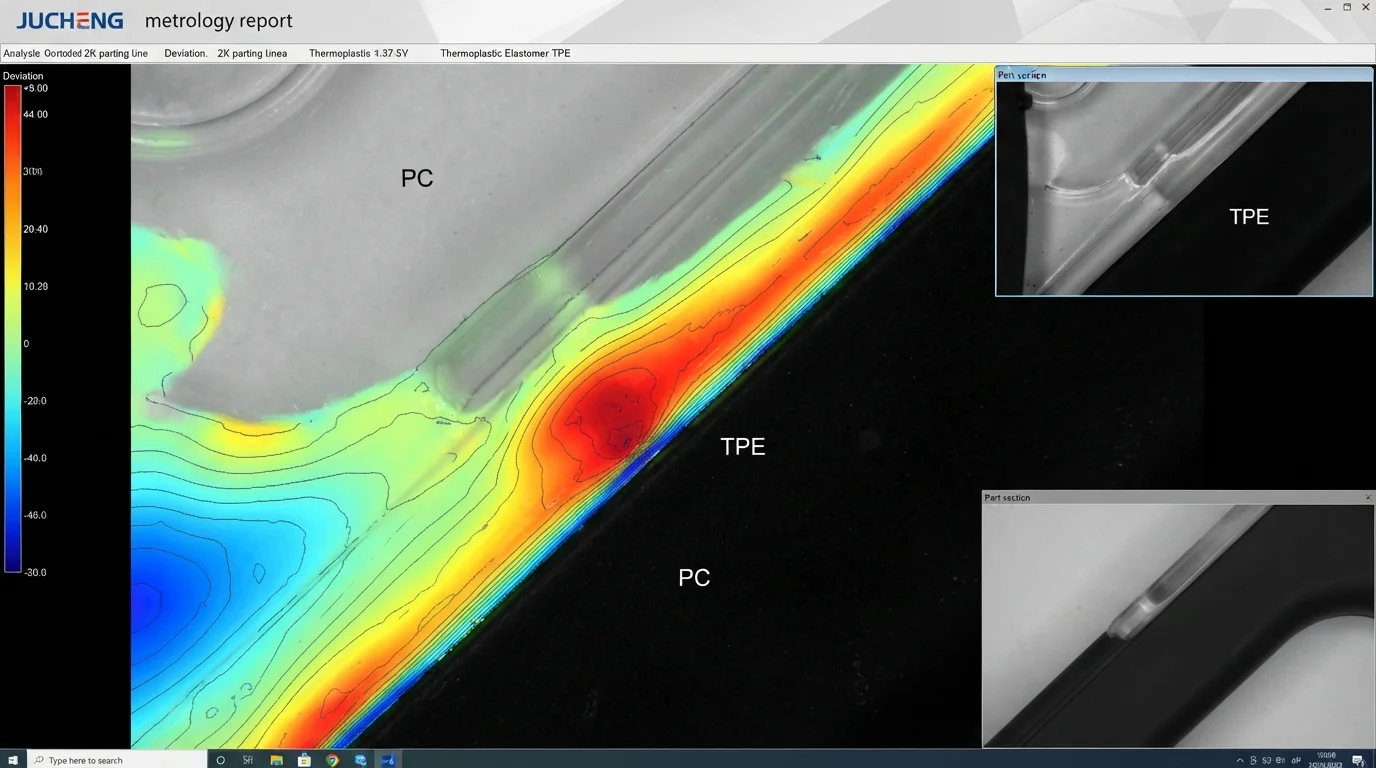
Çok malzemeli parçalar üzerindeki karmaşık geometrik profillerin doğrulanması, yüksek doğruluklu koordinat metrolojisi gerektirir. Metroloji muayene laboratuvarları, gerçek konum eşmerkezliliğini doğrulamak için ±0,003 mm tarama hassasiyetine sahip otomatik Zeiss CMM makineler kullanır. Temassız OGP optik ölçüm sistemleri, fiziksel temas kuvveti uygulamadan hassas renk ayrım çizgilerini ve yumuşak elastomerik kapatma sınırlarını tarar.
Sıkı kalite sistemleri altında iki aşamalı enjeksiyon kalıplama toleranslarının doğrulanması, yüksek hacimli üretim serilerinde partiden partiye tam tekrarlanabilirlik sağlar. Kapsamlı İlk Numune Muayenesi (FAI) raporları ve istatistiksel süreç kontrol verileri, tüm kalite açısından kritik boyutlarda CpK > 1,67 değerini doğrular.
Yüksek Hassasiyetli 2K Üretimi için Neden JUCHENG'i Seçmelisiniz
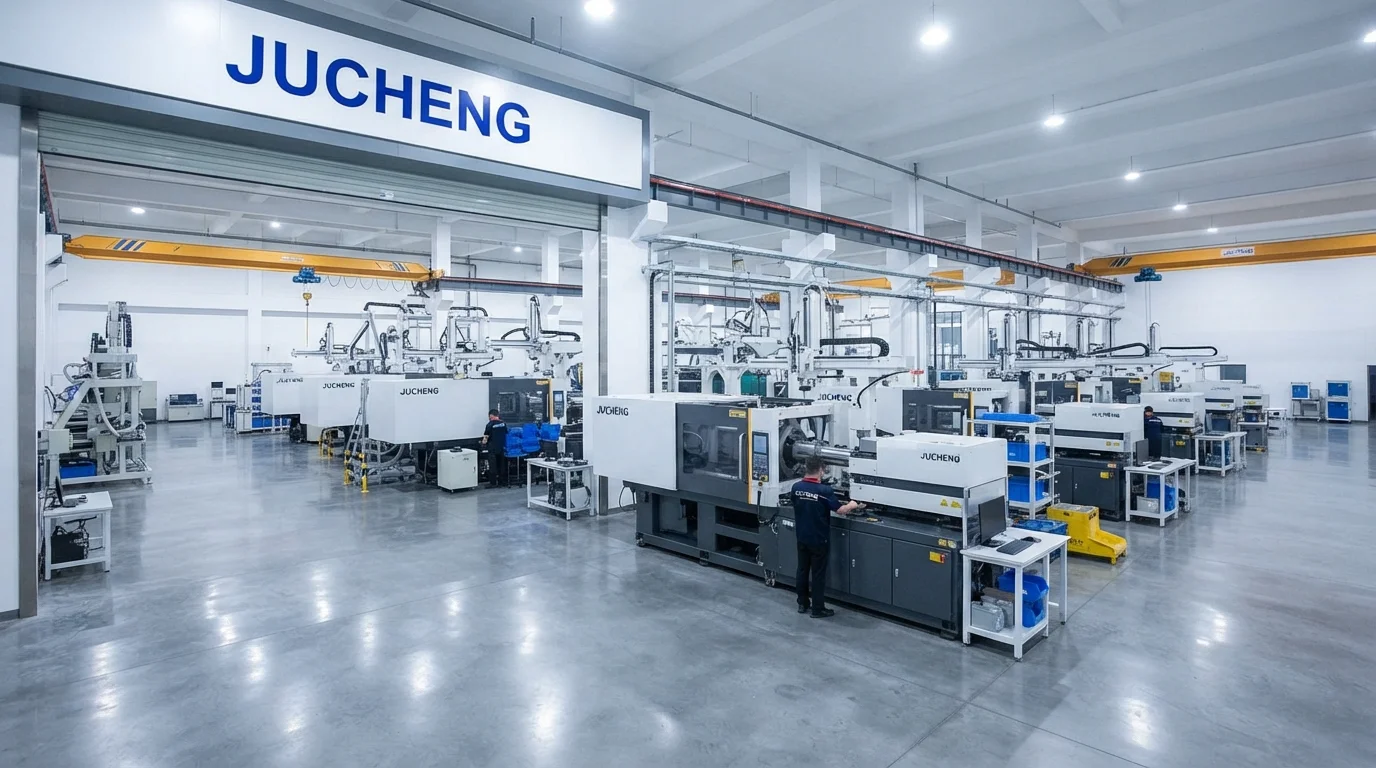
JUCHENG ile ortaklık, 15T ila 3000T kenetleme kuvveti aralığında 35+ otomatik enjeksiyon presine ev sahipliği yapan gelişmiş bir üretim tesisine erişim sağlar. 25 takım 5 eksenli CNC makinesine sahip şirket içi bir kalıp atölyesinin işletilmesi, sertleştirilmiş çelikten kapama yüzeylerinin hassas işlenmesine olanak tanır S136 paslanmaz çelik veya H13 takım çeliği. IATF 16949 ve ISO 13485 sertifikalı kalite yönetim sistemleri her çok aşamalı üretim serisini destekler ve otomotiv programları için tam PPAP Seviye 3 dokümantasyonu sunar.
ISO Sınıf 8 temiz oda kalıplama departmanının işletilmesi, tıbbi bileşenleri kalıplama ve damla ambalajlama sırasında partikül kirlenmesinden korur. Sıkı iki aşamalı enjeksiyon kalıplama toleranslarının korunması, kendi bünyesindeki CNC kalıp imalatına dayanır iki atışlı enjeksiyon kalıplama.
Sıkça Sorulan Sorular (SSS)
İki aşamalı enjeksiyon kalıplamada tipik boyutsal tolerans nedir?
İki aşamalı enjeksiyon kalıplama için standart ticari toleranslar, sert alt tabaka ve üst kalıp sınırları boyunca ±0,03 mm ile ±0,05 mm arasında değişir. CNC ile taşlanmış çekirdek konumlandırma pimlerine sahip hassas kalıplama, kritik sızdırmazlık basamaklarında ve arka aydınlatmalı sembollerde ±0,01 mm'ye kadar sıkı toleranslar elde eder.
Konumlandırma pimleri, döner tabla plakasının tekrarlanabilirliğini nasıl sağlar?
Konumlandırma pimleri ve konik kılavuz pimleri, son sıkma işleminden önce sabit kalıp plakasındaki hassas taşlanmış hizalama burçlarına geçer. Mekanik kılavuz pim geçmesi, döner tahrik boşluğunu ortadan kaldırarak plaka konumlandırma tekrarlanabilirliğini ±0,005 mm içinde sağlar.
Diferansiyel çekme, 2K parçalarda neden çarpılmaya yol açar?
Diferansiyel çekme, sert alt tabaka ile esnek üst kalıplamanın soğuma sırasında farklı oranlarda büzülmesiyle oluşur. İkincil elastomerdeki yüksek büzülme kuvvetleri sert alt tabaka duvarını çekerek boyutsal eğrilme veya burulmaya neden olur. Kalıp çeliği ölçülerinin önceden telafi edilmesi ve soğutma kanallarının dengelenmesi çarpılmayı giderir.
Zeiss CMM muayenesi çok malzemeli bileşenleri nasıl doğrular?
Zeiss CMM koordinat ölçüm makineleri, ±0,003 mm tarama doğruluğuyla 3D geometrik koordinatları taramak için yakut uçlu temas probları kullanır. Temas probu taraması, delik adımını, insert eş merkezliliğini ve alt tabaka düzlüğünü dijital CAD nominal değerlerine göre doğrular.
Optik temassız profil ölçüm cihazları yumuşak TPE üst kalıplama ölçülerini ölçebilir mi?
Optik temassız profil ölçüm cihazları, yumuşak TPE özelliklerini fiziksel temas olmadan ölçmek için yüksek büyütmeli video kameralar ve lazer sensörler kullanır. Fiziksel temas probları yumuşak kauçuğu saptırabilir veya sıkıştırabilir; bu da elastomerik contalar için temassız optik metrolojiyi zorunlu kılar.
2K kapatma toleranslarının korunması için kalıp çeliği sertliği neden kritiktir?
S136 ve H13 gibi HRC 48-52'ye ısıl işlem uygulanmış sertleştirilmiş kalıp çelikleri, 1.000.000 çevrim boyunca mekanik aşındırıcı aşınmaya ve sıkma yorgunluğuna dayanır. Yüksek çelik sertliğinin korunması, kapatma yüzeylerinin deforme olmasını önleyerek yumuşak elastomer çapak oluşumunu ortadan kaldırır.