
Ottenere una precisione dimensionale a livello micron in componenti in plastica multi-materiale presenta sfide ingegneristiche estreme. Iniettare due distinti fusi polimerici in un unico stampo richiede la gestione simultanea dell'allineamento dell'indicizzazione rotazionale, del ritiro differenziale delle resine e degli accoppiamenti di chiusura interfacciali. Gli errori cumulativi di tolleranza tra il substrato del primo getto e la cavità del secondo getto possono causare gravi sbavature sulla linea di separazione o schiacciamento dell'acciaio dello stampo.
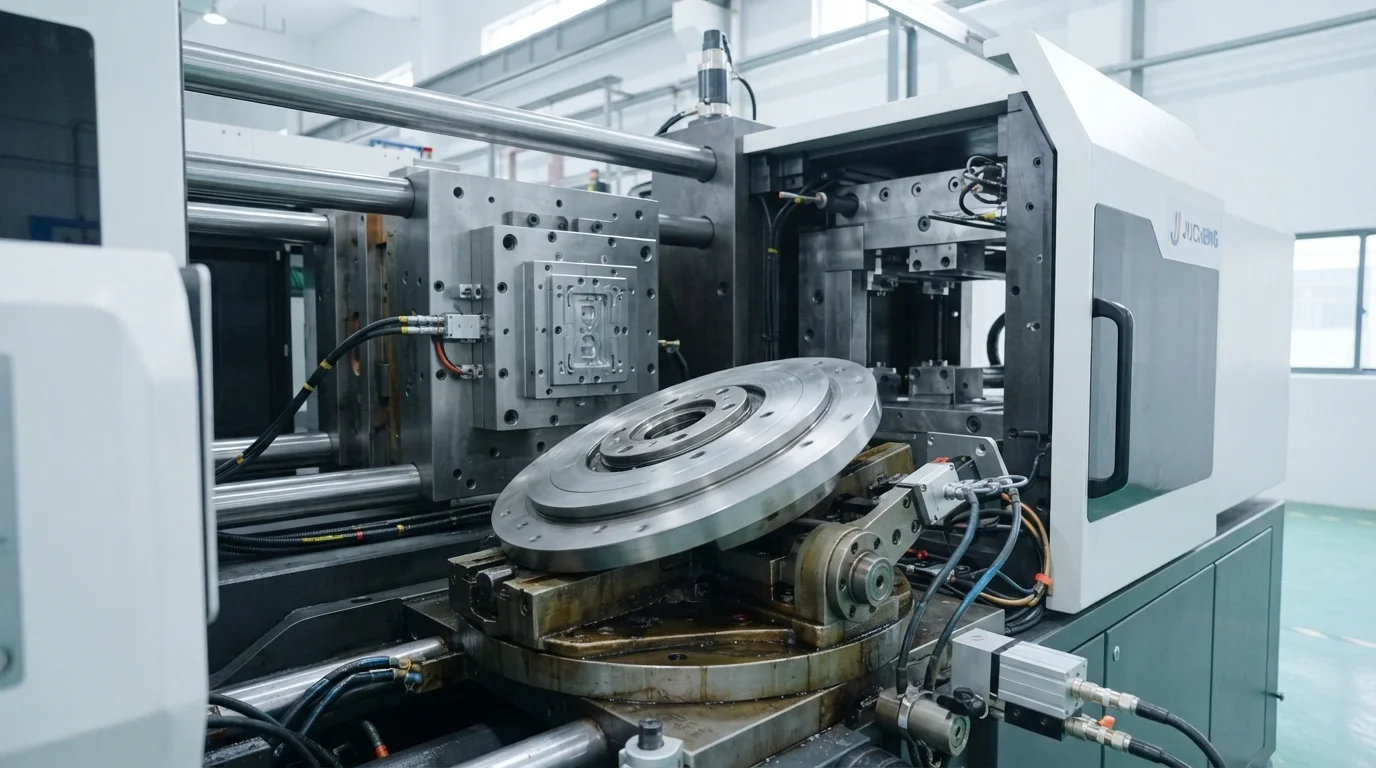
Comprendere come la ripetibilità della tavola rotante della macchina e le dinamiche di raffreddamento termico influenzino la geometria del pezzo consente ai progettisti di prodotto di stabilire specifiche di disegno realistiche. Questa guida tecnica di ingegneria esamina la precisione di indicizzazione del piatto rotante, i modelli di compensazione del ritiro differenziale e i protocolli avanzati di metrologia a coordinate.
Tolleranze di allineamento della rotazione dello stampo (±0,01 mm) e indicizzazione della cavità
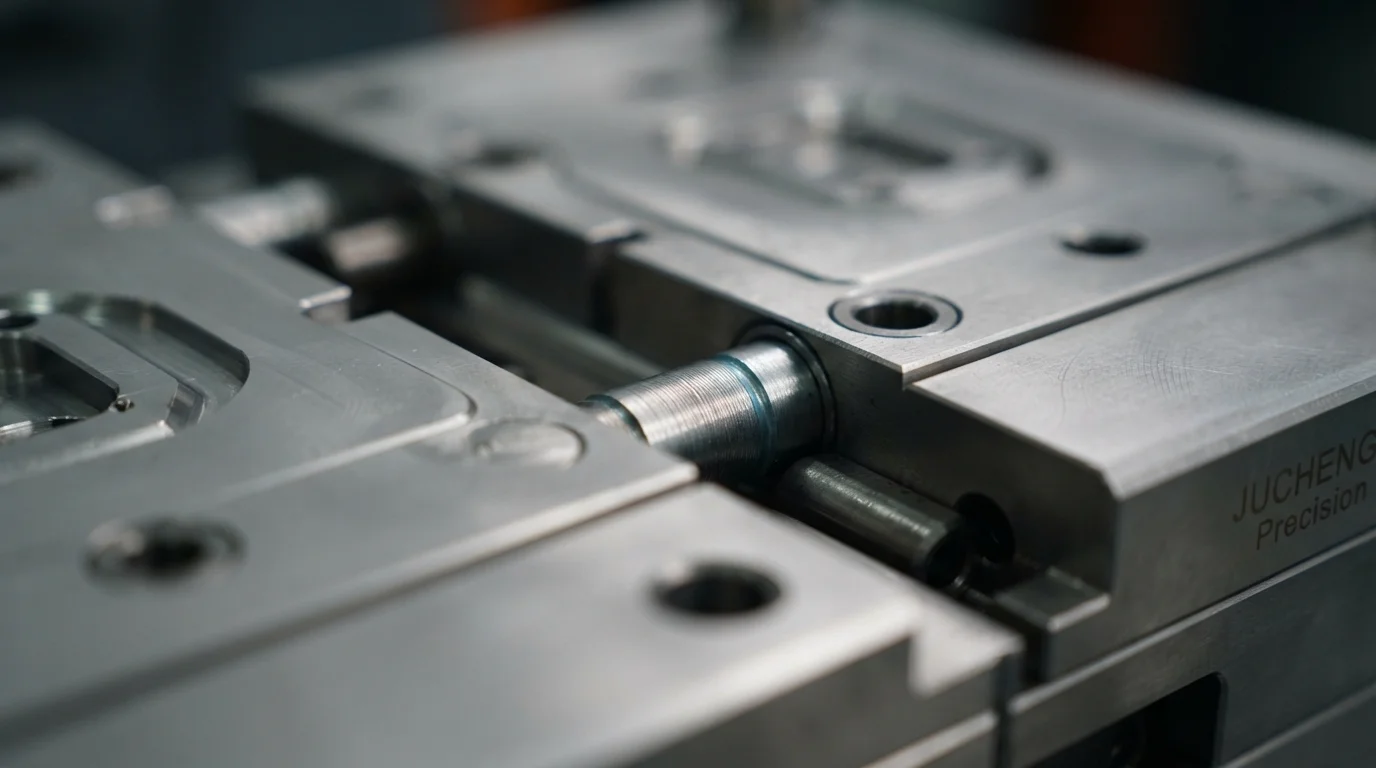
Mantenere strette tolleranze nello stampaggio a iniezione a due componenti richiede un controllo preciso della rotazione del piatto del core. La rotazione di 180 gradi del core dello stampo tra le fasi di iniezione si basa su piastra rotante a tavola girevole meccanismi idraulici o servo-elettrici per impieghi gravosi. Blocchi meccanici temprati perni di posizionamento e gli interblocchi a perno di arresto impegnano le boccole di allineamento sulla piastra dello stampo fissa prima della chiusura. L'impegno preciso del perno di localizzazione garantisce che l'allineamento di indicizzazione cavità-anima rimanga rigorosamente entro ±0,01 mm per centinaia di migliaia di cicli.
Il mantenimento della ripetibilità di indicizzazione sub-millimetrica previene che l'acciaio della cavità secondaria graffi o schiacci il substrato primario pre-moldato. Gli ingegneri utensili rettificano le superfici di tenuta con tolleranze di accoppiamento strette per creare sigilli di confine netti tra colori o materiali contrastanti.
I protocolli di ingegneria per l'allineamento dell'anima includono:
- Impegno del perno di arresto rotativo—I perni di arresto idraulici bloccano meccanicamente la piastra rotante prima che venga applicata la pressione di chiusura dello stampo.
- Adattamento della superficie di tenuta della cavità—La rettifica delle superfici di tenuta in acciaio per utensili con tolleranze di adattamento inferiori a ±0,01 mm previene la bava di elastomero morbido.
- Tasche di sgombero del substrato—La lavorazione di gradini di scarico di 0,15 mm sulle facce della cavità secondaria elimina i rischi di schiacciamento del substrato.
- Sincronizzazione dei canali termici—Il bilanciamento delle temperature del circuito di raffreddamento tra le stazioni 1 e 2 previene l'espansione asimmetrica dell'anima.
Gestione dei Tassi di Ritiro Differenziale tra Due Resine Diverse
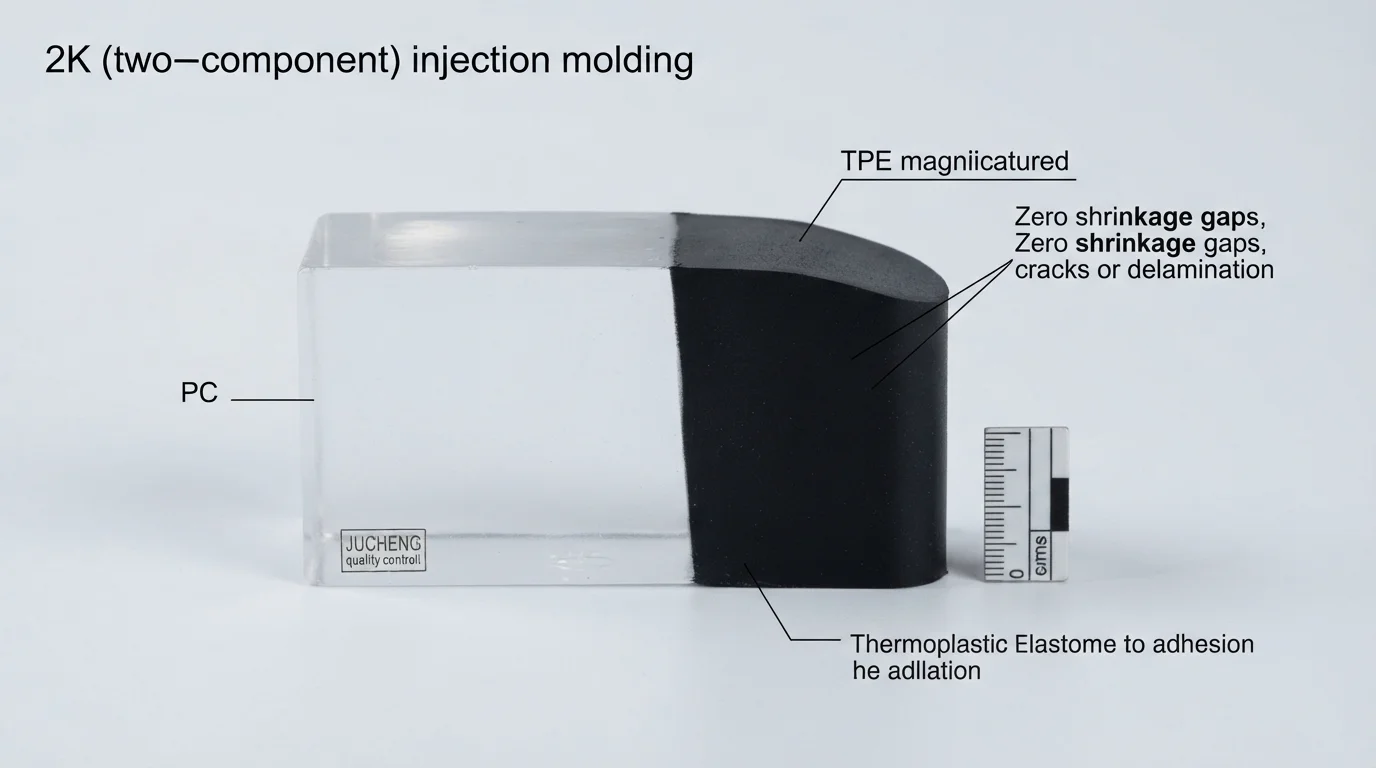
La gestione dei tassi di ritiro differenziale tra polimeri contrastanti rappresenta la sfida fisica più complessa nell'ingegneria multi-shot. I substrati primari rigidi stampati da resine amorfe come policarbonato (PC) mostrano tassi di ritiro isotropici dello 0,5% allo 0,7%. Strati elastomerici secondari di TPE o TPU si contraggono a tassi che vanno dall'1,2% al 2,5% durante il raffreddamento. I polimeri strutturali semi-cristallini come quelli riempiti con vetro PA66-GF30 si ritirano in modo anisotropico a seconda dei vettori di orientamento delle fibre.
La gestione delle tolleranze dello stampaggio a iniezione a due componenti su componenti multi-resina dipende dalla pre-compensazione indipendente delle dimensioni dell'acciaio dello stampo. I costruttori di stampi calcolano i differenziali di contrazione volumetrica per ogni fase del materiale, tagliando l'acciaio del nucleo e della cavità con offset dimensionali pre-compensati personalizzati. La Tabella 1 di seguito delinea i tipici differenziali di ritiro e i limiti di tolleranza raggiungibili:
| Resina del substrato primario | Ritiro del substrato (%) | Resina di sovrastampaggio secondaria | Ritiro del sovrastampaggio (%) | Tolleranza critica raggiungibile |
|---|---|---|---|---|
| Policarbonato (Lexan 141R) | 0,5% – 0,7% | TPU a base estere (Desmopan) | 1,2% – 1,8% | ±0,02 mm (quadranti illuminati retroilluminati) |
| ABS (Polylac PA-757) | 0,4% – 0,6% | TPE a base SEBS (Kraiburg) | 1,5% – 2,2% | ±0,03 mm (maniglie ergonomiche portatili) |
| PA66-GF30 (Zytel 70G33L) | 0,3% – 0,8% | Santoprene TPV (60A) | 1,8% – 2,5% | ±0,04 mm (guarnizioni connettore automotive IP67) |
Validazione metrologica: CMM Zeiss (±0,003 mm) e metrologia ottica OGP
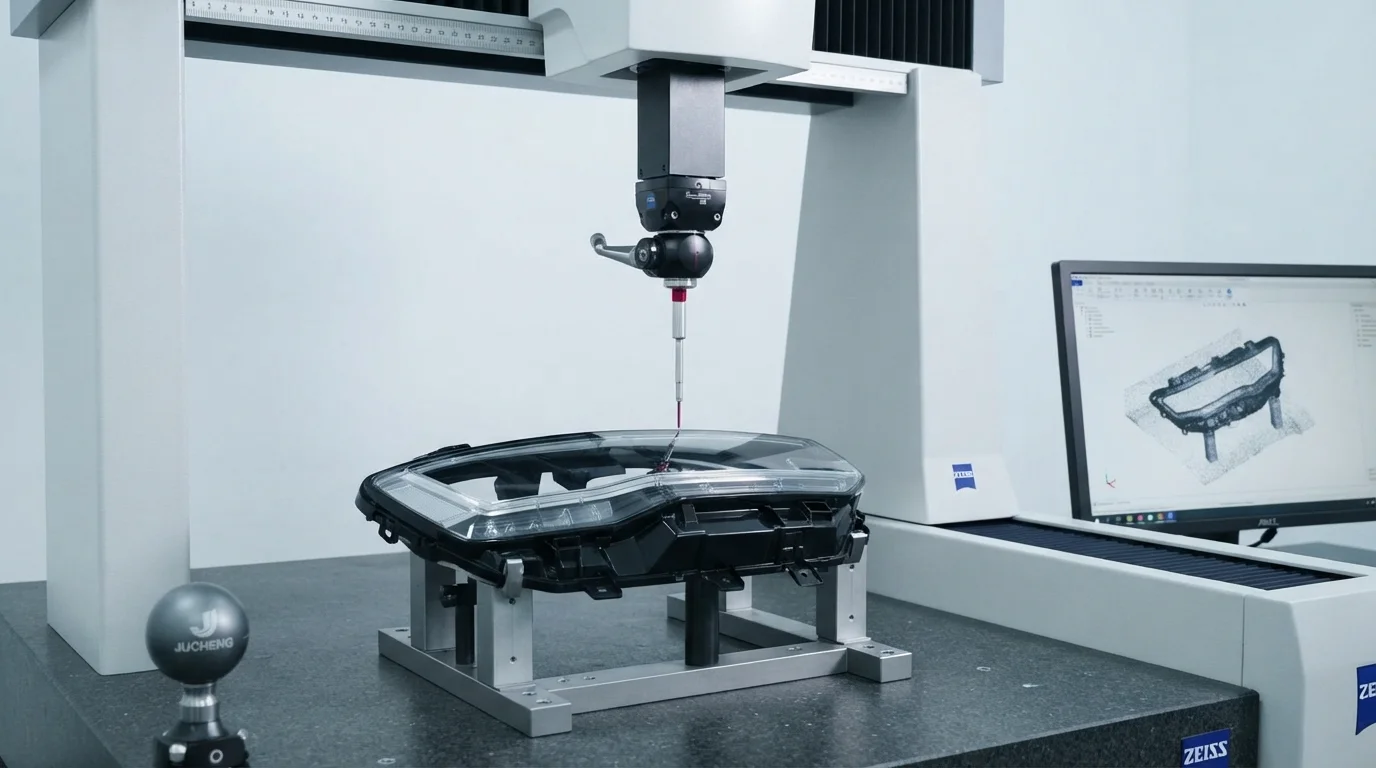
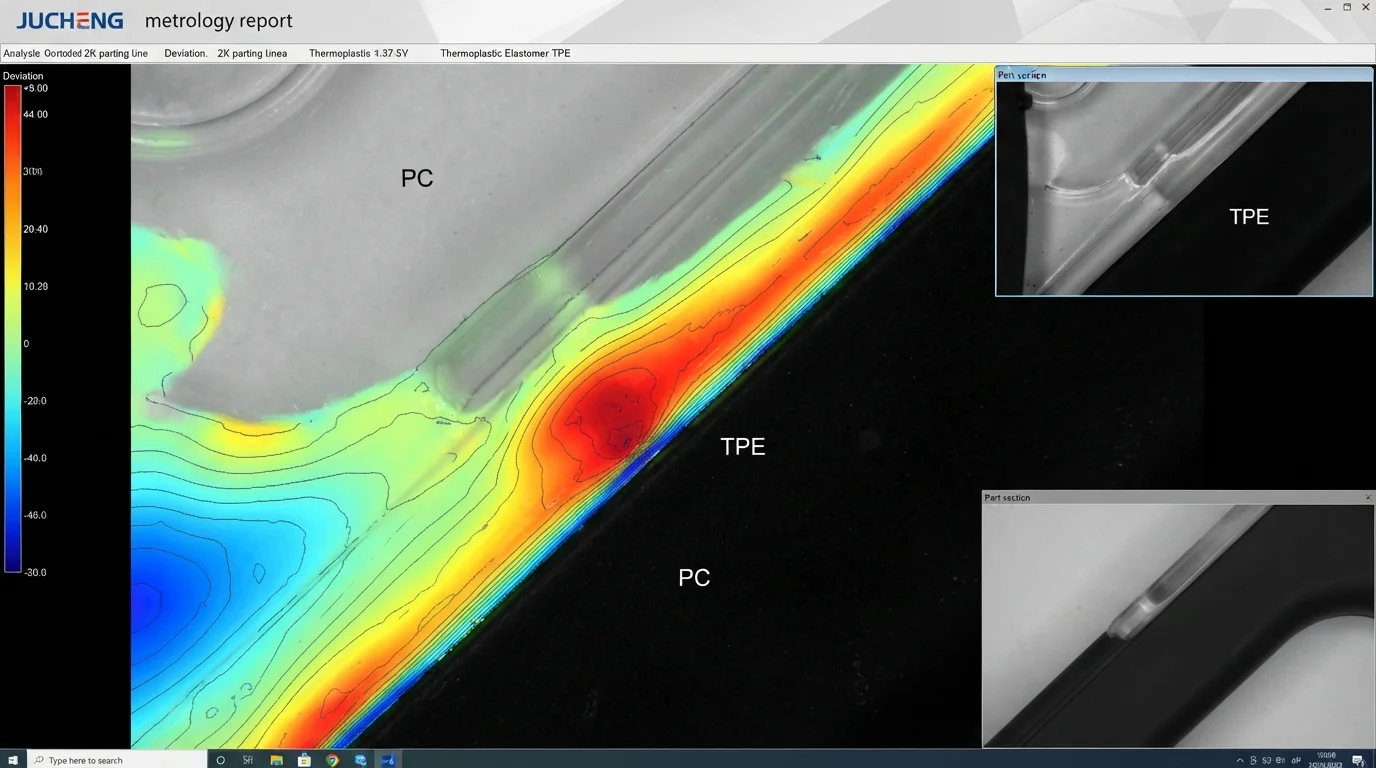
La validazione di profili geometrici complessi su parti multi-materiale richiede metrologia a coordinate ad alta precisione. I laboratori di ispezione metrologica utilizzano CMM Zeiss macchine con precisione di scansione di ±0,003 mm per verificare la concentricità della posizione reale. I sistemi di misurazione ottica OGP senza contatto scansionano delicate linee di separazione cromatica e morbidi confini di chiusura elastomerici senza applicare forza di contatto fisico.
La verifica delle tolleranze dello stampaggio a iniezione bi-componente secondo rigorosi sistemi di qualità garantisce una completa ripetibilità lotto per lotto nelle produzioni ad alto volume. Rapporti completi di First Article Inspection (FAI) e dati di controllo statistico del processo verificano CpK > 1,67 su tutte le dimensioni critiche per la qualità.
Perché scegliere JUCHENG per la produzione 2K ad alta precisione
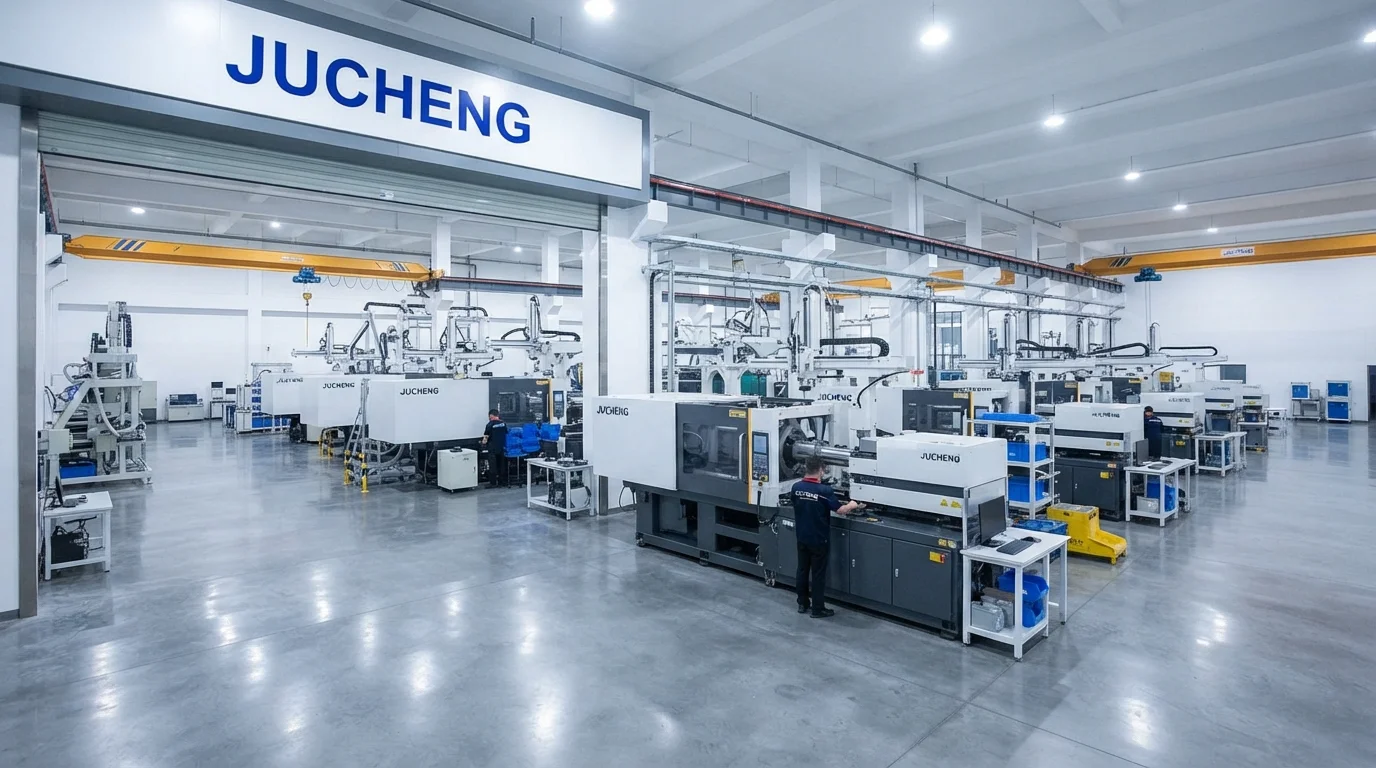
Collaborare con JUCHENG offre accesso a uno stabilimento manifatturiero avanzato che ospita oltre 35 presse a iniezione automatiche con forza di chiusura da 15T a 3000T. La gestione di un'officina utensili interna con 25 set di macchine CNC a 5 assi consente la lavorazione precisa delle superfici di acciaio temprato per la chiusura acciaio inossidabile S136 o Acciaio per utensili H13. I sistemi di gestione della qualità certificati IATF 16949 e ISO 13485 supportano ogni ciclo di produzione multi-shot, offrendo documentazione completa PPAP Livello 3 per programmi automotive.
La gestione di un reparto di stampaggio in camera bianca ISO Classe 8 protegge i componenti medicali dalla contaminazione da particolato durante lo stampaggio e il drop-packaging. Il mantenimento di tolleranze strette nello stampaggio a iniezione bi-componente si basa sulla produzione interna di stampi CNC per stampaggio a doppio iniezione.
Domande Frequenti (FAQ)
Qual è una tolleranza dimensionale tipica nello stampaggio a iniezione bi-componente?
Le tolleranze commerciali standard per lo stampaggio a iniezione bi-componente variano da ±0,03 mm a ±0,05 mm tra il substrato rigido e i confini dell'overmold. L'attrezzatura di precisione con perni di posizionamento del core rettificati CNC raggiunge tolleranze strette fino a ±0,01 mm su gradini di tenuta critici e simboli retroilluminati.
In che modo i perni di posizionamento garantiscono la ripetibilità del piano rotante del tavolo girevole?
I perni di posizionamento e i perni di iniezione conici si impegnano in boccole di allineamento rettificate di precisione sulla piastra fissa dello stampo prima del serraggio finale. L'impegno meccanico dei perni di iniezione elimina il gioco dell'azionamento rotante, garantendo una ripetibilità di posizionamento del piano entro ±0,005 mm.
Perché il ritiro differenziale causa deformazioni nelle parti 2K?
Il ritiro differenziale si verifica quando il substrato rigido e l'overmold flessibile si contraggono a velocità diverse durante il raffreddamento. Le elevate forze di contrazione nell'elastomero secondario tirano sulla parete del substrato rigido, causando incurvamento o torsione dimensionale. Pre-compensare le dimensioni dell'acciaio dello stampo e bilanciare i canali di raffreddamento risolve l'imbarcamento.
Come verifica la CMM Zeiss l'ispezione di componenti multimateriale?
Le macchine di misura a coordinate CMM Zeiss utilizzano sonde a contatto con punta in rubino per scansionare coordinate geometriche 3D con una precisione di scansione di ±0,003 mm. La scansione con sonda a contatto verifica il passo dei fori, la concentricità degli inserti e la planarità del substrato rispetto ai nominali CAD digitali.
I profilometri ottici senza contatto possono misurare le dimensioni dell'overmold in TPE morbido?
I profilometri ottici senza contatto utilizzano videocamere ad alto ingrandimento e sensori laser per misurare le caratteristiche del TPE morbido senza contatto fisico. Le sonde a contatto fisiche possono deviare o comprimere la gomma morbida, rendendo la metrologia ottica senza contatto essenziale per le guarnizioni elastomeriche.
Perché la durezza dell'acciaio dello stampo è critica per mantenere le tolleranze di chiusura 2K?
Gli acciai per stampi induriti come S136 e H13 trattati termicamente a HRC 48-52 resistono all'usura abrasiva meccanica e alla fatica da serraggio per oltre 1.000.000 di cicli. Mantenere un'elevata durezza dell'acciaio previene la deformazione delle superfici di chiusura, eliminando le bave di elastomero morbido.