
Atteindre une précision dimensionnelle au niveau micronique dans des composants plastiques multi-matériaux présente des défis d'ingénierie extrêmes. L'injection de deux polymères fondus distincts dans un seul moule exige de gérer simultanément l'alignement par indexation rotative, le retrait différentiel des résines et les ajustements d'obturation interfaciaux. Les erreurs cumulées d'empilement des tolérances entre le substrat de première injection et la cavité de seconde injection peuvent provoquer un flash de plan de joint sévère ou un écrasement de l'acier du moule.
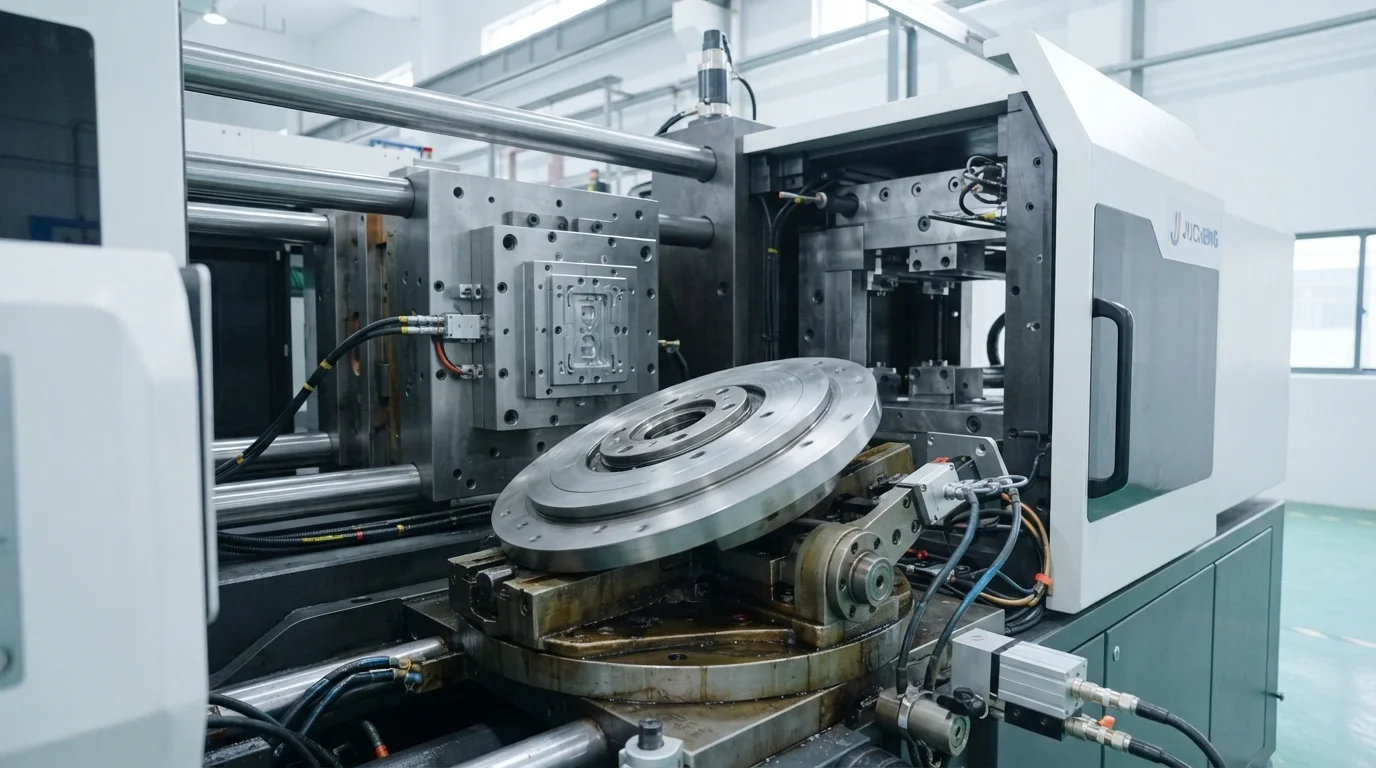
Comprendre comment la répétabilité du plateau tournant de la machine et la dynamique de refroidissement thermique influencent la géométrie de la pièce permet aux concepteurs de produits d'établir des spécifications de plan réalistes. Ce guide d'ingénierie technique examine la précision d'indexation du plateau rotatif, les modèles de compensation du retrait différentiel et les protocoles avancés de métrologie par coordonnées.
Tolérances d'alignement en rotation du moule (±0,01 mm) et indexation des cavités
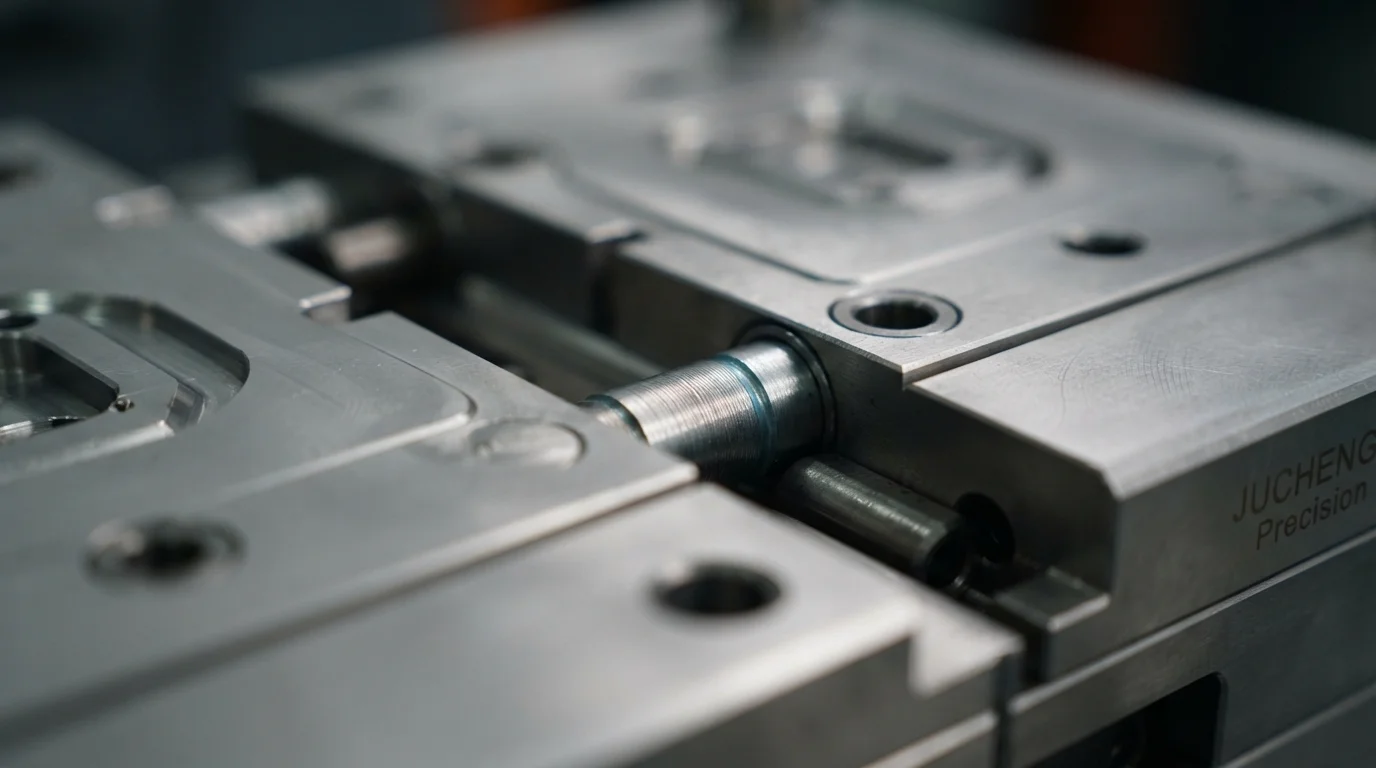
Maintenir des tolérances serrées en moulage par injection bi-matière exige un contrôle précis de la rotation du plateau porte-empreinte. La rotation à 180 degrés de l'empreinte entre les étapes d'injection repose sur des plateau rotatif de précision mécanismes hydrauliques ou servo-électriques robustes. Des verrouillages mécaniques trempés broches de positionnement et à broches d'injection engagent les bagues d'alignement sur la plaque de moule fixe avant le serrage. L'engagement précis des broches de positionnement garantit que l'alignement par indexation cavité-empreinte reste strictement dans ±0,01 mm sur des centaines de milliers de cycles.
Maintenir une répétabilité d'indexation submillimétrique empêche l'acier de la cavité secondaire de rayer ou d'écraser le substrat primaire pré-moulé. Les ingénieurs outilleurs rectifient les portées d'obturation avec des tolérances d'ajustement serrées pour créer des joints de frontière nets entre des couleurs ou des matériaux contrastés.
Les protocoles d'ingénierie d'alignement des noyaux comprennent :
- Engagement des broches de positionnement rotatives—Les broches de positionnement hydrauliques verrouillent mécaniquement le plateau rotatif avant l'application de la pression de fermeture du moule.
- Ajustement de la portée d'obturation de la cavité—Le meulage des faces d'étanchéité en acier à outils selon des tolérances d'ajustement sous ±0,01 mm empêche la formation de bavures d'élastomère mou.
- Poche de dégagement du substrat—L'usinage de gradins de dégagement de 0,15 mm sur les faces de cavité secondaires élimine les risques d'écrasement du substrat.
- Synchronisation des canaux thermiques—L'équilibrage des températures des circuits de refroidissement entre les postes 1 et 2 empêche une dilatation asymétrique des noyaux.
Gestion des taux de retrait différentiels entre deux résines différentes
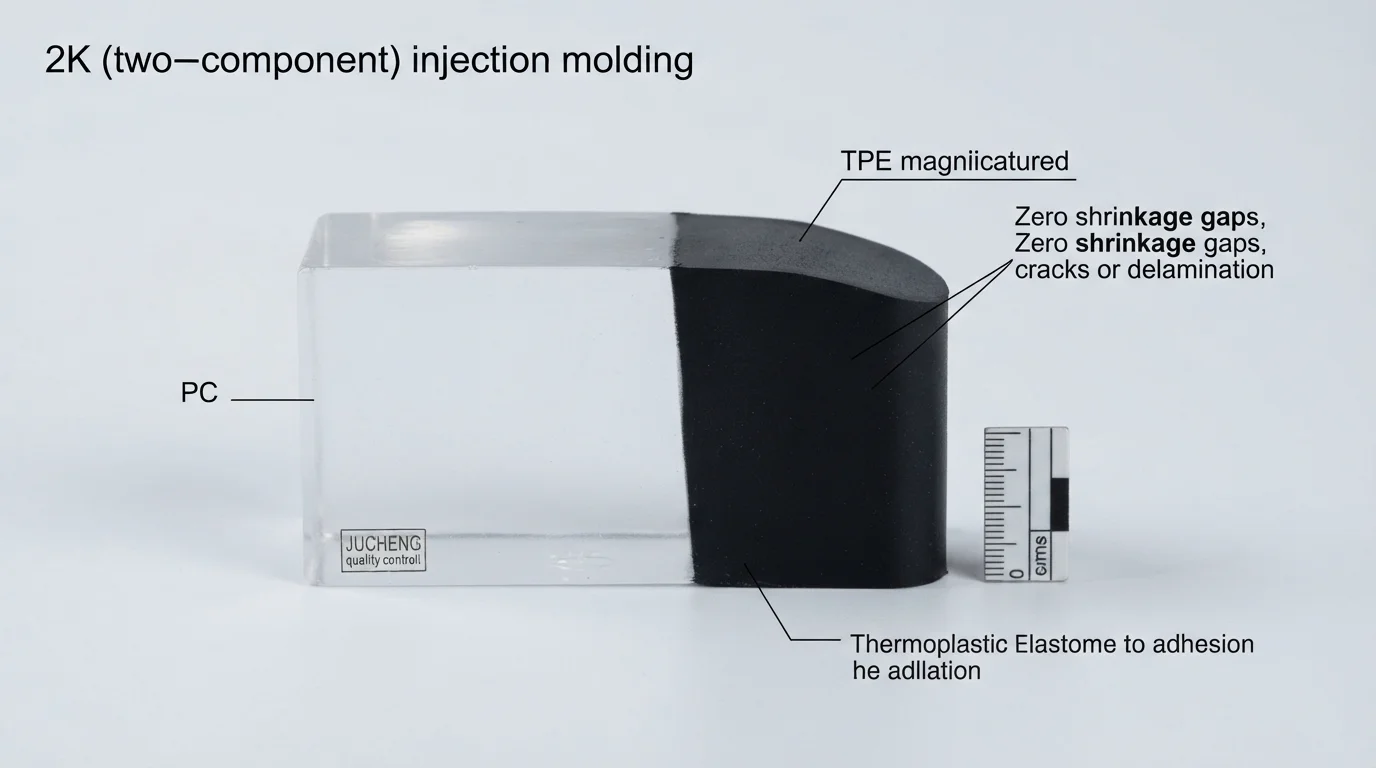
Gérer les taux de retrait différentiels entre des polymères contrastés représente le défi physique le plus complexe en ingénierie multi-injection. Les substrats rigides primaires moulés à partir de résines amorphes comme polycarbonate (PC) optique présentent des taux de retrait isotropes de 0,5% à 0,7%. Les couches élastomères secondaires de TPE ou en TPU se contractent à des taux allant de 1,2% à 2,5% pendant le refroidissement. Les polymères structurels semi-cristallins comme le verre chargé PA66-GF30 se rétractent de manière anisotrope selon les vecteurs d'orientation des fibres.
La gestion des tolérances de moulage par injection bi-matière sur des composants multi-résines repose sur la pré-compensation indépendante des dimensions de l'acier des moules. Les outilleurs calculent les différentiels de contraction volumétrique pour chaque étape de matière, en usinant l'acier des noyaux et des empreintes avec des décalages dimensionnels pré-compensés sur mesure. Le tableau 1 ci-dessous présente les différentiels de retrait typiques et les limites de tolérance réalisables :
| Résine du substrat principal | Retrait du substrat (%) | Résine de surmoulage secondaire | Retrait du surmoulage (%) | Tolérance critique réalisable |
|---|---|---|---|---|
| Polycarbonate (Lexan 141R) | 0,51 TP3T – 0,71 TP3T | TPU à base d'ester (Desmopan) | 1,2% – 1,8% | ±0,02 mm (cadrans rétroéclairés) |
| ABS (Polylac PA-757) | 0,4% – 0,6% | TPE à base de SEBS (Kraiburg) | 1,5% – 2,2% | ±0,03 mm (poignées ergonomiques portatives) |
| PA66-GF30 (Zytel 70G33L) | 0,3% – 0,8% | TPV Santoprene (60A) | 1,8% – 2,5% | ±0,04 mm (joints de connecteurs automobiles IP67) |
Validation métrologique : MMT Zeiss (±0,003 mm) et métrologie optique OGP
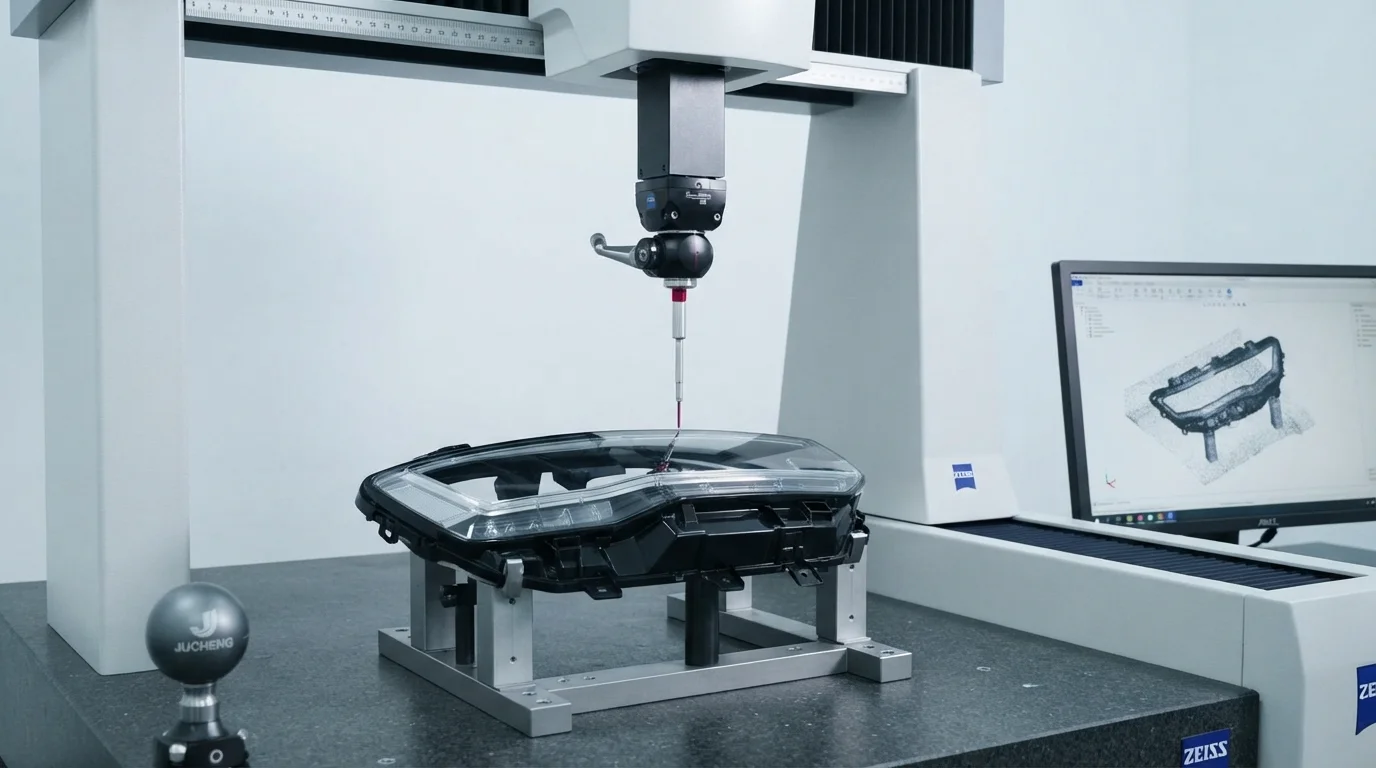
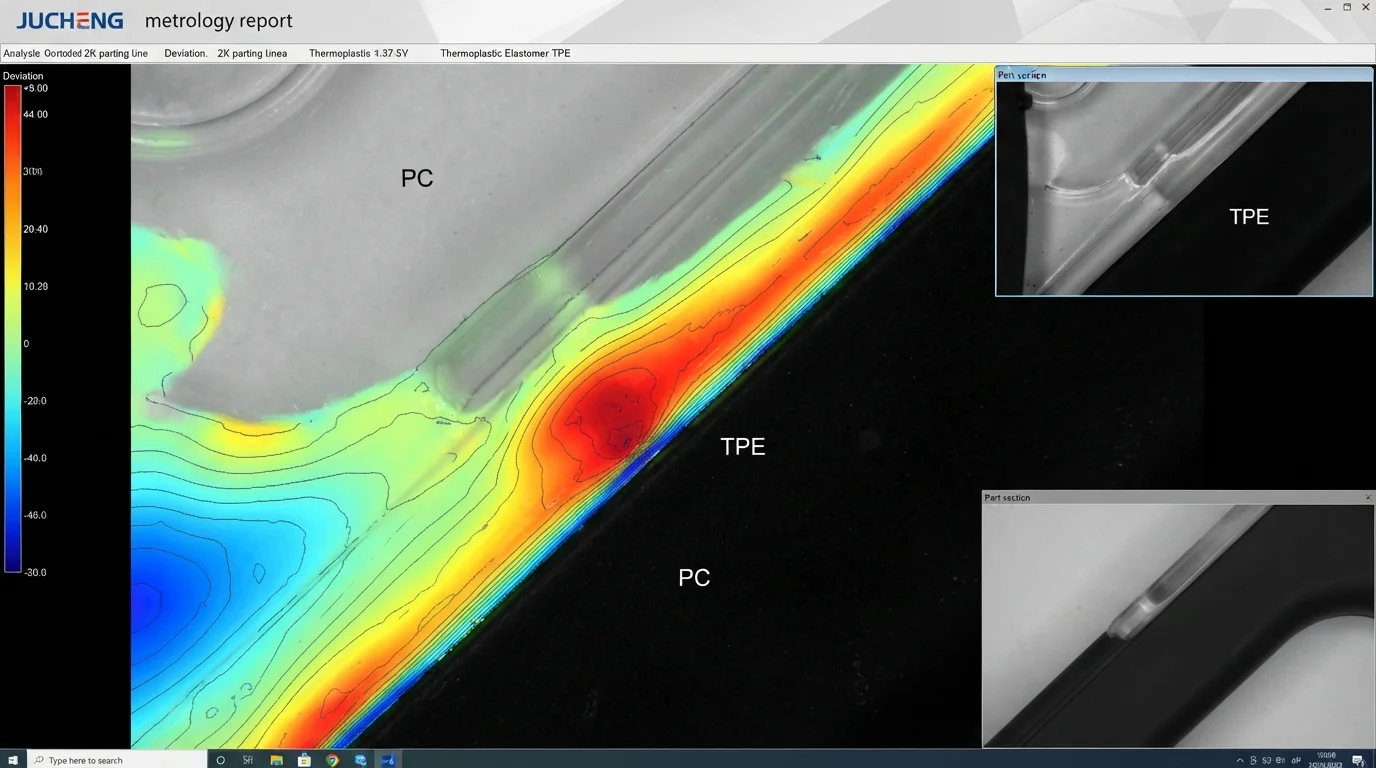
La validation de profils géométriques complexes sur des pièces multimatériaux exige une métrologie tridimensionnelle de haute précision. Les laboratoires d'inspection métrologique utilisent des machines automatisées MMT Zeiss d'une précision de balayage de ±0,003 mm pour vérifier la concentricité en position réelle. Les systèmes de mesure optique OGP sans contact scannent les fines lignes de séparation de couleurs et les limites souples d'arrêt en élastomère sans appliquer de force de contact physique.
La vérification des tolérances de moulage par injection bi-matière dans le cadre de systèmes qualité stricts garantit une reproductibilité complète de lot à lot sur les productions à grande volume. Les rapports complets d'inspection de premier article (FAI) et les données de maîtrise statistique des procédés confirment un CpK > 1,67 sur toutes les dimensions critiques pour la qualité.
Pourquoi choisir JUCHENG pour la fabrication 2K de haute précision
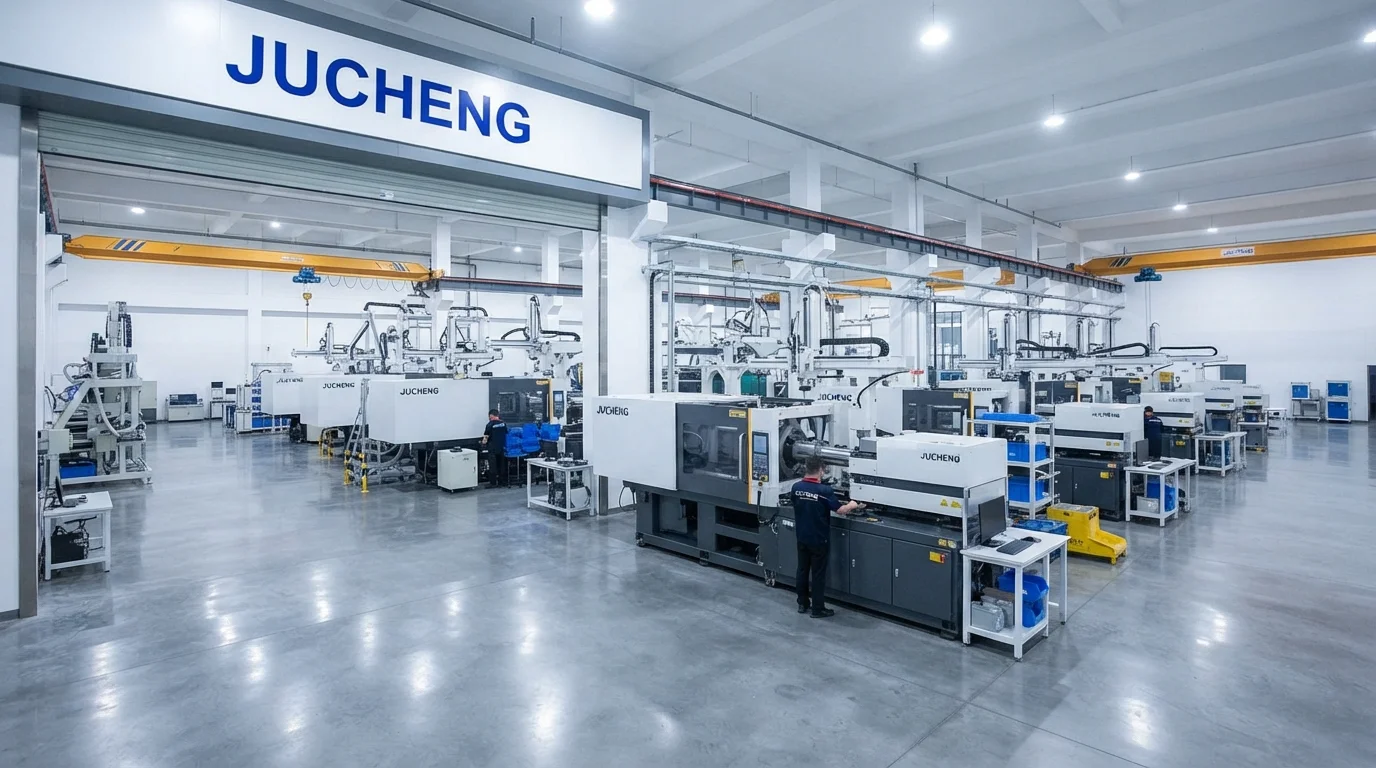
Travailler avec JUCHENG donne accès à une installation de fabrication avancée abritant plus de 35 presses à injecter automatisées d'une force de fermeture allant de 15T à 3000T. L'exploitation d'un atelier d'outillage interne équipé de 25 ensembles de machines CNC 5 axes permet l'usinage précis des portées d'acier d'arrêt à partir d'acier trempé Acier inoxydable S136 ou en de l'acier à outils H13. Les systèmes de management de la qualité certifiés IATF 16949 et ISO 13485 soutiennent chaque production multi-matière, avec une documentation PPAP niveau 3 complète pour les programmes automobiles.
L'exploitation d'un département de moulage en salle blanche ISO classe 8 protège les composants médicaux de la contamination particulaire pendant le moulage et l'emballage en vrac. Le maintien de tolérances serrées de moulage par injection bi-matière repose sur l'outillage CNC interne pour le moulage par injection bi-matière.
Questions fréquemment posées (FAQ)
Quelle est la tolérance dimensionnelle typique en moulage par injection bi-matière ?
Les tolérances commerciales standard pour le moulage par injection bi-matière vont de ±0,03 mm à ±0,05 mm sur le substrat rigide et aux limites de surmoulage. Un outillage de précision avec des broches de positionnement de noyau rectifiées CNC atteint des tolérances serrées jusqu'à ±0,01 mm sur les gradins d'étanchéité critiques et les symboles rétroéclairés.
Comment les broches de positionnement garantissent-elles la répétabilité du plateau rotatif ?
Les broches de positionnement et les broches d'injection coniques s'engagent dans des bagues d'alignement rectifiées de précision sur la plaque de moule fixe avant le serrage final. L'engagement mécanique des broches d'injection élimine le jeu de l'entraînement rotatif, garantissant une répétabilité de positionnement du plateau dans ±0,005 mm.
Pourquoi le retrait différentiel provoque-t-il un gauchissement des pièces 2K ?
Le retrait différentiel se produit lorsque le substrat rigide et la surmoulage souple se contractent à des rythmes différents lors du refroidissement. Les forces de contraction élevées dans l'élastomère secondaire tirent sur la paroi du substrat rigide, provoquant une déformation dimensionnelle ou une torsion. La pré-compensation des dimensions de l'acier du moule et l'équilibrage des canaux de refroidissement résolvent le gauchissement.
Comment l'inspection par MMT Zeiss vérifie-t-elle les composants multi-matériaux ?
Les machines à mesurer tridimensionnelles Zeiss utilisent des palpeurs à contact à pointe en rubis pour scanner les coordonnées géométriques 3D avec une précision de balayage de ±0,003 mm. Le balayage par palpeur à contact vérifie le pas des trous, la concentricité des inserts et la planéité du substrat par rapport aux valeurs nominales CAO numériques.
Les profileurs optiques sans contact peuvent-ils mesurer les dimensions d'un surmoulage en TPE souple ?
Les profileurs optiques sans contact utilisent des caméras vidéo à fort grossissement et des capteurs laser pour mesurer les caractéristiques du TPE souple sans contact physique. Les palpeurs à contact physique peuvent dévier ou comprimer le caoutchouc souple, rendant la métrologie optique sans contact essentielle pour les joints élastomères.
Pourquoi la dureté de l'acier du moule est-elle critique pour maintenir les tolérances d'obturation 2K ?
Les aciers de moule trempés comme le S136 et le H13, traités thermiquement à HRC 48-52, résistent à l'usure abrasive mécanique et à la fatigue de serrage sur plus de 1 000 000 de cycles. Le maintien d'une dureté élevée de l'acier empêche la déformation des portées d'obturation, éliminant les bavures d'élastomère souple.