
Das Erreichen mikrometergenauer Maßhaltigkeit bei Kunststoffbauteilen aus mehreren Materialien stellt extreme ingenieurtechnische Herausforderungen dar. Das Einspritzen zweier unterschiedlicher Polymerschmelzen in ein einziges Formwerkzeug erfordert die gleichzeitige Beherrschung der Rotationsindexierungs-Ausrichtung, der unterschiedlichen Harzschwindung und der Grenzflächen-Absperrpassungen. Kumulative Toleranzstapelungsfehler zwischen dem Erstschuss-Substrat und dem Zweitschuss-Formnest können zu starkem Trennfugen-Grat oder zerdrücktem Werkzeugstahl führen.
Das Verständnis dafür, wie die Wiederholgenauigkeit des Maschinen-Drehtisches und die thermischen Abkühldynamiken die Bauteilgeometrie beeinflussen, ermöglicht es Produktdesignern, realistische Zeichnungsspezifikationen festzulegen. Dieser technische Engineering-Leitfaden untersucht die Indexiergenauigkeit rotierender Aufspannplatten, Modelle zum Ausgleich unterschiedlicher Schwindung und fortschrittliche Koordinatenmesstechnik-Protokolle.
Toleranzen der Formrotations-Ausrichtung (±0,01 mm) und Formnest-Indexierung
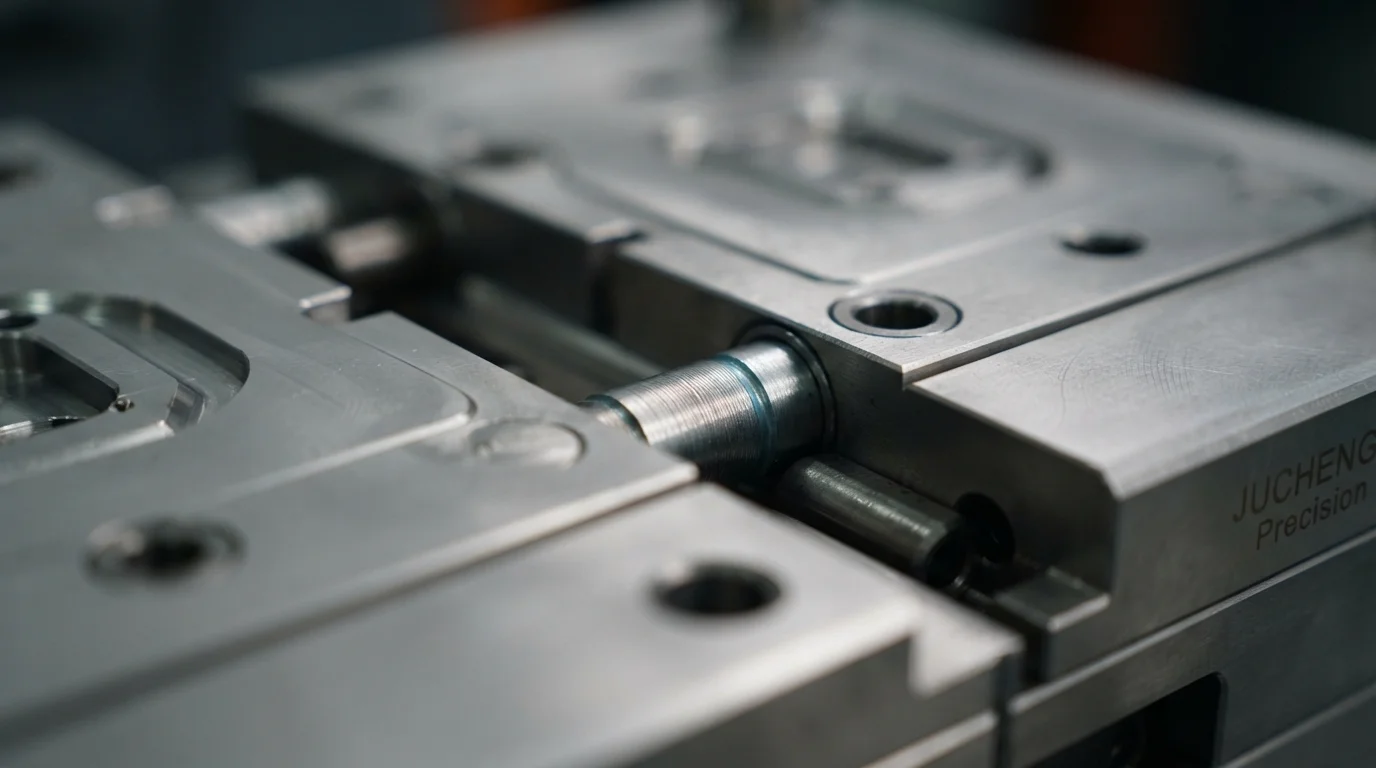
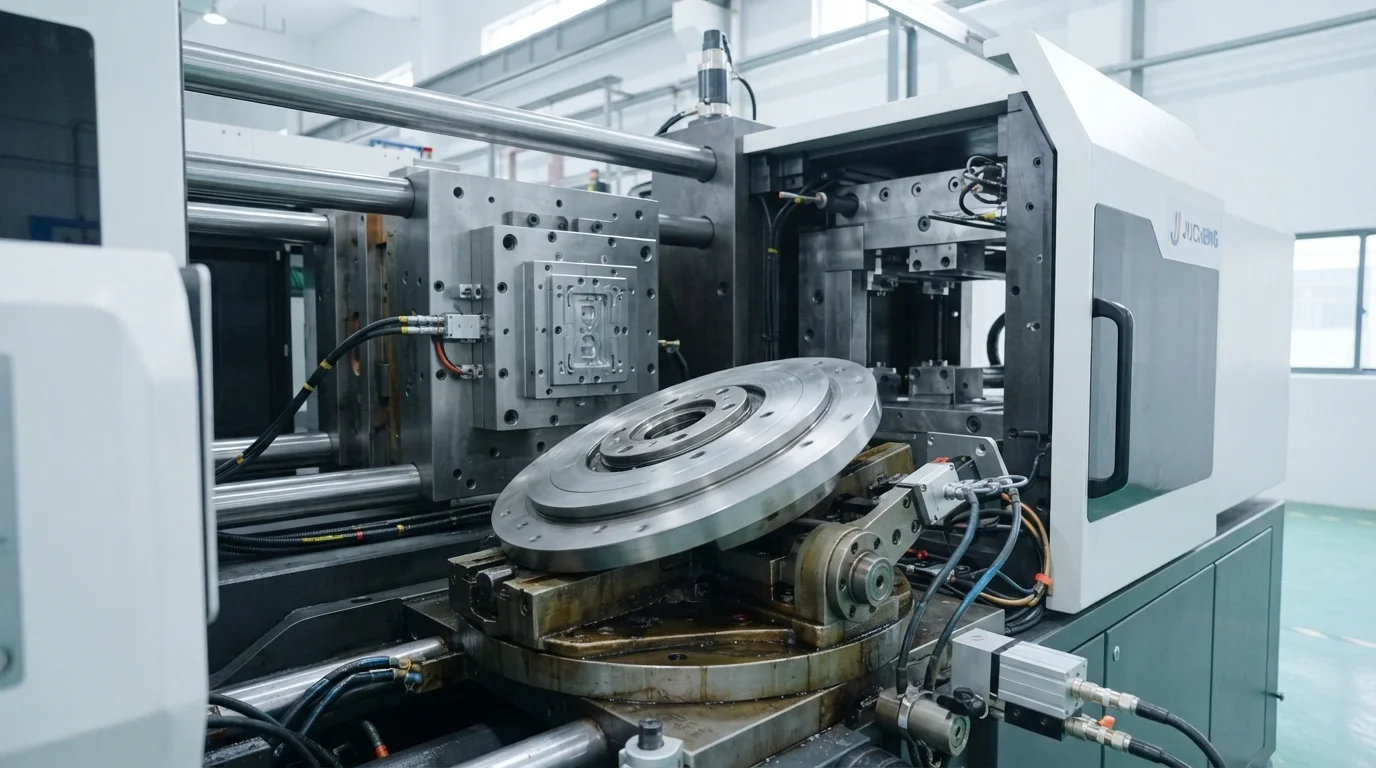
Die Einhaltung enger Toleranzen beim Zweikomponenten-Spritzgießen erfordert eine präzise Steuerung der Rotation der Kernaufspannplatte. Das Schwenken des Formkerns um 180 Grad zwischen den Einspritzphasen stützt sich auf robuste hydraulische oder servo-elektrische Drehtellerplatte Mechanismen. Gehärtete mechanische Positionierstifte und Schussstift-Verriegelungen greifen vor dem Zufahren in Ausrichtungsbuchsen an der feststehenden Formplatte ein. Der präzise Eingriff der Positionierstifte gewährleistet, dass die Indexierungsausrichtung zwischen Formnest und Kern über Hunderttausende von Zyklen streng innerhalb von ±0,01 mm bleibt.
Die Aufrechterhaltung einer submillimetergenauen Indexierungswiederholgenauigkeit verhindert, dass der Stahl des Sekundärformnests das vorgeformte Primärsubstrat verkratzt oder zerdrückt. Werkzeugbauingenieure schleifen Absperrflächen mit engen Passungstoleranzen, um scharfe Grenzabdichtungen zwischen kontrastierenden Farben oder Materialien zu schaffen.
Zu den Engineering-Protokollen für die Kernausrichtung gehören:
- Verriegelung mit rotierenden Passstiften—Hydraulische Passstifte verriegeln die rotierende Formplatte mechanisch, bevor der Formschließdruck aufgebracht wird.
- Passung der Formnest-Absperrkante—Das Schleifen von Werkzeugstahl-Dichtflächen auf Passungstoleranzen unter ±0,01 mm verhindert Gratbildung bei weichem Elastomer.
- Taschenfräsen für Substratfreiraum—Das Einbringen von 0,15 mm Freistellungsstufen an sekundären Formnestflächen beseitigt das Risiko der Substratquetschung.
- Synchronisierung der Temperierkanäle—Der Ausgleich der Kühlkreislauftemperaturen zwischen Station 1 und 2 verhindert eine asymmetrische Kernausdehnung.
Steuerung unterschiedlicher Schwindungsraten zwischen zwei verschiedenen Harzen
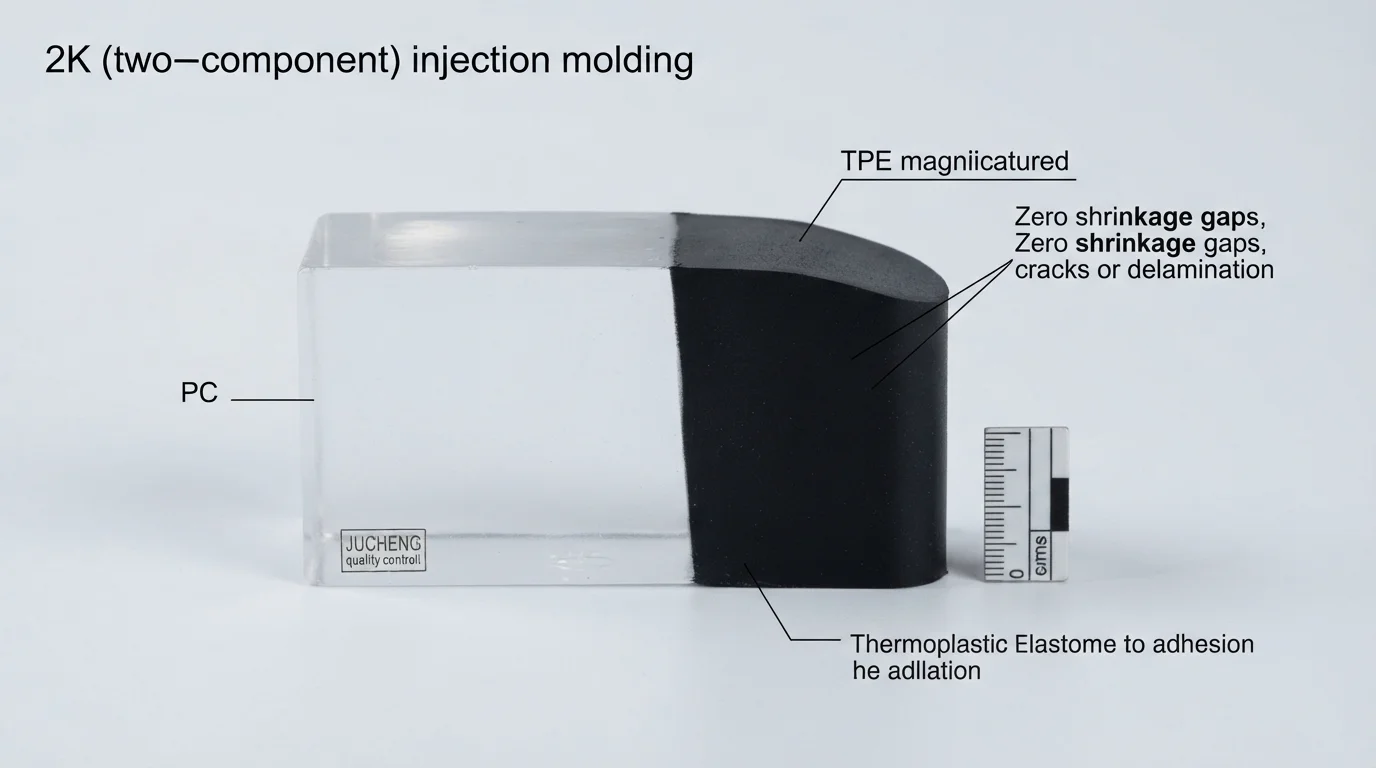
Steuerung unterschiedlicher Schwindungsraten zwischen kontrastierenden Polymeren stellt die komplexeste physikalische Herausforderung im Mehrkomponenten-Engineering dar. Primäre starre Substrate, geformt aus amorphen Harzen wie Polycarbonat (PC) weisen isotrope Schwindungsraten von 0,5% bis 0,7% auf. Sekundäre elastomere Schichten aus TPE oder TPU schwinden während der Abkühlung mit Raten von 1,2% bis 2,5%. Teilkristalline Strukturpolymere wie glasfaserverstärktes PA66-GF30 schwinden anisotrop in Abhängigkeit von den Faserorientierungsvektoren.
Die Steuerung der Toleranzen beim Zweikomponenten-Spritzgießen über Komponenten aus mehreren Harzen hängt von der unabhängigen Vorabkompensation der Werkzeugstahlabmessungen ab. Werkzeugmacher berechnen volumetrische Schrumpfungsdifferenzen für jede Materialstufe und schneiden Kern- und Kavitätsstahl mit kundenspezifischen vorab kompensierten Maßversätzen. Tabelle 1 unten zeigt typische Schrumpfungsdifferenzen und erreichbare Toleranzgrenzen:
| Primäres Substrat-Harz | Substratschrumpfung (%) | Sekundäres Overmold-Harz | Overmold-Schrumpfung (%) | Erreichbare kritische Toleranz |
|---|---|---|---|---|
| Polycarbonat (Lexan 141R) | 0,5% – 0,7% | Esterbasiertes TPU (Desmopan) | 1,2% – 1,8% | ±0,02 mm (hinterleuchtete Zifferblätter) |
| ABS (Polylac PA-757) | 0,4% – 0,6% | SEBS-basiertes TPE (Kraiburg) | 1,5% – 2,2% | ±0,03 mm (ergonomische Handgriffe) |
| PA66-GF30 (Zytel 70G33L) | 0,3% – 0,8% | Santoprene TPV (60A) | 1,8% – 2,5% | ±0,04 mm (IP67-Dichtungen für Automobilsteckverbinder) |
Messtechnische Validierung: Zeiss-KMG (±0,003 mm) & OGP optische Messtechnik
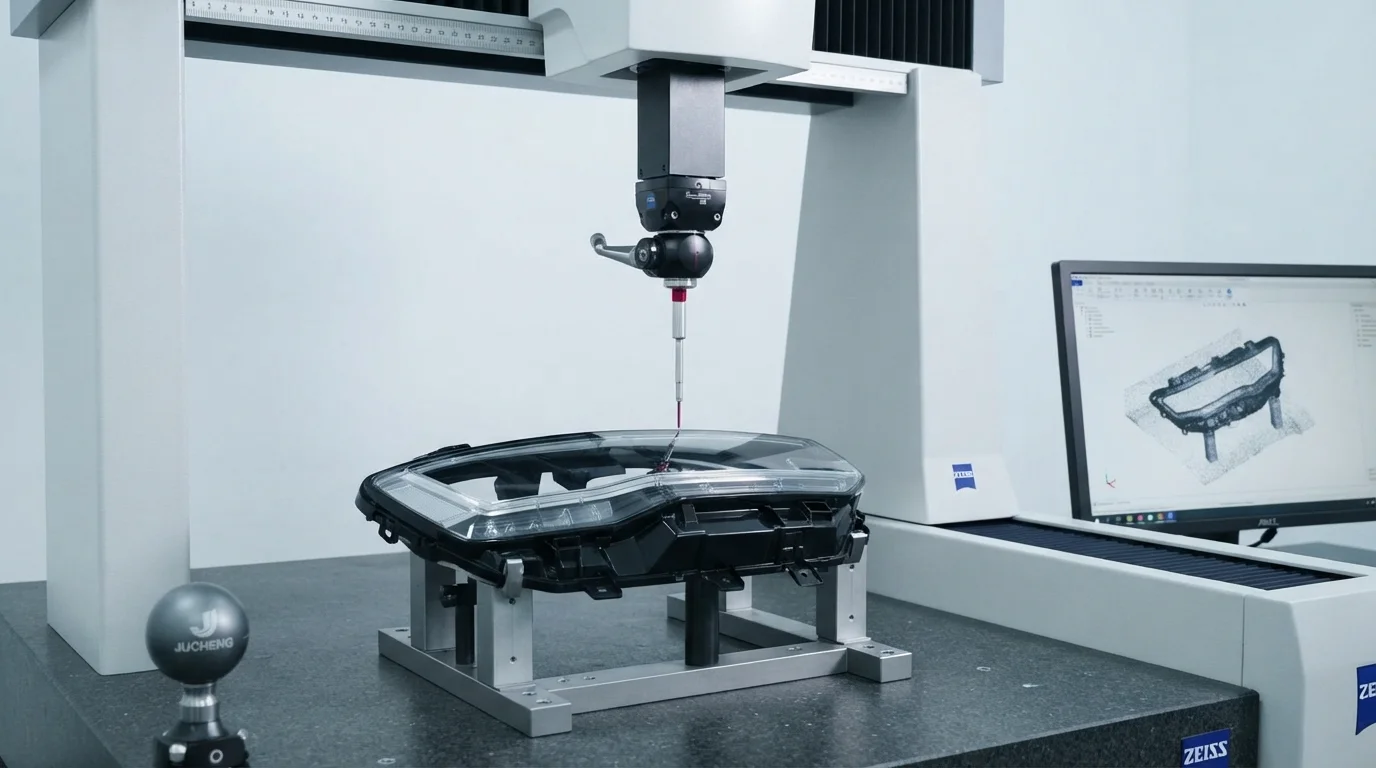
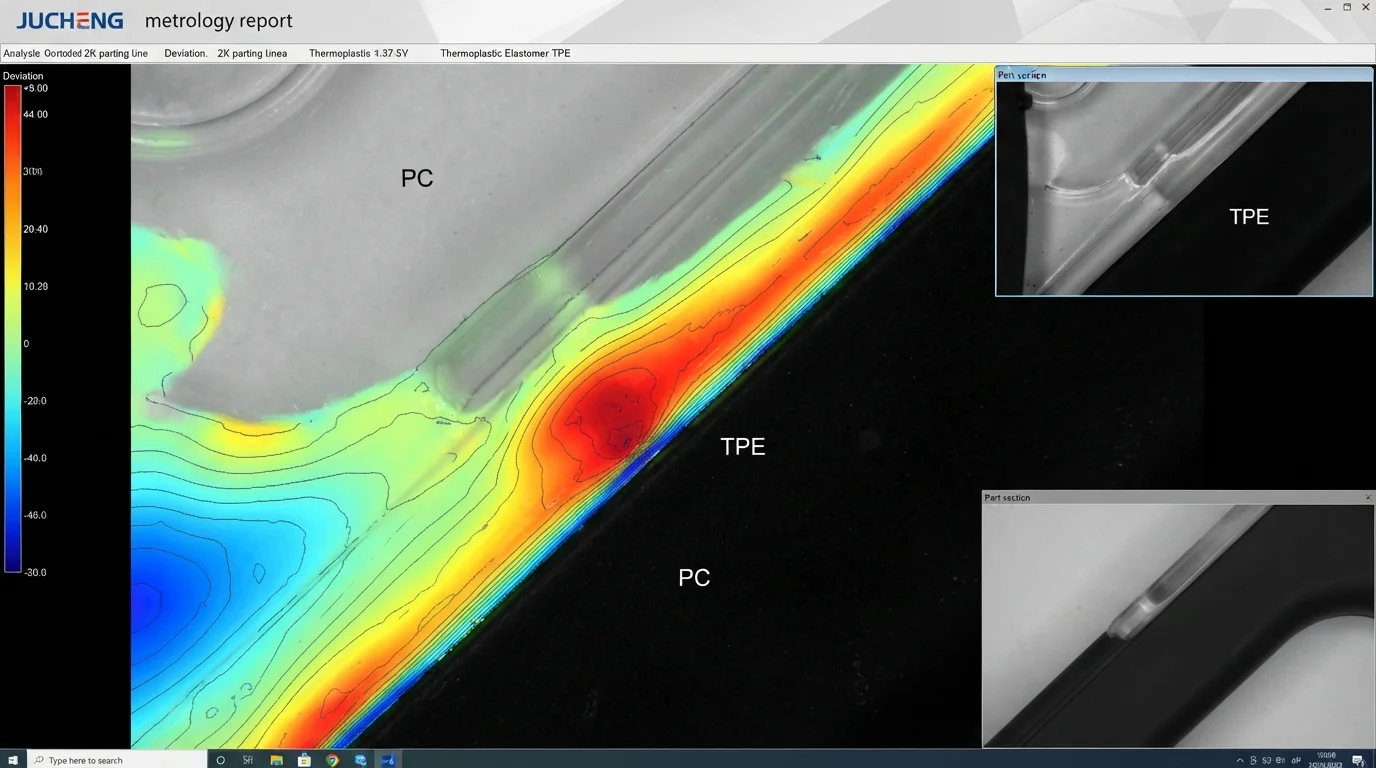
Die Validierung komplexer geometrischer Profile an Multimaterialteilen erfordert hochpräzise Koordinatenmesstechnik. Messtechnische Prüflabore setzen automatisierte Zeiss CMM Maschinen mit einer Scanpräzision von ±0,003 mm ein, um die Konzentrizität der wahren Position zu verifizieren. Berührungslose optische OGP-Messsysteme scannen empfindliche Farbtrennkanten und weiche elastomere Dichtgrenzen, ohne physische Kontaktkraft auszuüben.
Die Verifizierung von Zweikomponenten-Spritzgussteilen unter strengen Qualitätssystemen gewährleistet vollständige Chargen-zu-Chargen-Reproduzierbarkeit über Serienfertigungsläufe in hohen Stückzahlen hinweg. Umfassende Erstmusterprüfberichte (FAI) und Daten zur statistischen Prozesskontrolle bestätigen CpK > 1,67 bei allen qualitätskritischen Maßen.
Warum JUCHENG für hochpräzise 2K-Fertigung wählen
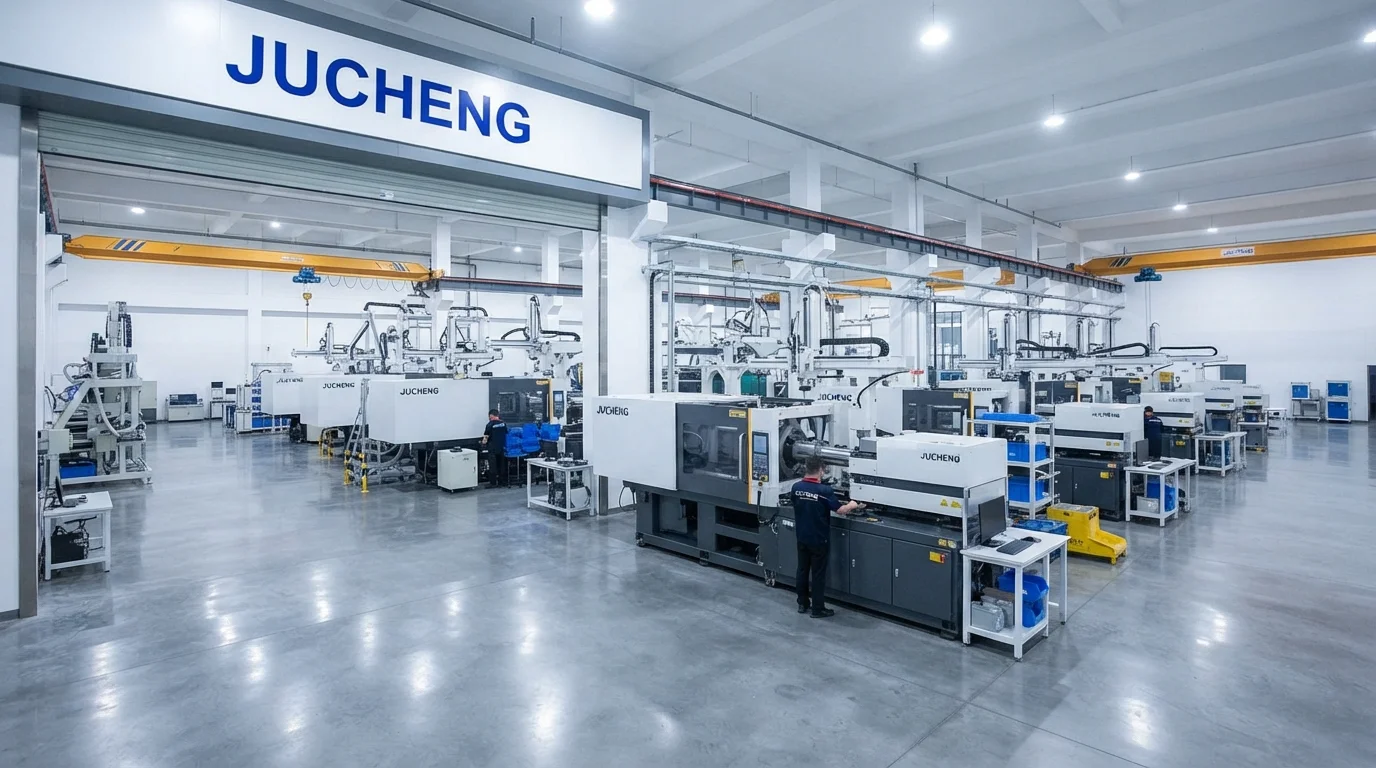
Eine Partnerschaft mit JUCHENG bietet Zugang zu einer fortschrittlichen Fertigungsanlage mit über 35 automatisierten Spritzgießpressen von 15T bis 3000T Schließkraft. Der Betrieb einer eigenen Werkzeugmacherei mit 25 Sätzen 5-Achsen-CNC-Maschinen ermöglicht die präzise Bearbeitung von Absperr-Stahlauflagen aus gehärtetem S136-Edelstahl oder H13-Werkzeugstahl. Nach IATF 16949 und ISO 13485 zertifizierte Qualitätsmanagementsysteme stützen jeden Mehrkomponenten-Produktionslauf und bieten vollständige PPAP-Level-3-Dokumentation für Automotive-Programme.
Eine Spritzgussabteilung im ISO-Klasse-8-Reinraum schützt medizinische Komponenten während des Spritzgießens und der Drop-Verpackung vor Partikelkontamination. Die Einhaltung enger Zweikomponenten-Spritzgussteile-Toleranzen beruht auf hauseigener CNC-Werkzeugherstellung für Zwei-Komponenten-Spritzguss.
Häufig gestellte Fragen (FAQs)
Was ist eine typische Maßtoleranz beim Zweikomponenten-Spritzgießen?
Standard-Handelsüblichkeitstoleranzen beim Zweikomponenten-Spritzgießen reichen von ±0,03 mm bis ±0,05 mm über das starre Substrat und die Overmold-Grenzen hinweg. Präzisionswerkzeuge mit CNC-geschliffenen Kernpositionierstiften erreichen enge Toleranzen bis zu ±0,01 mm an kritischen Dichtstufen und hinterleuchteten Symbolen.
Wie gewährleisten Positionierstifte die Reproduzierbarkeit von Rundtakt-Platten?
Positionierstifte und konische Schussstifte greifen vor dem endgültigen Zufahren in präzisionsgeschliffene Ausrichtungsbuchsen an der feststehenden Formplatte ein. Der mechanische Eingriff der Schussstifte eliminiert das Spiel des Drehantriebs und gewährleistet eine Positionierwiederholbarkeit der Platte innerhalb von ±0,005 mm.
Warum verursacht unterschiedliche Schwindung Verzug bei 2K-Teilen?
Unterschiedliche Schwindung tritt auf, wenn das starre Substrat und der flexible Overmold während der Abkühlung mit unterschiedlichen Raten schwinden. Hohe Kontraktionskräfte im sekundären Elastomer ziehen an der starren Substratwand und verursachen Maßverbiegung oder Verdrillung. Die Vorabkompensation der Formstahlabmessungen und der Ausgleich der Kühlkanäle behebt den Verzug.
Wie verifiziert die Zeiss-KMG-Prüfung Multimaterialkomponenten?
Zeiss-Koordinatenmessmaschinen verwenden rubinspitzenbestückte Taststifte, um 3D-geometrische Koordinaten mit einer Scanngenauigkeit von ±0,003 mm zu scannen. Das Taststift-Scannen verifiziert Lochabstände, Einsatz-Konzentrizität und Substratplanheit gegenüber digitalen CAD-Nennwerten.
Können optische berührungslose Profilometer die Abmessungen von weichen TPE-Umspritzungen messen?
Optische berührungslose Profilometer nutzen hochauflösende Videokameras und Lasersensoren, um Merkmale von weichem TPE ohne physischen Kontakt zu messen. Tasttaster können weichen Gummi verformen oder zusammendrücken, weshalb berührungslose optische Messtechnik für Elastomerdichtungen unerlässlich ist.
Warum ist die Härte des Formenstahls entscheidend für die Einhaltung der 2K-Absperrtoleranzen?
Gehärtete Formenstähle wie S136 und H13, wärmebehandelt auf HRC 48-52, widerstehen mechanischem abrasivem Verschleiß und Ermüdung durch Einspannung über 1.000.000 Zyklen. Die Aufrechterhaltung einer hohen Stahlhärte verhindert die Verformung der Absperrkanten und eliminiert Gratbildung bei weichem Elastomer.