
Achieving micron-level dimensional accuracy in multi-material plastic components presents extreme engineering challenges. Injecting two distinct polymer melts into a single mold tool requires managing rotational indexing alignment, differential resin shrinkage, and interfacial shut-off fitments concurrently. Cumulative tolerance stack-up errors between the first-shot substrate and second-shot cavity can cause severe parting line flash or crushed tool steel.
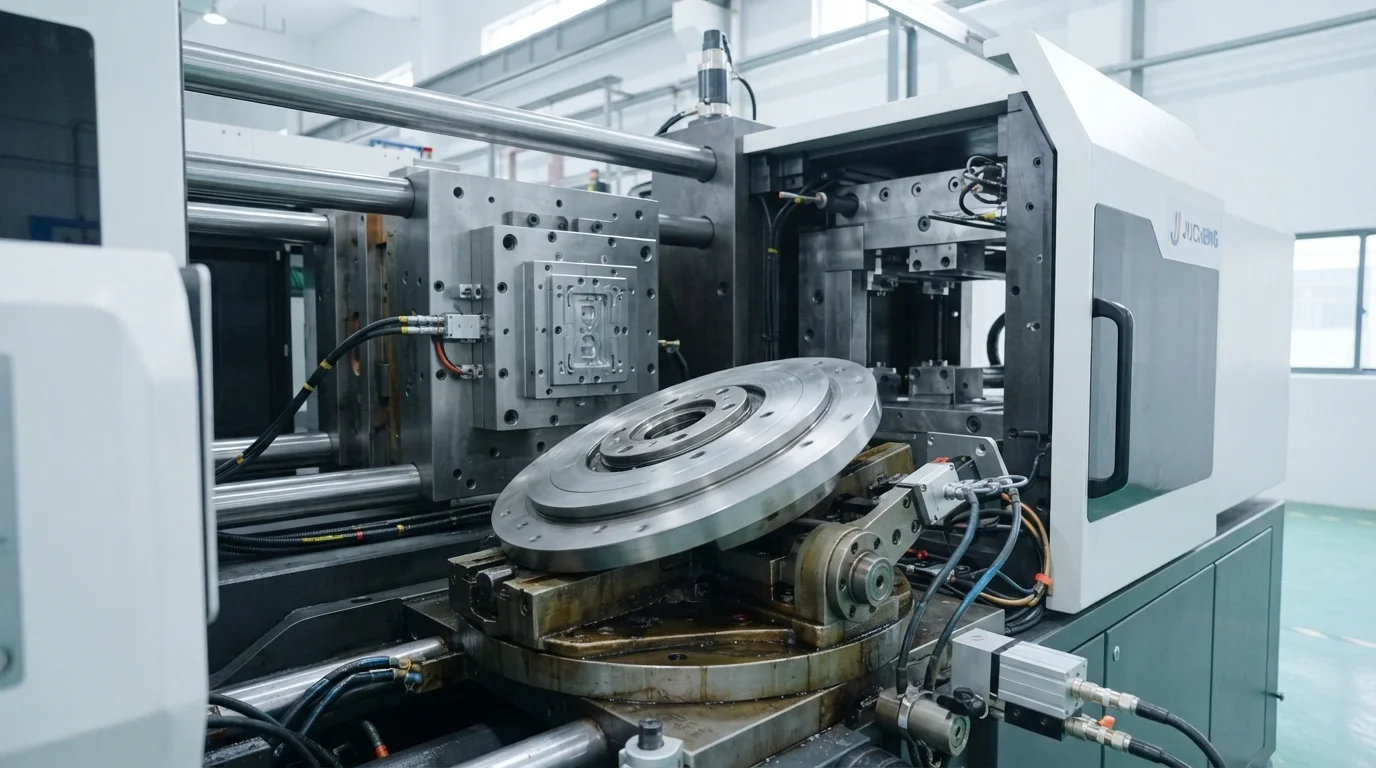
Understanding how machine turntable repeatability and thermal cooling dynamics influence part geometry enables product designers to establish realistic drawing specifications. This technical engineering guide examines rotary platen indexing precision, differential shrinkage compensation models, and advanced coordinate metrology protocols.
Mold Rotation Alignment Tolerances (±0.01 mm) and Cavity Indexing
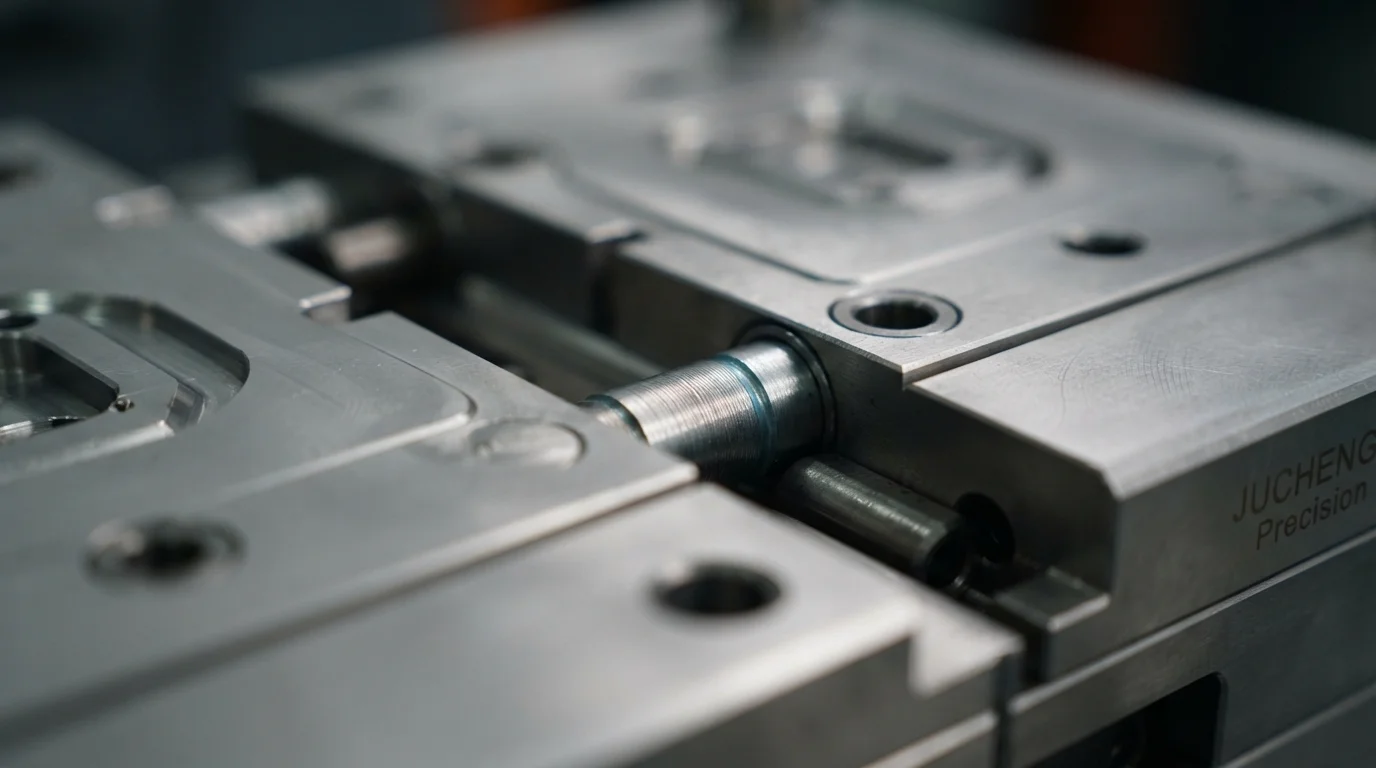
Maintaining tight two shot injection molding tolerances requires precise control over core platen rotation. Swiveling the mold core 180 degrees between injection stages relies on heavy-duty hydraulic or servo-electric placa giratoria de precisión mechanisms. Hardened mechanical pasadores de localización and shot-pin interlocks engage alignment bushings on the stationary mold plate before clamp-up. Precision locating pin engagement guarantees that cavity-to-core indexing alignment remains strictly within ±0.01 mm over hundreds of thousands of cycles.
Maintaining sub-millimeter indexing repeatability prevents the secondary cavity steel from scuffing or crushing the pre-molded primary substrate. Tooling engineers grind shut-off lands with tight fitment tolerances to create sharp boundary seals between contrasting colors or materials.
Los protocolos de ingeniería de alineación del núcleo incluyen:
- Enganche rotativo del pasador de disparo—Los pasadores de disparo hidráulicos bloquean mecánicamente la platina rotativa antes de aplicar la presión de cierre del molde.
- Ajuste de la superficie de sellado de la cavidad—El rectificado de las caras de sellado del acero para herramientas con tolerancias de ajuste inferiores a ±0.01 mm evita la rebaba de elastómero blando.
- Fresado de alivio del sustrato—El mecanizado de escalones de alivio de 0.15 mm en las caras secundarias de la cavidad elimina los riesgos de aplastamiento del sustrato.
- Sincronización del canal térmico—El equilibrio de las temperaturas del circuito de enfriamiento entre las estaciones 1 y 2 evita la expansión asimétrica del núcleo.
Gestión de las tasas de contracción diferencial entre dos resinas diferentes
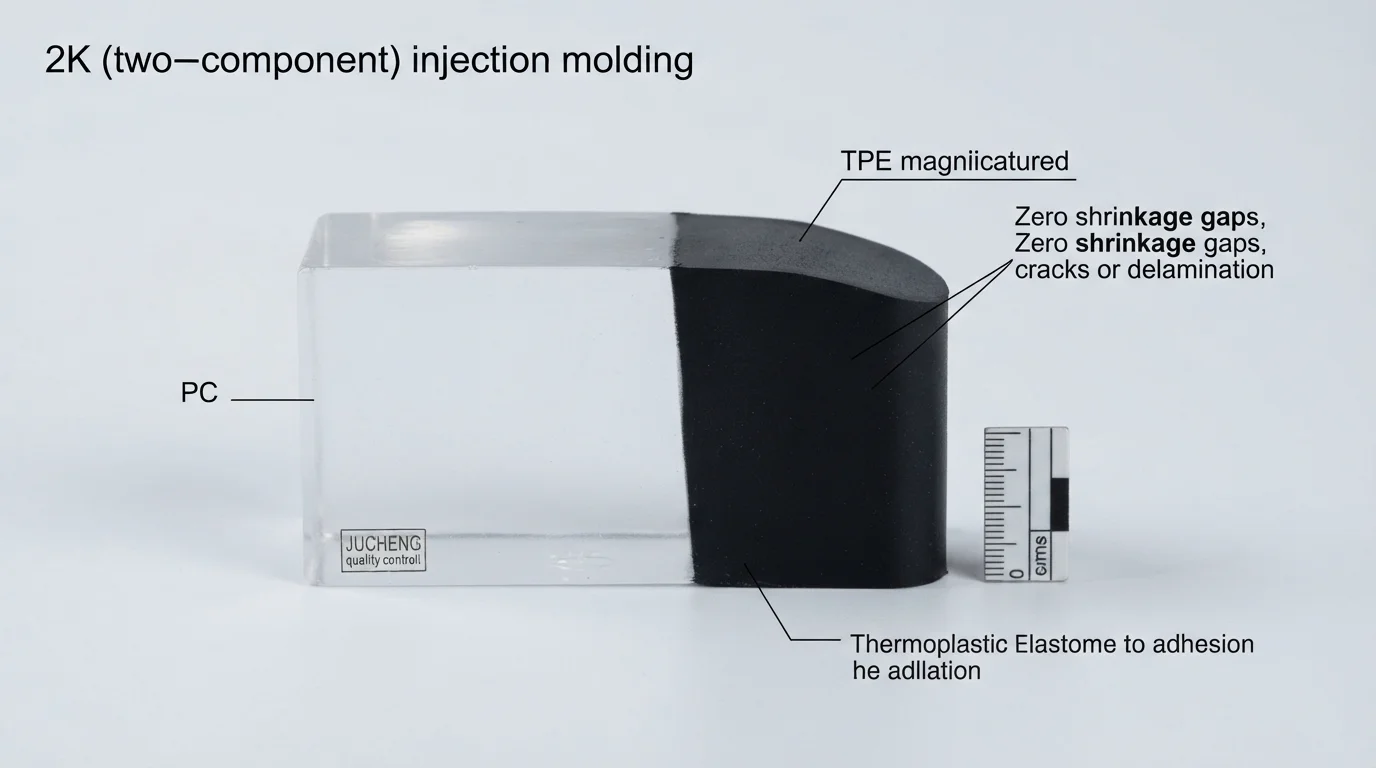
Gestión de las tasas de contracción diferencial entre polímeros contrastantes representa el desafío físico más complejo en la ingeniería de múltiples disparos. Los sustratos rígidos primarios moldeados con resinas amorfas como policarbonato (PC) exhiben tasas de contracción isotrópica de 0.5% a 0.7%. Las capas elastoméricas secundarias de TPE o TPU se contraen a tasas que van desde 1.2% a 2.5% durante el enfriamiento. Los polímeros estructurales semicristalinos como el relleno de vidrio PA66-GF30 se encogen de manera anisotrópica dependiendo de los vectores de orientación de las fibras.
La gestión de las tolerancias del moldeo por inyección de dos disparos en componentes de múltiples resinas depende de la precompensación independiente de las dimensiones del acero de la herramienta. Los fabricantes de moldes calculan los diferenciales de contracción volumétrica para cada etapa del material, cortando el acero del núcleo y de la cavidad con compensaciones dimensionales precompensadas personalizadas. La Tabla 1 a continuación describe los diferenciales de contracción típicos y los límites de tolerancia alcanzables:
| Resina de sustrato primario | Contracción del sustrato (%) | Resina de sobremoldeo secundaria | Contracción del sobremoldeo (%) | Tolerancia crítica alcanzable |
|---|---|---|---|---|
| Policarbonato (Lexan 141R) | 0.5% – 0.7% | TPU a base de éster (Desmopan) | 1.2% – 1.8% | ±0.02 mm (Esferas iluminadas retroiluminadas) |
| ABS (Polylac PA-757) | 0.4% – 0.6% | TPE a base de SEBS (Kraiburg) | 1.5% – 2.2% | ±0.03 mm (Mangos ergonómicos de mano) |
| PA66-GF30 (Zytel 70G33L) | 0.3% – 0.8% | Santoprene TPV (60A) | 1.8% – 2.5% | ±0.04 mm (IP67 automotive connector seals) |
Metrology Validation: Zeiss CMM (±0.003 mm) & OGP Optical Metrology
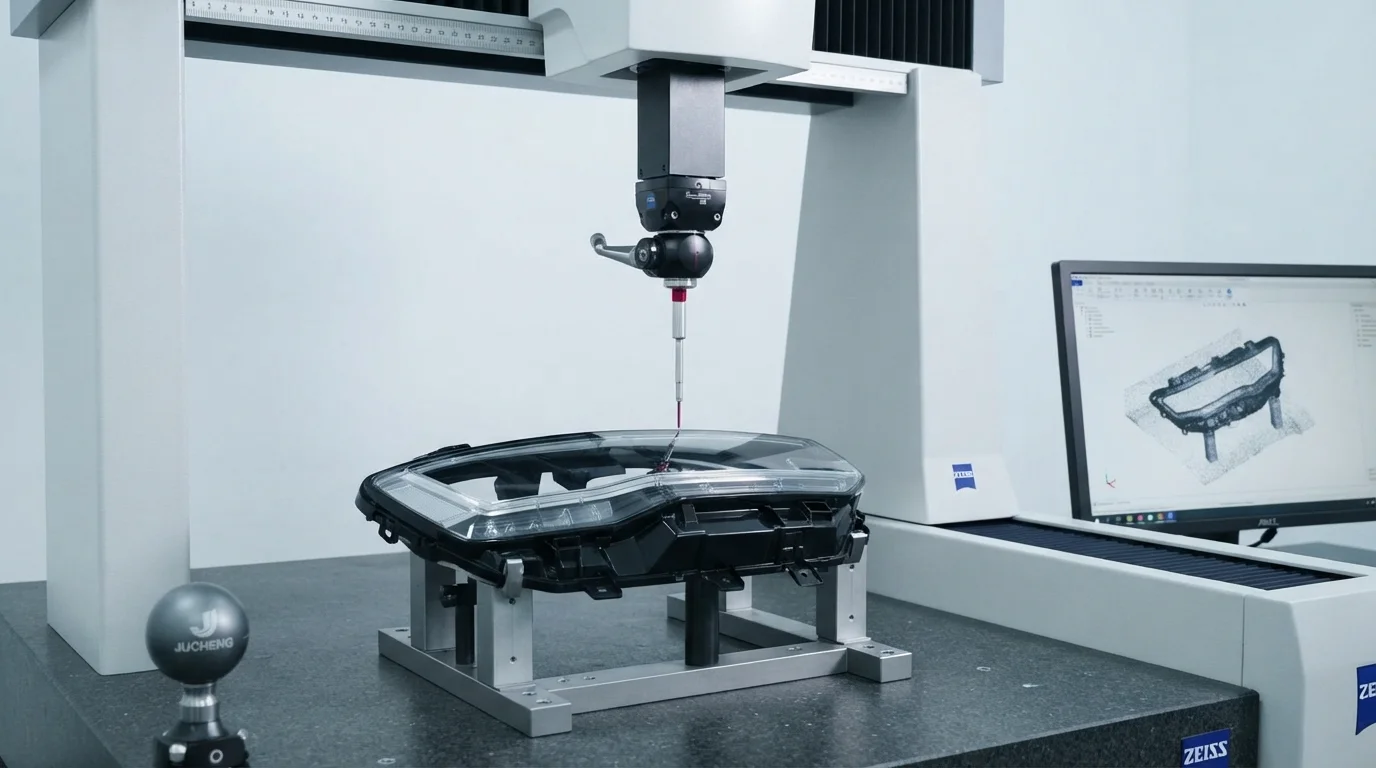
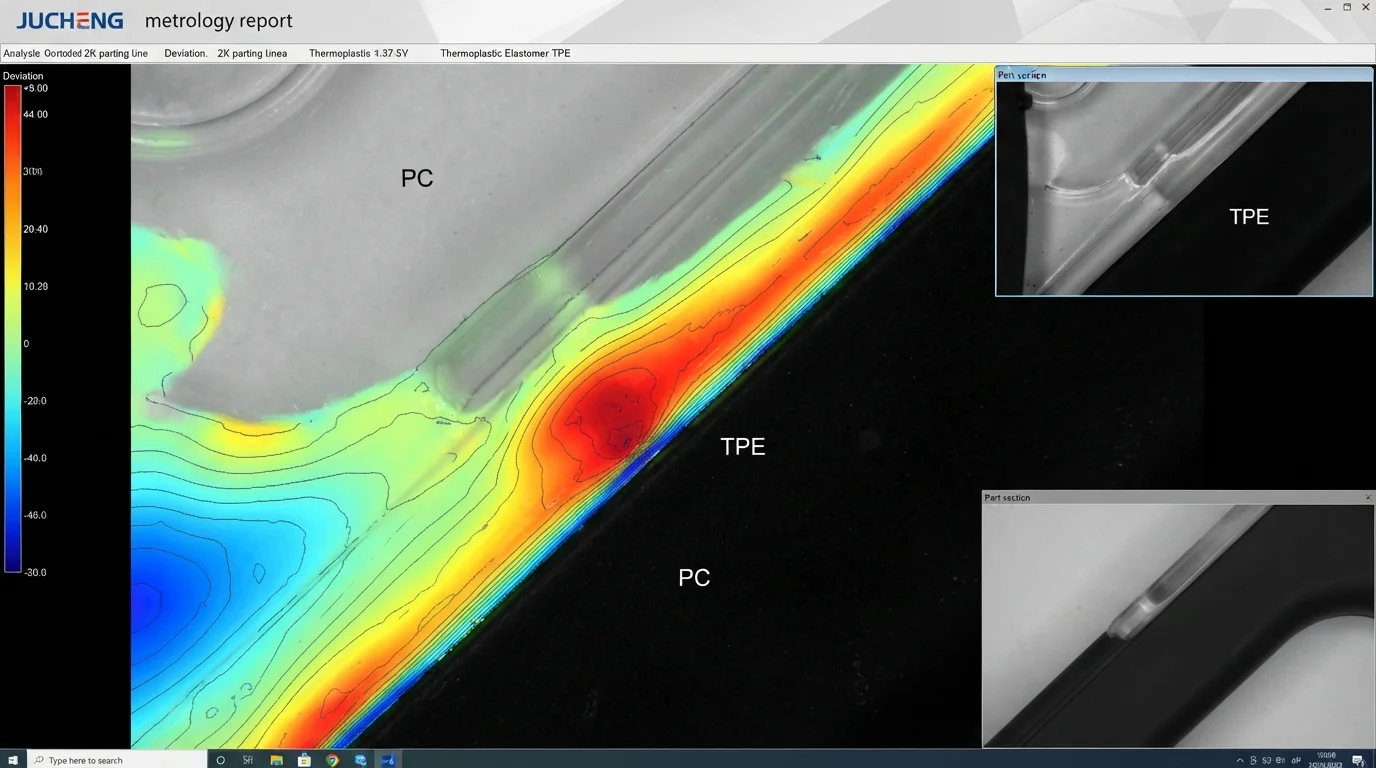
Validating complex geometric profiles on multi-material parts demands high-accuracy coordinate metrology. Metrology inspection laboratories utilize automated Zeiss CMM machines with scanning precision of ±0.003 mm to verify true position concentricity. Non-contact OGP optical measuring systems scan delicate color separation lines and soft elastomeric shut-off boundaries without applying physical contact force.
Verifying two shot injection molding tolerances under strict quality systems ensures complete batch-to-batch repeatability across high-volume production runs. Comprehensive First Article Inspection (FAI) reports and statistical process control data verify CpK > 1.67 on all critical-to-quality dimensions.
Why Choose JUCHENG for High-Precision 2K Manufacturing
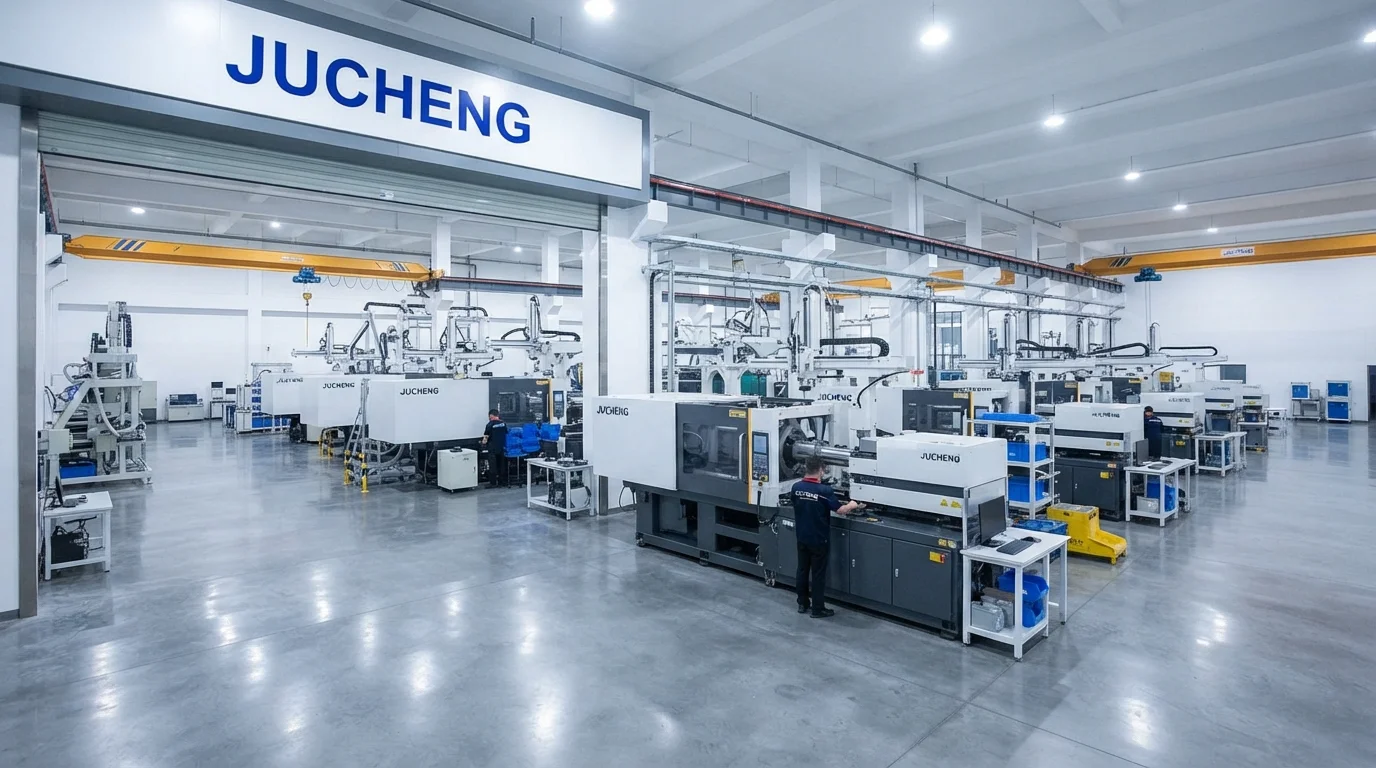
Asociarse con JUCHENG brinda acceso a una instalación de fabricación avanzada que alberga más de 35 prensas de inyección automatizadas con fuerzas de cierre de 15T a 3000T. Operar un taller de herramientas interno con 25 conjuntos de máquinas CNC de 5 ejes permite mecanizar con precisión las tierras de acero de cierre a partir de acero endurecido acero inoxidable S136 o acero para herramientas H13. Quality management systems certified to IATF 16949 and ISO 13485 back every multi-shot production run, offering full PPAP Level 3 documentation for automotive programs.
Operating an ISO Class 8 cleanroom molding department protects medical components from particulate contamination during molding and drop-packaging. Maintaining tight two shot injection molding tolerances relies on in-house CNC toolmaking for moldeo por inyección de dos disparos.
Preguntas frecuentes (FAQ)
What is a typical dimensional tolerance in two-shot injection molding?
Standard commercial tolerances for two-shot injection molding range from ±0.03 mm to ±0.05 mm across the rigid substrate and overmold boundaries. Precision tooling with CNC-ground core locating pins achieves tight tolerances down to ±0.01 mm on critical sealing steps and backlit symbols.
How do locating pins ensure rotary turntable platen repeatability?
Locating pins and tapered shot-pins engage precision ground alignment bushings on the stationary mold plate before final clamp-up. Mechanical shot-pin engagement eliminates rotary drive backlash, ensuring platen positioning repeatability within ±0.005 mm.
Why does differential shrinkage cause warpage in 2K parts?
Differential shrinkage occurs when the rigid substrate and flexible overmold contract at different rates during cooling. High contraction forces in the secondary elastomer pull on the rigid substrate wall, causing dimensional bow or twisting. Pre-compensating mold steel dimensions and balancing cooling channels resolves warpage.
How does Zeiss CMM inspection verify multi-material components?
Zeiss CMM coordinate measuring machines use ruby-tipped touch probes to scan 3D geometric coordinates with scanning accuracy of ±0.003 mm. Touch-probe scanning verifies hole pitch, insert concentricity, and substrate flatness against digital CAD nominals.
Can optical non-contact profilers measure soft TPE overmold dimensions?
Optical non-contact profilers utilize high-magnification video cameras and laser sensors to measure soft TPE features without physical contact. Physical touch probes can deflect or compress soft rubber, making non-contact optical metrology essential for elastomeric seals.
Why is mold steel hardness critical for maintaining 2K shut-off tolerances?
Hardened mold steels like S136 and H13 heat-treated to HRC 48-52 resist mechanical abrasive wear and clamping fatigue over 1,000,000 cycles. Maintaining high steel hardness prevents shut-off lands from deforming, eliminating soft elastomer flash.