
Para el moldeo por inyección de alta velocidad, la selección de resina debe comenzar por la trayectoria de flujo de la pieza y los criterios de aceptación, no por una afirmación genérica de que un polímero es “rápido”. Un grado debe llenar la geometría a la velocidad prevista y, al mismo tiempo, cumplir los requisitos mecánicos, térmicos, de apariencia y normativos. Compare los datos del proveedor, las indicaciones de procesamiento y la evidencia de ensayos para el grado específico; los nombres de las familias de resinas por sí solos no establecen el comportamiento en una pieza delgada o compleja.
Defina primero los requisitos de la pieza
Enumere la función requerida de la pieza, el entorno, la carga, la apariencia, las dimensiones críticas, el color y las restricciones aplicables del cliente o normativas. Después, identifique las características que dificultan el llenado: paredes delgadas, larga longitud de flujo, nervios, jefes, insertos o una trayectoria de flujo que se divide y se vuelve a unir. Esto convierte la “alta velocidad” de una etiqueta de máquina en un requisito específico de la pieza.
También separe las propiedades requeridas de las preferencias. Una resina seleccionada por impacto, resistencia química, rigidez, transparencia o comportamiento eléctrico puede aportar consideraciones de procesamiento diferentes. El equipo debe clasificar los requisitos de rendimiento antes de comparar grados, para que una característica de moldeo conveniente no desplace una necesidad crítica de la aplicación final.
Relacione el comportamiento de flujo con la geometría
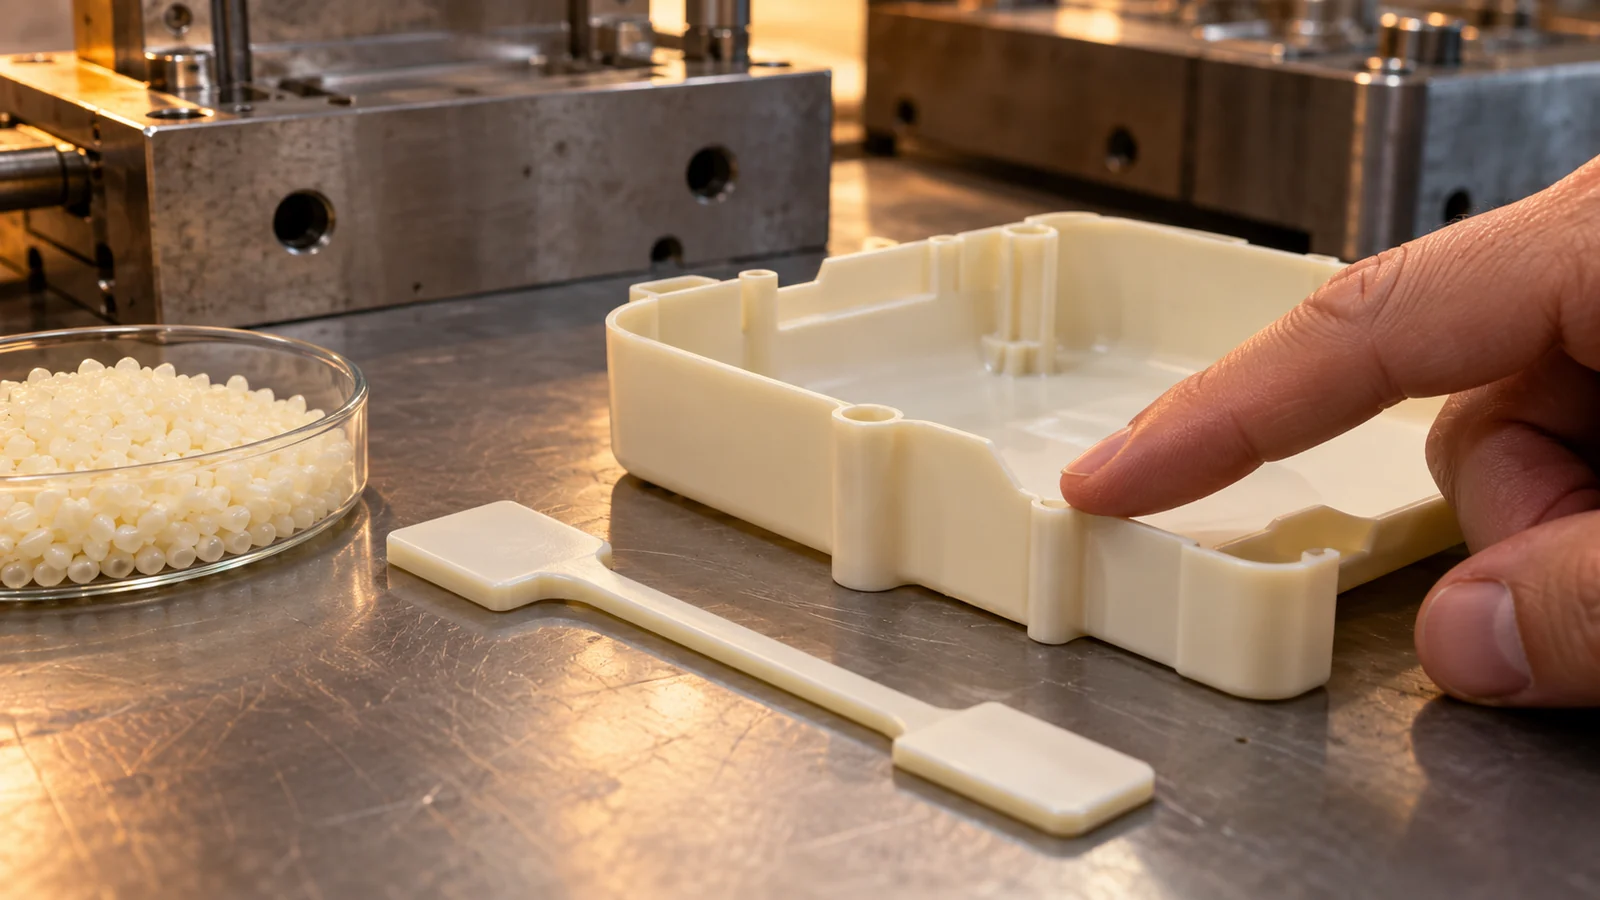
Revise la información de viscosidad específica del grado y las indicaciones de procesamiento del proveedor, y luego relaciónelas con el espesor de pared, el diseño de la compuerta, la longitud de flujo y las condiciones de cizallamiento previstas. El refuerzo y los aditivos pueden cambiar el flujo y la apariencia. La sensibilidad a la humedad, el historial térmico y los colorantes también pueden afectar cómo debe manipularse un grado. Estas interacciones deben evaluarse para la formulación exacta del material, no inferirse de una categoría amplia de resina.
Para piezas delgadas o de flujo largo, un grado que parece más fácil de llenar en una ficha técnica puede aun así fallar en una compuerta restrictiva o crear una superficie inaceptable. La compuerta y la geometría de la pieza pueden ser tan importantes como la elección de la resina. Utilice el análisis de flujo de moldeo cuando sea útil para comparar diseños candidatos, y trate el resultado como una herramienta de planificación que debe verificarse con el grado real y el ensayo de moldeo.
Equilibre la procesabilidad con el rendimiento en la aplicación final
| Dimensión de selección | Pregunta a responder | Evidencia a solicitar |
|---|---|---|
| Flujo y llenado | ¿Puede el grado llenar la geometría real con la apariencia y dimensión requeridas? | Datos específicos del grado, guía de procesamiento y resultado de la prueba |
| Rendimiento mecánico | ¿Cumplirá la pieza moldeada con los requisitos de carga, impacto, fatiga o retención? | Datos del proveedor más criterios de prueba a nivel de pieza |
| Entorno térmico y químico | ¿Tolerará el componente sus condiciones reales de operación y limpieza? | Documentación del grado y validación específica de la aplicación |
| Superficie y color | ¿Están controlados el brillo, la textura, el color, las líneas de unión o las marcas de flujo visibles? | Estándar de apariencia aprobado y muestras moldeadas |
| Manejo del material | ¿Son viables los requisitos de secado, almacenamiento y cambio de material? | Instrucciones del proveedor y plan de manejo documentado |
No debe elegirse un grado solo para que el molde se llene más rápido si sus propiedades moldeadas o su apariencia no cumplen con la necesidad del producto. A la inversa, una resina de alto rendimiento puede requerir una estrategia diferente de compuerta, pared o proceso respecto a la que asumió el diseño original. Registre la disyuntiva y acuerde qué prueba la resolverá.
Una secuencia de preselección de resinas
- Congele los requisitos de la pieza e identifique la geometría con mayor probabilidad de restringir el flujo.
- Preseleccione grados con propiedades documentadas que cumplan los requisitos esenciales de uso final.
- Compare las indicaciones de procesamiento y secado específicas del grado con el plan propuesto de máquina y herramienta.
- Revise las opciones candidatas de compuerta y pared antes de tratar la resina como la única variable.
- Acuerde las verificaciones de apariencia, dimensionales y de rendimiento para la primera prueba.
Qué verificar en un ensayo de moldeo
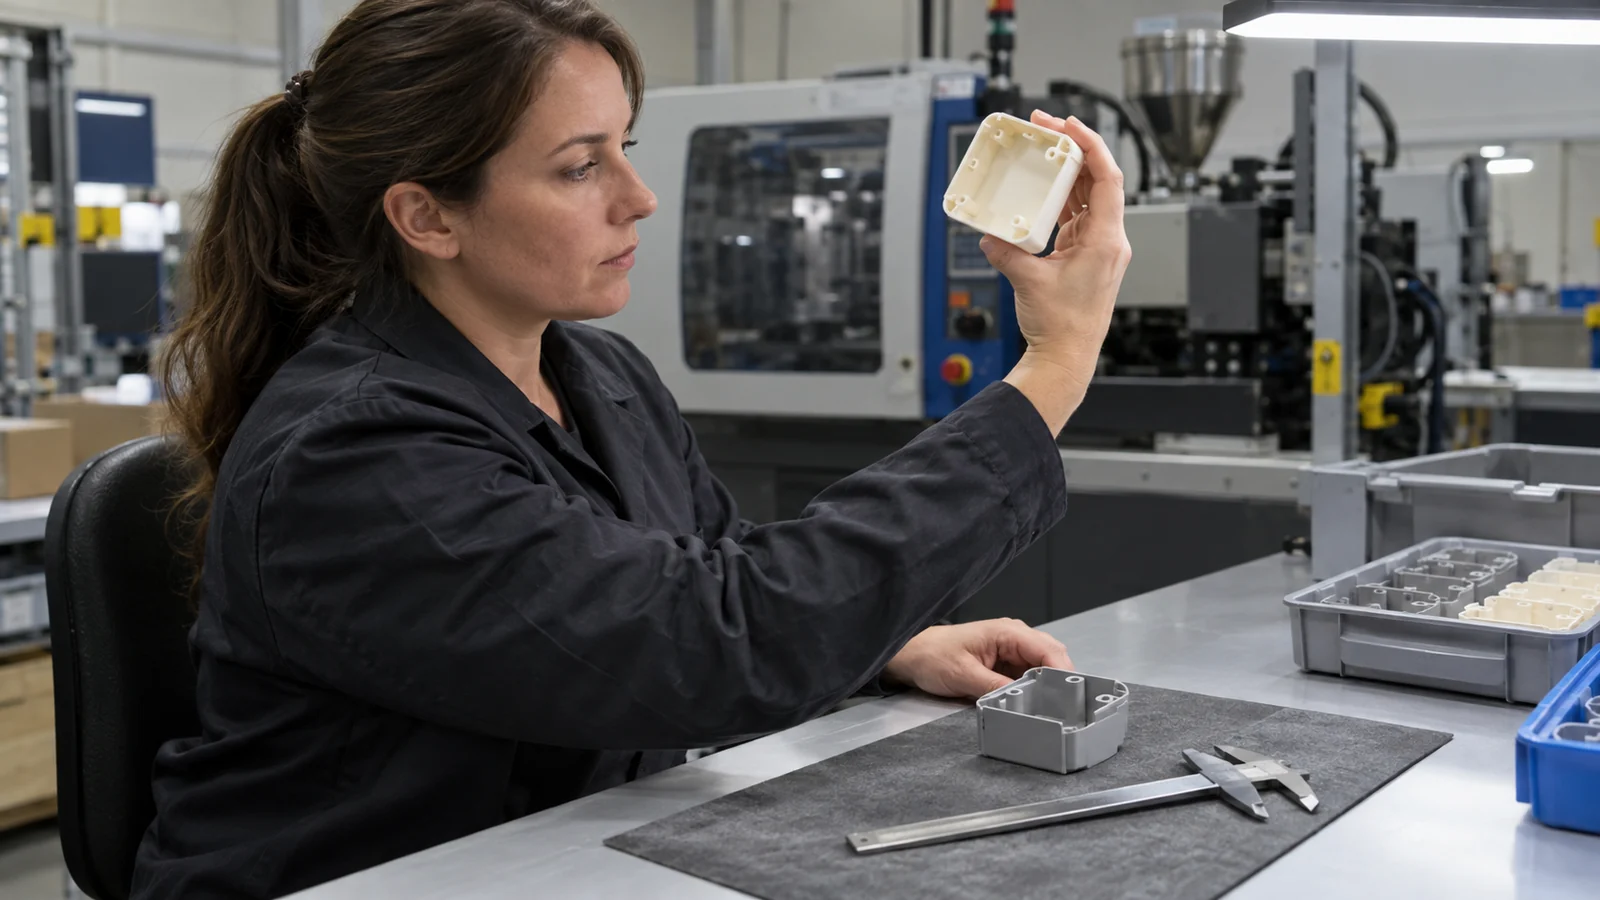
Utilice el grado identificado y registre el lote de material, el manejo, las condiciones de proceso y la identidad de la cavidad cuando corresponda. Inspeccione las características reales que motivaron la selección: completación del llenado, líneas de soldadura, superficie, dimensiones críticas y cualquier prueba mecánica o ambiental requerida. Una primera pieza de buen aspecto no demuestra el rendimiento a largo plazo, y los datos del proveedor no sustituyen la validación a nivel de pieza.
Cuando se considere un cambio de material después de un defecto, actualice la comparación para que los cambios de proceso y de geometría no se confundan con efectos de la resina. Para el contexto de producción más amplio, consulte moldeo por inyección de alto volumen; el grado aún debe seleccionarse según las especificaciones de la pieza individual.
Preguntas frecuentes
¿Es siempre mejor una resina de baja viscosidad para el moldeo de alta velocidad?
No. El comportamiento de flujo es solo un requisito. El grado también debe cumplir los requisitos mecánicos, térmicos, químicos, de apariencia y del cliente en la pieza moldeada.
¿Puedo elegir una resina usando solo el nombre de la familia?
No. Los grados dentro de una familia pueden diferir en aditivos, refuerzo, flujo, color e indicaciones de procesamiento. Compare la documentación exacta del fabricante y del grado.
¿Una resina de llenado más rápido elimina la necesidad de cambios en el molde?
No necesariamente. La compuerta, el espesor de pared, el venteo, el enfriamiento y las transiciones de flujo aún pueden limitar el proceso. Evalúe el material y el diseño de la herramienta en conjunto.