
El desperdicio de material en bebederos fríos proviene del polímero que se solidifica en la mazarota y el sistema de bebederos en lugar de formar parte del componente terminado. La importancia de ese material depende del volumen del bebedero en relación con la masa de la pieza, el tamaño de la inyección, la disposición y de si la especificación de la resina y los requisitos del producto permiten algún remolido. Antes de cambiar el concepto del molde, mida el flujo real de material y defina qué ocurre con el bebedero tras la eyección.
Mapee adónde va el material
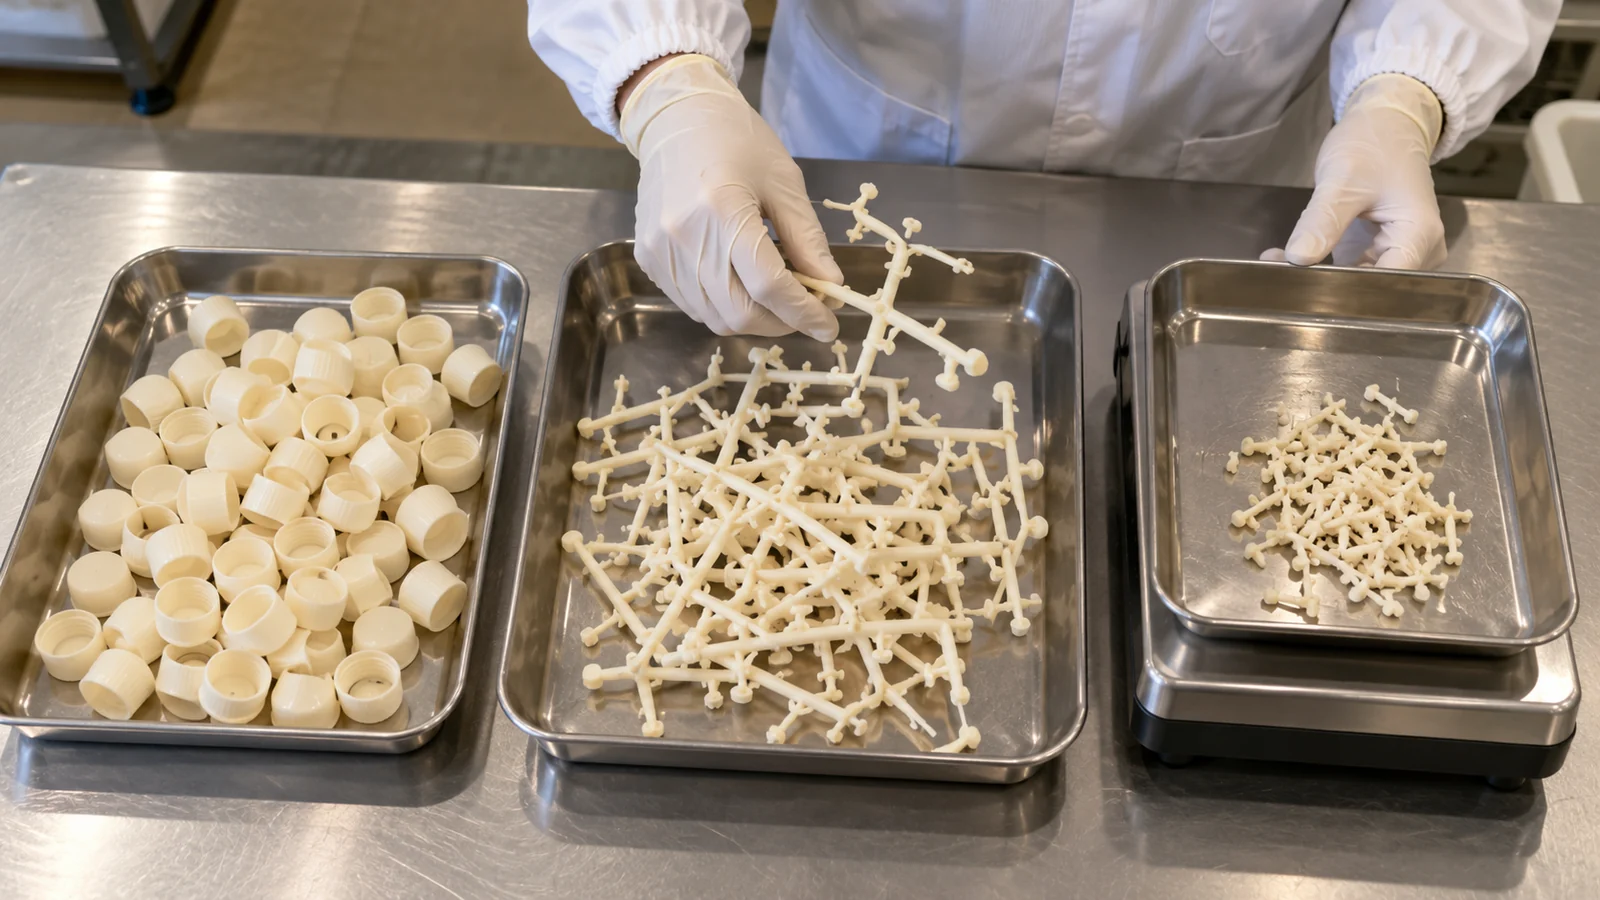
Separe la inyección en piezas terminadas, mazarota, bebederos, material de purga y piezas rechazadas. Este sencillo mapa de material evita que el equipo llame “desperdicio de bebedero” a toda porción que no sea pieza, cuando parte de la pérdida puede provenir del arranque, del cambio de color o de la inestabilidad del proceso.
Utilice registros reales de inyección y de piezas cuando estén disponibles. Un bebedero que parece pequeño junto al molde puede representar una parte significativa de la inyección para un componente compacto; una pieza más grande puede hacer que la misma geometría de bebedero sea menos significativa. Evite estimar el impacto solo a partir de una foto.
Comprenda el equilibrio de material entre bebedero y pieza
El volumen del bebedero depende del número y la posición de las cavidades, la longitud del recorrido de flujo, la sección transversal, la estrategia de alimentación y la necesidad de llenar la pieza de forma fiable. El diseño debe proporcionar un recorrido de flujo adecuado, no minimizar el volumen del bebedero a cualquier costo. Un bebedero de tamaño insuficiente o mal dispuesto puede aumentar la demanda de presión o crear inconsistencias de llenado y desperdicio en otros puntos.
Compare las disposiciones candidatas con la geometría de la pieza y el material. Considere si el bebedero puede acortarse o simplificarse sin comprometer el equilibrio, la ubicación de la entrada, la ventilación o la robustez del molde. En moldes multicavidad, cada cavidad debe seguir recibiendo suministro adecuado; un cambio que ahorre material pero cree defectos específicos de cavidad no es una mejora neta.
Verifique si se permite el remolido
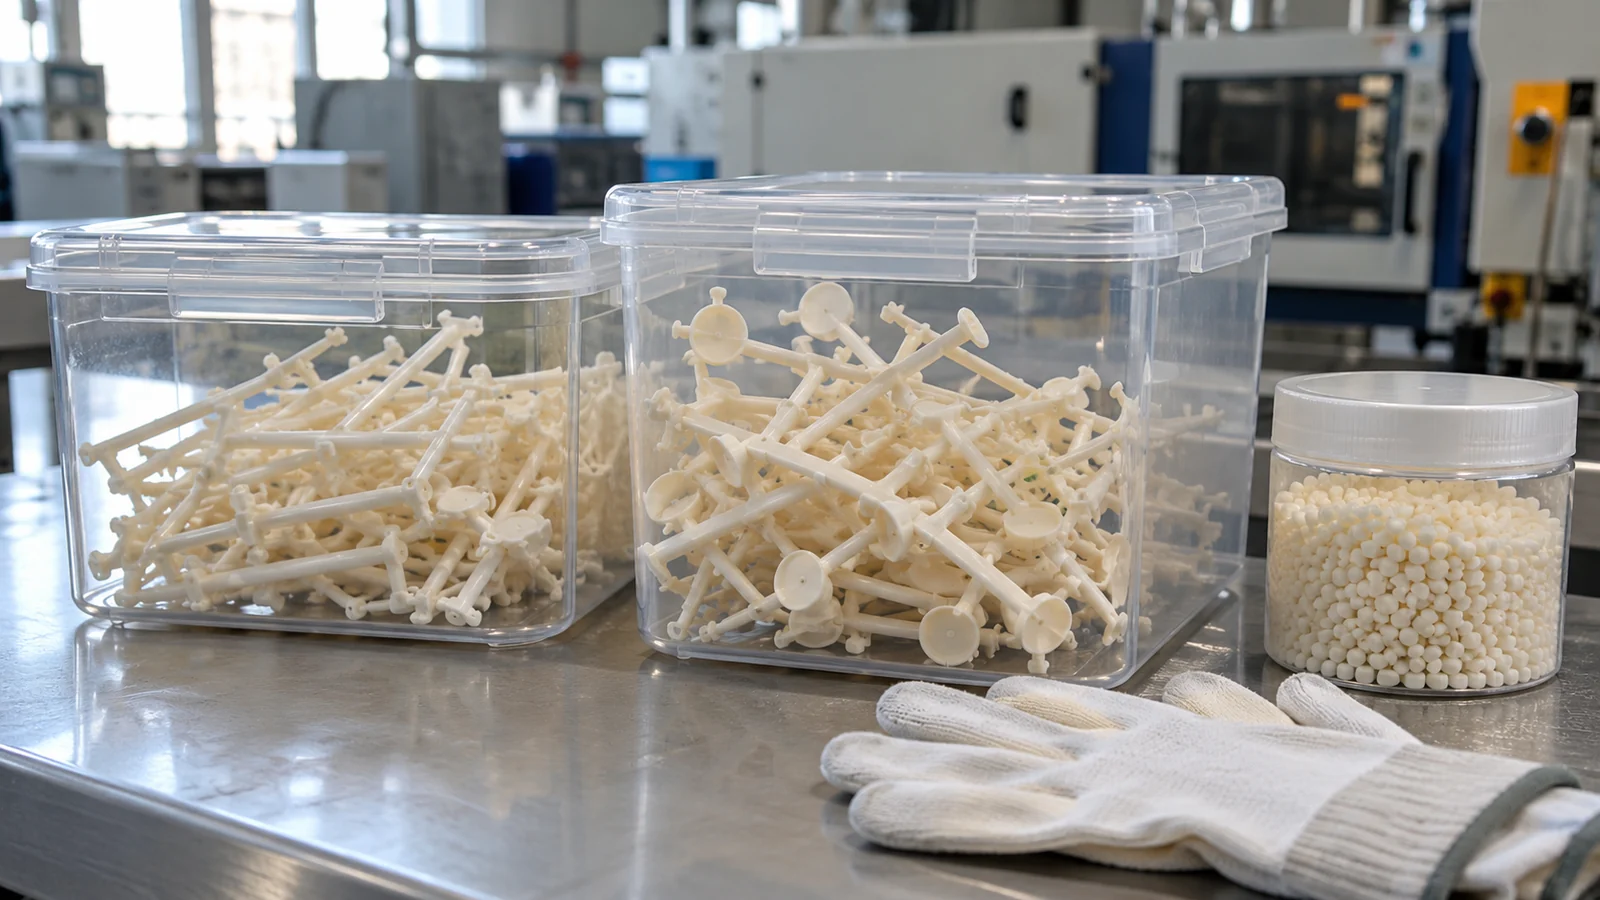
El material del bebedero a veces puede recuperarse y reprocesarse, pero esa decisión está regida por las indicaciones del proveedor de resina, la especificación del cliente, la aplicación, el riesgo de contaminación y el sistema de calidad. El remolido no es automáticamente equivalente a la resina virgen, y la cantidad permitida —si la hay— debe documentarse y aprobarse para la pieza.
Antes de contabilizar el remolido como ahorro de costos, confirme las prácticas de recolección y segregación, la identificación del material, la limpieza, los controles de mezcla y la trazabilidad. No deben mezclarse sin cuidado colores o grados diferentes. Si el producto tiene requisitos de apariencia, mecánicos, regulatorios o específicos del cliente, obtenga la aprobación correspondiente antes de reintroducir material de bebedero en la producción.
Formas de reducir el desperdicio evitable de bebederos
- Revise la disposición: busque recorridos de flujo innecesariamente largos y secciones de bebedero que puedan mejorarse manteniendo un llenado fiable.
- Revisar la ubicación de la entrada: evaluar si mover la entrada puede simplificar el canal de alimentación sin crear líneas de unión, marcas de apariencia ni riesgos de llenado inaceptables.
- Estabilizar el arranque y los cambios de producción: registrar por separado el material de purga y el material rechazado para revelar las pérdidas que no se deben a la geometría del canal de alimentación.
- Mejorar la manipulación: mantener cualquier material recuperable aprobado identificado y protegido contra la contaminación.
- Comparar conceptos de molde: incluir utillaje, control de temperatura, mantenimiento y validación, no solo el consumo de material por ciclo.
Cada cambio requiere confirmación frente a los requisitos de calidad de la pieza. Un canal de alimentación más corto puede afectar el llenado o la ubicación de la entrada; un mejor aprovechamiento del material solo es valioso si se siguen produciendo piezas aceptables.
Cuándo merece revisión un concepto de bebedero diferente
Si el canal de alimentación representa una proporción recurrente significativa del material, analizar si un enfoque alternativo de canal de alimentación es técnicamente adecuado. La decisión depende del volumen de producción, la sensibilidad de la resina, los cambios de color, los requisitos de entrada, el control del proceso, la capacidad de mantenimiento y la inversión en utillaje. Un sistema de canal caliente puede reducir el material solidificado del canal de alimentación, pero introduce sus propias consideraciones de hardware, control y mantenimiento; no es automáticamente la opción de menor costo.
Para una visión general del utillaje de canal frío, consulte diseño de molde de canal frío. Comparar toda la ruta de producción utilizando datos medidos de material y requisitos de calidad documentados, en lugar de suponer que un sistema siempre genera menos desperdicio.
Preguntas frecuentes
¿Se puede moler todo el material del canal frío?
No. La reutilización depende de las indicaciones de la resina, los requisitos del cliente y del producto, los controles de contaminación y la aprobación. No considerar el material molido como aceptable sin una base documentada.
¿Un bebedero más pequeño siempre reduce el costo total?
No. El bebedero aún debe permitir un llenado confiable y un equilibrio de cavidades. Si un diseño más pequeño aumenta los defectos o la inestabilidad del proceso, el ahorro aparente de material puede verse compensado por el desperdicio y el tiempo de inactividad.
¿Un bebedero caliente siempre es mejor para la eficiencia del material?
No en todos los programas. Puede reducir el material solidificado del bebedero, pero cambia las consideraciones de utillaje, control, mantenimiento y cambio de molde. Compare esos factores con datos reales de ciclos y los requisitos del proyecto.