
Un defecto del canal caliente debe rastrearse a través de la trayectoria del fundido antes de culpar al distribuidor o a la boquilla. Una marca de compuerta, goteo, hilado, llenado corto, veta de color o una inyección inestable pueden provenir del control de temperatura, la condición del material, la geometría de la compuerta, el venteo, los ajustes del proceso o una combinación de factores. Registre dónde y cuándo aparece el síntoma y luego compárelo con la evidencia de la cavidad y del proceso.
Lea primero el patrón del defecto
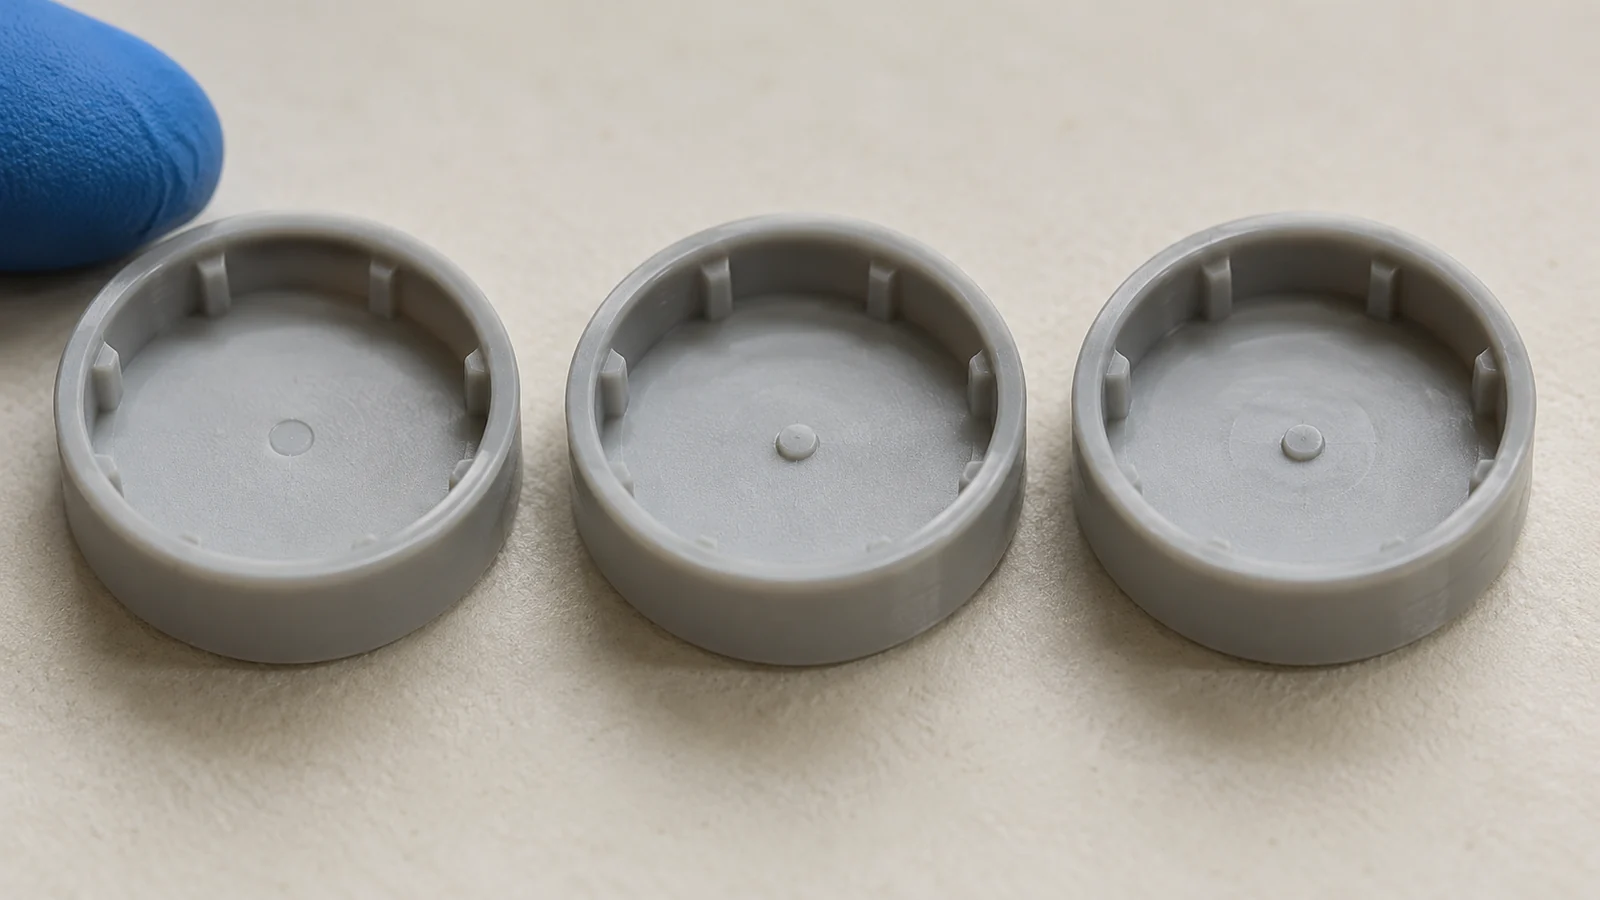
Asigne el defecto a una ubicación: en la compuerta, a lo largo de un frente de flujo, alrededor de una línea de soldadura, en un venteo o en toda la pieza. Luego verifique si el problema afecta a todas las cavidades, a una cavidad o solo a ciertos ciclos. Un patrón estable específico de una ubicación sugiere una condición local de compuerta, venteo o molde; un cambio en toda la inyección puede indicar condiciones de material, máquina o térmicas. Estas pistas guían la investigación, pero no identifican la causa raíz por sí solas.
| Síntoma observado | Evidencia a revisar | Primera precaución |
|---|---|---|
| Goteo o hilado cerca de una compuerta | Condición de la compuerta, comportamiento de cierre, registros de temperatura, historial de residencia y del material | No reduzca todas las temperaturas antes de confirmar los requisitos del material y del sistema. |
| Llenado corto o llenado inconsistente | Consistencia de la inyección, respuesta de presión, trayectoria de flujo, condición del venteo, restricción de la compuerta | No asuma que el sistema de canal caliente es la única fuente. |
| Rayas de color o material con aspecto degradado | Cambio de material, tiempo de residencia, contaminación, secado e historial térmico | La apariencia por sí sola no puede establecer la degradación. |
| Vestigio de compuerta desigual | Geometría de la compuerta, enfriamiento, cierre, pieza local y condición de la herramienta | Verifique si la variación se repite por cavidad. |
Verificar las condiciones térmicas sin suposiciones
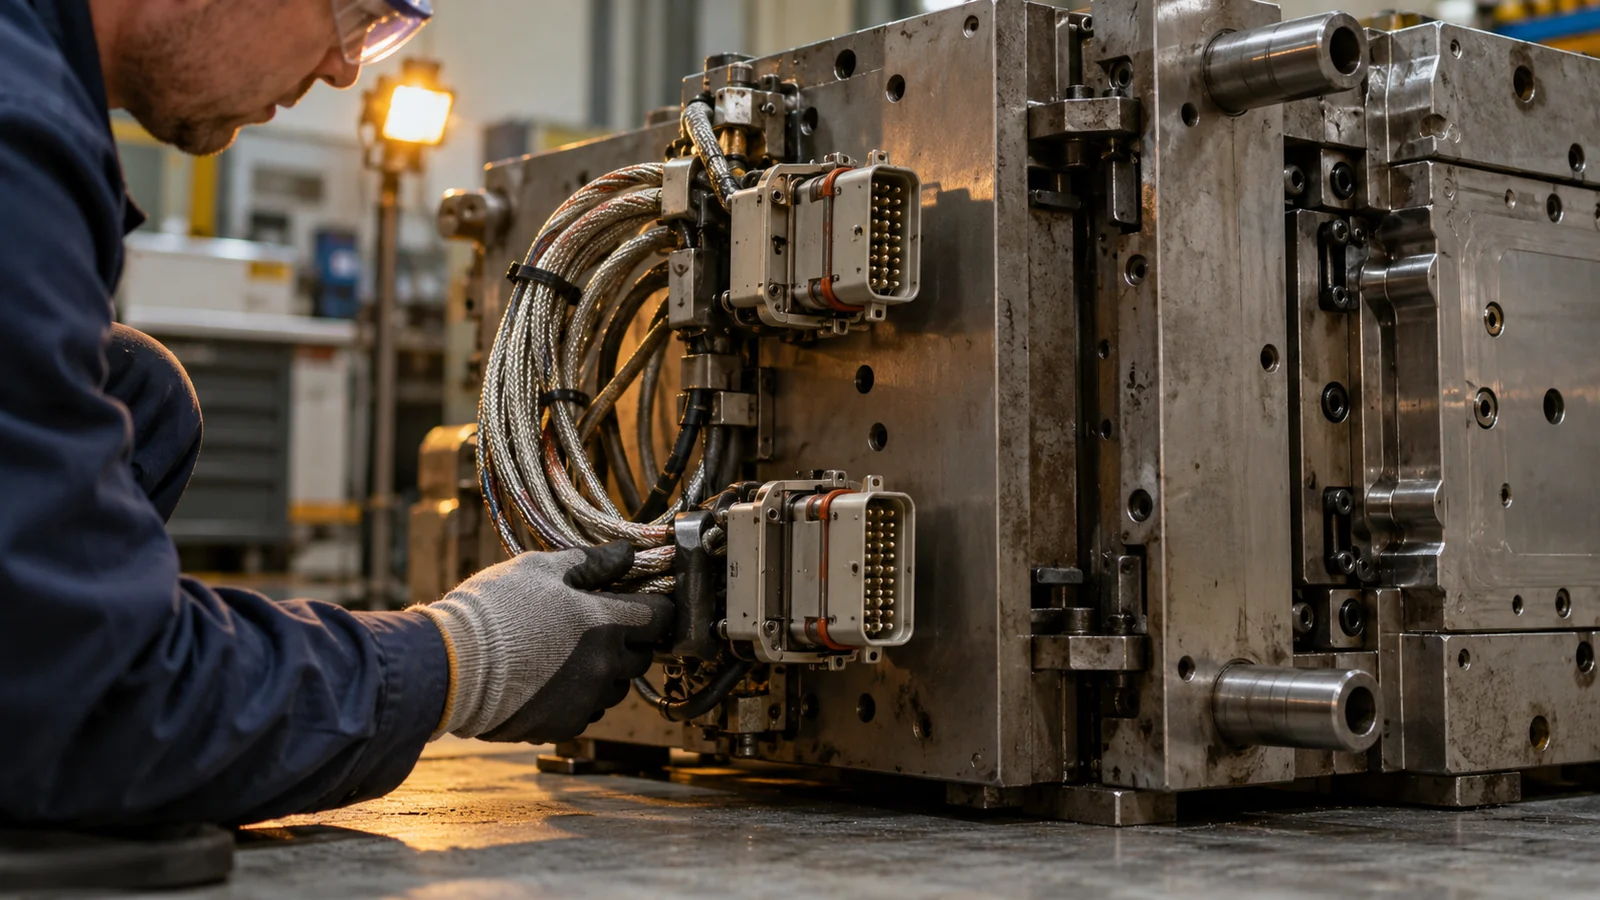
Compare las lecturas reales del sistema y el historial de alarmas con las indicaciones operativas documentadas del proveedor del material y del hot runner. Distinga un valor de consigna mostrado de la temperatura medida en una ubicación relevante, y confirme que los sensores, conectores y zonas de calentamiento funcionan según lo previsto. No invente un rango de temperatura universal: el grado de resina, el diseño del sistema y la aplicación afectan las condiciones adecuadas.
Busque un cambio en el síntoma después del arranque, un cambio de material, una pausa prolongada o un ajuste del proceso. Un tiempo de residencia inusualmente largo o purgas repetidas pueden ser relevantes para algunos materiales, pero el diagnóstico requiere el historial real de la resina y los registros del equipo. Si la evidencia no es clara, conserve muestras y consulte la documentación aprobada del material y del sistema antes de cambiar el plan térmico.
Separar el comportamiento de la compuerta del llenado de la pieza
Los problemas de compuerta pueden manifestarse como babeo, hilado, variación del vestigio o diferencias locales de llenado. Inspeccione la zona de la compuerta en busca de desgaste, obstrucción, daño, contaminación o una falta de coincidencia entre la geometría de la pieza y el diseño de la compuerta. Si el sistema utiliza una compuerta de válvula, confirme la sincronización, la actuación y la evidencia de cierre en lugar de suponer que el pasador de la válvula es el único responsable.
La condición de los respiraderos y el flujo aguas abajo pueden imitar un problema de hot runner. Un respiradero obstruido, una característica restrictiva de la pieza o una inyección inconsistente pueden provocar un llenado incompleto incluso cuando la trayectoria del fundido funciona con normalidad. Compare una muestra buena y una defectuosa en la misma cavidad y revise toda la trayectoria desde la boquilla hasta la compuerta y la pieza.
Una secuencia de diagnóstico para defectos del canal caliente
- Describa el defecto con precisión y marque su ubicación en la pieza.
- Registre si es específico de una cavidad, específico de un ciclo o está presente en toda la inyección.
- Verifique la identidad de la resina, el registro de secado cuando corresponda, el colorante, el cambio de material y la manipulación del material.
- Revise las alarmas de la máquina y del hot runner, las lecturas de las zonas, el arranque, las pausas y los cambios recientes.
- Inspeccione las compuertas, los respiraderos y las superficies accesibles de la herramienta en busca de condiciones u obstrucciones.
- Cambie una variable controlada a la vez, luego compare muestras de todas las cavidades afectadas.
Si corregir un síntoma crea un defecto diferente en otro lugar, vuelva a la evidencia en lugar de acumular ajustes compensatorios. Un registro de proceso que documente tanto el cambio como su resultado es más útil que una lista de “correcciones” no verificadas.”
Qué registrar después de la corrección
Documente la configuración final del material y del sistema, los ajustes relevantes, la identidad de la cavidad, las condiciones de arranque, los límites de defectos observados y el método de inspección. Registre qué se cambió en el molde o en el proceso y cómo se verificó la corrección. Esto crea una línea base para el mantenimiento futuro y facilita el diagnóstico de recurrencias.
Para el enfoque más amplio de ruta de utillaje con hot runner, evalúe el diseño del sistema, las compuertas, el acceso para mantenimiento y el control del proceso en conjunto. Un defecto se resuelve solo cuando la pieza cumple sus criterios de aceptación de forma consistente bajo las condiciones de producción aprobadas.
Preguntas frecuentes
¿Un defecto en la compuerta siempre significa que el hot runner está defectuoso?
No. La geometría de la compuerta, la condición del material, los ajustes del proceso, el venteo y el diseño posterior de la pieza pueden producir síntomas similares. Localice el defecto y compare su patrón de cavidad y de ciclo antes de asignar una causa.
¿Debo cambiar la temperatura del hot runner para detener el goteo?
Solo después de confirmar la guía del material y del sistema y de revisar las lecturas reales, el comportamiento de la compuerta y el historial del proceso. Un ajuste universal de temperatura puede crear nuevos problemas de llenado o de calidad del material.
¿Cómo sé si el problema es específico de una cavidad?
Conserve la identidad de la cavidad en las muestras y compare observaciones repetidas a lo largo de los ciclos. Un valor atípico no basta para distinguir un patrón estable de cavidad de una variación aleatoria del proceso o de la medición.