
Un difetto del canale caldo dovrebbe essere tracciato lungo il percorso della massa fusa prima di attribuire la colpa al collettore o all'ugello. Un segno di iniezione, una gocciolatura, una filamentatura, un riempimento incompleto, una striatura di colore o uno shot instabile possono derivare dal controllo della temperatura, dalle condizioni del materiale, dalla geometria del punto di iniezione, dallo sfiato, dalle impostazioni di processo o da una combinazione di fattori. Registrare dove e quando compare il sintomo, quindi confrontarlo con le evidenze della cavità e del processo.
Leggere prima il pattern del difetto
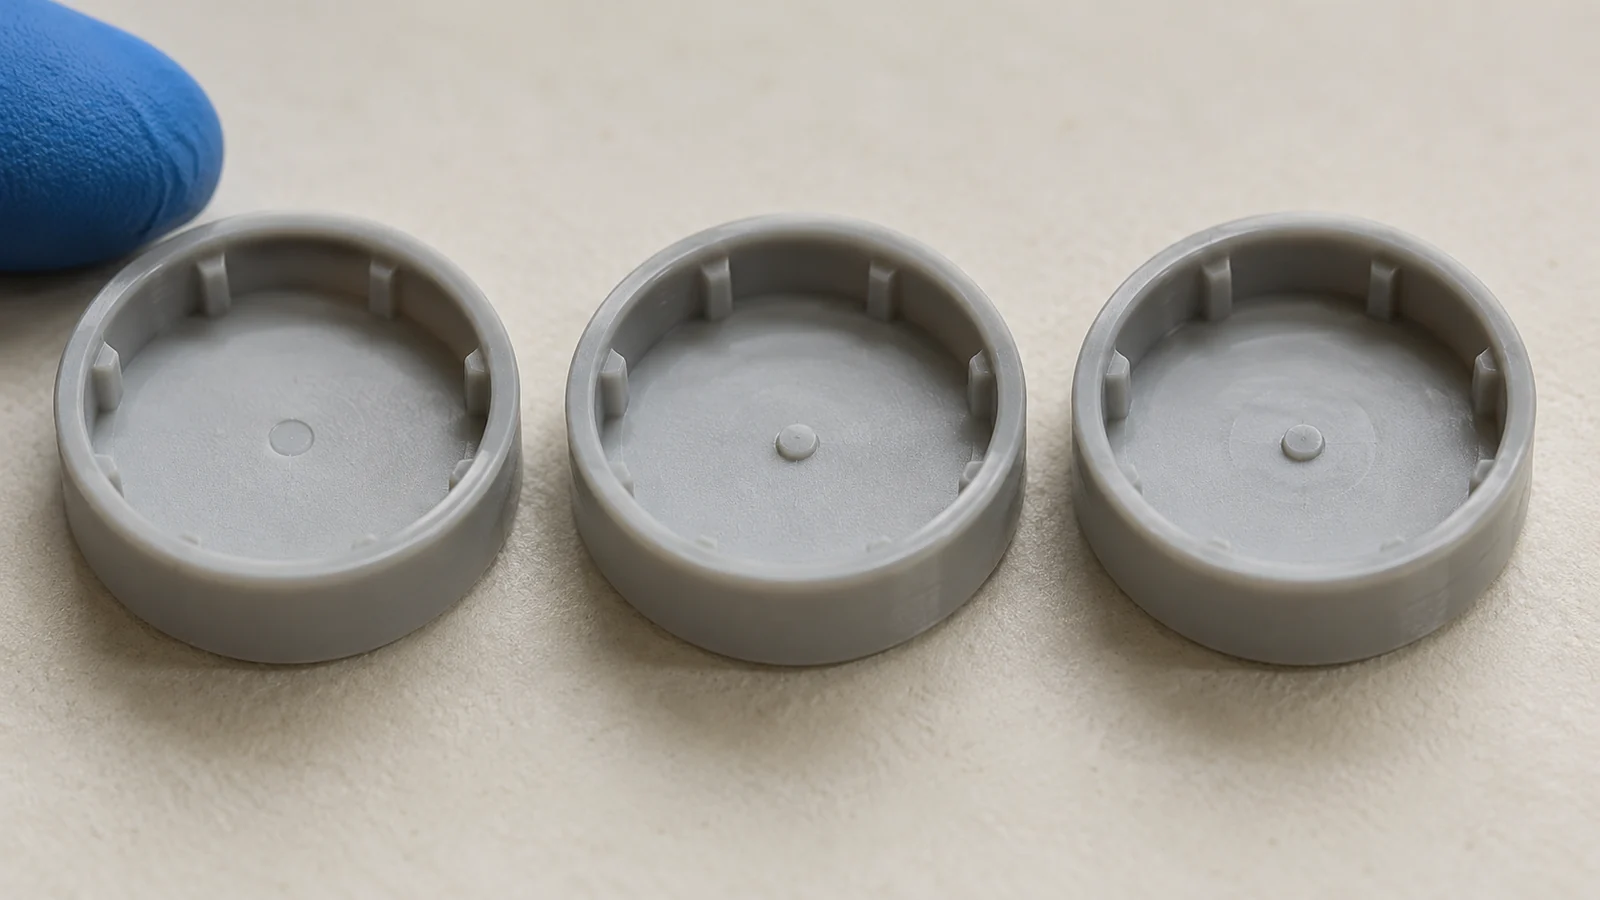
Mappare il difetto su una posizione: al punto di iniezione, lungo un fronte di flusso, attorno a una linea di saldatura, a uno sfiato o sull'intera parte. Poi verificare se il problema interessa tutte le cavità, una sola cavità o solo determinati cicli. Un pattern stabile e specifico per posizione suggerisce una condizione locale del punto di iniezione, dello sfiato o dello stampo; una variazione estesa all'intero shot può indicare condizioni del materiale, della macchina o termiche. Questi indizi guidano l'indagine ma non identificano da soli la causa radice.
| Sintomo osservato | Evidenza da esaminare | Prima avvertenza |
|---|---|---|
| Gocciolatura o filamentatura in prossimità di un punto di iniezione | Condizione del punto di iniezione, comportamento di chiusura, registrazioni di temperatura, storia di permanenza e del materiale | Non ridurre tutte le temperature prima di aver confermato i requisiti del materiale e del sistema. |
| Riempimento incompleto o riempimento incoerente | Coerenza dello shot, risposta in pressione, percorso di flusso, condizione dello sfiato, restrizione del punto di iniezione | Non presumere che il sistema a canale caldo sia l'unica fonte. |
| Striature di colore o materiale dall'aspetto degradato | Cambio di materiale, tempo di permanenza, contaminazione, essiccazione e storia termica | L'aspetto da solo non può stabilire la degradazione. |
| Vestigio del punto di iniezione irregolare | Geometria del punto di iniezione, raffreddamento, chiusura, condizioni locali del pezzo e dello stampo | Verificare se la variazione si ripete per cavità. |
Verificare le condizioni termiche senza tirare a indovinare
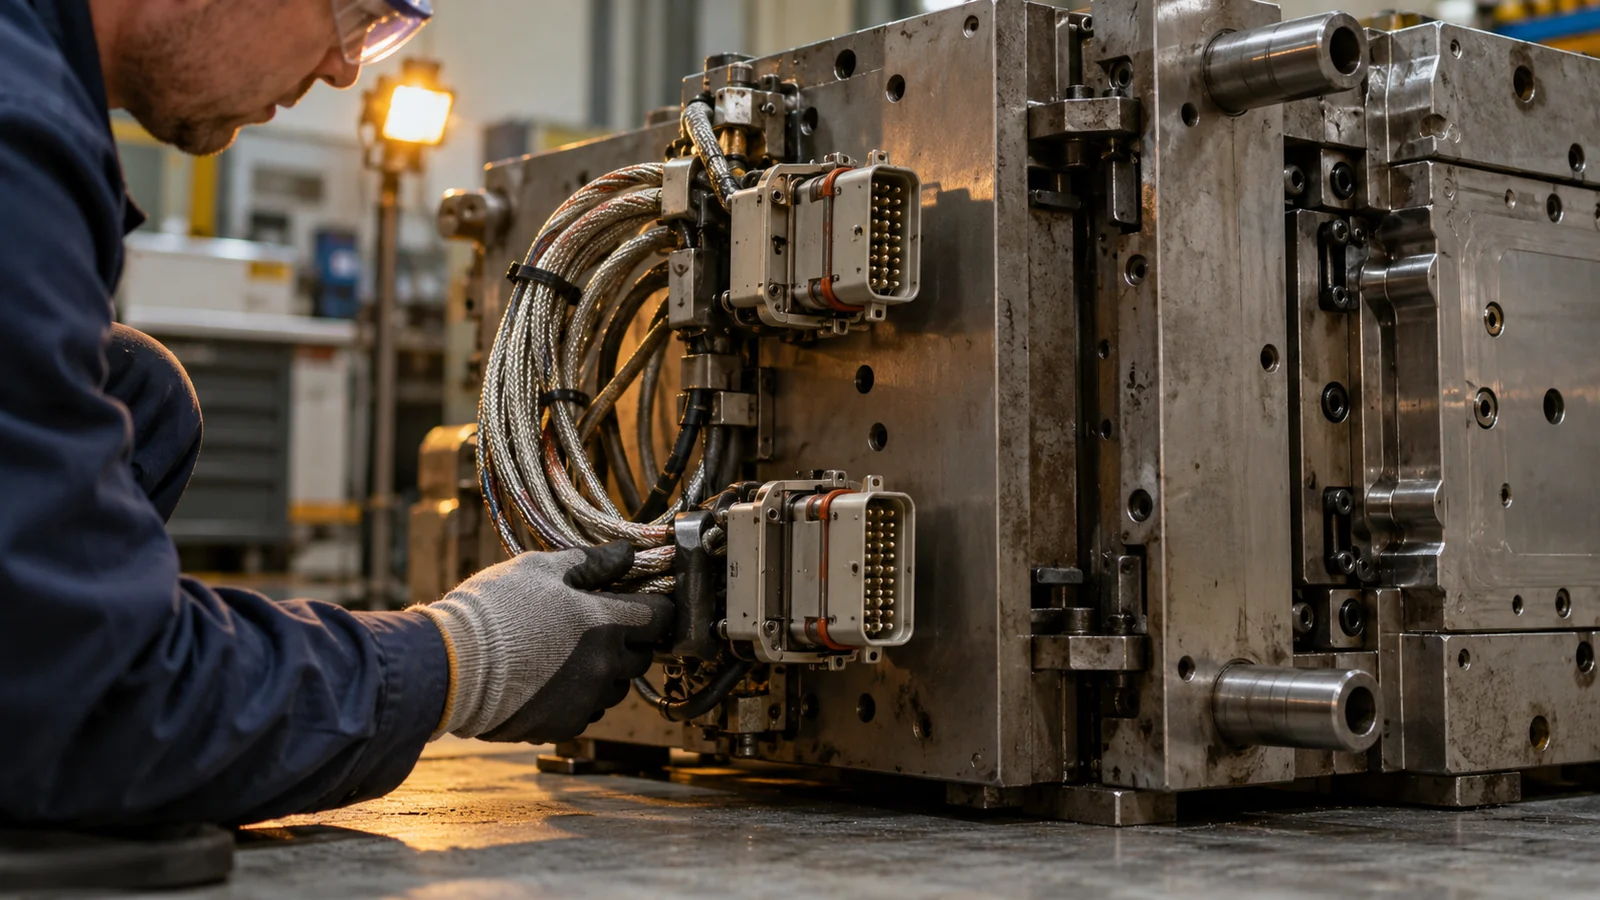
Confrontare le letture effettive del sistema e la cronologia degli allarmi con le indicazioni operative documentate dal fornitore del materiale e del canale caldo. Distinguere un setpoint visualizzato dalla temperatura misurata in una posizione rilevante e confermare che sensori, connettori e zone riscaldanti funzionino come previsto. Non inventare un intervallo di temperatura universale: la qualità della resina, la progettazione del sistema e l'applicazione influenzano le condizioni appropriate.
Cercare un cambiamento del sintomo dopo l'avvio, un cambio di materiale, una lunga pausa o una regolazione del processo. Un tempo di permanenza insolitamente lungo o spurghi ripetuti possono essere rilevanti per alcuni materiali, ma la diagnosi richiede la storia effettiva della resina e i registri dell'attrezzatura. Se le prove non sono chiare, conservare i campioni e consultare la documentazione approvata del materiale e del sistema prima di modificare il piano termico.
Separare il comportamento del punto di iniezione dal riempimento della parte
I problemi del punto di iniezione possono manifestarsi come gocciolamento, filatura, variazione del vestigio o differenze locali di riempimento. Ispezionare l'area del punto di iniezione per usura, ostruzione, danneggiamento, contaminazione o disallineamento tra la geometria del pezzo e la progettazione del punto di iniezione. Se il sistema utilizza un punto di iniezione a valvola, confermare la temporizzazione, l'azionamento e le prove di chiusura invece di presumere che sia responsabile solo lo spillo della valvola.
Le condizioni di sfiato e il flusso a valle possono simulare un problema del canale caldo. Uno sfiato ostruito, una caratteristica restrittiva del pezzo o uno shot incoerente possono causare un riempimento incompleto anche quando il percorso del fuso funziona normalmente. Confrontare un campione buono e uno difettoso nella stessa cavità ed esaminare l'intero percorso dall'ugello al punto di iniezione fino al pezzo.
Una sequenza di troubleshooting per i difetti del canale caldo
- Descrivere il difetto con precisione e marcarne la posizione sul pezzo.
- Registrare se è specifico di una cavità, di un ciclo o presente in tutto lo shot.
- Verificare l'identità della resina, il registro di essiccazione ove applicabile, il colorante, il cambio di materiale e la movimentazione del materiale.
- Esaminare gli allarmi della macchina e del canale caldo, le letture delle zone, l'avvio, le pause e le modifiche recenti.
- Ispezionare punti di iniezione, sfiati e superfici accessibili dello stampo per condizioni o ostruzioni.
- Modificare una sola variabile controllata alla volta, poi confrontare i campioni di tutte le cavità interessate.
Se correggere un sintomo crea un difetto diverso altrove, tornare all'evidenza anziché accumulare regolazioni compensative. Un registro di processo che annota sia la modifica sia il suo risultato è più utile di un elenco di “correzioni” non verificate.”
Cosa registrare dopo la correzione
Documentare la configurazione finale del materiale e dell'impianto, le impostazioni rilevanti, l'identità della cavità, le condizioni di avvio, i limiti di difetto osservati e il metodo di ispezione. Registrare ciò che è stato modificato nello stampo o nel processo e come è stata verificata la correzione. Questo crea una baseline per la manutenzione futura e rende più facile diagnosticare le recidive.
Per il più ampio percorso di attrezzaggio con canale caldo, valutare insieme la progettazione dell'impianto, gli iniettori, l'accesso per la manutenzione e il controllo di processo. Un difetto è risolto solo quando il pezzo soddisfa i propri criteri di accettazione in modo costante nelle condizioni di produzione approvate.
FAQ
Un difetto all'iniettore significa sempre che il canale caldo è difettoso?
No. La geometria dell'iniettore, le condizioni del materiale, le impostazioni di processo, lo sfiato e la progettazione del pezzo a valle possono produrre sintomi simili. Localizzare il difetto e confrontare la sua cavità e il pattern di ciclo prima di attribuire una causa.
Devo modificare la temperatura del canale caldo per fermare il gocciolamento?
Solo dopo aver confermato le indicazioni sul materiale e sull'impianto e aver esaminato le letture effettive, il comportamento dell'iniettore e la cronologia di processo. Una regolazione universale della temperatura può creare nuovi problemi di riempimento o di qualità del materiale.
Come faccio a sapere se il problema è specifico di una cavità?
Conservare l'identità della cavità sui campioni e confrontare osservazioni ripetute tra i cicli. Un singolo valore anomalo non basta a distinguere un pattern stabile di cavità da una variazione casuale di processo o di misurazione.