
Quando cavità identiche producono parti diverse, confrontare le parti in base alla posizione della cavità prima di modificare le impostazioni comuni della macchina. Un modello coerente specifico per cavità può indicare differenze nel flusso, nel raffreddamento, nello sfiato, nell'espulsione o nelle condizioni dello stampo; una variazione casuale su tutte le cavità può invece indicare un problema più ampio di processo o di materiale. Trattare questo come una sequenza diagnostica, non come una scorciatoia per attribuire la colpa a un componente.
Stabilire innanzitutto se la variazione segue una cavità

Non iniziare modificando più impostazioni contemporaneamente. Etichettare o comunque preservare l'identità della cavità per un insieme rappresentativo di campioni, quindi confrontare le stesse caratteristiche tra le cavità. Cercare la ripetibilità: una posizione mostra ripetutamente uno spostamento dimensionale, una bava, un riempimento incompleto, una variazione di lucentezza o un segno di distacco mentre le altre rimangono stabili?
Separare tre modelli. Un effetto ripetibile legato alla posizione della cavità suggerisce una condizione locale dello stampo o del flusso. Uno spostamento che interessa tutte le cavità insieme suggerisce una condizione condivisa come lo stato del materiale, un'impostazione della macchina o un cambio di refrigerante. Un modello disperso può riflettere una manipolazione intermittente, una contaminazione o una variazione di misurazione. Il modello osservato restringe l'indagine ma non prova la causa.
Dove possono intervenire differenze specifiche per cavità
Il flusso può differire a causa della geometria del canale, delle condizioni del punto di iniezione, dello sfiato o di un'ostruzione. Il raffreddamento può differire se il percorso del circuito, la portata o le condizioni di manutenzione non sono equivalenti. L'usura dello stampo, l'assestamento degli inserti, le condizioni di sfiato e i danni locali possono anch'essi influire su una particolare cavità. L'espulsione può creare un'altra differenziazione: una parte che si incastra o viene spinta in modo non uniforme può deformarsi o presentare segni diversi dopo lo stampaggio.
Anche il metodo di misurazione è importante. Confermare che per ogni campione di cavità vengano utilizzati lo stesso schema di riferimenti, la stessa attrezzatura, lo stesso strumento e lo stesso metodo dell'operatore. Una piccola differenza di setup può sembrare una differenza di stampaggio. Tenere in considerazione l'incertezza di misurazione e il condizionamento delle parti quando si interpretano letture ravvicinate.
| Pattern osservato | Prime verifiche | Evitare di presumere |
|---|---|---|
| Una cavità si riempie ripetutamente in modo incompleto | Punto di iniezione, sfiato, percorso di flusso locale, risposta della pressione in cavità | Che l'intera iniettata necessiti di più pressione |
| Una cavità mostra più bava | Condizione della linea di divisione, sede dell'inserto, effetti di serraggio locale e pressione | Che tutte le cavità necessitano di una modifica globale del processo |
| Le dimensioni differiscono da cavità a cavità | Identità della cavità, raffreddamento, riferimenti di misurazione, condizionamento del campione | Che la tolleranza del disegno è automaticamente errata |
| La variazione si sposta tra le cavità | Materiale, macchina, movimentazione, campionamento e ripetibilità della misurazione | Che una posizione fissa dell'utensile è la causa principale |
Una sequenza di risoluzione dei problemi controllata
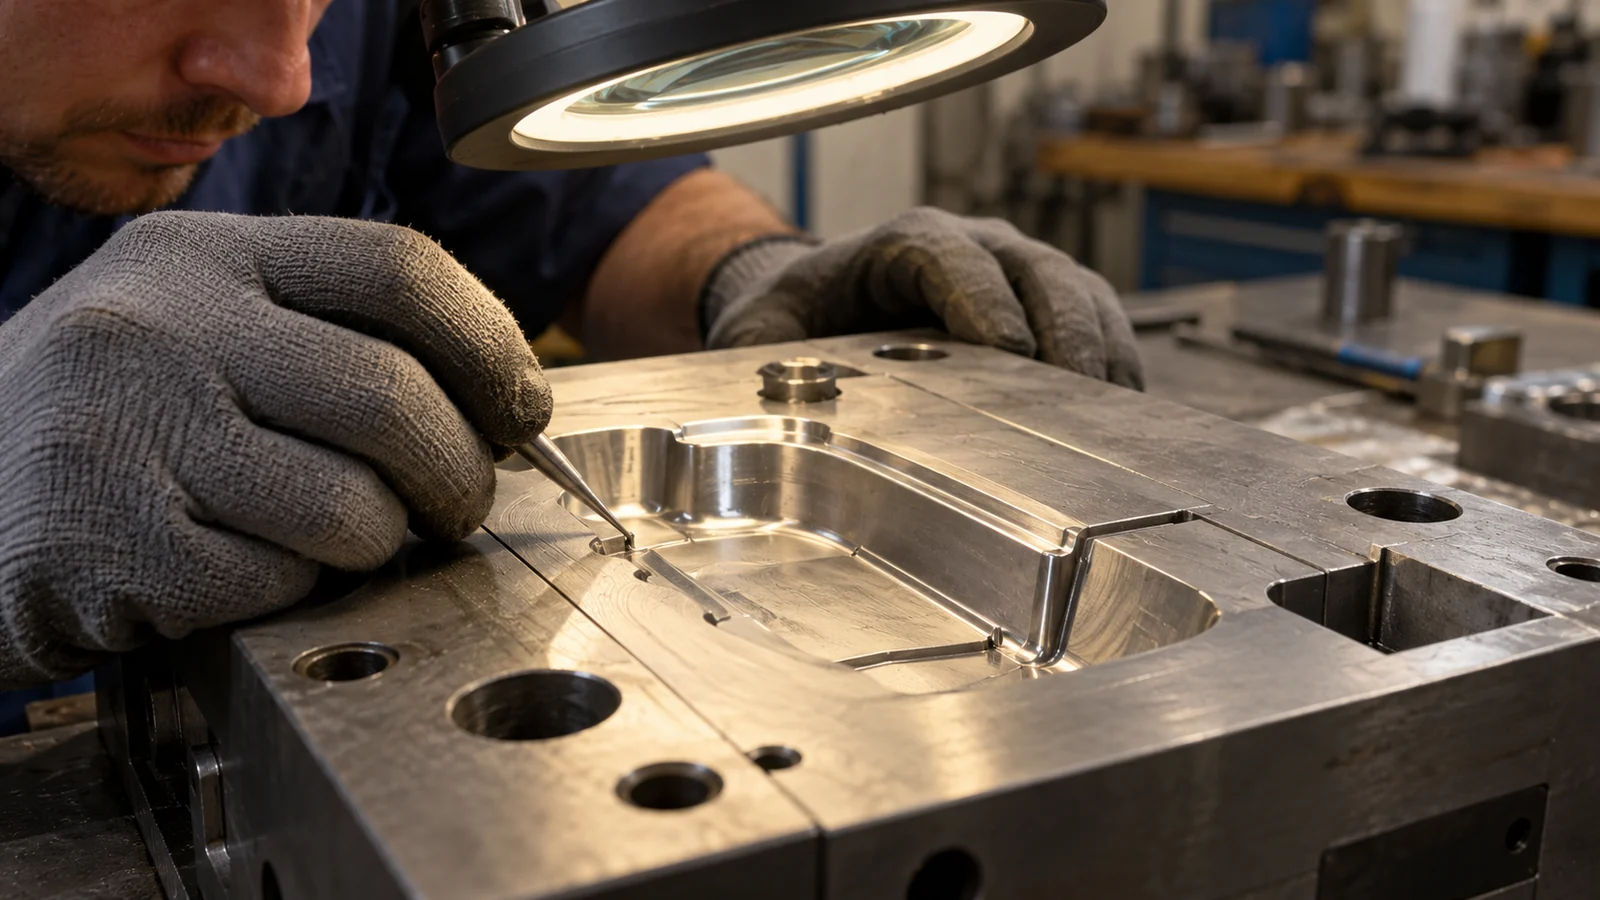
- Definire la caratteristica: identificare la dimensione del disegno o il difetto visibile, la relativa regola di accettazione e il metodo di misurazione.
- Preservare l'identità della cavità: raccogliere campioni da ciascuna cavità in condizioni comparabili.
- Ripetere l'osservazione: verificare se la stessa cavità mostra lo stesso schema su più di un punto di campionamento.
- Esaminare le variabili comuni: verificare la gestione della resina, i registri della macchina, i collegamenti del refrigerante e le modifiche di processo che influenzano l'intero stampo.
- Ispezionare il percorso locale dello stampo: esaminare i dettagli di gate, sfiato, raffreddamento, inserto, linea di divisione ed espulsione associati alla cavità interessata.
- Modificare una sola variabile controllata: documentare la modifica e confrontare nuovamente tutte le cavità, non solo quella anomala.
Un segnale di pressione o temperatura della cavità può essere utile se lo stampo e il piano di monitoraggio supportano misurazioni affidabili a livello di cavità. Non dedurre una lettura del sensore che il processo non rileva. Le prove disponibili dovrebbero determinare quanto specifica possa essere la diagnosi.
Quando regolare lo stampo o il processo
Utilizzare modifiche di processo quando le prove indicano che un'impostazione comune è al di fuori di una finestra stabile e la correzione migliora l'intero insieme di cavità. Considerare la manutenzione dello stampo o modifiche progettuali locali quando un problema ricorrente specifico per posizione è coerente con una condizione di gate, sfiato, raffreddamento o meccanica. Se una regolazione globale corregge una cavità ma porta altre cavità fuori tolleranza, lo stampo potrebbe richiedere una soluzione più locale.
Per una revisione più ampia dell'attrezzatura, vedere progettazione di stampi a iniezione a più impronte. La revisione dovrebbe collegare le misurazioni dei pezzi alla posizione della cavità, ai registri di processo e alle condizioni dello stampo prima di approvare una modifica permanente.
FAQ
Dovrei aumentare la pressione di mantenimento se una cavità è incompleta?
Non come prima mossa. Una modifica globale della pressione può influenzare ogni cavità e può creare bave o variazioni dimensionali altrove. Confermare il pattern specifico della cavità e ispezionare le condizioni locali di flusso, gate e sfiato prima di modificare l'impostazione condivisa.
Quanti campioni sono sufficienti per identificare un pattern di cavità?
Non esiste un numero universale. Utilizzare un piano di campionamento adeguato al rischio del pezzo e alla questione di ripetibilità, e preservare l'identità della cavità affinché i risultati siano confrontabili.
Uno stampo a più cavità può avere condizioni di processo diverse per ciascuna cavità?
La maggior parte delle impostazioni della macchina agisce sulla colata nel suo complesso. La progettazione dello stampo e le caratteristiche locali possono influenzare le singole cavità, ma verificare i controlli disponibili prima di presumere che ogni cavità possa essere regolata in modo indipendente.