
I difetti dello stampaggio a iniezione ad alta velocità spesso compaiono quando un riempimento più rapido mette in luce un limite che era nascosto a una velocità inferiore: aria intrappolata, un fronte di flusso instabile, una variazione dell'aspetto legata allo sforzo di taglio o una finestra di processo troppo stretta da mantenere. La soluzione non è automaticamente rallentare la macchina. Per prima cosa individuare la posizione e il momento in cui si verifica il difetto, poi determinare se le evidenze indicano la velocità di riempimento, lo sfiato, il progetto del punto di iniezione, la condizione del materiale o un'altra variabile di processo.
Partire da dove compare il difetto
Mappare il difetto sul pezzo e annotare quando si forma durante il riempimento. Un segno alla fine del riempimento può indicare un problema diverso da uno che segue un punto di iniezione, una linea di saldatura o una sezione sottile. Confrontare pezzi accettabili e difettosi provenienti dalla stessa cavità e registrare se lo schema si ripete tra cavità e cicli.
Separare inoltre i sintomi della fase di riempimento dagli effetti di compattazione, raffreddamento ed estrazione. Un difetto osservato dopo l'apertura dello stampo può essersi formato prima, ma il momento dell'osservazione non ne identifica la causa. I registri di processo e una prova controllata aiutano a collegare l'aspetto alla fase in cui è cambiata la condizione del materiale o dello stampo.
Correlare il sintomo all'evento di flusso
| Schema del difetto | Domande da indagare |
|---|---|
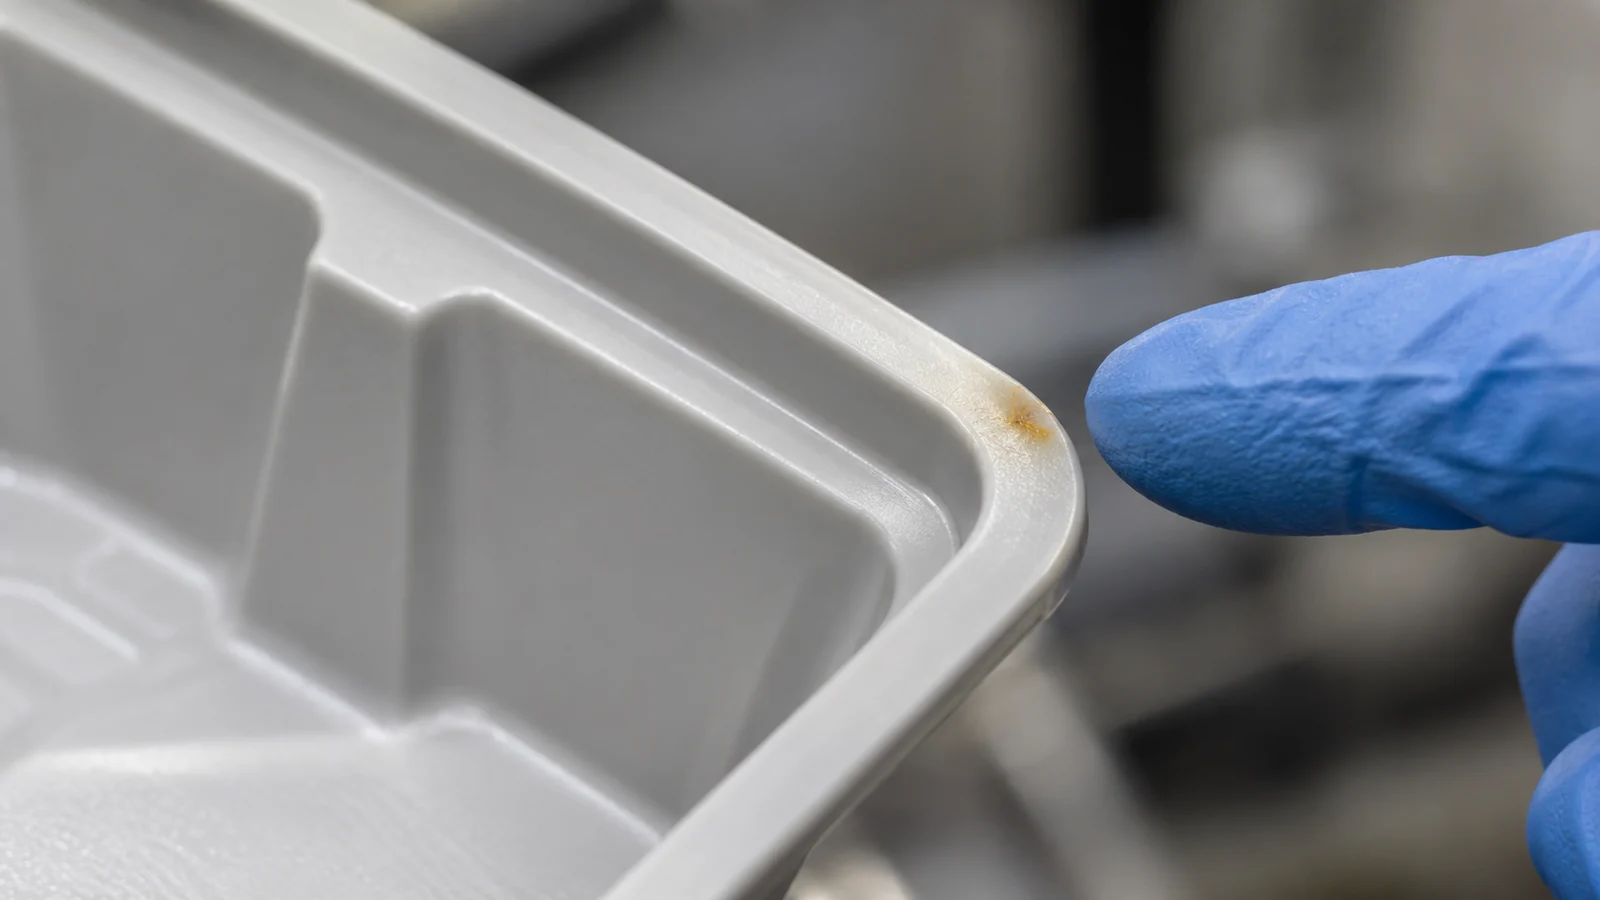
| Bruciature o segni scuri in prossimità della fine del riempimento | L'aria è intrappolata sul fronte di flusso? Gli sfiati sono puliti e posizionati in base all'effettivo schema di riempimento? |
| Getto o linea di flusso instabile visibile | Il fuso entra in una regione aperta senza una transizione di flusso controllata? La posizione del punto di iniezione è adeguata? |
| Esitazione o sezioni sottili incomplete | Il flusso rallenta in corrispondenza di una variazione di spessore o attorno a una caratteristica? L'ingresso e la richiesta di pressione sono adeguati? |
| Variazione di lucentezza o texture | Il difetto segue una cavità, una regione della superficie o una variazione nella storia del materiale e del processo? |
| Bava dopo un aumento di velocità | La risposta in pressione, la condizione di chiusura, la linea di divisione o la condizione dello stampo hanno modificato il risultato? |
Queste sono domande di partenza, non diagnosi univoche. Ad esempio, le bruciature possono essere associate ad aria intrappolata, ma la posizione e la condizione degli sfiati devono essere verificate prima di modificare la velocità o le impostazioni del materiale. Allo stesso modo, una variazione di lucentezza può riflettere la replica della superficie, lo stato del materiale o una variazione di processo anziché la sola velocità.
Risolvere i problemi senza perdere l'obiettivo del riempimento rapido
- Conservare un campione di riferimento e documentare le impostazioni correnti, il lotto di materiale e la posizione del difetto.
- Esaminare il modello di riempimento e determinare se il sintomo è specifico di una cavità o riguarda l'intera iniettata.
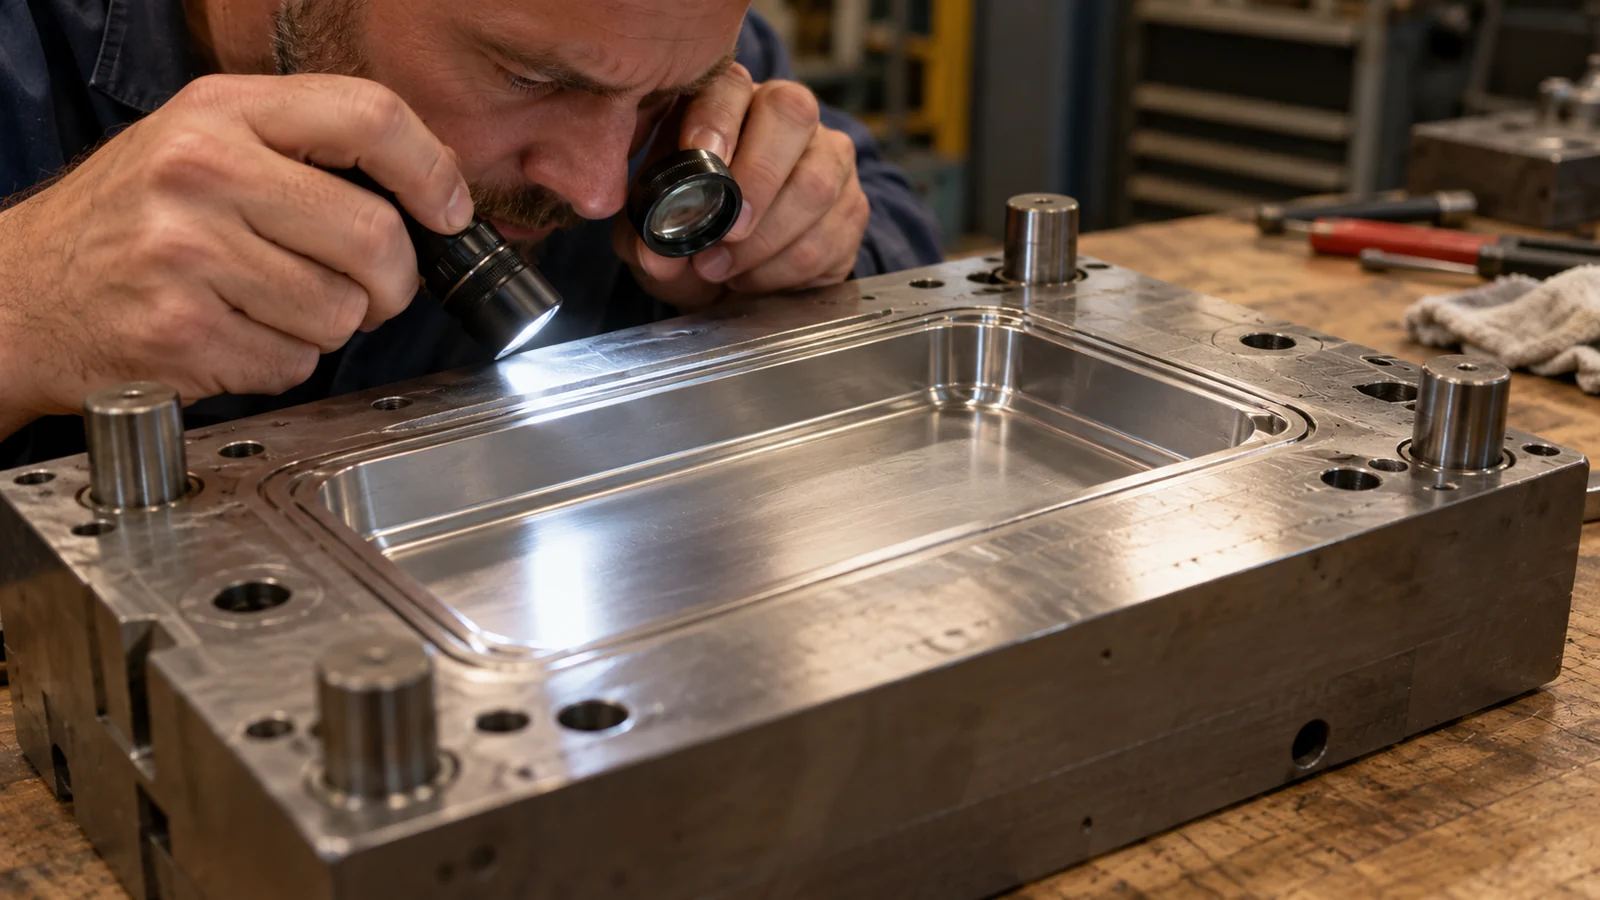
- Ispezionare gli sfiati, le zone di ingresso e la linea di divisione per verificare presenza di contaminazione, usura o ostruzione.
- Confermare l'identità della resina, la qualità, i requisiti di essiccazione e movimentazione e le recenti modifiche del materiale.
- Modificare una variabile legata al riempimento alla volta e confrontare l'intero insieme delle caratteristiche critiche.
- Verificare se la correzione migliora tutte le cavità interessate senza creare bave, linee di saldatura o problemi dimensionali altrove.
Quando l'obiettivo di produzione richiede un riempimento rapido, una riduzione permanente della velocità può semplicemente scambiare un difetto con un tempo ciclo più lungo o un riempimento incompleto. Una risposta migliore può comportare il miglioramento degli sfiati, la riconsiderazione della posizione dell'ingresso, la modifica di una transizione di flusso o l'ampliamento della finestra di processo stabile. Qualsiasi modifica allo stampo dovrebbe basarsi sul pezzo reale e su campioni validati.
Quando è il progetto a limitare il processo
Se i difetti ritornano ogni volta che il processo si avvicina alla velocità di riempimento prevista, ispezionare insieme il progetto e lo stampo. Pareti sottili, variazioni brusche di spessore, lunghe lunghezze di flusso, ingressi restrittivi e percorsi di sfiato difficili possono restringere la finestra utilizzabile. L'analisi mold-flow può aiutare a valutare una proposta di modifica dell'ingresso o della parete, ma le ipotesi e i dati del materiale dovrebbero essere verificati rispetto al progetto reale.
Documentare l'intervallo accettabile e le condizioni che causano il fallimento. Il processo corretto non è l'impostazione più veloce che produce una volta un campione buono; è un intervallo controllato che può soddisfare i requisiti del pezzo sullo stampo e sulla macchina previsti. Per il percorso di produzione più ampio, rivedere stampaggio a iniezione ad alto volume nel contesto del processo e delle esigenze qualitative del pezzo.
FAQ
Devo ridurre la velocità di iniezione ogni volta che compare un segno di bruciatura?
Non senza verificare dove si forma il segno e se l'aria è intrappolata. La condizione dello sfiato, il comportamento del fronte di flusso, la posizione del punto di iniezione e la storia del materiale possono essere più rilevanti di una riduzione globale della velocità.
Un'elevata velocità di riempimento può causare bave?
Può contribuire a una risposta di pressione che rivela una condizione debole o danneggiata della linea di separazione, ma le bave possono avere più cause. Ispezionare lo stampo e confrontare il modello prima di attribuire il difetto esclusivamente alla velocità.
Come faccio a sapere se il design del pezzo limita il riempimento rapido?
Cercare difetti ripetuti legati a sezioni sottili, percorsi di flusso lunghi, transizioni brusche, punti di iniezione restrittivi o posizioni di sfiato difficili. Utilizzare analisi ingegneristiche e prove di stampaggio controllate per verificare una modifica del design.