
Les défauts d'injection à grande vitesse apparaissent souvent lorsque le remplissage plus rapide révèle une limitation qui était masquée à une vitesse plus lente : air emprisonné, front d'écoulement instable, modification d'aspect liée au cisaillement, ou fenêtre de process trop étroite pour être maintenue. La solution n'est pas automatiquement de ralentir la machine. Identifiez d'abord la localisation et le moment d'apparition du défaut, puis déterminez si les éléments pointent vers la vitesse de remplissage, l'éventage, la conception de la buse, l'état de la matière ou une autre variable de process.
Commencez par l'endroit où le défaut apparaît
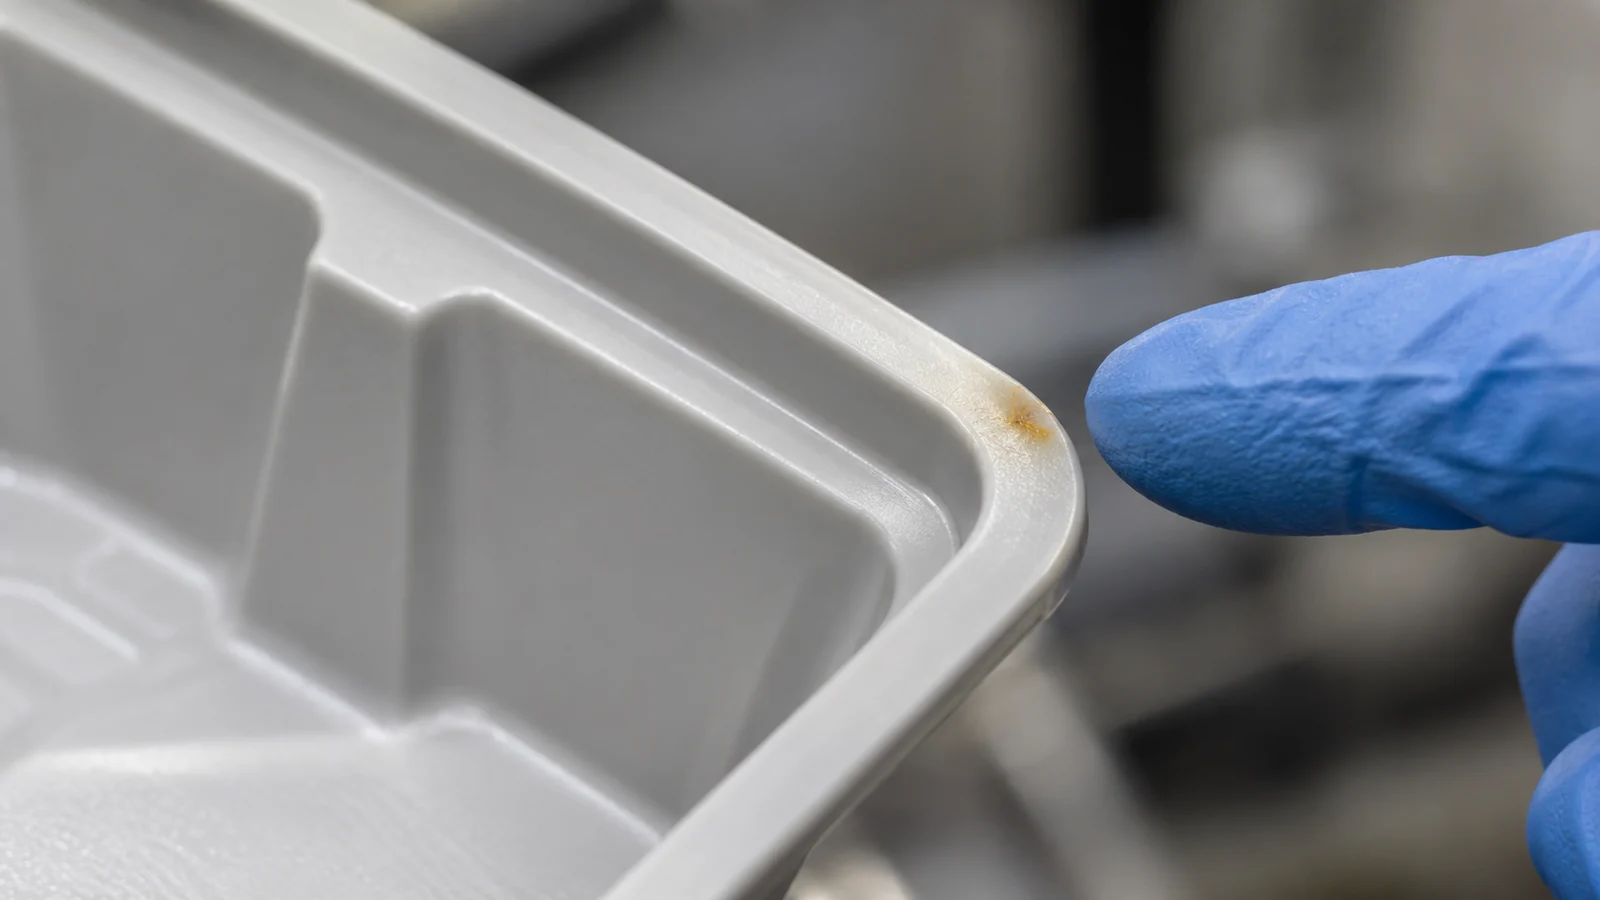
Cartographiez le défaut sur la pièce et notez le moment où il se forme pendant le remplissage. Une marque en fin de remplissage peut indiquer un problème différent de celui qui suit une buse, une ligne de soudure ou une section mince. Comparez les pièces acceptables et défectueuses provenant de la même empreinte, et notez si le motif se répète sur les empreintes et les cycles.
Séparez également les symptômes de l'étape de remplissage des effets de compactage, de refroidissement et d'éjection. Un défaut observé après l'ouverture du moule peut s'être formé plus tôt, mais le moment de l'observation n'identifie pas sa cause. Les enregistrements de process et un essai contrôlé aident à relier l'aspect à la phase où la matière ou l'état de l'outil a changé.
Associez le symptôme à l'événement d'écoulement
| Motif du défaut | Questions à examiner |
|---|---|
| Brûlures ou marques sombres près de la fin de remplissage | L'air est-il emprisonné au front d'écoulement ? Les évents sont-ils propres et positionnés selon le motif de remplissage réel ? |
| Jet ou ligne d'écoulement instable visible | La matière fondue entre-t-elle dans une zone ouverte sans transition d'écoulement contrôlée ? L'emplacement de la buse est-il approprié ? |
| Hésitation ou sections minces incomplètes | Le débit ralentit-il lors d'un changement d'épaisseur ou autour d'un élément de forme ? La demande en seuil d'injection et en pression est-elle adaptée ? |
| Variation de brillance ou de texture | Le défaut suit-il une empreinte, une zone de surface, ou un changement de matière et d'historique de process ? |
| Bavure après une augmentation de vitesse | La réponse en pression, l'état du serrage, le plan de joint ou l'état de l'outil ont-ils modifié le résultat ? |
Il s'agit de questions de départ, et non de diagnostics univoques. Par exemple, les marques de brûlure peuvent être associées à de l'air emprisonné, mais la localisation et l'état des évents doivent être vérifiés avant de modifier les réglages de vitesse ou de matière. De même, un changement de brillance peut refléter la réplication de surface, l'état de la matière ou une variation de process plutôt que la vitesse seule.
Dépannez sans perdre l'objectif de remplissage rapide
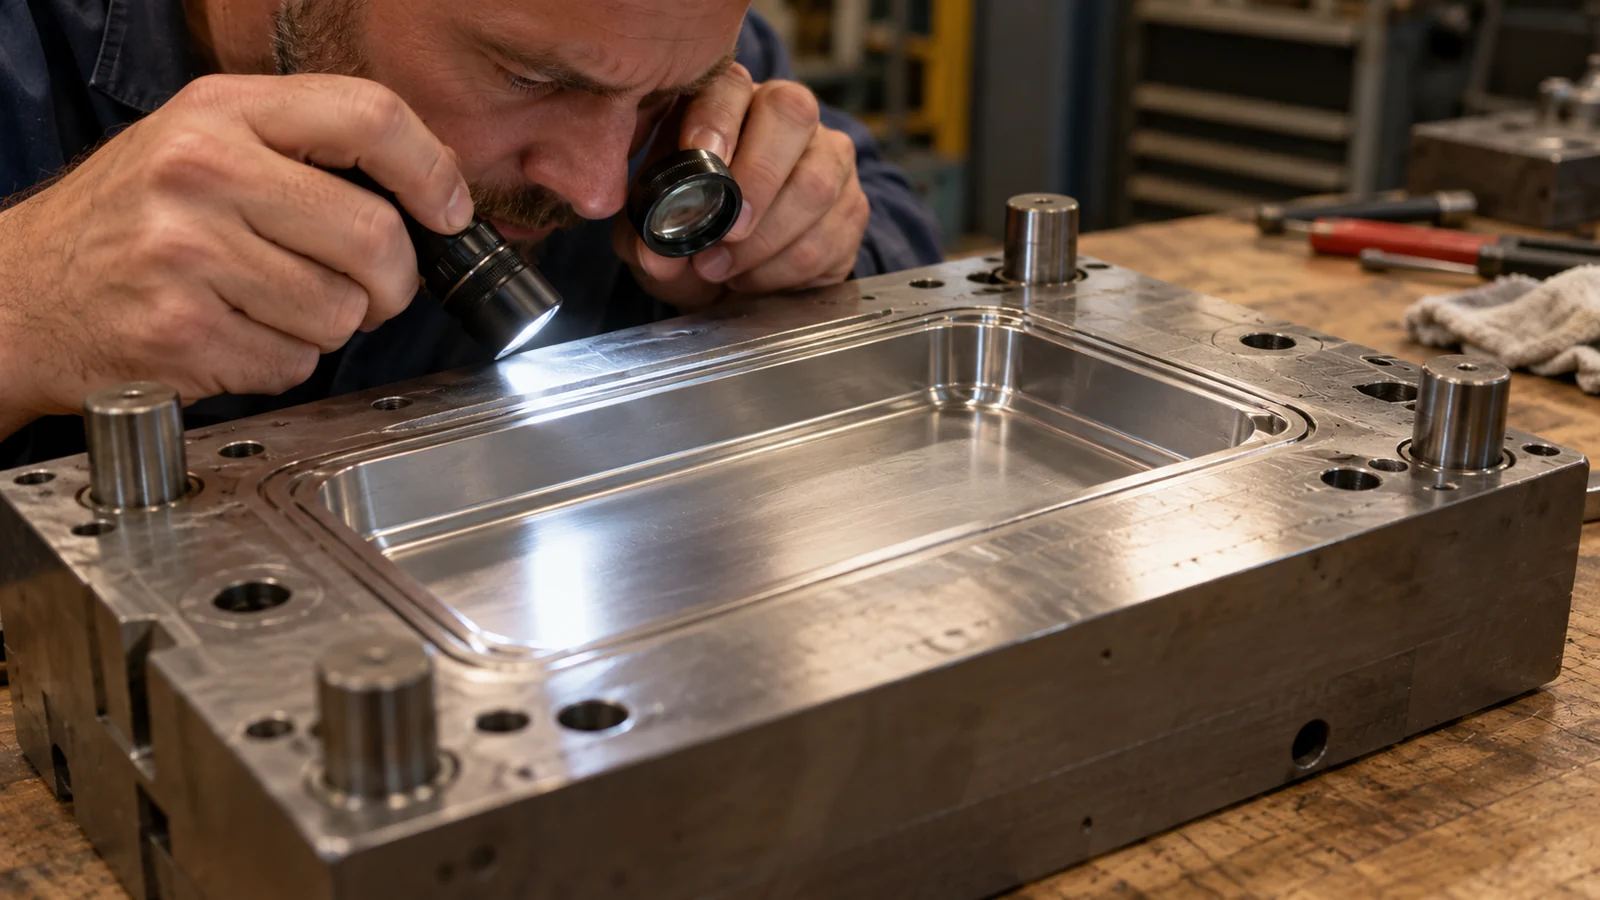
- Conservez un échantillon de référence et documentez les réglages actuels, le lot de matière et la localisation du défaut.
- Examinez le motif de remplissage et déterminez si le symptôme est spécifique à une empreinte ou à l'ensemble de la pièce injectée.
- Inspectez les évents, les zones de seuil d'injection et le plan de joint pour détecter contamination, usure ou obstruction.
- Confirmez l'identité de la résine, la nuance, les exigences de séchage et de manutention, ainsi que les changements récents de matière.
- Modifiez une seule variable liée au remplissage à la fois et comparez l'ensemble complet des caractéristiques critiques.
- Vérifiez si la correction améliore toutes les empreintes affectées sans créer de bavure, de ligne de soudure ou de problème dimensionnel ailleurs.
Lorsque l'objectif de production exige un remplissage rapide, une réduction permanente de la vitesse peut simplement échanger un défaut contre un temps de cycle plus long ou un remplissage incomplet. Une meilleure réponse peut consister à améliorer l'éventage, à reconsidérer la position du seuil d'injection, à modifier une transition d'écoulement ou à élargir la fenêtre de process stable. Tout changement d'outil doit être fondé sur la pièce réelle et sur des échantillons validés.
Lorsque la conception limite le process
Si les défauts réapparaissent dès que le process s'approche du débit de remplissage visé, inspectez conjointement la conception et l'outil. Les parois minces, les changements d'épaisseur brusques, les longues longueurs d'écoulement, les seuils d'injection restrictifs et les trajets d'évent difficiles peuvent réduire la fenêtre utilisable. Une analyse de remplissage (mold-flow) peut aider à évaluer une modification proposée du seuil d'injection ou de la paroi, mais les hypothèses et les données matière doivent être confrontées au projet réel.
Documentez la plage acceptable et les conditions qui provoquent une défaillance. Le bon process n'est pas le réglage le plus rapide qui produit une fois un bon échantillon ; c'est une plage maîtrisée capable de satisfaire aux exigences de la pièce sur l'outil et la machine prévus. Pour la filière de production au sens large, examinez moulage par injection à grand volume dans le contexte des besoins du procédé et de la qualité de la pièce.
FAQ
Dois-je réduire la vitesse d'injection chaque fois qu'une marque de brûlure apparaît ?
Pas sans vérifier où la marque se forme et si de l'air est emprisonné. L'état des évents, le comportement du front d'écoulement, la position de l'entrée et l'historique de la matière peuvent être plus pertinents qu'une réduction globale de la vitesse.
Une vitesse de remplissage élevée peut-elle causer des bavures ?
Elle peut contribuer à une réponse en pression qui révèle un état de plan de joint faible ou endommagé, mais les bavures peuvent avoir de multiples causes. Inspectez l'outillage et comparez la répartition avant d'attribuer le défaut à la vitesse seule.
Comment savoir si la conception de la pièce limite le remplissage rapide ?
Recherchez des défauts récurrents liés à des sections minces, de longs trajets d'écoulement, des transitions brusques, des entrées restrictives ou des emplacements d'évents difficiles. Utilisez l'analyse d'ingénierie et des essais de moulage contrôlés pour valider une modification de conception.