
Los defectos en el moldeo por inyección de alta velocidad suelen aparecer cuando un llenado más rápido expone una limitación que estaba oculta a una velocidad más lenta: aire atrapado, un frente de flujo inestable, un cambio de apariencia relacionado con el cizallamiento o una ventana de proceso demasiado estrecha para mantenerse. La solución no es ralentizar automáticamente la máquina. Primero identifique la ubicación y el momento del defecto, luego determine si la evidencia apunta a la velocidad de llenado, la ventilación, el diseño de la compuerta, la condición del material u otra variable del proceso.
Comience por dónde aparece el defecto
Ubique el defecto en la pieza y anote cuándo se forma durante el llenado. Una marca al final del llenado puede indicar un problema distinto al de una que sigue una compuerta, una línea de soldadura o una sección delgada. Compare piezas aceptables y defectuosas de la misma cavidad, y registre si el patrón se repite entre cavidades y ciclos.
También separe los síntomas de la etapa de llenado de los efectos de compactación, enfriamiento y eyección. Un defecto observado después de abrir el molde puede haberse formado antes, pero el momento de la observación no identifica su causa. Los registros del proceso y una prueba controlada ayudan a relacionar la apariencia con la fase en la que cambió la condición del material o de la herramienta.
Relacione el síntoma con el evento de flujo
| Patrón del defecto | Preguntas a investigar |
|---|---|
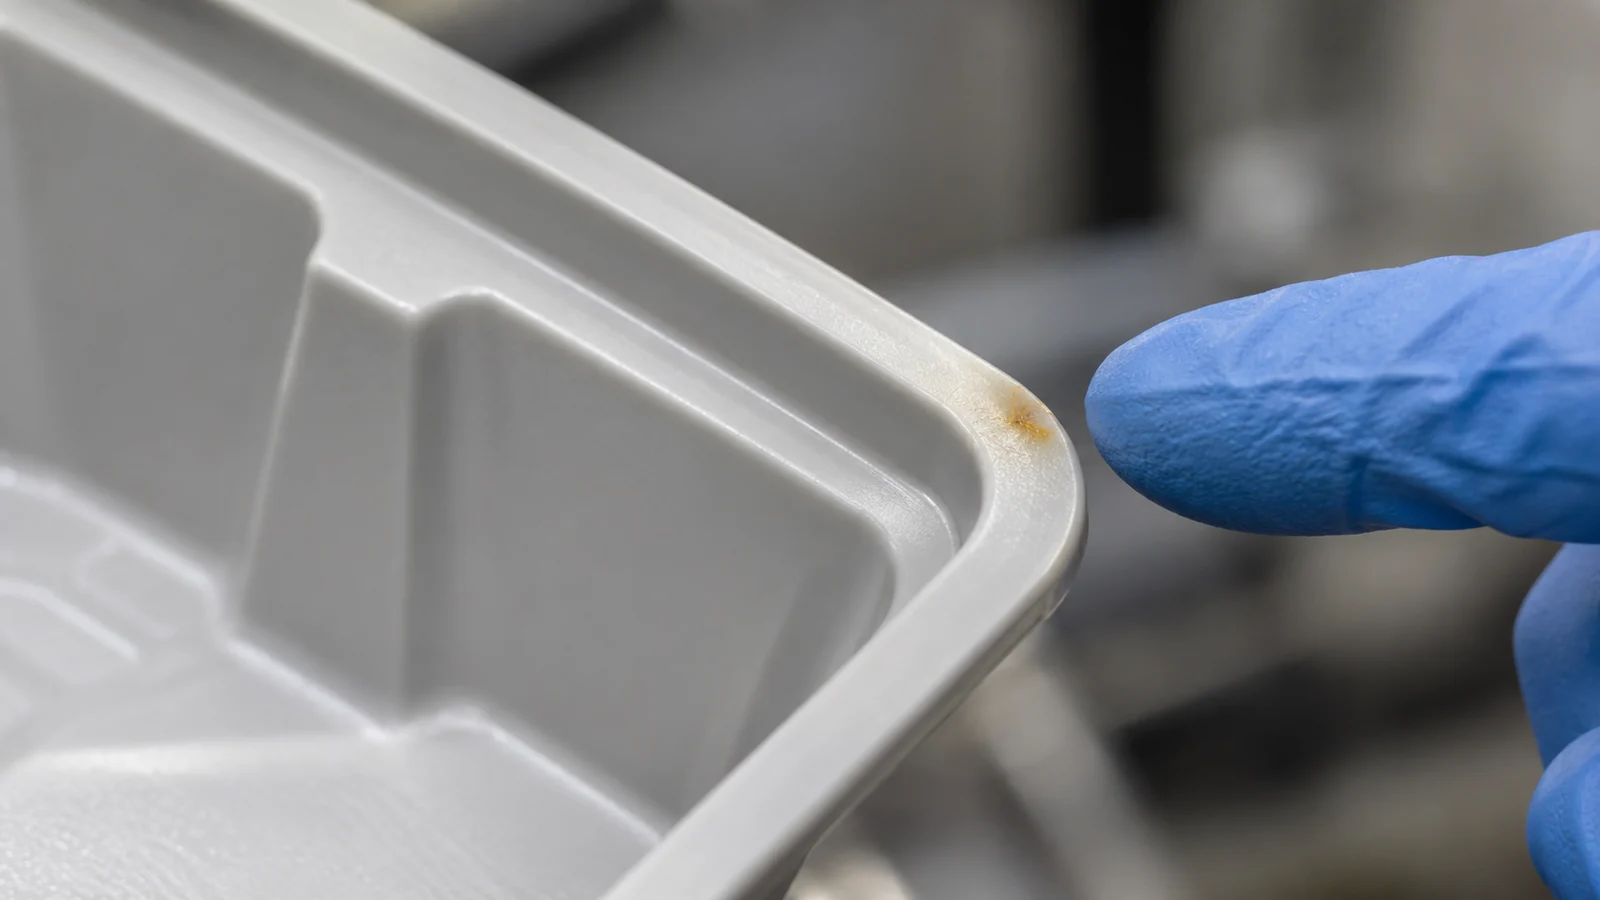
| Quemaduras o marcas oscuras cerca del final del llenado | ¿Hay aire atrapado en el frente de flujo? ¿Están limpias las ventilaciones y posicionadas para el patrón de llenado real? |
| Chorro o una línea de flujo inestable visible | ¿Entra el fundido en una región abierta sin una transición de flujo controlada? ¿Es adecuada la ubicación de la compuerta? |
| Vacilación o secciones delgadas incompletas | ¿El flujo se ralentiza en un cambio de espesor o alrededor de un elemento? ¿Son adecuados la compuerta y la demanda de presión? |
| Variación de brillo o textura | ¿El defecto sigue a una cavidad, a una región de la superficie o a un cambio en el historial de material y proceso? |
| Rebaba después de un aumento de velocidad | ¿El resultado cambió por la respuesta de presión, la condición de cierre, la línea de partición o la condición del molde? |
Estas son preguntas iniciales, no diagnósticos uno a uno. Por ejemplo, las marcas de quemado pueden asociarse con aire atrapado, pero deben verificarse la ubicación y la condición de los respiraderos antes de cambiar la velocidad o los ajustes de material. Asimismo, un cambio de brillo puede reflejar la replicación de la superficie, el estado del material o la variación del proceso, y no solo la velocidad.
Solucione problemas sin perder el objetivo de llenado rápido
- Conserve una muestra de referencia y documente los ajustes actuales, el lote de material y la ubicación del defecto.
- Revise el patrón de llenado y determine si el síntoma es específico de una cavidad o de toda la inyección.
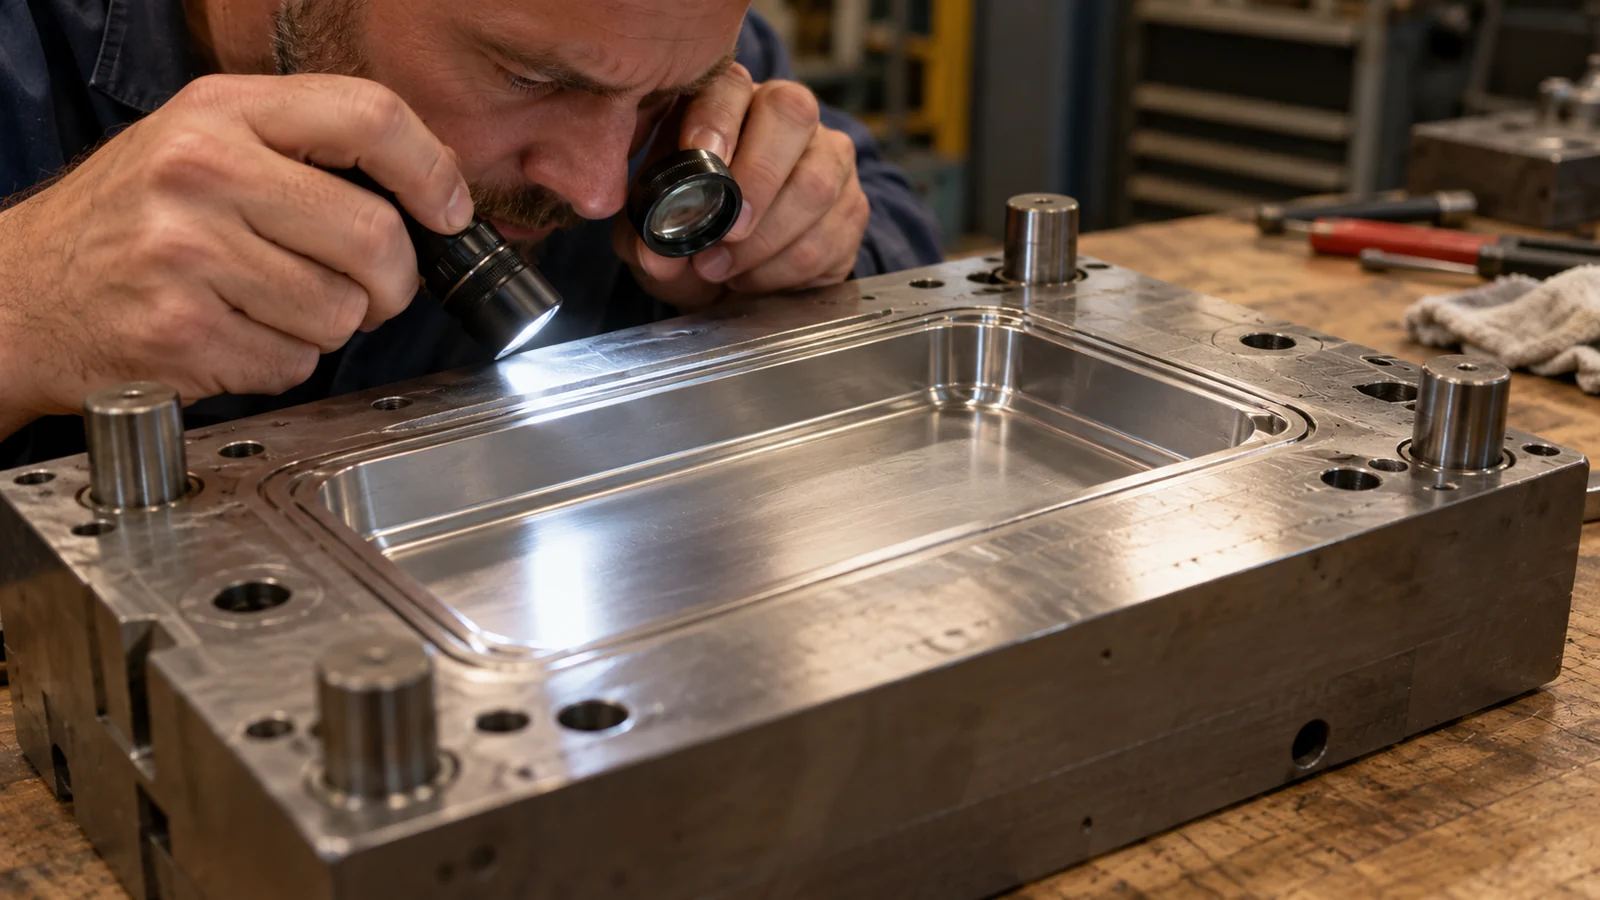
- Inspeccione los respiraderos, las zonas de la compuerta y la línea de partición en busca de contaminación, desgaste u obstrucción.
- Confirme la identidad de la resina, el grado, los requisitos de secado y manejo, y los cambios recientes de material.
- Cambie una variable relacionada con el llenado a la vez y compare el conjunto completo de características críticas.
- Verifique si la corrección mejora todas las cavidades afectadas sin crear rebaba, líneas de unión ni problemas dimensionales en otros lugares.
Cuando el objetivo de producción exige un llenado rápido, una reducción permanente de la velocidad puede simplemente intercambiar un defecto por un tiempo de ciclo más largo o un llenado incompleto. Una mejor respuesta puede implicar mejorar la ventilación, reconsiderar la posición de la compuerta, cambiar una transición de flujo o ampliar la ventana de proceso estable. Cualquier cambio en el molde debe basarse en la pieza real y en muestras validadas.
Cuando el diseño limita el proceso
Si los defectos reaparecen cada vez que el proceso se acerca a la velocidad de llenado prevista, inspeccione el diseño y el molde en conjunto. Las paredes delgadas, los cambios bruscos de espesor, las longitudes de flujo largas, las compuertas restrictivas y las trayectorias de ventilación difíciles pueden estrechar la ventana utilizable. El análisis de flujo de moldeo puede ayudar a evaluar un cambio propuesto de compuerta o de pared, pero los supuestos y los datos del material deben contrastarse con el proyecto real.
Documente el rango aceptable y las condiciones que provocan fallas. El proceso correcto no es el ajuste más rápido que produce una buena muestra una vez; es un rango controlado que puede cumplir con los requisitos de la pieza en el molde y la máquina previstos. Para la ruta de producción más amplia, revise moldeo por inyección de alto volumen en el contexto de las necesidades de proceso y calidad de la pieza.
Preguntas frecuentes
¿Debo reducir la velocidad de inyección siempre que aparezca una marca de quemado?
No sin comprobar dónde se forma la marca y si hay aire atrapado. El estado de los respiraderos, el comportamiento del frente de flujo, la ubicación de la entrada y el historial del material pueden ser más relevantes que una reducción global de la velocidad.
¿Puede la alta velocidad de llenado causar rebabas?
Puede contribuir a una respuesta de presión que revele una condición débil o dañada en la línea de partición, pero las rebabas pueden tener múltiples causas. Inspeccione el molde y compare el patrón antes de atribuir el defecto únicamente a la velocidad.
¿Cómo sé si el diseño de la pieza limita el llenado rápido?
Busque defectos repetidos asociados a secciones delgadas, trayectorias de flujo largas, transiciones abruptas, entradas restrictivas o ubicaciones de respiraderos difíciles. Utilice análisis de ingeniería y ensayos de moldeo controlados para verificar un cambio de diseño.