
Fehler beim Hochgeschwindigkeits-Spritzgießen treten häufig auf, wenn schnelleres Füllen eine Einschränkung offenlegt, die bei langsamerer Geschwindigkeit verborgen blieb: eingeschlossene Luft, eine instabile Fließfront, eine scherbedingte optische Veränderung oder ein zu enges Prozessfenster. Die Lösung besteht nicht automatisch darin, die Maschine zu verlangsamen. Identifizieren Sie zunächst Ort und Zeitpunkt des Fehlers und bestimmen Sie dann, ob die Hinweise auf Füllgeschwindigkeit, Entlüftung, Angussgestaltung, Materialzustand oder eine andere Prozessvariable hindeuten.
Beginnen Sie damit, wo der Fehler auftritt
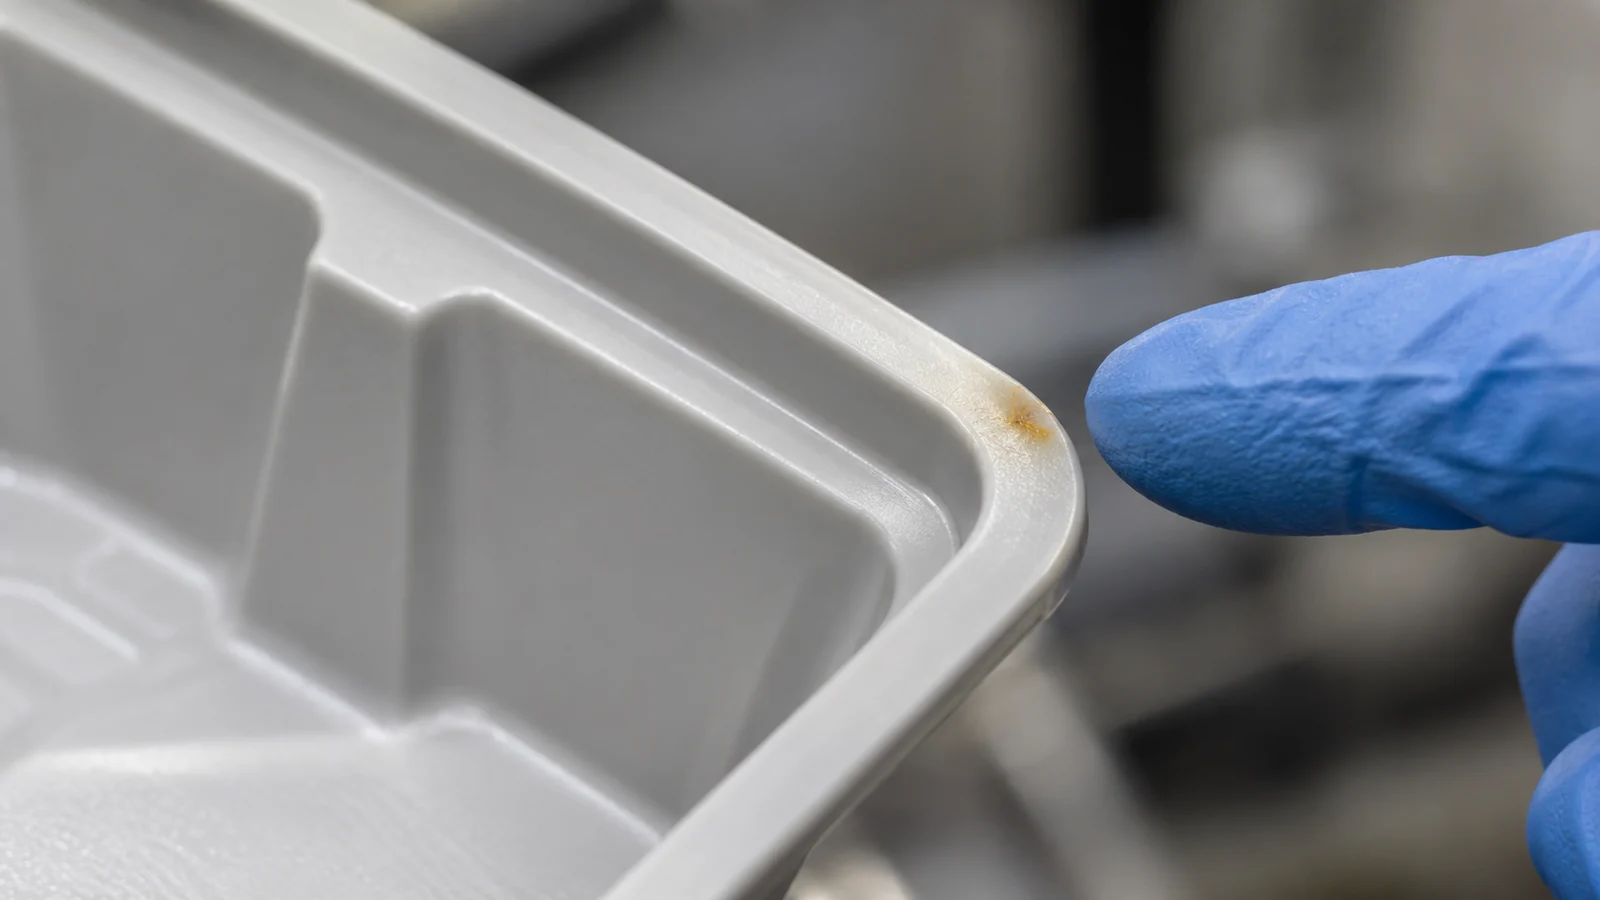
Lokalisieren Sie den Fehler am Teil und notieren Sie, wann er während des Füllens entsteht. Eine Markierung am Ende des Füllvorgangs kann auf ein anderes Problem hindeuten als eine, die einem Anguss, einer Bindenaht oder einem dünnen Querschnitt folgt. Vergleichen Sie akzeptable und fehlerhafte Teile aus derselben Kavität und dokumentieren Sie, ob sich das Muster über Kavitäten und Zyklen hinweg wiederholt.
Trennen Sie außerdem Symptome der Füllphase von Effekten des Nachdrucks, der Kühlung und des Auswerfens. Ein nach dem Öffnen der Form beobachteter Fehler kann früher entstanden sein, doch der Zeitpunkt der Beobachtung identifiziert nicht seine Ursache. Prozessaufzeichnungen und ein kontrollierter Versuch helfen, das Erscheinungsbild der Phase zuzuordnen, in der sich der Material- oder Werkzeugzustand verändert hat.
Ordnen Sie das Symptom dem Fließereignis zu
| Fehlermuster | Zu untersuchende Fragen |
|---|---|
| Verbrennungen oder dunkle Markierungen nahe dem Ende des Füllvorgangs | Ist Luft an der Fließfront eingeschlossen? Sind die Entlüftungen sauber und entsprechend dem tatsächlichen Füllmuster positioniert? |
| Strahlbildung oder eine sichtbare instabile Fließlinie | Tritt die Schmelze in einen offenen Bereich ohne kontrollierten Fließübergang ein? Ist die Angussposition geeignet? |
| Verzögerung oder unvollständige dünne Querschnitte | Verlangsamt sich der Fluss bei einer Dickenänderung oder um ein Formelement herum? Sind der Anguss und der Druckbedarf geeignet? |
| Variation von Glanz oder Textur | Folgt der Fehler einem Formnest, einem Oberflächenbereich oder einer Änderung von Material- und Prozesshistorie? |
| Grat nach einer Geschwindigkeitserhöhung | Haben die Druckreaktion, die Schließbedingungen, die Trennebene oder der Werkzeugzustand das Ergebnis verändert? |
Dies sind Ausgangsfragen, keine Eins-zu-eins-Diagnosen. Beispielsweise können Brennflecken mit eingeschlossener Luft zusammenhängen, aber Lage und Entlüftungszustand müssen geprüft werden, bevor Geschwindigkeit oder Materialeinstellungen geändert werden. Ebenso kann eine Glanzänderung die Oberflächenabformung, den Materialzustand oder Prozessschwankungen widerspiegeln und nicht allein die Geschwindigkeit.
Fehlersuche ohne Verlust des Schnellfüllziels
- Bewahren Sie ein Referenzmuster auf und dokumentieren Sie die aktuellen Einstellungen, die Materialcharge und die Fehlerstelle.
- Prüfen Sie das Füllbild und stellen Sie fest, ob das Symptom formnest-spezifisch oder schussweit ist.
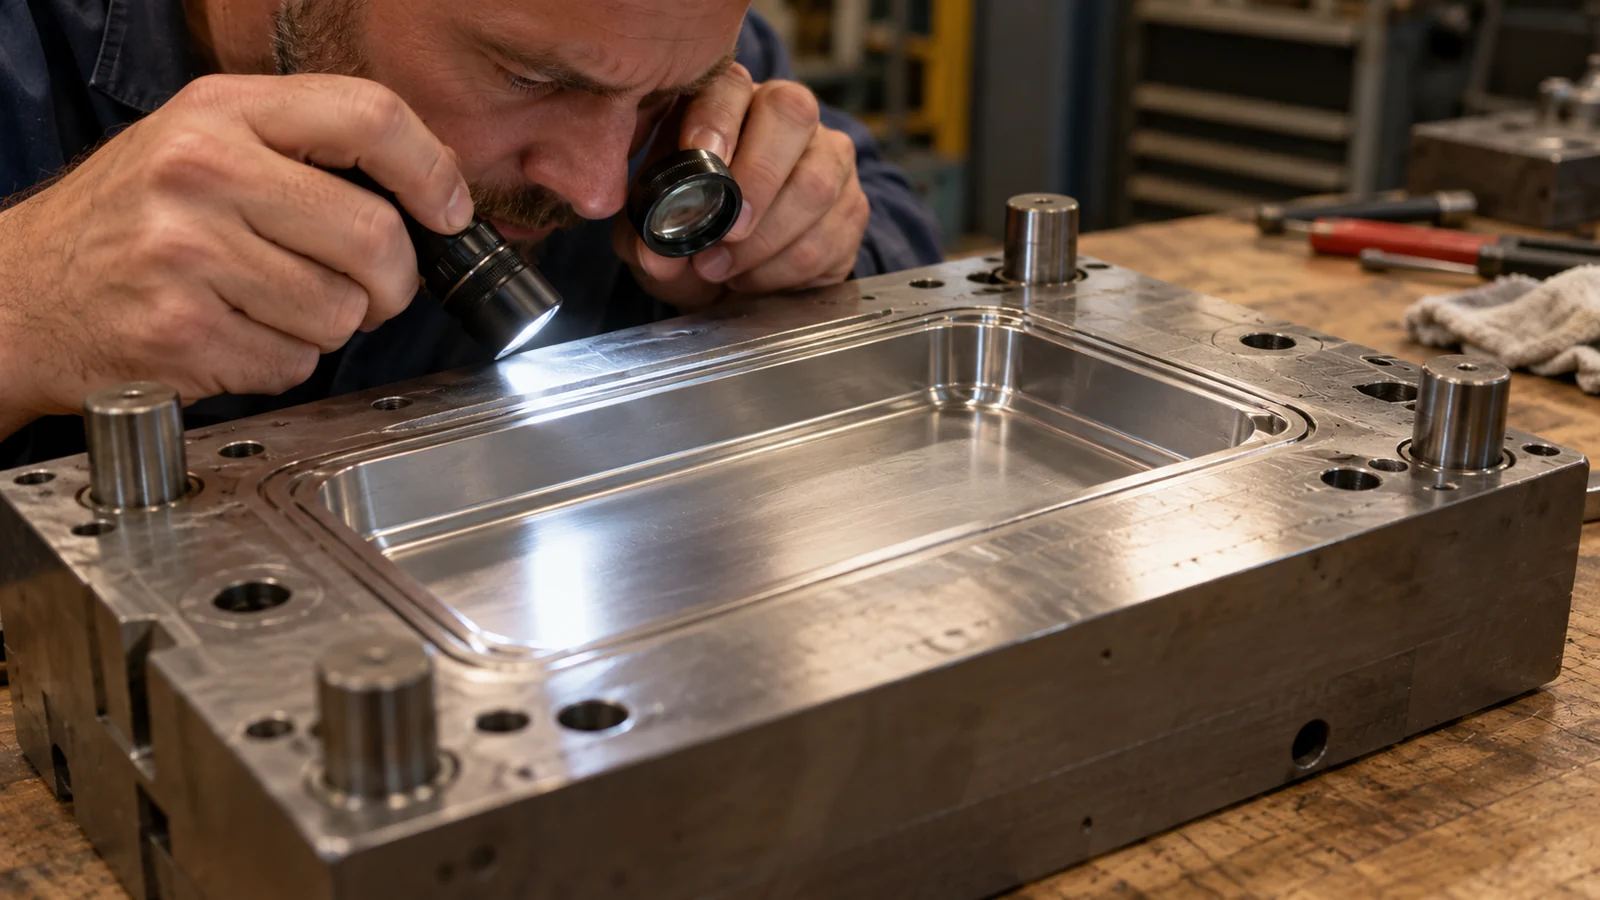
- Untersuchen Sie Entlüftungen, Angussbereiche und die Trennebene auf Verunreinigungen, Verschleiß oder Verstopfungen.
- Bestätigen Sie Harzidentität, Type, Trocknungs- und Handhabungsanforderungen sowie kürzliche Materialänderungen.
- Ändern Sie jeweils nur eine füllungsbezogene Variable und vergleichen Sie den gesamten Satz kritischer Merkmale.
- Prüfen Sie, ob die Korrektur alle betroffenen Formnester verbessert, ohne an anderer Stelle Grat, Bindenaht- oder Maßprobleme zu erzeugen.
Wenn das Produktionsziel eine schnelle Füllung erfordert, kann eine dauerhafte Geschwindigkeitsreduzierung lediglich einen Fehler gegen eine längere Zykluszeit oder unvollständige Füllung eintauschen. Eine bessere Reaktion könnte die Verbesserung der Entlüftung, die Überprüfung der Angussposition, die Änderung eines Fließübergangs oder die Erweiterung des stabilen Prozessfensters umfassen. Jede Werkzeugänderung sollte auf dem tatsächlichen Teil und validierten Mustern basieren.
Wenn die Konstruktion den Prozess einschränkt
Wenn Fehler immer dann zurückkehren, wenn sich der Prozess der angestrebten Füllrate nähert, untersuchen Sie Konstruktion und Werkzeug gemeinsam. Dünne Wandstärken, abrupte Dickenänderungen, lange Fließwege, einengende Angüsse und schwierige Entlüftungswege können das nutzbare Fenster verengen. Eine Mold-Flow-Analyse kann helfen, eine vorgeschlagene Anguss- oder Wandänderung zu bewerten, aber Annahmen und Materialdaten sollten mit dem realen Projekt abgeglichen werden.
Dokumentieren Sie den akzeptablen Bereich und die Bedingungen, die zum Fehler führen. Der richtige Prozess ist nicht die schnellste Einstellung, die einmal ein gutes Muster erzeugt; es ist ein kontrollierter Bereich, der die Teilanforderungen auf dem vorgesehenen Werkzeug und der Maschine erfüllen kann. Für den übergeordneten Produktionsweg prüfen Sie Hochvolumen-Spritzgießen im Kontext der Prozess- und Qualitätsanforderungen des Teils.
FAQ
Sollte ich die Einspritzgeschwindigkeit senken, wann immer eine Verbrennungsmarkierung auftritt?
Nicht ohne zu prüfen, wo die Markierung entsteht und ob Luft eingeschlossen ist. Entlüftungszustand, Fließfrontverhalten, Anschnittlage und Materialhistorie können relevanter sein als eine globale Geschwindigkeitsreduzierung.
Kann eine hohe Füllgeschwindigkeit Grat verursachen?
Sie kann zu einer Druckreaktion beitragen, die einen schwachen oder beschädigten Zustand der Trennebene offenlegt, aber Grat kann mehrere Ursachen haben. Prüfen Sie das Werkzeug und vergleichen Sie das Muster, bevor Sie den Fehler allein der Geschwindigkeit zuordnen.
Wie erkenne ich, ob das Teiledesign ein schnelles Füllen einschränkt?
Achten Sie auf wiederkehrende Fehler, die mit dünnen Wandstärken, langen Fließwegen, abrupten Übergängen, einengenden Anschnitten oder schwierigen Entlüftungspositionen zusammenhängen. Verwenden Sie technische Analysen und kontrollierte Spritzgießversuche, um eine Designänderung zu verifizieren.