
Ein Heißkanal-Fehler sollte entlang des Schmelzepfads nachverfolgt werden, bevor der Verteiler oder die Düse verantwortlich gemacht wird. Eine Angussmarkierung, Materialtropfen, Fadenbildung, unvollständige Füllung, Farbstreifen oder ein instabiler Schuss können von der Temperaturregelung, dem Materialzustand, der Angussgeometrie, der Entlüftung, den Prozesseinstellungen oder einer Kombination dieser Faktoren herrühren. Halten Sie fest, wo und wann das Symptom auftritt, und vergleichen Sie es mit den Erkenntnissen aus Formnest und Prozess.
Zuerst das Fehlerbild lesen
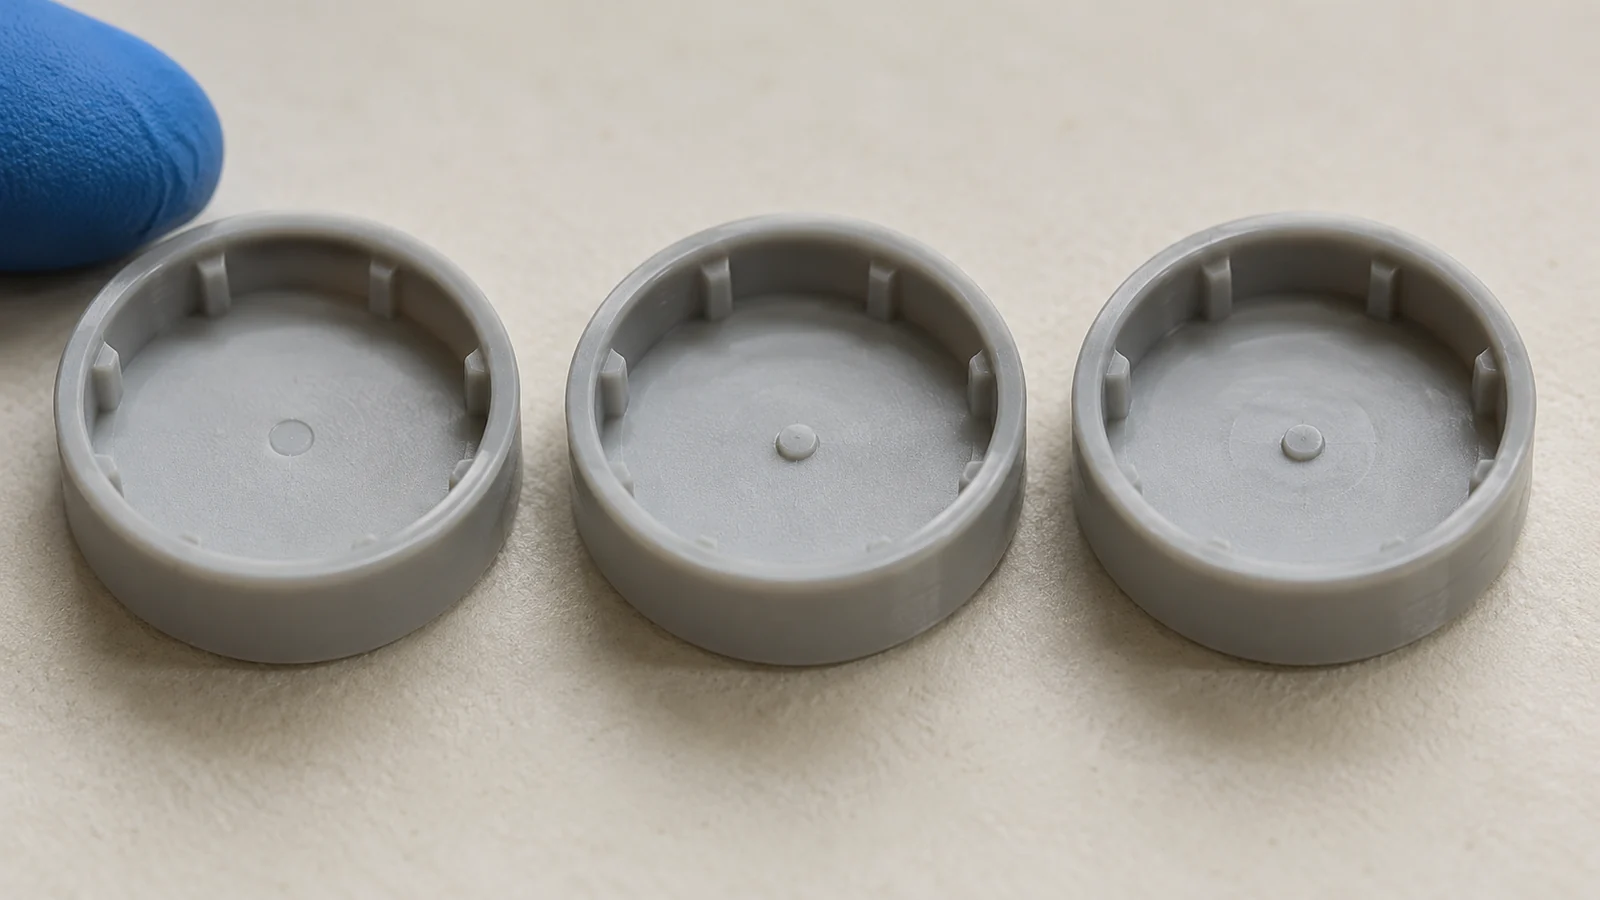
Ordnen Sie den Fehler einem Ort zu: am Anguss, entlang einer Fließfront, um eine Bindenaht, an einer Entlüftung oder über das gesamte Formteil. Prüfen Sie dann, ob das Problem alle Formnester, ein Formnest oder nur bestimmte Zyklen betrifft. Ein stabiles, ortspezifisches Muster deutet auf eine lokale Anguss-, Entlüftungs- oder Werkzeugbedingung hin; eine schussweite Veränderung kann auf Material-, Maschinen- oder thermische Bedingungen hindeuten. Diese Hinweise leiten die Untersuchung, identifizieren aber nicht von sich aus die Ursache.
| Beobachtetes Symptom | Zu prüfende Nachweise | Erste Vorsicht |
|---|---|---|
| Materialtropfen oder Fadenbildung in Angussnähe | Angusszustand, Absperrverhalten, Temperaturaufzeichnungen, Verweilzeit- und Materialhistorie | Senken Sie nicht alle Temperaturen ab, bevor die Material- und Systemanforderungen bestätigt sind. |
| Unvollständige oder inkonsistente Füllung | Schusskonsistenz, Druckverhalten, Fließweg, Entlüftungszustand, Angussquerschnittsbegrenzung | Gehen Sie nicht davon aus, dass das Heißkanalsystem die einzige Quelle ist. |
| Farbstreifen oder Material, das abgebaut aussieht | Materialwechsel, Verweilzeit, Kontamination, Trocknung und thermische Vorgeschichte | Allein anhand des Aussehens lässt sich ein Abbau nicht feststellen. |
| Unebene Angussmarkierung | Angussgeometrie, Kühlung, Absperrung, lokaler Bauteil- und Werkzeugzustand | Prüfen, ob sich die Abweichung je Kavität wiederholt. |
Thermische Bedingungen prüfen, ohne zu raten
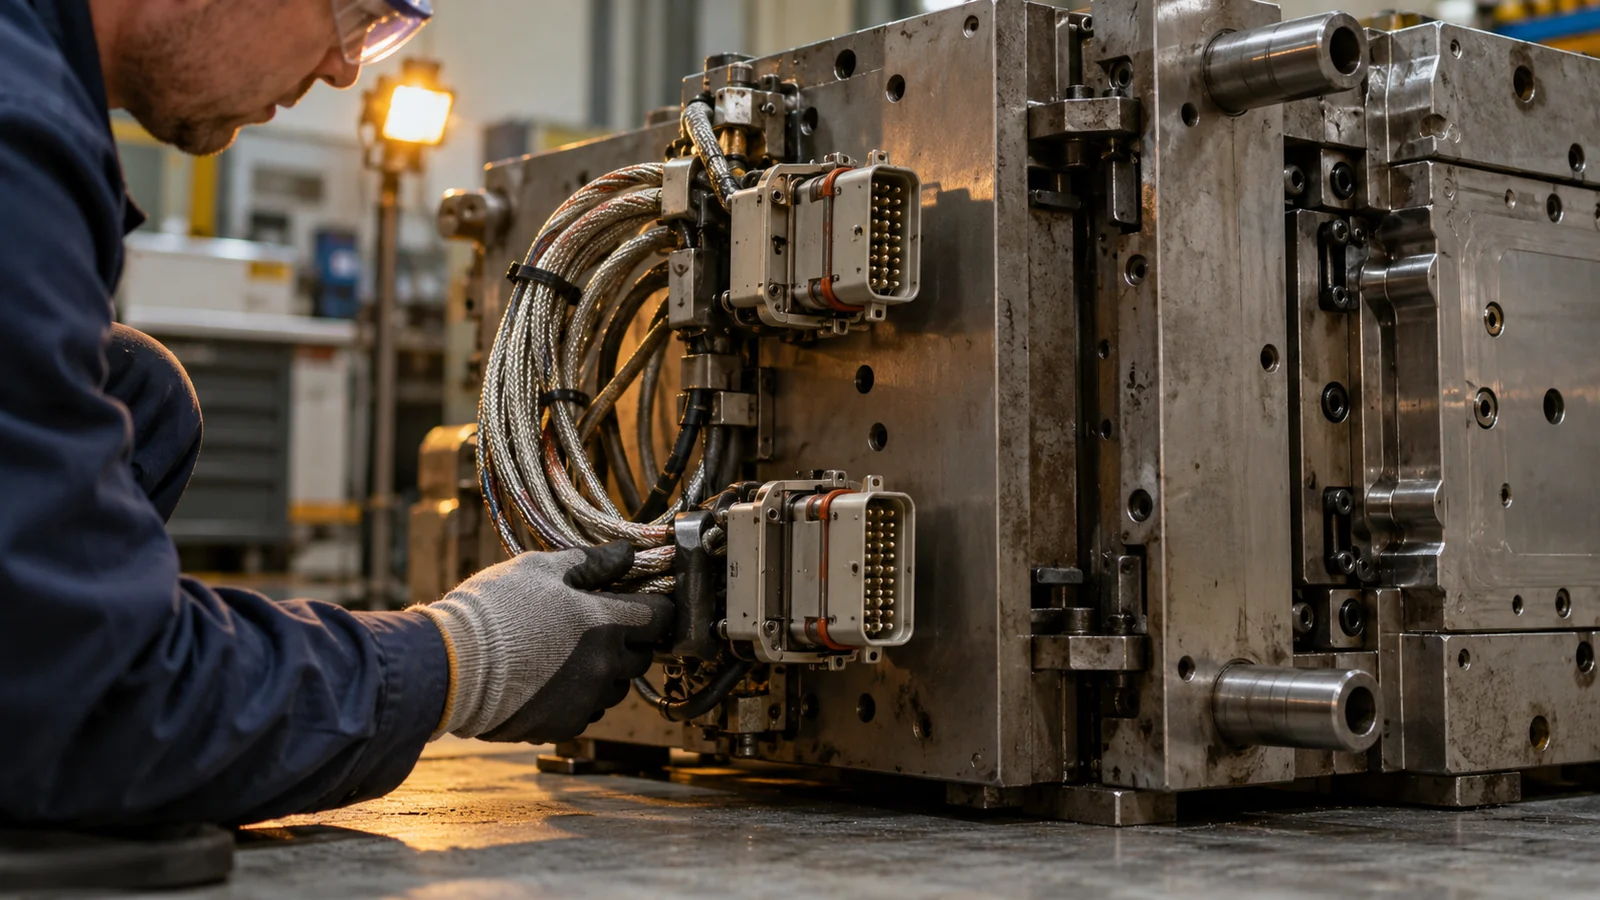
Tatsächliche Systemmesswerte und Alarmhistorie mit den dokumentierten Betriebsrichtlinien des Material- und Heißkanalherstellers vergleichen. Einen angezeigten Sollwert von der an einer relevanten Stelle gemessenen Temperatur unterscheiden und bestätigen, dass Sensoren, Steckverbinder und Heizzonen wie vorgesehen funktionieren. Keinen universellen Temperaturbereich erfinden: Harztyp, Systemauslegung und Anwendung beeinflussen die geeigneten Bedingungen.
Auf eine Veränderung des Symptoms nach dem Anfahren, einem Materialwechsel, einer längeren Pause oder einer Prozessanpassung achten. Ungewöhnlich lange Verweilzeit oder wiederholtes Spülen können bei manchen Materialien relevant sein, doch die Diagnose erfordert die tatsächliche Harzhistorie und die Anlagenaufzeichnungen. Sind die Befunde unklar, Proben aufbewahren und die freigegebene Material- und Systemdokumentation konsultieren, bevor der thermische Plan geändert wird.
Angussverhalten von der Formteilfüllung trennen
Angussprobleme können als Materialtropfen, Fädenziehen, variierende Angussmarkierung oder lokale Füllunterschiede auftreten. Den Angussbereich auf Verschleiß, Verstopfung, Beschädigung, Kontamination oder eine Diskrepanz zwischen Bauteilgeometrie und Angussauslegung prüfen. Wird ein Nadelverschlusssystem verwendet, Zeitablauf, Betätigung und Absperrnachweis bestätigen, statt anzunehmen, dass allein der Ventilnadelstift verantwortlich ist.
Entlüftungszustand und nachgelagerter Fluss können ein Heißkanalproblem vortäuschen. Eine blockierte Entlüftung, ein strömungshemmendes Bauteilmerkmal oder ein inkonsistenter Schuss können eine unvollständige Füllung erzeugen, selbst wenn der Schmelzepfad normal arbeitet. Ein gutes und ein fehlerhaftes Muster an derselben Kavität vergleichen und den gesamten Pfad von der Düse über den Anguss bis zum Bauteil prüfen.
Eine Fehlersuchreihenfolge für Heißkanal-Fehler
- Den Fehler präzise beschreiben und seine Lage am Bauteil markieren.
- Festhalten, ob er kavitätsspezifisch, zyklusspezifisch oder über den gesamten Schuss hinweg vorhanden ist.
- Harzidentität, Trocknungsprotokoll soweit zutreffend, Farbmittel, Materialwechsel und Materialhandling prüfen.
- Maschinen- und Heißkanalalarme, Zonenmesswerte, Anfahren, Pausen und kürzliche Änderungen überprüfen.
- Angüsse, Entlüftungen und zugängliche Werkzeugoberflächen auf Zustand oder Verstopfung prüfen.
- Ändern Sie jeweils nur eine kontrollierte Variable und vergleichen Sie dann Proben aus allen betroffenen Kavitäten.
Wenn die Korrektur eines Symptoms an anderer Stelle einen anderen Fehler erzeugt, kehren Sie zu den Belegen zurück, anstatt kompensierende Anpassungen zu stapeln. Ein Prozessprotokoll, das sowohl die Änderung als auch ihr Ergebnis festhält, ist nützlicher als eine Liste unbestätigter “Korrekturen”.”
Was nach der Korrektur zu dokumentieren ist
Dokumentieren Sie die endgültige Material- und Systemkonfiguration, relevante Einstellungen, die Kavitätenidentität, Anfahrbedingungen, beobachtete Fehlergrenzen und die Prüfmethode. Halten Sie fest, was am Werkzeug oder Prozess geändert wurde und wie die Korrektur verifiziert wurde. Dies schafft eine Basis für zukünftige Wartung und erleichtert die Diagnose bei Wiederauftreten.
Für den breiteren Heißkanal-Werkzeugroute, bewerten Sie Systemauslegung, Anschnitte, Wartungszugang und Prozesskontrolle gemeinsam. Ein Fehler ist erst behoben, wenn das Teil seine Abnahmekriterien unter den genehmigten Produktionsbedingungen dauerhaft erfüllt.
FAQ
Bedeutet ein Anschnittfehler immer, dass der Heißkanal defekt ist?
Nein. Anschnittgeometrie, Materialzustand, Prozesseinstellungen, Entlüftung und nachgelagertes Teiledesign können ähnliche Symptome hervorrufen. Lokalisieren Sie den Fehler und vergleichen Sie sein Kavitäten- und Zyklusmuster, bevor Sie eine Ursache zuweisen.
Sollte ich die Heißkanaltemperatur ändern, um Tropfenbildung zu stoppen?
Erst nach Bestätigung der Material- und Systemvorgaben und nach Prüfung der tatsächlichen Messwerte, des Anschnittverhaltens und der Prozesshistorie. Eine pauschale Temperaturanpassung kann neue Füll- oder Materialqualitätsprobleme verursachen.
Wie erkenne ich, ob das Problem kavitätsspezifisch ist?
Bewahren Sie die Kavitätenidentität auf den Proben und vergleichen Sie wiederholte Beobachtungen über Zyklen hinweg. Ein einzelner Ausreißer reicht nicht aus, um ein stabiles Kavitätenmuster von zufälliger Prozess- oder Messstreuung zu unterscheiden.