
Die richtige Kavitätenzahl ist die Anzahl, die das Programm wirtschaftlich füllen, kühlen, auswerfen, prüfen und nutzen kann – nicht einfach die größte Anzahl, die in eine Formaufspannung passt. Beginnen Sie mit dem Bedarf nach Freigabefenster und prüfen Sie dann Maschinenkapazität, Teilegeometrie, Angusssystem, Kühlung und Kavitäten-Qualitätskontrolle. Eine höhere Anzahl kann den Ausstoß pro Zyklus erhöhen, erhöht aber auch die Zahl der Kavitäten, die konstant bleiben müssen, und die Folgen einer Ungleichverteilung.
Bedarf in einen Schussbedarf umrechnen
`n`n`n`n
Beginnen Sie mit der erforderlichen Menge akzeptabler Teile über ein definiertes Produktionsfenster. Berücksichtigen Sie geplante Freigaben, erwartete Stillstandszeiten, Prüfung und Verpackung sowie ob der Bedarf gleichmäßig oder unregelmäßig ist. Rechnen Sie den Jahresbedarf nicht direkt in eine Kavitätenzahl um, ohne das Auftragsmuster und die realistisch verfügbaren Produktionsstunden zu prüfen.
Für einen ersten Vergleich schätzen Sie die benötigten Schüsse für jede Kandidatenzahl, indem Sie die erforderliche Gutteilmenge durch die Anzahl der Kavitäten teilen, und fügen Sie einen klar ausgewiesenen Zuschlag für Prozessverlust nur dann hinzu, wenn das Projekt eine belegte Grundlage dafür hat. Diese Rechnung ist eine Planungshilfe, keine Produktionsgarantie. Versuchsergebnisse, Ausschusshistorie, Zyklusbeschränkungen und Maschinenverfügbarkeit bestimmen den endgültigen Plan.
Maschinen- und Werkzeuggrenzen prüfen
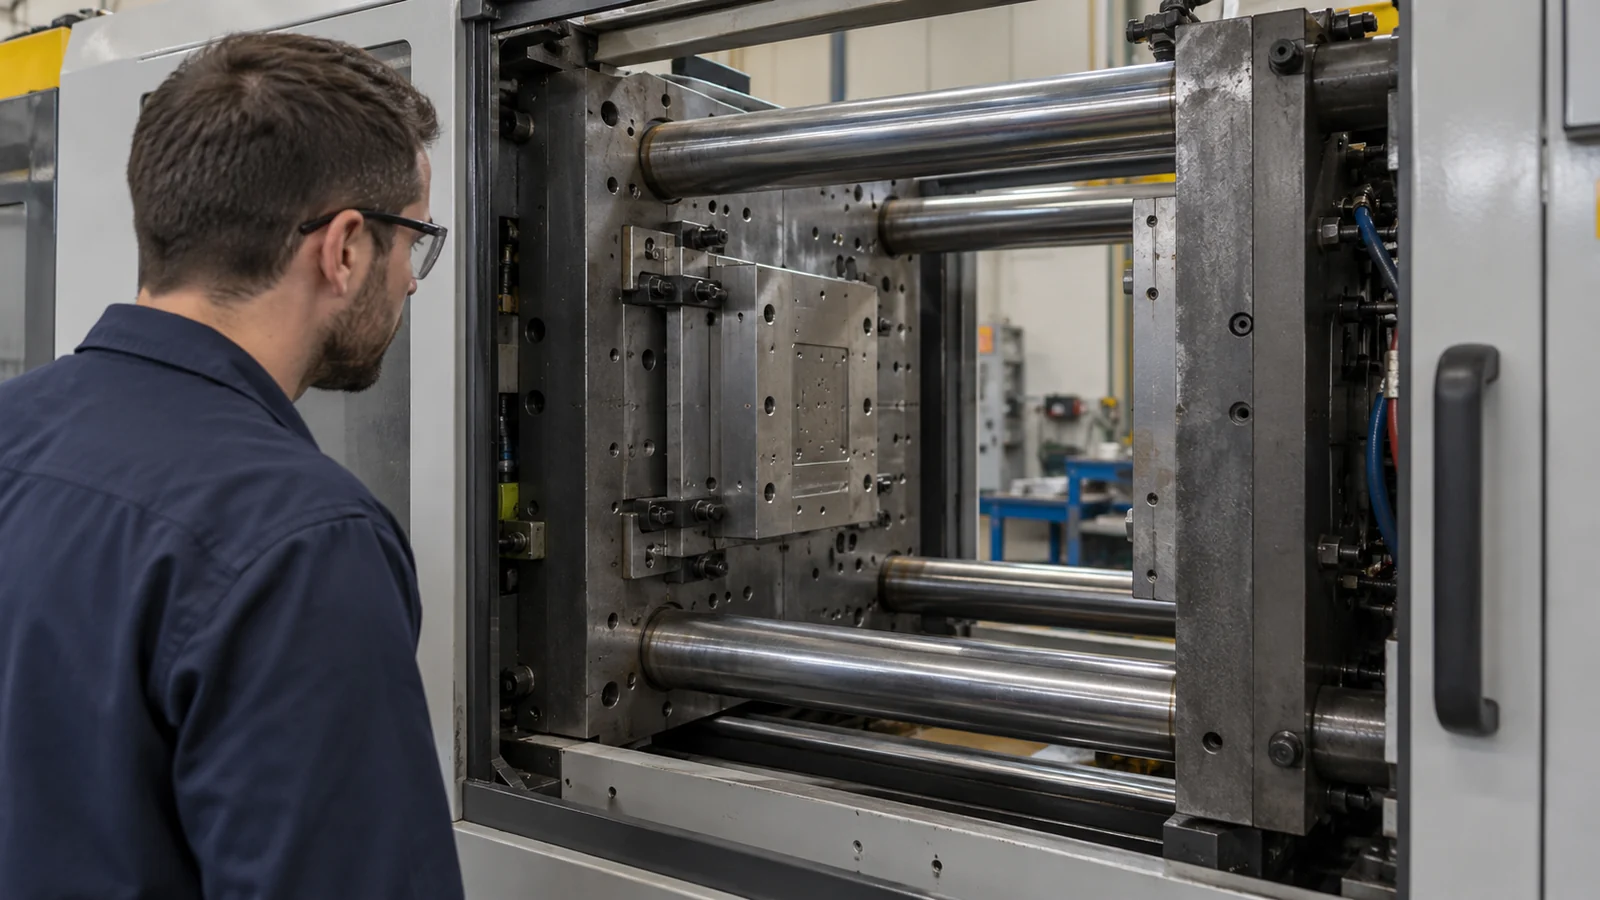
Eine Kandidaten-Kavitätenzahl muss zur Spritzgießmaschine und zum Werkzeug passen. Prüfen Sie Schusskapazität, Schließkraftanforderungen, Aufspannplatten- und Holmenraum, Formdicke, Angusssystemvolumen sowie die verfügbare Einspritz- und Plastifizierleistung im Verhältnis zum tatsächlichen Teil und Harz. Diese Prüfungen sind maschinen- und anwendungsspezifisch; eine Kavitätenzahl, die auf einer Presse machbar ist, muss für eine andere nicht geeignet sein.
Auch die Teilegeometrie beeinflusst die Entscheidung. Lange Fließwege, dünne Wandstärken, tiefe Kerne oder anspruchsvolle Sichtflächen können das Füllen und Kühlen erschweren, wenn das Werkzeug vervielfacht wird. Das Angusssystem muss die Schmelze geeignet verteilen, und die Kühlkreisläufe müssen jede Kavität unterstützen. Bitten Sie das Werkzeugteam zu erläutern, wie das vorgeschlagene Layout ausbalanciert und instand gehalten wird, statt sich allein auf ein Kavitätenzahl-Etikett zu verlassen.
Kavität-zu-Kavität-Kontrolle einkalkulieren
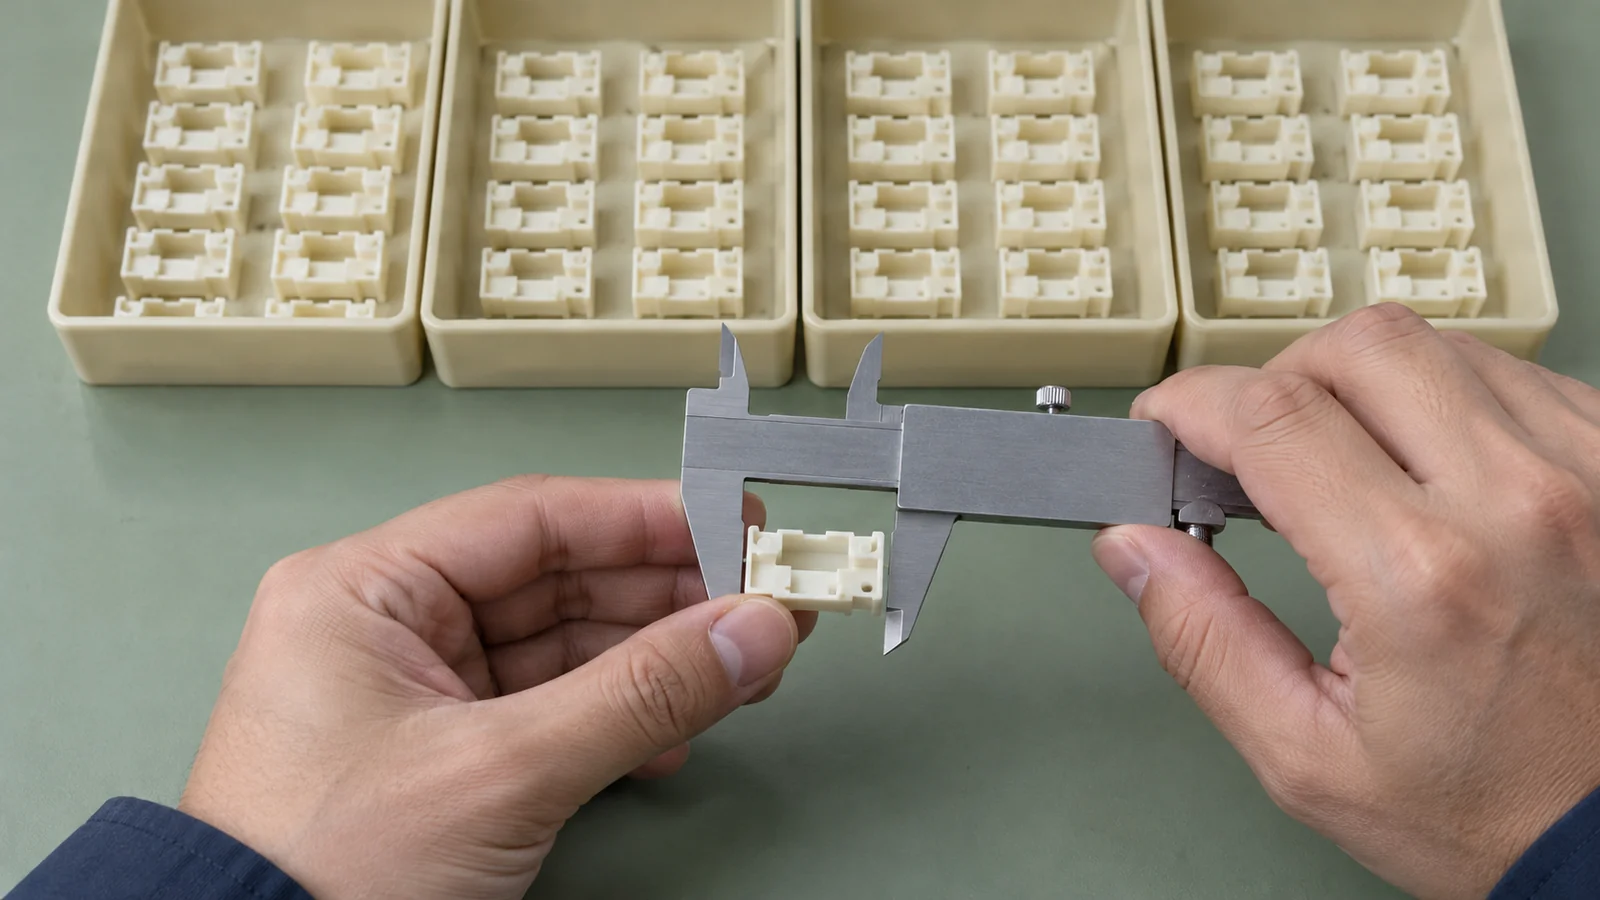
Mehr Kavitäten bedeuten mehr Stellen, die überwacht werden müssen. Ein Maß- oder Oberflächenproblem kann in einer Kavität auftreten, während die anderen akzeptabel bleiben. Der Validierungs- und Produktionsplan sollte daher die Kavitätenidentität nach Möglichkeit erhalten und festlegen, wie Proben ausgewählt, gemessen und bewertet werden.
Betrachten Sie zuerst die qualitätskritischen Merkmale. Wenn das Teil Dichtflächen, Bezugsbeziehungen, dünne Wände oder sichtbare Oberflächen aufweist, sollte das Team entscheiden, wie diese Eigenschaften über das gesamte Werkzeug hinweg verifiziert werden. Der Probenahmeplan sollte das Produktrisiko, die Kundenanforderungen und die Versuchsnachweise widerspiegeln; es gibt keine universelle Teileanzahl, die jedes Mehrkavitätenwerkzeug ausreichend validiert.
Ein praktischer Weg, Optionen zu vergleichen
| Kandidaten-Layout | Potenzielle Eignung | Hauptfrage |
|---|---|---|
| Niedrigere Kavitätenzahl | Variable Nachfrage, komplexes Teil oder frühe Produktionsphase | Erlaubt der Zeitplan die erforderliche Anzahl an Läufen? |
| Mittlere Kavitätenzahl | Nachfrage und Prozessfähigkeit sind etabliert | Kann jede Kavität konsistent gekühlt und geprüft werden? |
| Höhere Kavitätenzahl | Stabile Nachfrage für ein wiederkehrendes Teil | Unterstützen Pressengrenzen, Balance, Wartung und Prüfung dies? |
Vergleichen Sie die Optionen auf derselben Basis: Werkzeuginvestition, erforderliche Schüsse und Rüstvorgänge, erwartete Maschinenzeit, Qualitätskontrollen, Wartungszugang und zukünftige Nachfrage. Die Option mit niedrigerer Kavitätenzahl ist möglicherweise anpassungsfähiger; die Option mit höherer Kavitätenzahl kann die Anzahl der Zyklen reduzieren. Welche besser ist, hängt von den tatsächlichen Produktionsbeschränkungen und den Kosten des Qualitätsrisikos ab.
Eingangsdaten, die vor der Auswahl anzufordern sind
- aktuelles CAD und Zeichnung mit gekennzeichneten kritischen Maßen;
- Harzhersteller, Sorte, Farbe und etwaige dokumentierte Verarbeitungsanforderungen;
- prognostizierte Nachfrage nach Freigabezeitraum und Bestellgrößenmuster;
- Zielmaschine oder bekannte Pressenbeschränkungen, falls bereits festgelegt;
- Anforderungen an Aussehen, Prüfung, Rückverfolgbarkeit und Validierung;
- erwartete Produktrevisionen und akzeptable Wartungsfenster.
Zum Werkzeugkonzept siehe Mehrfachkavitäten-Spritzgussform-Design. Stellen Sie das Bedarfsmodell und die Teilanforderungen gemeinsam bereit, damit die Kavitätenzahl als Produktionsentscheidung gewählt wird und nicht als isolierte Werkzeugspezifikation.
FAQ
Verdoppelt eine Verdopplung der Kavitätenzahl den Ausstoß?
Sie verdoppelt die Anzahl der Kavitätenpositionen, aber der akzeptable Ausstoß hängt auch von der Zykluszeit, der Prozessstabilität, der Stillstandszeit und davon ab, ob alle Kavitäten die Anforderungen erfüllen. Validieren Sie die tatsächliche Produktionsleistung, bevor Sie die nominelle Kavitätenzahl als gelieferten Ausstoß betrachten.
Sollte ein neues Teil mit einer geringeren Kavitätenzahl beginnen?
Nicht automatisch. Eine geringere Anzahl kann in manchen Programmen die anfängliche Komplexität reduzieren, während ein stabiler hoher Bedarf ein größeres Werkzeug rechtfertigen kann. Vergleichen Sie die Reife des Produkts, den Bedarfsnachweis, die Maschinengrenzen und den Qualitätsplan.
Kann eine Kavität bei sinkendem Bedarf abgeschaltet werden?
Das hängt vom Werkzeugdesign und vom Prozess ab. Das Team muss bestätigen, ob einzelne Kavitäten deaktiviert werden können, ohne die Balance, die Kühlung oder die Qualität in den verbleibenden Kavitäten zu beeinträchtigen.