
Il numero corretto di impronte è quello che il programma può riempire, raffreddare, espellere, ispezionare e utilizzare in modo economico, non semplicemente il numero più grande che entra in una base stampo. Parti dalla domanda per finestra di rilascio, poi verifica la capacità della macchina, la geometria del pezzo, il progetto del canale di alimentazione, il raffreddamento e il controllo qualità a livello di impronta. Un numero più elevato può aumentare la produzione per ciclo, ma aumenta anche il numero di impronte che devono rimanere coerenti e le conseguenze di uno squilibrio.
Tradurre la domanda in un requisito di iniettate
`n`n`n`n
Inizia con la quantità richiesta di pezzi accettabili in una finestra di produzione definita. Tieni conto dei rilasci programmati, dei fermi macchina previsti, dell'ispezione e dell'imballaggio, e se la domanda è costante o irregolare. Non convertire direttamente la domanda annuale in un numero di impronte senza verificare il modello degli ordini e il numero di ore di produzione realisticamente disponibili.
Per un confronto di prima approssimazione, stima le iniettate necessarie per ciascun numero candidato dividendo la quantità richiesta di pezzi conformi per il numero di impronte, poi aggiungi un margine chiaramente dichiarato per le perdite di processo solo se il progetto ha una base supportata per farlo. Questa aritmetica è un ausilio alla pianificazione, non una garanzia di produzione. I risultati delle prove, la storia degli scarti, i vincoli di ciclo e la disponibilità delle macchine determinano il piano finale.
Verificare i limiti della macchina e dell'attrezzatura
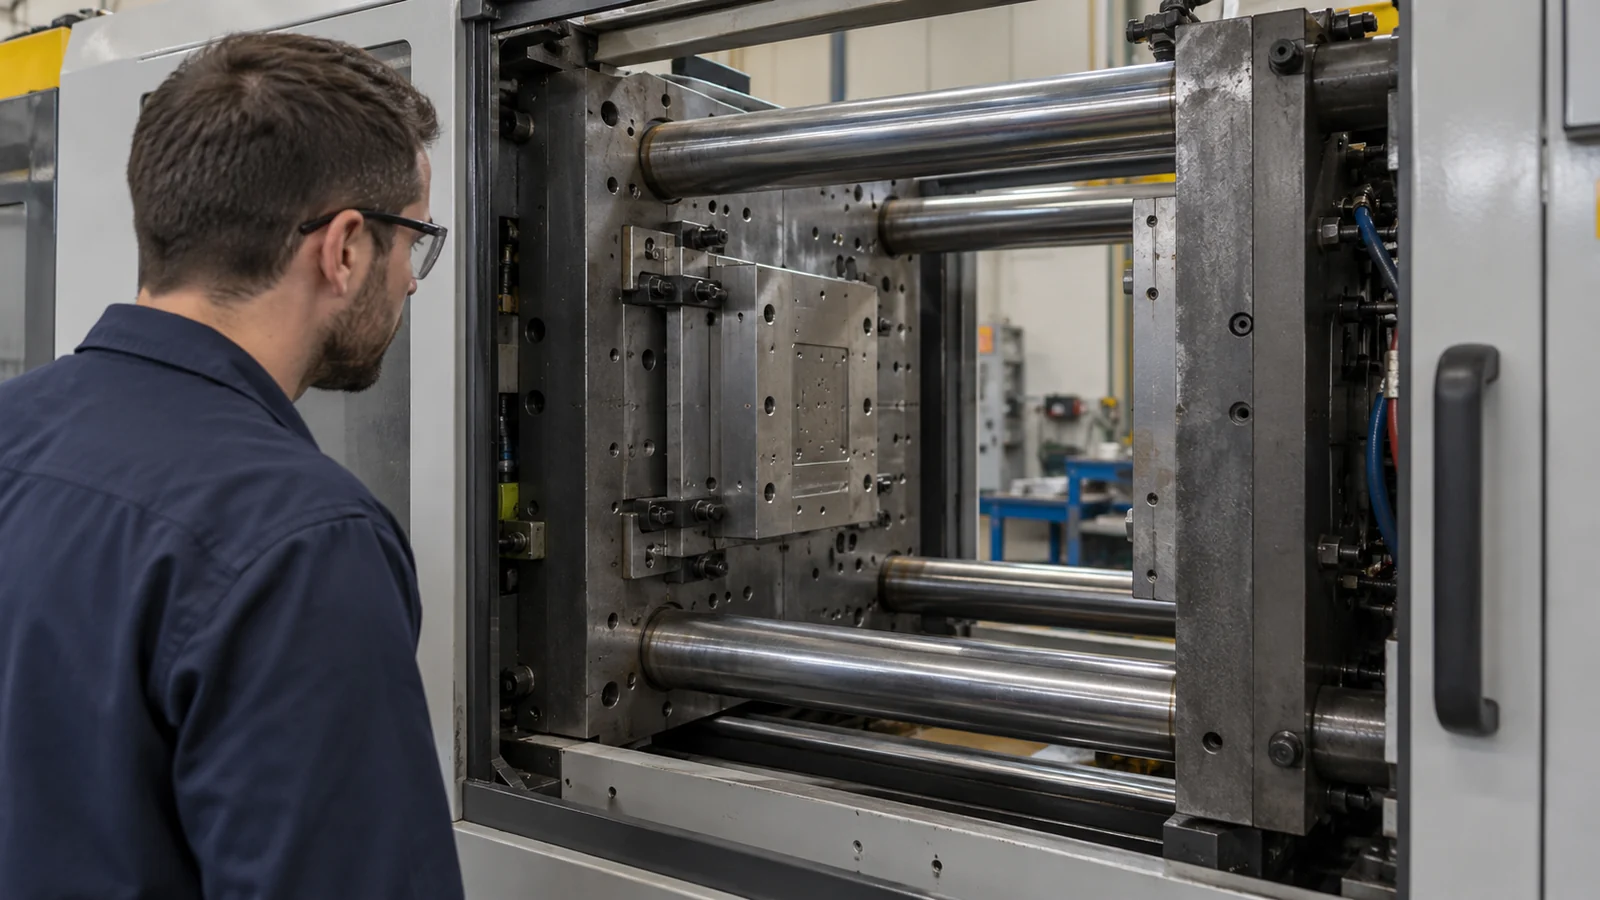
Un numero candidato di impronte deve essere compatibile con la macchina di stampaggio e l'attrezzatura. Verifica la capacità di iniettata, i requisiti di chiusura, lo spazio di piani e colonne, lo spessore dello stampo, il volume del canale di alimentazione e la capacità di iniezione e plastificazione disponibile rispetto al pezzo e alla resina effettivi. Questi controlli sono specifici della macchina e dell'applicazione; un numero di impronte fattibile su una pressa può non essere adatto a un'altra.
Anche la geometria del pezzo influisce sulla decisione. Percorsi di flusso lunghi, sezioni sottili, anime profonde o superfici estetiche impegnative possono rendere più difficile il riempimento e il raffreddamento man mano che l'attrezzatura viene replicata. Il sistema di canali deve distribuire la massa fusa in modo appropriato, e i circuiti di raffreddamento devono supportare ogni impronta. Chiedi al team dell'attrezzatura di spiegare come il layout proposto sarà bilanciato e mantenuto, invece di affidarti solo all'etichetta del numero di impronte.
Prezzare il controllo impronta-per-impronta
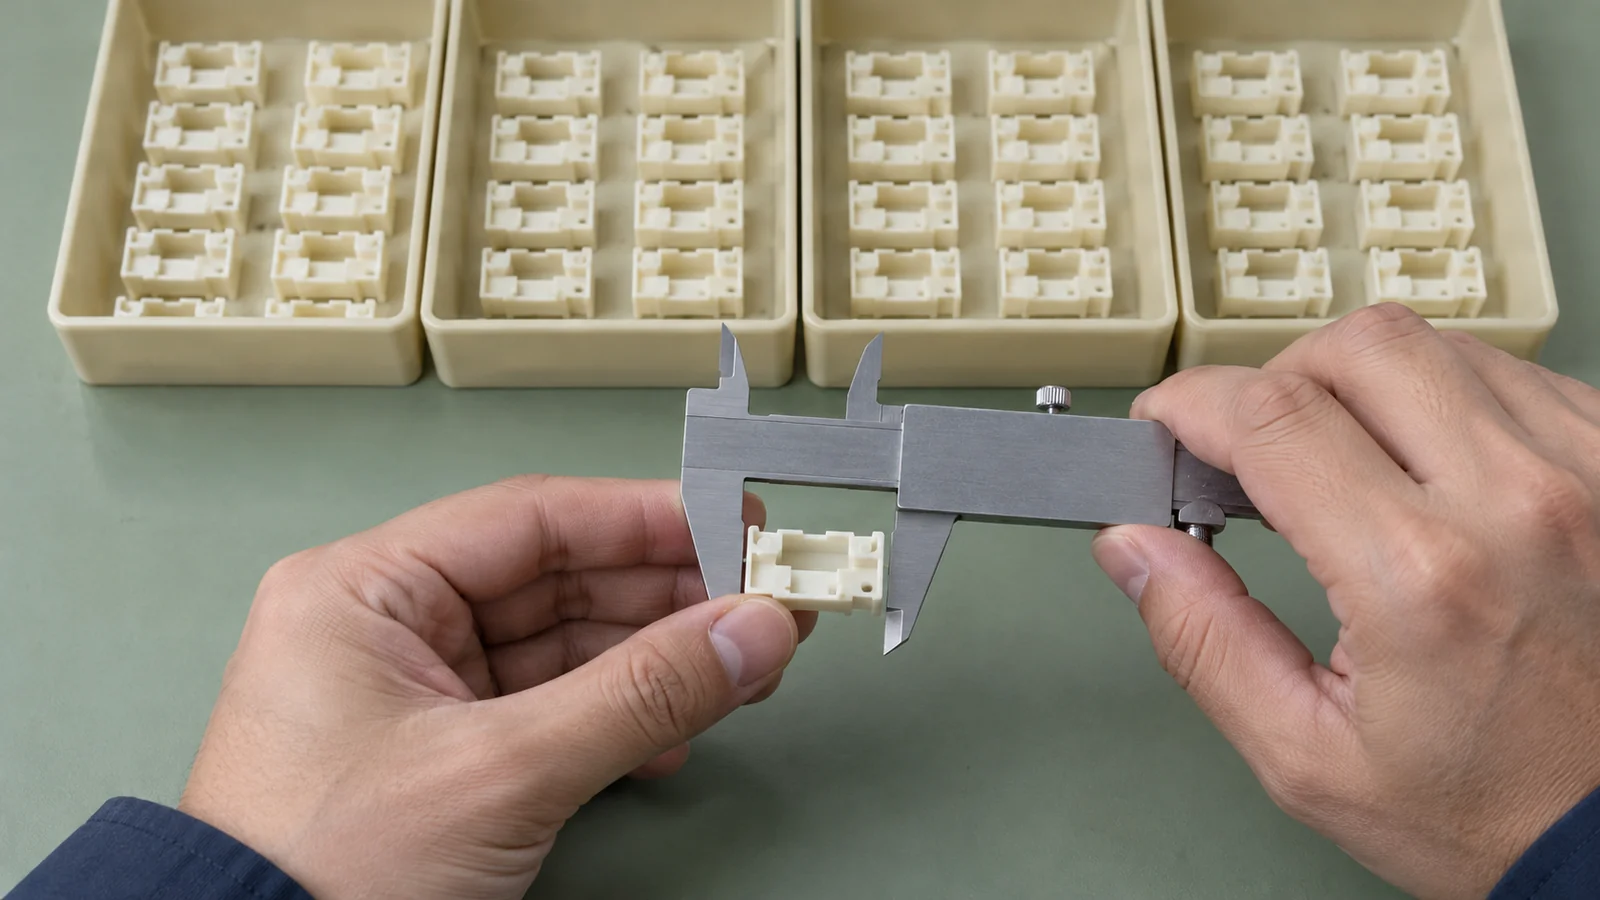
Più impronte significano più punti da monitorare. Un problema dimensionale o estetico può verificarsi in un'impronta mentre le altre rimangono accettabili. Il piano di validazione e produzione dovrebbe quindi preservare l'identità dell'impronta ove praticabile e stabilire come verranno selezionati, misurati e riesaminati i campioni.
Considera prima le caratteristiche critiche per la qualità. Se il pezzo presenta superfici di tenuta, relazioni tra datum, pareti sottili o superfici visibili, il team dovrebbe decidere come verificare tali caratteristiche su tutta l'attrezzatura. Il piano di campionamento dovrebbe riflettere il rischio del prodotto, i requisiti del cliente e le evidenze delle prove; non esiste un numero universale di pezzi che renda adeguatamente validata ogni attrezzatura multi-impronta.
Un modo pratico per confrontare le opzioni
| Layout candidato | Idoneità potenziale | Domanda principale |
|---|---|---|
| Numero di cavità inferiore | Domanda variabile, parte complessa o fase iniziale di produzione | La pianificazione consente il numero di cicli richiesto? |
| Numero di cavità intermedio | Domanda e capacità di processo sono consolidate | Ogni cavità può essere raffreddata e verificata in modo coerente? |
| Numero di cavità superiore | Domanda stabile per una parte ripetuta | I limiti della pressa, l'equilibrio, la manutenzione e l'ispezione lo supportano? |
Confrontare le opzioni sulla stessa base: investimento nello stampo, colpi e attrezzaggi necessari, tempo macchina previsto, controlli di qualità, accesso per la manutenzione e domanda futura. L'opzione con meno cavità può essere più adattabile; l'opzione con più cavità può ridurre il numero di cicli. Quale sia migliore dipende dai vincoli di produzione effettivi e dal costo del rischio qualità.
Dati da richiedere prima di scegliere
- CAD attuale e disegno con le dimensioni critiche identificate;
- produttore della resina, grado, colore ed eventuali requisiti di lavorazione documentati;
- previsione della domanda per periodo di rilascio e modello di dimensione degli ordini;
- macchina target o vincoli noti della pressa, se già stabiliti;
- requisiti di aspetto, ispezione, tracciabilità e validazione;
- revisioni previste del prodotto e finestre di manutenzione accettabili.
Per il concetto di attrezzatura, vedere progettazione di stampi a iniezione a più impronte. Fornire il modello di domanda e i requisiti del pezzo insieme, in modo che il numero di cavità sia scelto come decisione produttiva, non come specifica isolata dell'attrezzatura.
FAQ
Raddoppiare il numero di cavità raddoppia la produzione?
Raddoppia il numero di posizioni delle cavità, ma la produzione accettabile dipende anche dal tempo di ciclo, dalla stabilità del processo, dai fermi macchina e dal fatto che tutte le cavità soddisfino i requisiti. Validare le prestazioni produttive effettive prima di considerare il numero nominale di cavità come produzione erogata.
Un nuovo pezzo dovrebbe iniziare con un numero di cavità inferiore?
Non automaticamente. Un numero inferiore può ridurre la complessità iniziale in alcuni programmi, mentre una domanda elevata e stabile può giustificare un'attrezzatura più grande. Confrontare la maturità del prodotto, le evidenze della domanda, i limiti della macchina e il piano qualità.
È possibile disattivare una cavità quando la domanda cala?
Dipende dalla progettazione dell'attrezzatura e dal processo. Il team deve confermare se le singole cavità possono essere disattivate senza influire sull'equilibrio, sul raffreddamento o sulla qualità delle cavità rimanenti.