
Doğru göz sayısı, programın doldurabildiği, soğutabildiği, çıkarabildiği, denetleyebildiği ve ekonomik olarak kullanabildiği sayıdır—basitçe bir kalıp tabanına sığan en büyük sayı değildir. Teslim penceresine göre talepten başlayın, ardından makine kapasitesini, parça geometrisini, yolluk tasarımını, soğutmayı ve göz düzeyinde kalite kontrolünü test edin. Daha yüksek bir sayı çevrim başına çıktıyı artırabilir, ancak aynı zamanda tutarlı kalması gereken göz sayısını ve bir dengesizliğin sonuçlarını da artırır.
Talebi atış gereksinimine dönüştürün
`n`n`n`n
Belirli bir üretim penceresi boyunca kabul edilebilir parçaların gerekli miktarıyla başlayın. Planlanan teslimatları, beklenen duruşları, denetim ve paketlemeyi ve talebin düzenli mi yoksa düzensiz mi olduğunu hesaba katın. Sipariş düzenini ve gerçekçi olarak mevcut üretim saatlerini kontrol etmeden yıllık talebi doğrudan bir göz sayısına dönüştürmeyin.
İlk geçiş karşılaştırması için, gerekli sağlam parça miktarını göz sayısına bölerek her aday sayı için gereken atışları tahmin edin, ardından yalnızca projenin desteklenen bir dayanağı varsa süreç kaybı için açıkça belirtilmiş bir pay ekleyin. Bu aritmetik bir planlama yardımcısıdır, üretim garantisi değildir. Deneme sonuçları, hurda geçmişi, çevrim kısıtları ve makine kullanılabilirliği nihai planı belirler.
Makine ve takım sınırlarını kontrol edin
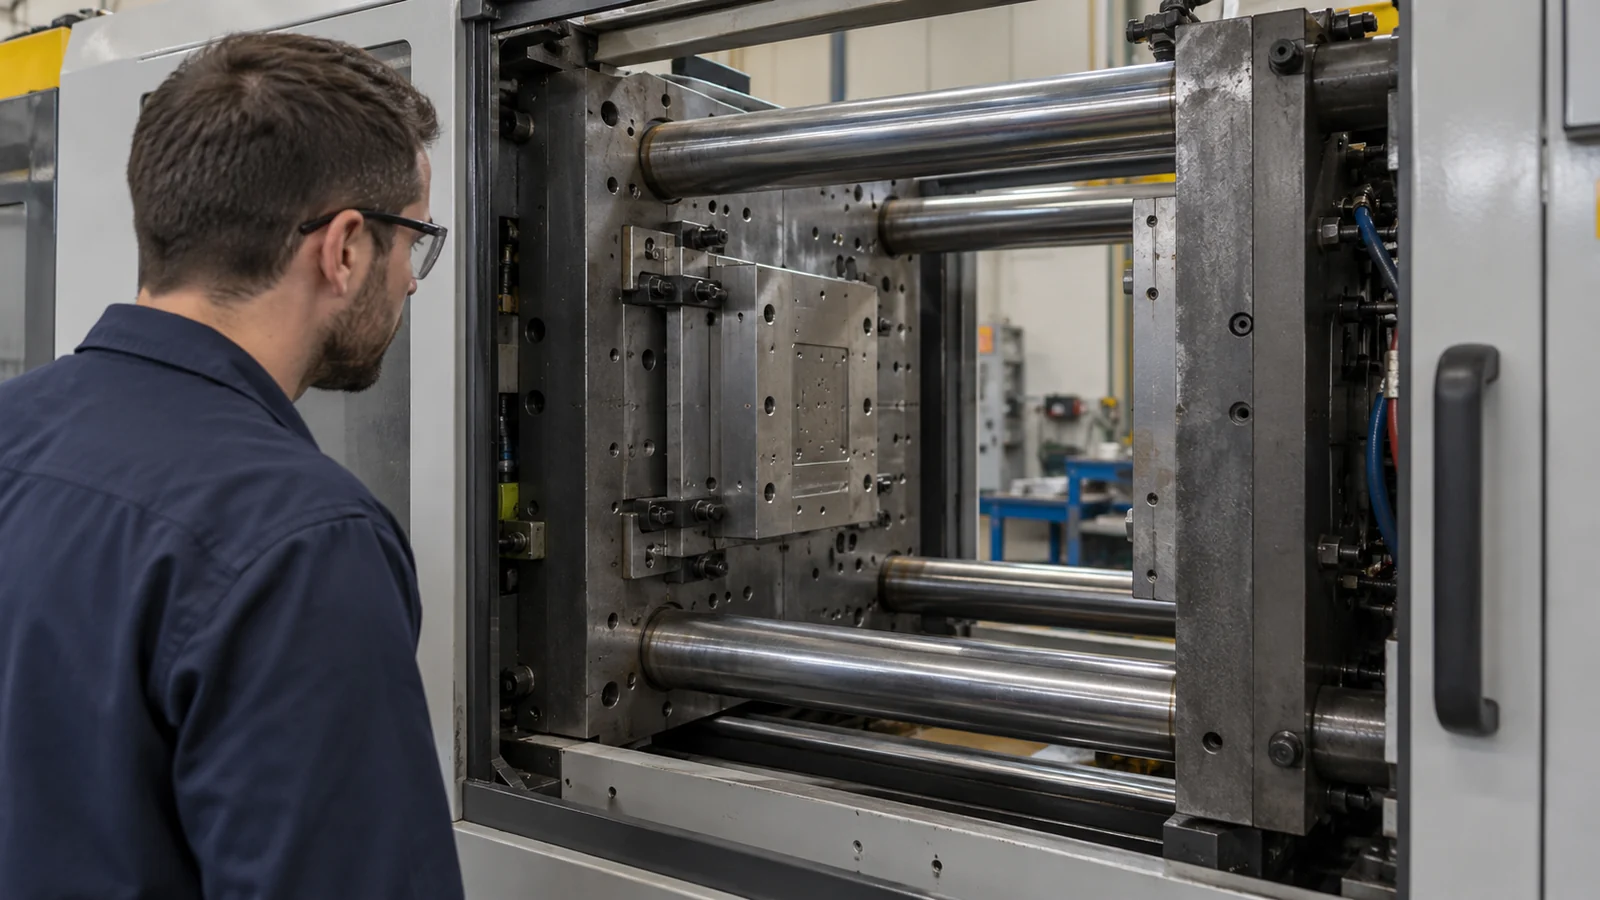
Aday bir göz sayısı, kalıplama makinesine ve takıma uymalıdır. Atış kapasitesini, kenetleme gereksinimlerini, plaka ve bağlantı çubuğu alanını, kalıp kalınlığını, yolluk hacmini ve mevcut enjeksiyon ile plastikleştirme kabiliyetini gerçek parça ve reçineye göre gözden geçirin. Bu kontroller makineye ve uygulamaya özgüdür; bir preste uygulanabilir olan bir göz sayısı bir diğerine uygun olmayabilir.
Parça geometrisi de kararı etkiler. Uzun akış yolları, ince kesitler, derin göbekler veya zorlu görünüm yüzeyleri, takım çoğaltıldıkça dolum ve soğutmayı daha zor hale getirebilir. Yolluk sistemi eriyiği uygun şekilde dağıtmalı ve soğutma devreleri her gözü desteklemelidir. Takım ekibinden, yalnızca bir göz sayısı etiketine güvenmek yerine önerilen yerleşimin nasıl dengeleneceğini ve bakımının yapılacağını açıklamalarını isteyin.
Gözden göze kontrolün bedelini hesaplayın
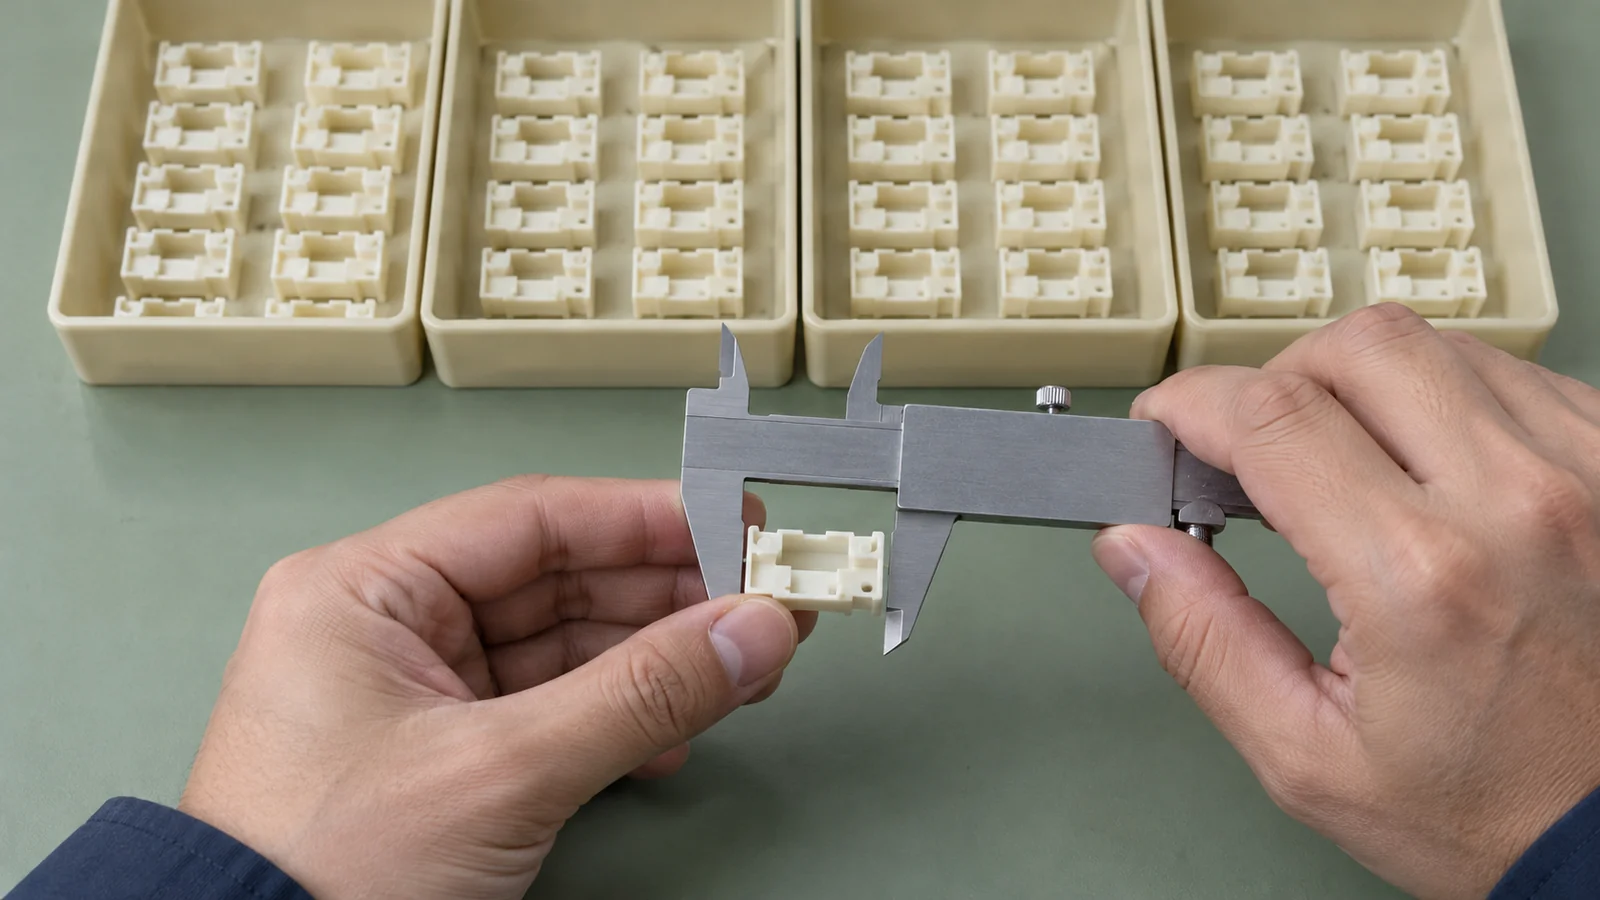
Daha fazla göz, izlenecek daha fazla konum demektir. Diğerleri kabul edilebilir kalırken bir gözde boyutsal veya kozmetik bir sorun ortaya çıkabilir. Bu nedenle doğrulama ve üretim planı, pratik olduğunda göz kimliğini korumalı ve numunelerin nasıl seçileceğini, ölçüleceğini ve inceleneceğini belirlemelidir.
Önce kalite açısından kritik özellikleri dikkate alın. Parçada sızdırmazlık yüzeyleri, datım ilişkileri, ince duvarlar veya görünür yüzeyler varsa, ekip bu özelliklerin takım genelinde nasıl doğrulanacağına karar vermelidir. Numune alma planı ürün riskini, müşteri gereksinimlerini ve deneme kanıtlarını yansıtmalıdır; her çok gözlü takımı yeterince doğrulanmış kılan evrensel bir parça sayısı yoktur.
Seçenekleri karşılaştırmanın pratik bir yolu
| Aday yerleşim | Potansiyel uygunluk | Ana soru |
|---|---|---|
| Daha düşük göz sayısı | Değişken talep, karmaşık parça veya erken üretim aşaması | Program gerekli çalıştırma sayısına izin veriyor mu? |
| Orta düzey göz sayısı | Talep ve proses kabiliyeti belirlenmiş | Her göz tutarlı şekilde soğutulup kontrol edilebilir mi? |
| Daha yüksek göz sayısı | Tekrarlanan tek bir parça için istikrarlı talep | Pres limitleri, denge, bakım ve muayene bunu destekliyor mu? |
Seçenekleri aynı temelde karşılaştırın: kalıp yatırımı, gereken çevrim ve kurulum sayısı, beklenen makine süresi, kalite kontrolleri, bakım erişimi ve gelecekteki talep. Daha düşük göz sayılı seçenek daha uyarlanabilir olabilir; daha yüksek göz sayılı seçenek çevrim sayısını azaltabilir. Hangisinin daha iyi olduğu gerçek üretim kısıtlarına ve kalite riskinin maliyetine bağlıdır.
Seçim yapmadan önce talep edilecek girdiler
- kritik ölçüleri belirlenmiş güncel CAD ve teknik resim;
- reçine üreticisi, sınıfı, rengi ve belgelenmiş işleme gereksinimleri;
- sürüm dönemine göre talep tahmini ve sipariş büyüklüğü örüntüsü;
- hedef makine veya halihazırda belirlenmişse bilinen pres kısıtları;
- görünüm, muayene, izlenebilirlik ve doğrulama gereksinimleri;
- beklenen ürün revizyonları ve kabul edilebilir bakım pencereleri.
Takım konsepti için bkz. çok gözlü enjeksiyon kalıbı tasarımını. Talep modelini ve parça gereksinimlerini birlikte sağlayın, böylece göz sayısı izole bir takım spesifikasyonu değil, bir üretim kararı olarak seçilir.
SSS
Göz sayısını iki katına çıkarmak çıktıyı iki katına çıkarır mı?
Göz pozisyonlarının sayısını iki katına çıkarır, ancak kabul edilebilir çıktı aynı zamanda çevrim süresine, proses kararlılığına, duruş süresine ve tüm gözlerin gereksinimleri karşılayıp karşılamadığına da bağlıdır. Nominal göz sayısını teslim edilen çıktı olarak kabul etmeden önce gerçek üretim performansını doğrulayın.
Yeni bir parça daha düşük göz sayısıyla mı başlamalı?
Otomatik olarak değil. Daha düşük bir sayı bazı programlarda başlangıç karmaşıklığını azaltabilirken, istikrarlı yüksek talep daha büyük bir takımı haklı çıkarabilir. Ürünün olgunluğunu, talep kanıtlarını, makine sınırlarını ve kalite planını karşılaştırın.
Talep düştüğünde bir göz kapatılabilir mi?
Bu, takım tasarımına ve prosese bağlıdır. Ekip, kalan gözlerde denge, soğutma veya kaliteyi etkilemeden tek tek gözlerin devre dışı bırakılıp bırakılamayacağını doğrulamalıdır.