
Правильное количество гнёзд — это то число, которое программа может заполнить, охладить, извлечь, проконтролировать и экономически эффективно использовать, а не просто наибольшее число, которое помещается в блок пресс-формы. Начните с потребности по окну выпуска, затем проверьте возможности машины, геометрию детали, конструкцию литниковой системы, охлаждение и контроль качества на уровне гнёзд. Большее количество может повысить выпуск за цикл, но оно также увеличивает число гнёзд, которые должны оставаться стабильными, и последствия дисбаланса.
Переведите потребность в требование по впрыскам
`n`n`n`n
Начните с требуемого количества годных деталей за определённое производственное окно. Учтите запланированные выпуски, ожидаемые простои, контроль и упаковку, а также то, является ли спрос стабильным или неравномерным. Не переводите годовую потребность напрямую в количество гнёзд, не проверив структуру заказов и реально доступное количество производственных часов.
Для первичного сравнения оцените необходимое число впрысков для каждого рассматриваемого варианта, разделив требуемое количество годных деталей на число гнёзд, затем добавьте чётко оговорённый допуск на технологические потери, только если для проекта есть обоснованная база. Этот расчёт — вспомогательное средство планирования, а не производственная гарантия. Результаты испытаний, история брака, ограничения по циклу и доступность машин определяют окончательный план.
Проверьте ограничения машины и оснастки
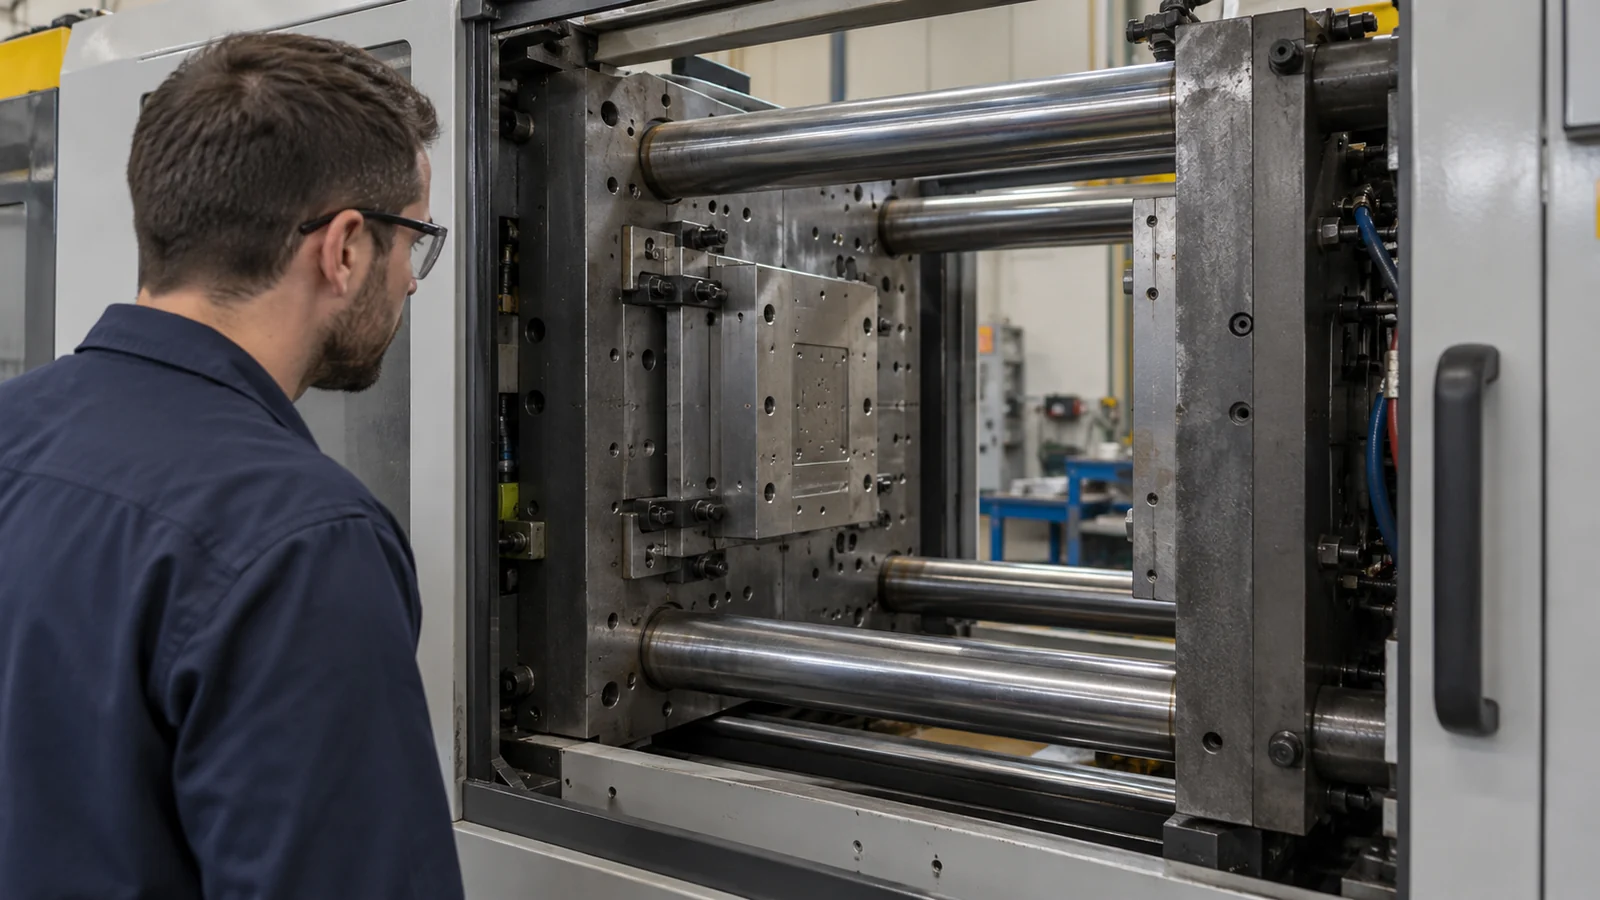
Рассматриваемое количество гнёзд должно соответствовать литьевой машине и оснастке. Проверьте объём впрыска, требования к усилию смыкания, пространство плит и колонн, толщину пресс-формы, объём литниковой системы, а также доступные возможности впрыска и пластикации применительно к фактической детали и материалу. Эти проверки зависят от машины и применения; количество гнёзд, осуществимое на одном прессе, может не подходить для другого.
Геометрия детали также влияет на решение. Длинные пути течения, тонкие сечения, глубокие знаки или требовательные к внешнему виду поверхности могут усложнить заполнение и охлаждение по мере размножения оснастки. Литниковая система должна соответствующим образом распределять расплав, а контуры охлаждения должны поддерживать каждое гнездо. Попросите команду по оснастке объяснить, как предлагаемая компоновка будет сбалансирована и обслуживаться, а не полагайтесь только на обозначение количества гнёзд.
Учтите в цене контроль от гнезда к гнезду
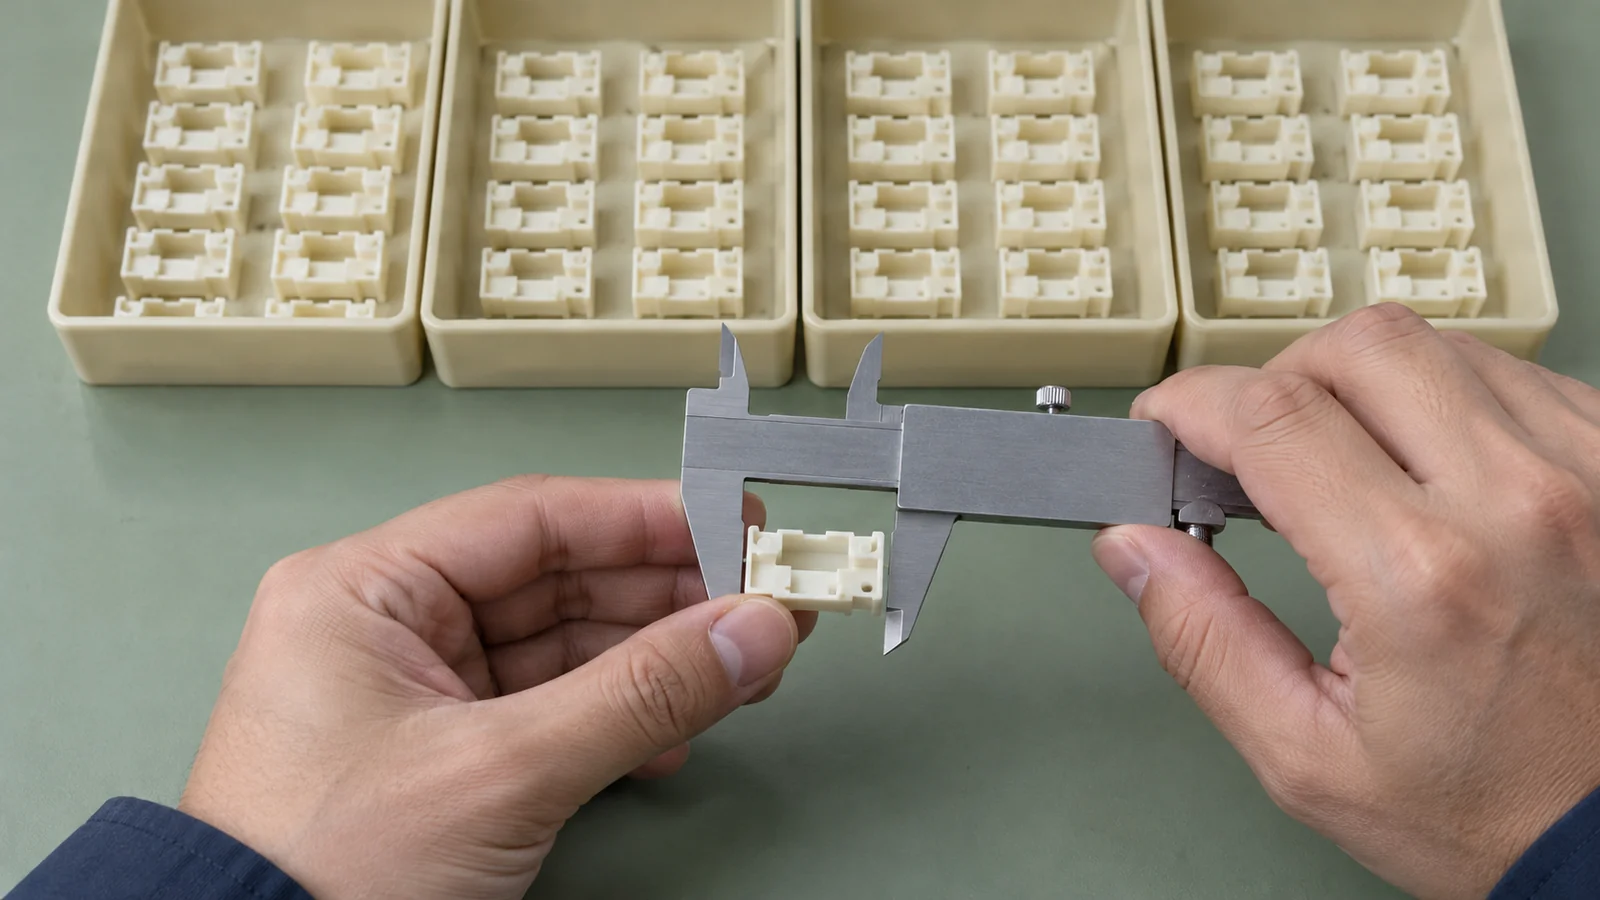
Больше гнёзд означает больше мест для контроля. Размерное или косметическое отклонение может возникнуть в одном гнезде, тогда как другие остаются приемлемыми. Поэтому план валидации и производства должен, где это практически возможно, сохранять идентичность гнёзд и устанавливать, как будут отбираться, измеряться и проверяться образцы.
В первую очередь рассмотрите характеристики, критичные для качества. Если деталь имеет уплотнительные поверхности, базирующие взаимосвязи, тонкие стенки или видимые поверхности, команда должна решить, как проверять эти характеристики по всей оснастке. План отбора образцов должен отражать риск продукта, требования заказчика и результаты испытаний; не существует универсального количества деталей, которое обеспечивает адекватную валидацию любой многогнёздной оснастки.
Практический способ сравнить варианты
| Рассматриваемая компоновка | Потенциальная применимость | Основной вопрос |
|---|---|---|
| Меньшее количество гнёзд | Переменный спрос, сложная деталь или ранняя стадия производства | Позволяет ли график выполнить необходимое количество запусков? |
| Среднее количество гнёзд | Спрос и технологические возможности определены | Можно ли обеспечить стабильное охлаждение и контроль каждого гнезда? |
| Большее количество гнёзд | Стабильный спрос на одну повторяющуюся деталь | Поддерживают ли это ограничения пресса, балансировка, обслуживание и контроль? |
Сравните варианты на одинаковой основе: инвестиции в оснастку, необходимое количество впрысков и переналадок, ожидаемое машинное время, средства контроля качества, доступ для обслуживания и будущий спрос. Вариант с меньшим количеством гнёзд может быть более гибким; вариант с большим количеством гнёзд может сократить число циклов. Что лучше — зависит от фактических производственных ограничений и стоимости риска качества.
Данные, которые нужно запросить перед выбором
- актуальная CAD-модель и чертёж с обозначенными критическими размерами;
- производитель смолы, марка, цвет и любые задокументированные требования к переработке;
- прогноз спроса по периодам выпуска и структуре размеров заказов;
- целевая машина или известные ограничения пресса, если они уже определены;
- требования к внешнему виду, контролю, прослеживаемости и валидации;
- ожидаемые ревизии продукта и приемлемые окна обслуживания.
Концепцию оснастки см. в проектирование многогнёздной литьевой формы. Предоставьте модель спроса и требования к детали вместе, чтобы количество гнёзд выбиралось как производственное решение, а не как изолированная спецификация оснастки.
Часто задаваемые вопросы
Удваивает ли удвоение количества гнёзд выпуск вдвое?
Это удваивает количество гнездовых позиций, но приемлемый выпуск также зависит от времени цикла, стабильности процесса, простоев и того, соответствуют ли все гнёзда требованиям. Проверьте фактическую производственную эффективность, прежде чем считать номинальное количество гнёзд фактическим выпуском.
Следует ли начинать новую деталь с меньшего количества гнёзд?
Не автоматически. Меньшее количество может снизить начальную сложность в некоторых программах, тогда как стабильный высокий спрос может оправдать более крупную оснастку. Сравните зрелость продукта, подтверждённость спроса, ограничения оборудования и план качества.
Можно ли отключить одно гнездо при падении спроса?
Это зависит от конструкции оснастки и процесса. Команда должна подтвердить, можно ли отключить отдельные гнёзда без влияния на баланс, охлаждение или качество в остальных гнёздах.