
عدد التجاويف الصحيح هو العدد الذي يمكن للبرنامج ملؤه وتبريده وإخراجه وفحصه واستخدامه اقتصاديًا — وليس ببساطة أكبر عدد يتسع في قاعدة القالب. ابدأ بالطلب حسب نافذة الإصدار، ثم اختبر سعة الماكينة وهندسة القطعة وتصميم نظام القنوات والتبريد ومراقبة الجودة على مستوى التجويف. قد يرفع العدد الأعلى الإنتاج لكل دورة، لكنه يزيد أيضًا من عدد التجاويف التي يجب أن تبقى متسقة وعواقب أي اختلال.
ترجم الطلب إلى متطلب عدد الطلقات
`n`n`n`n
ابدأ بالكمية المطلوبة من الأجزاء المقبولة خلال نافذة إنتاج محددة. احتسب الإصدارات المجدولة والتوقف المتوقع والفحص والتعبئة، وما إذا كان الطلب ثابتًا أم متقطعًا. لا تحوّل الطلب السنوي مباشرة إلى عدد تجاويف دون التحقق من نمط الطلبات وعدد ساعات الإنتاج المتاحة واقعيًا.
لمقارنة أولية، قدّر عدد الطلقات المطلوبة لكل عدد مرشح بقسمة كمية الأجزاء الجيدة المطلوبة على عدد التجاويف، ثم أضف مخصصًا معلنًا بوضوح لفقدان العملية فقط إذا كان لدى المشروع أساس مدعوم لذلك. هذا الحساب أداة تخطيط وليس ضمانًا للإنتاج. نتائج التجارب وسجل الهدر وقيود الدورة وتوافر الماكينة تحدد الخطة النهائية.
تحقق من حدود الماكينة والأداة
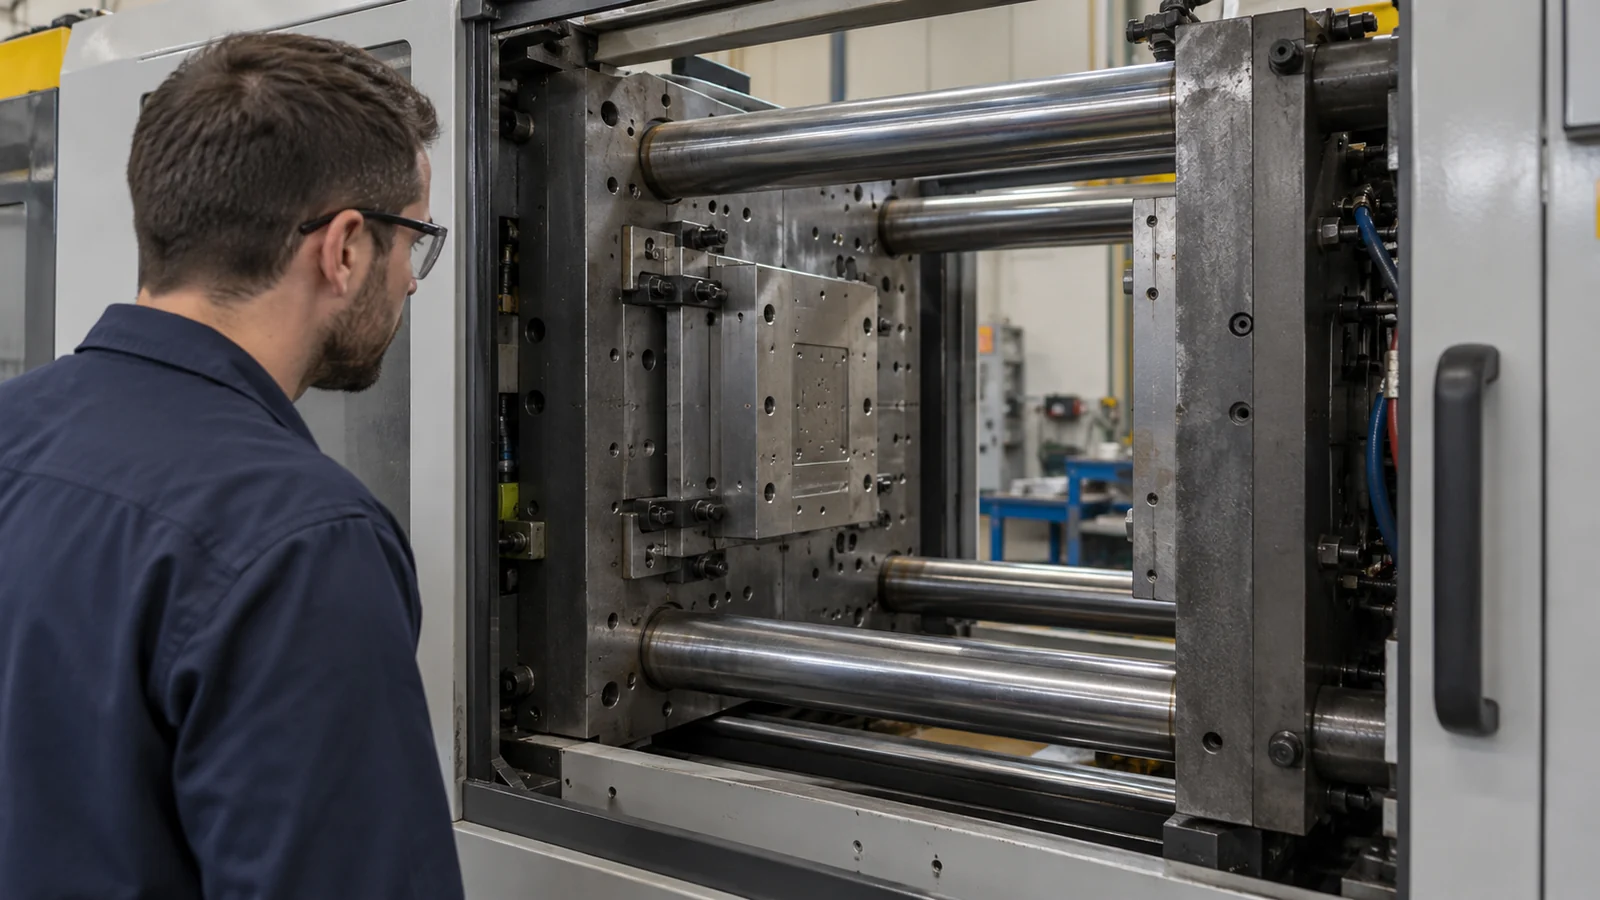
يجب أن يتناسب عدد التجاويف المرشح مع ماكينة التشكيل والأداة. راجع سعة الطلقة ومتطلبات التثبيت ومساحة الصفيحة وقضبان الربط وسماكة القالب وحجم نظام القنوات وقدرة الحقن والتلدين المتاحة مقابل القطعة والراتنج الفعليين. هذه الفحوصات خاصة بالماكينة والتطبيق؛ فقد لا يناسب عدد تجاويف ممكن على مكبس معين مكبسًا آخر.
تؤثر هندسة القطعة أيضًا على القرار. المسارات الطويلة للتدفق أو المقاطع الرقيقة أو النوى العميقة أو أسطح المظهر الصعبة قد تجعل الملء والتبريد أكثر صعوبة مع تكرار الأداة. يجب أن يوزع نظام القنوات المصهور بشكل مناسب، وتحتاج دوائر التبريد إلى دعم كل تجويف. اطلب من فريق الأداة شرح كيفية موازنة التصميم المقترح وصيانته بدلًا من الاعتماد على تسمية عدد التجاويف وحدها.
سعّر التحكم بين التجاويف
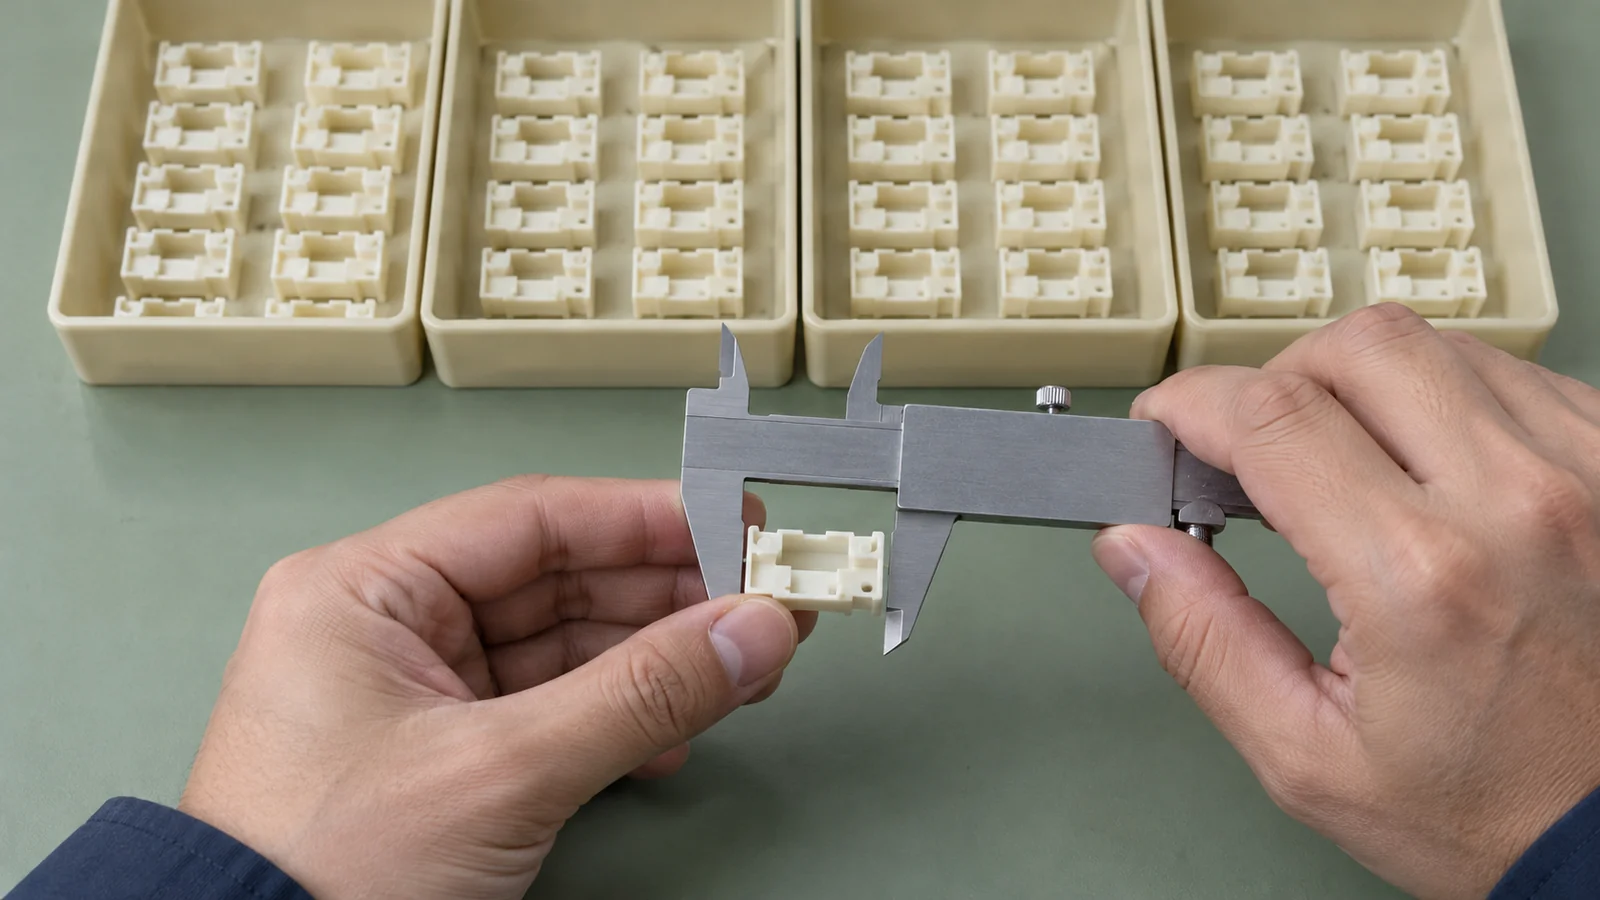
المزيد من التجاويف يعني المزيد من المواقع التي يجب مراقبتها. قد تحدث مشكلة في الأبعاد أو المظهر في تجويف واحد بينما تبقى الأخرى مقبولة. لذلك يجب أن تحافظ خطة التحقق والإنتاج على هوية التجويف حيثما أمكن وأن تحدد كيفية اختيار العينات وقياسها ومراجعتها.
ضع في الاعتبار أولًا الخصائص الحرجة للجودة. إذا كانت القطعة تحتوي على أسطح إحكام أو علاقات مرجعية أو جدران رقيقة أو أسطح مرئية، فيجب أن يقرر الفريق كيفية التحقق من تلك الخصائص عبر الأداة. يجب أن تعكس خطة أخذ العينات مخاطر المنتج ومتطلبات العميل وأدلة التجارب؛ لا يوجد عدد عالمي من الأجزاء يجعل كل أداة متعددة التجاويف محققة بشكل كافٍ.
طريقة عملية لمقارنة الخيارات
| التصميم المرشح | ملاءمة محتملة | السؤال الرئيسي |
|---|---|---|
| عدد تجاويف أقل | طلب متغير، أو جزء معقد، أو مرحلة إنتاج مبكرة | هل يسمح الجدول الزمني بالعدد المطلوب من دورات التشغيل؟ |
| عدد تجاويف متوسط المدى | الطلب وقدرة العملية محددة وثابتة | هل يمكن تبريد كل تجويف والتحقق منه بشكل متسق؟ |
| عدد تجاويف أعلى | طلب مستقر لجزء واحد متكرر | هل تدعمه حدود المكبس والتوازن والصيانة والفحص؟ |
قارن بين الخيارات على الأساس نفسه: استثمار القالب، وعدد الحقن وعمليات الإعداد المطلوبة، ووقت الماكينة المتوقع، وضوابط الجودة، وإمكانية الوصول للصيانة، والطلب المستقبلي. قد يكون الخيار ذو العدد الأقل أكثر قابلية للتكيف؛ وقد يقلل الخيار ذو العدد الأعلى عدد الدورات. وأيهما أفضل يعتمد على قيود الإنتاج الفعلية وتكلفة مخاطر الجودة.
المدخلات المطلوبة قبل الاختيار
- ملف CAD الحالي والرسم الفني مع تحديد الأبعاد الحرجة؛;
- مصنّع الراتنج والدرجة واللون وأي متطلبات معالجة موثقة؛;
- توقعات الطلب حسب فترة الإصدار ونمط حجم الطلب؛;
- قيود الماكينة المستهدفة أو قيود المكبس المعروفة، إن كانت محددة مسبقًا؛;
- متطلبات المظهر والفحص والتتبع والتحقق؛;
- مراجعات المنتج المتوقعة ونوافذ الصيانة المقبولة.
للاطلاع على مفهوم أدوات التشكيل، راجع تصميم قالب حقن متعدد التجاويف. قدّم نموذج الطلب ومتطلبات الجزء معًا بحيث يُختار عدد التجاويف كقرار إنتاجي، لا كمواصفة أداة منعزلة.
الأسئلة الشائعة
هل يؤدي مضاعفة عدد التجاويف إلى مضاعفة الإنتاج؟
إنه يضاعف عدد مواضع التجاويف، لكن الإنتاج المقبول يعتمد أيضًا على زمن الدورة واستقرار العملية ووقت التوقف وما إذا كانت جميع التجاويف تلبي المتطلبات. تحقق من أداء الإنتاج الفعلي قبل اعتبار عدد التجاويف الاسمي إنتاجًا مُسلَّمًا.
هل ينبغي أن يبدأ الجزء الجديد بعدد تجاويف أقل؟
ليس تلقائيًا. قد يقلل العدد الأقل من التعقيد الأولي في بعض البرامج، بينما قد يبرر الطلب المرتفع المستقر أداة أكبر. قارن نضج المنتج وأدلة الطلب وحدود الماكينة وخطة الجودة.
هل يمكن إيقاف تشغيل تجويف واحد عند انخفاض الطلب؟
يعتمد ذلك على تصميم الأداة والعملية. يجب على الفريق التأكد مما إذا كان يمكن تعطيل التجاويف الفردية دون التأثير على التوازن أو التبريد أو الجودة في التجاويف المتبقية.