
O número correto de cavidades é o número que o programa consegue preencher, resfriar, ejetar, inspecionar e utilizar de forma econômica — não simplesmente o maior número que cabe em uma base de molde. Comece pela demanda por janela de lançamento e, em seguida, teste a capacidade da máquina, a geometria da peça, o projeto do canal de alimentação, o resfriamento e o controle de qualidade por cavidade. Um número maior pode aumentar a produção por ciclo, mas também aumenta o número de cavidades que devem permanecer consistentes e as consequências de um desequilíbrio.
Traduza a demanda em um requisito de injeção
`n`n`n`n
Comece pela quantidade necessária de peças aceitáveis em uma janela de produção definida. Leve em conta os lançamentos programados, a parada esperada, a inspeção e a embalagem, e se a demanda é constante ou irregular. Não converta a demanda anual diretamente em um número de cavidades sem verificar o padrão de pedidos e o número de horas de produção realisticamente disponíveis.
Para uma comparação inicial, estime as injeções necessárias para cada número candidato dividindo a quantidade necessária de peças boas pelo número de cavidades e, em seguida, adicione uma margem claramente declarada para perdas de processo apenas se o projeto tiver uma base comprovada para isso. Essa aritmética é um auxílio de planejamento, não uma garantia de produção. Os resultados dos testes, o histórico de refugo, as restrições de ciclo e a disponibilidade da máquina determinam o plano final.
Verifique os limites da máquina e da ferramenta
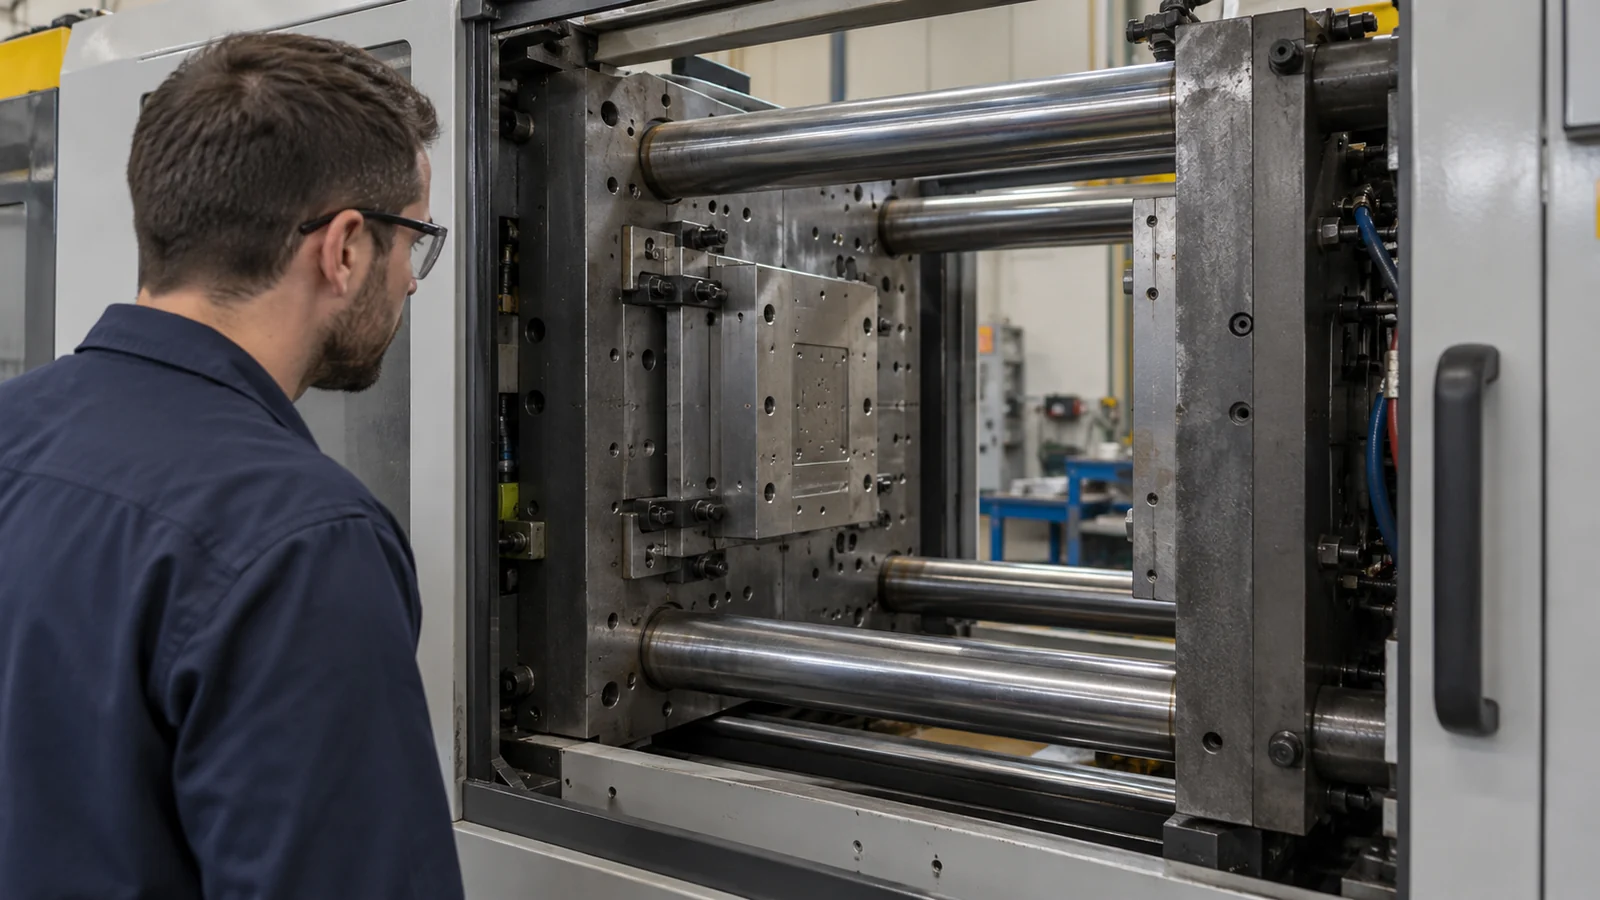
Um número candidato de cavidades deve caber na máquina de moldagem e na ferramenta. Revise a capacidade de injeção, os requisitos de força de fechamento, o espaço entre placas e barras de amarração, a espessura do molde, o volume do canal de alimentação e a capacidade disponível de injeção e plastificação em relação à peça e à resina reais. Essas verificações são específicas da máquina e da aplicação; um número de cavidades viável em uma prensa pode não servir em outra.
A geometria da peça também afeta a decisão. Caminhos de fluxo longos, seções finas, núcleos profundos ou superfícies de aparência exigentes podem tornar o preenchimento e o resfriamento mais difíceis à medida que a ferramenta é replicada. O sistema de canais deve distribuir o fundido adequadamente, e os circuitos de resfriamento precisam atender cada cavidade. Peça à equipe da ferramenta que explique como o layout proposto será balanceado e mantido, em vez de confiar apenas em um rótulo de número de cavidades.
Inclua no preço o controle cavidade a cavidade
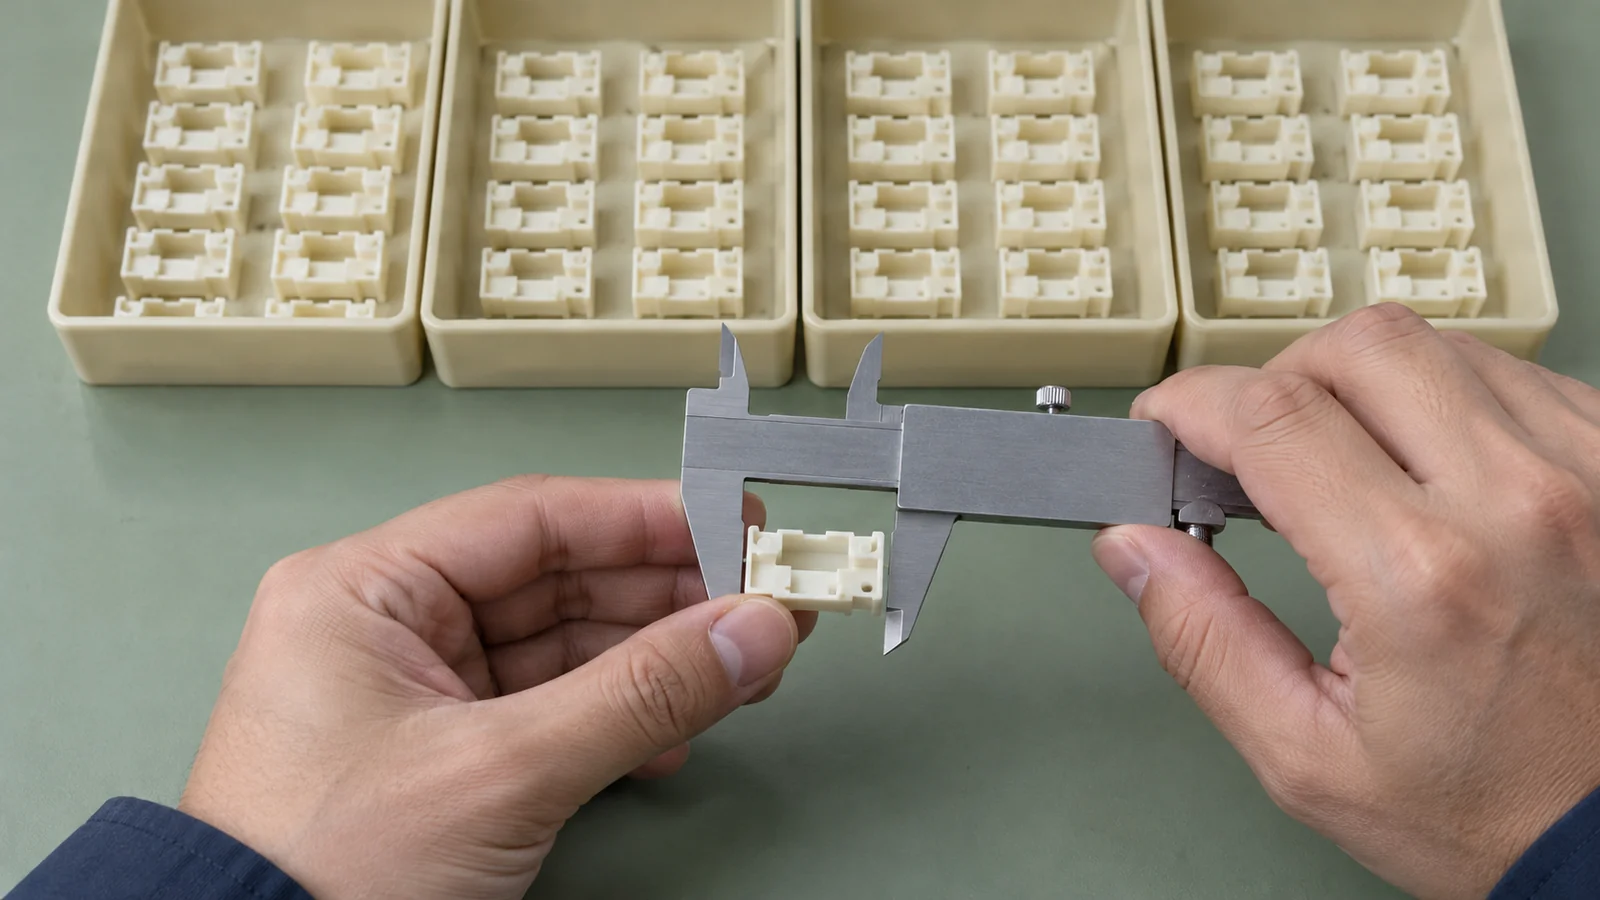
Mais cavidades significam mais locais a monitorar. Um problema dimensional ou cosmético pode ocorrer em uma cavidade enquanto as outras permanecem aceitáveis. O plano de validação e produção deve, portanto, preservar a identidade da cavidade quando possível e estabelecer como as amostras serão selecionadas, medidas e revisadas.
Considere primeiro as características críticas para a qualidade. Se a peça tiver superfícies de vedação, relações de datum, paredes finas ou superfícies visíveis, a equipe deve decidir como verificar essas características em toda a ferramenta. O plano de amostragem deve refletir o risco do produto, os requisitos do cliente e as evidências dos testes; não há um número universal de peças que valide adequadamente toda ferramenta multicavidade.
Uma forma prática de comparar opções
| Layout candidato | Encaixe potencial | Questão principal |
|---|---|---|
| Contagem de cavidades inferior | Demanda variável, peça complexa ou fase inicial de produção | O cronograma permite o número necessário de execuções? |
| Contagem de cavidades intermédia | A demanda e a capacidade do processo estão estabelecidas | É possível refrigerar e verificar cada cavidade de forma consistente? |
| Contagem de cavidades superior | Demanda estável para uma peça repetida | Os limites da prensa, o equilíbrio, a manutenção e a inspeção suportam isso? |
Compare as opções na mesma base: investimento em ferramentas, injeções e setups necessários, tempo de máquina esperado, controles de qualidade, acesso para manutenção e demanda futura. A opção com menor contagem pode ser mais adaptável; a opção com maior contagem pode reduzir o número de ciclos. Qual é melhor depende das restrições reais de produção e do custo do risco de qualidade.
Dados a solicitar antes de escolher
- CAD atual e desenho com dimensões críticas identificadas;
- fabricante da resina, grau, cor e quaisquer requisitos de processamento documentados;
- previsão de demanda por período de lançamento e padrão de tamanho de pedido;
- restrições da máquina alvo ou da prensa conhecida, se já estabelecidas;
- requisitos de aparência, inspeção, rastreabilidade e validação;
- revisões previstas do produto e janelas de manutenção aceitáveis.
Para o conceito de ferramental, consulte projeto de molde de injeção multicavidades. Forneça o modelo de demanda e os requisitos da peça em conjunto, para que a quantidade de cavidades seja escolhida como uma decisão de produção, e não como uma especificação isolada da ferramenta.
FAQ
Dobrar a quantidade de cavidades dobra a produção?
Dobra o número de posições de cavidade, mas a produção aceitável também depende do tempo de ciclo, da estabilidade do processo, do tempo de parada e de todas as cavidades atenderem aos requisitos. Valide o desempenho real de produção antes de tratar a quantidade nominal de cavidades como produção entregue.
Uma peça nova deve começar com uma quantidade menor de cavidades?
Não automaticamente. Uma quantidade menor pode reduzir a complexidade inicial em alguns programas, enquanto uma demanda alta e estável pode justificar uma ferramenta maior. Compare a maturidade do produto, as evidências de demanda, os limites da máquina e o plano de qualidade.
Uma cavidade pode ser desativada quando a demanda cair?
Isso depende do projeto da ferramenta e do processo. A equipe deve confirmar se cavidades individuais podem ser desativadas sem afetar o balanceamento, o resfriamento ou a qualidade nas cavidades restantes.