
Molde de Injeção Multicavidade
Maximizar a produção horária de peças e alcançar o menor custo unitário possível na produção de mercado de massa exige engenharia de ferramental de alta cavitação. A fabricação de moldes de injeção multicavidades utiliza 8, 16, 32 ou 64+ insertos de cavidade idênticos dentro de uma única base de molde para produzir milhões de componentes plásticos uniformes com tempos de ciclo rápidos. Na Jucheng Precision, uma fabricante contratada certificada ISO 9001, ISO 13485 e IATF 16949, somos especializados em ferramental multicavidades de alta precisão. Utilizando mais de 25 centros de usinagem CNC de 5 eixos internos e manifolds de câmara quente com válvula de agulha, equilibramos o preenchimento do fundido em todas as cavidades, garantindo consistência dimensional CPK > 1,67 verificada por inspeção com CMM Zeiss.
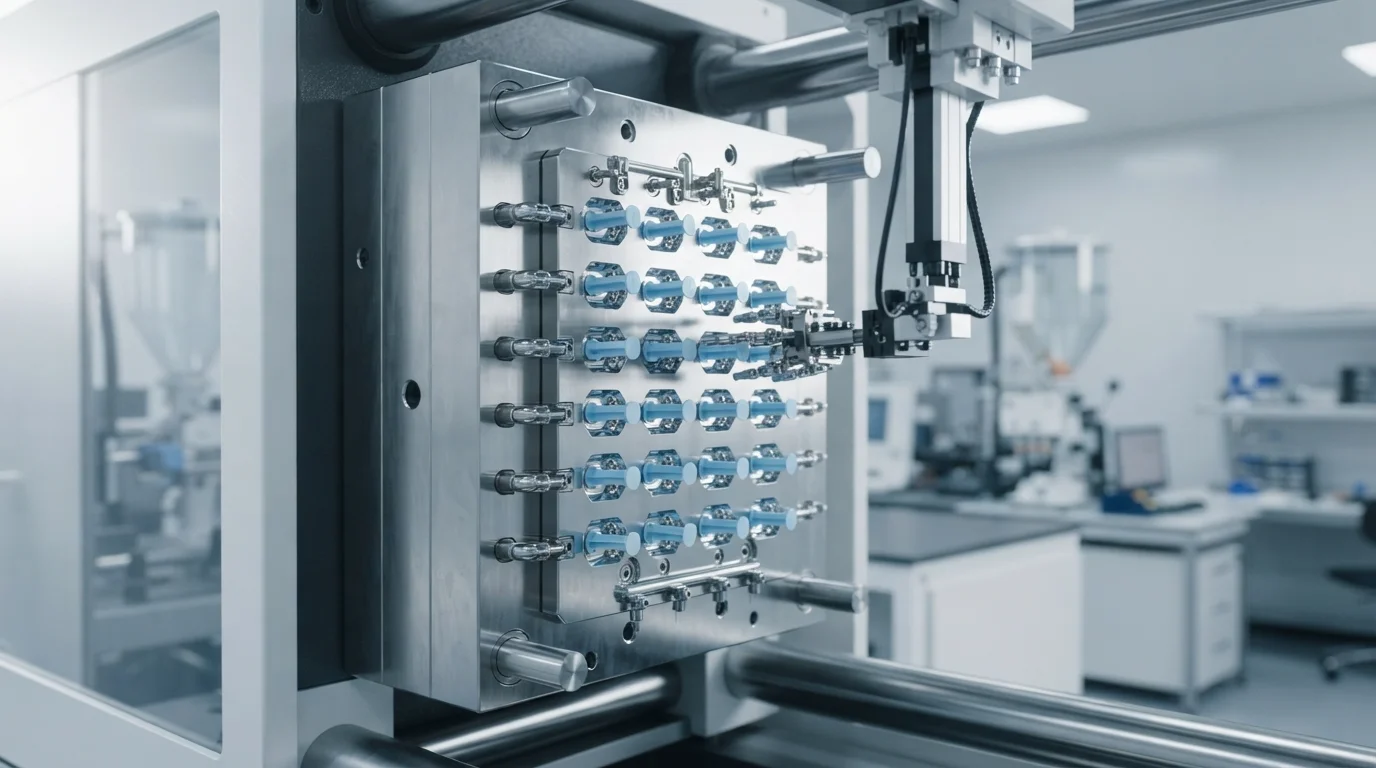
Fabricação de moldes de injeção multicavidades de alta produtividade projetada para produção em massa de alto volume. Ao integrar 8, 16, 32 ou 64+ insertos de cavidade idênticos em uma única base de molde, nosso ferramental de alta cavitação maximiza a produção horária enquanto reduz os custos de produção por unidade ao mínimo absoluto.
Comparação entre Moldagem de Cavidade Única e Multicavidades
A escolha entre moldes de cavidade única para protótipos e moldes multicavidades para produção depende diretamente dos requisitos de volume anual e do custo unitário alvo:
| Critério Operacional | Molde de Cavidade Única | Molde de Injeção Multicavidade |
|---|---|---|
| Custo Inicial de Ferramental | Menor (conjunto de cavidade única usinado no aço) | Maior (8 a 64+ insertos de cavidade intercambiáveis) |
| Vazão de Produção | 1 peça por ciclo de máquina | 8 a 64+ peças idênticas por ciclo de máquina |
| Custo por Peça Unitária | Maior (mais horas totais de operação da prensa) | O mais baixo possível (máxima eficiência de prensagem e automação) |
| Volume de Produção Ideal | 100 a 10.000 unidades (protótipos/lotes piloto) | 100.000 a 10.000.000+ unidades (produção em massa) |
Principais vantagens de ferramentas multicavidade
Investir em ferramentas de alta cavitação proporciona quatro benefícios econômicos e operacionais primários para OEMs de alto volume:
- Produtividade exponencialmente maior: Produz dezenas de milhares de peças por turno, atendendo a prazos agressivos de entrega ao mercado.
- Custo unitário drasticamente menor: Distribui as taxas horárias da máquina, a mão de obra do operador e o consumo de energia por várias peças por ciclo.
- Utilização otimizada da prensa: Maximiza a capacidade de força de fechamento de grandes prensas elétricas e hidráulicas.
- Estabilidade térmica e de ciclo consistente: Coletas de canal quente balanceadas garantem histórico térmico e tempos de resfriamento idênticos em todas as cavidades.
Características de engenharia multicavidade de alta precisão
Para evitar variação de peso ou dimensional entre cavidades, a Jucheng incorpora quatro características especializadas de ferramentas:
1. Naturally Balanced Hot Runner Valve Gates
We integrate fully balanced Molde de Câmara Quente manifolds with individual valve pins. Equal flow path length and volume ensure that polymer melt reaches all 16, 32, or 64 cavities at the exact same millisecond and temperature.
2. Conformal Cooling Channel Circuitry
3D-printed metal conformal cooling channels curve uniformly around each cavity insert. This provides identical heat extraction for all parts, reducing overall cycle times on Moldagem por Injeção de Parede Fina execuções.
3. Interchangeable Hardened Cavity Inserts (S136 / H13 Steel)
Cavities are machined as independent, interchangeable inserts from S136 stainless steel or H13 tool steel (52 HRC). In the event of cavity damage, individual inserts can be swapped or serviced without rebuilding the main tool.
4. Decoupled Melt Filling Uniformity & CPK > 1.67
Every multi-cavity tool undergoes decoupled scientific molding validation. In-cavity pressure sensors verify identical pack pressure delivery, achieving CPK > 1.67 process capability for high-volume Moldagem por Injeção de Plástico.
Perguntas Frequentes (FAQ)
P: Quantas cavidades podem ser construídas em um molde de injeção multicavidades?
R: Projetamos ferramentas multicavidades que variam de 8, 16 e 32 cavidades até 64+ cavidades para peças pequenas como tampas de garrafas e componentes de seringas médicas.
P: Qual é a diferença entre um molde multicavidades e um molde de família?
R: Um molde multicavidades produz várias peças idênticas por ciclo. Um molde de família produz geometrias de peças diferentes (como uma carcaça superior e inferior) em uma estrutura de ferramenta compartilhada.
P: Como você evita a variação de peso entre cavidades?
R: Utilizamos manifolds de canal quente naturalmente balanceados, usinagem de cavidades em CNC de 5 eixos com tolerâncias de ±0,005 mm e sensores de pressão dentro da cavidade durante a desacoplagem científica do molde.
P: Quais materiais são adequados para moldagem por injeção multicavidades?
R: A maioria das resinas commodities de alto fluxo (como Polipropileno (PP), Polietileno (PE), e Poliestireno (PS)) e Resina de Grau Médico e Biocompatível polímeros são altamente adequados para produção multicavidades.