
Stampo a iniezione multi-cavità
Massimizzare la produzione oraria di pezzi e ottenere il costo unitario più basso possibile nella produzione di massa richiede un'ingegnerizzazione dello stampo ad alta cavitazione. La produzione di stampi a iniezione multicavità utilizza inserti a cavità identiche da 8, 16, 32 o 64+ all'interno di una singola base stampo per produrre milioni di componenti in plastica uniformi con tempi di ciclo rapidi. Presso Jucheng Precision, un produttore conto terzi certificato ISO 9001, ISO 13485 e IATF 16949, siamo specializzati in stampi multicavità ad alta precisione. Utilizzando oltre 25 centri di lavoro CNC a 5 assi interni e collettori hot runner con valvola a spillo, bilanciamo il riempimento del fuso in tutte le cavità, garantendo una consistenza dimensionale CPK > 1,67 verificata tramite ispezione Zeiss CMM.
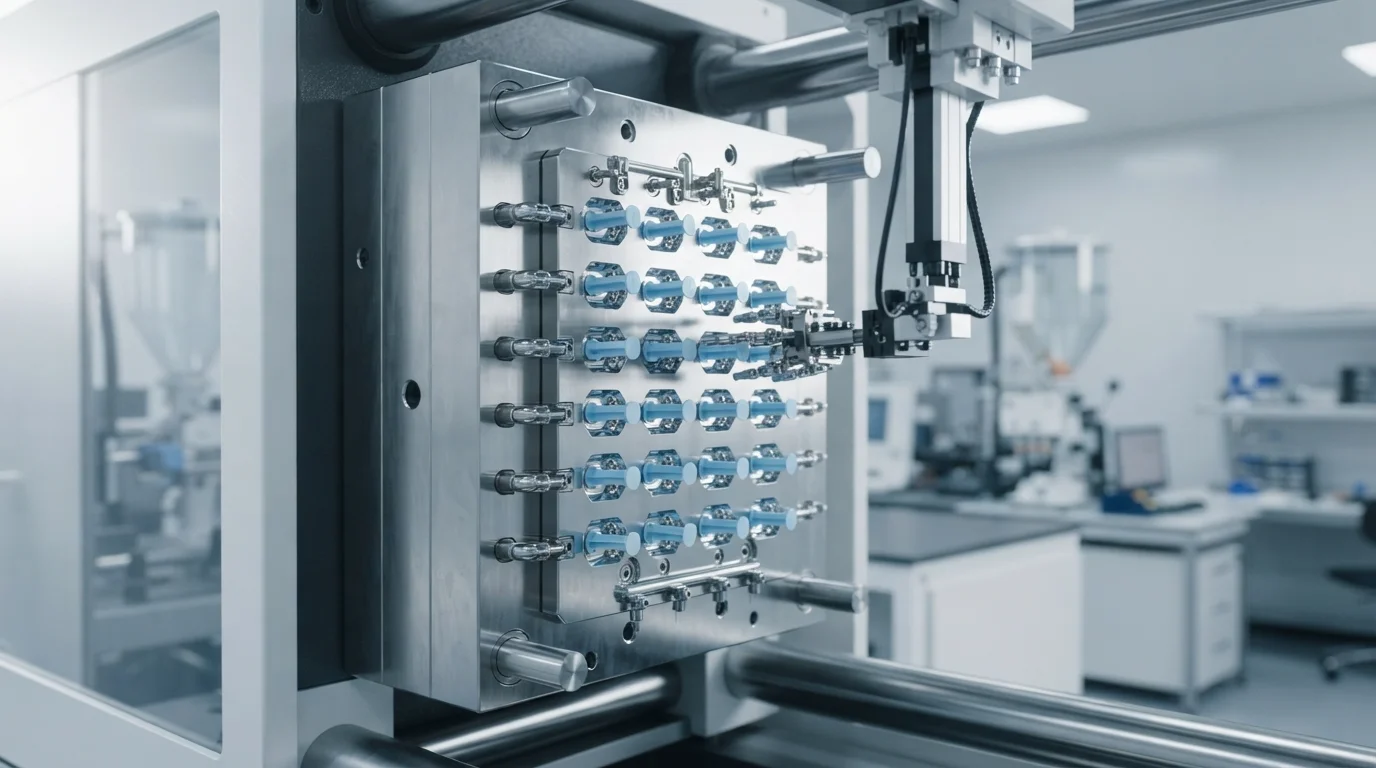
Produzione di stampi a iniezione multicavità ad alta produttività progettati per la produzione di massa ad alto volume. Integrando inserti a cavità identiche da 8, 16, 32 o 64+ in una singola base stampo, la nostra attrezzatura ad alta cavitazione massimizza la produzione oraria riducendo al minimo assoluto i costi di produzione per unità.
Confronto tra stampaggio monocavità e multicavità
La scelta tra stampi prototipo monocavità e stampi di produzione multicavità dipende direttamente dai requisiti di volume annuale e dal costo unitario target:
| Criteri operativi | Stampo monocavità | Stampo a iniezione multi-cavità |
|---|---|---|
| Costo iniziale dell'attrezzatura | Inferiore (set a cavità singola ricavato nell'acciaio) | Superiore (da 8 a 64+ inserti a cavità intercambiabili) |
| Produttività di produzione | 1 pezzo per ciclo macchina | Da 8 a 64+ pezzi identici per ciclo macchina |
| Costo per pezzo unitario | Superiore (maggiori ore totali di funzionamento della pressa) | Il più basso possibile (massima efficienza della pressa e automazione) |
| Volume di produzione ottimale | Da 100 a 10.000 unità (prototipi/produzioni pilota) | Da 100.000 a 10.000.000+ unità (produzione di massa) |
Principali vantaggi degli stampi multicavità
L'investimento in stampi ad alta cavitazione offre quattro vantaggi economici e operativi principali per i produttori OEM ad alto volume:
- Produttività esponenzialmente superiore: Produce decine di migliaia di pezzi per turno, rispettando le scadenze di consegna più impegnative del mercato.
- Costo unitario drasticamente inferiore: Ripartisce le tariffe orarie della macchina, la manodopera degli operatori e il consumo energetico su più pezzi per ciclo.
- Utilizzo ottimizzato della pressa: Massimizza la capacità di forza di chiusura delle grandi presse elettriche e idrauliche.
- Stabilità termica e di ciclo costante: Collettori hot runner bilanciati garantiscono una storia termica e tempi di raffreddamento identici in tutte le cavità.
Caratteristiche ingegneristiche di alta precisione per stampi multicavità
Per prevenire variazioni di peso o dimensionali da cavità a cavità, Jucheng integra quattro caratteristiche specializzate dello stampo:
1. Valvole a spillo hot runner naturalmente bilanciate
Integriamo collettori completamente bilanciati Stampo a canale caldo con singoli spilli valvola. La lunghezza e il volume identici del percorso di flusso garantiscono che il fuso polimerico raggiunga tutte le 16, 32 o 64 cavità nello stesso esatto millisecondo e alla stessa temperatura.
2. Circuiti di raffreddamento conformale
I canali di raffreddamento conformale in metallo stampati in 3D si curvano uniformemente attorno a ciascun inserto di cavità. Ciò garantisce un'estrazione del calore identica per tutti i pezzi, riducendo i tempi ciclo complessivi su Stampaggio a Iniezione a Parete Sottile esegue.
3. Inserti di cavità temprati intercambiabili (acciaio S136 / H13)
Le cavità sono lavorate come inserti indipendenti e intercambiabili in acciaio inossidabile S136 o acciaio per utensili H13 (52 HRC). In caso di danneggiamento della cavità, i singoli inserti possono essere sostituiti o riparati senza ricostruire lo stampo principale.
4. Uniformità di riempimento del fuso disaccoppiata e CPK > 1,67
Ogni stampo multicavità viene sottoposto a validazione di stampaggio scientifico disaccoppiato. Sensori di pressione all'interno della cavità verificano l'erogazione di una pressione di mantenimento identica, raggiungendo una capacità di processo CPK > 1,67 per l'alta produzione Stampaggio a iniezione di plastica.
Domande frequenti (FAQ)
D: Quante cavità possono essere realizzate in uno stampo a iniezione multicavità?
R: Progettiamo stampi multicavità da 8, 16 e 32 cavità fino a oltre 64 cavità per piccoli pezzi come tappi per bottiglie e componenti per siringhe medicali.
D: Qual è la differenza tra uno stampo multicavità e uno stampo a famiglia?
R: Uno stampo multicavità produce più parti identiche per ciclo. Uno stampo a famiglia produce geometrie di parti diverse (come un alloggiamento superiore e inferiore) in un telaio utensile condiviso.
D: Come si previene la variazione di peso da cavità a cavità?
R: Utilizziamo collettori hot runner naturalmente bilanciati, lavorazione CNC a 5 assi delle cavità entro tolleranze di ±0,005 mm e sensori di pressione all'interno delle cavità durante il disaccoppiamento scientifico dello stampo.
D: Quali materiali sono adatti per lo stampaggio a iniezione multicavità?
R: La maggior parte delle resine commodity ad alto scorrimento (come Polipropilene (PP), Polietilene (PE), e Polistirene (PS)) e i polimeri Resina biocompatibile e di grado medicale sono altamente adatti per la produzione multicavità.