
Molde de inyección de múltiples cavidades
Maximizar la producción de piezas por hora y lograr el menor costo unitario posible en la producción para el mercado masivo requiere de una ingeniería de moldes de alta cavitación. La fabricación de moldes de inyección multicavidad utiliza insertos de cavidad idénticos de 8, 16, 32 o 64+ dentro de una sola base de molde para producir millones de componentes plásticos uniformes con tiempos de ciclo rápidos. En Jucheng Precision, un fabricante por contrato certificado ISO 9001, ISO 13485 e IATF 16949, nos especializamos en moldes multicavidad de alta precisión. Utilizando más de 25 centros de mecanizado CNC de 5 ejes propios y colectores de compuerta de válvula de canal caliente, equilibramos el llenado de la masa fundida en todas las cavidades, garantizando una consistencia dimensional CPK > 1,67 verificada mediante inspección con CMM Zeiss.
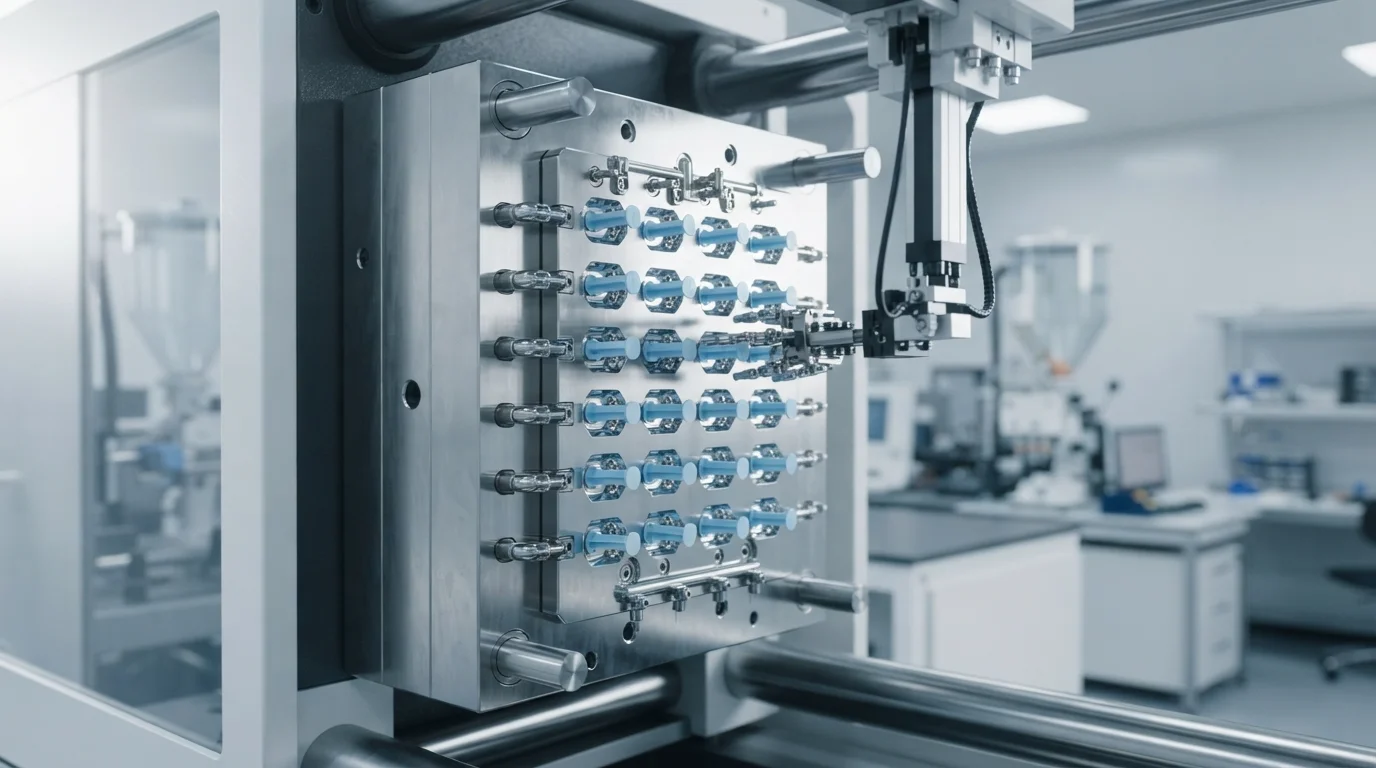
Fabricación de moldes de inyección multicavidad de alta productividad diseñada para la producción en masa de gran volumen. Al integrar insertos de cavidad idénticos de 8, 16, 32 o 64+ en una sola base de molde, nuestra herramienta de alta cavitación maximiza la producción por hora mientras reduce los costos de producción por unidad hasta el mínimo absoluto.
Comparación entre moldeo de cavidad única y multicavidad
La selección entre moldes prototipo de cavidad única y moldes de producción multicavidad depende directamente de sus requisitos de volumen anual y del costo unitario objetivo:
| Criterios operativos | Molde de cavidad única | Molde de inyección de múltiples cavidades |
|---|---|---|
| Costo inicial de la herramienta | Menor (conjunto de cavidad única cortado en acero) | Mayor (insertos de cavidad intercambiables de 8 a 64+) |
| Rendimiento de producción | 1 pieza por ciclo de máquina | 8 a 64+ piezas idénticas por ciclo de máquina |
| Costo por pieza unitaria | Mayor (más horas totales de operación de la prensa) | Lo más bajo posible (máxima eficiencia de prensa y automatización) |
| Volumen de Producción Óptimo | 100 a 10,000 unidades (prototipos/pruebas piloto) | 100,000 a 10,000,000+ unidades (producción en masa) |
Principales ventajas de los moldes multicavidad
Invertir en moldes de alta cavitación ofrece cuatro beneficios económicos y operativos principales para los fabricantes OEM de alto volumen:
- Productividad exponencialmente mayor: Produce decenas de miles de piezas por turno, cumpliendo con plazos de entrega de mercado exigentes.
- Costo unitario drásticamente menor: Distribuye las tarifas horarias de la máquina, la mano de obra del operador y el consumo de energía entre múltiples piezas por ciclo.
- Utilización optimizada de la máquina de prensa: Maximiza la capacidad de fuerza de cierre de las grandes prensas eléctricas e hidráulicas.
- Estabilidad térmica y de ciclo constante: Los colectores de canal caliente equilibrados garantizan un historial térmico y tiempos de enfriamiento idénticos en todas las cavidades.
Características de ingeniería multicavidad de alta precisión
Para evitar variaciones dimensionales o de peso entre cavidades, Jucheng incorpora cuatro características especializadas de molde:
1. Compuertas de válvula de canal caliente naturalmente equilibradas
Integramos múltiples Molde de Canal Caliente con colectores totalmente equilibrados con pasadores de válvula individuales. La longitud y el volumen de trayectoria de flujo iguales garantizan que el polímero fundido llegue a las 16, 32 o 64 cavidades en el mismo milisegundo exacto y a la misma temperatura.
2. Circuitos de canales de enfriamiento conformales
Los canales de enfriamiento conformales de metal impresos en 3D se curvan uniformemente alrededor de cada inserto de cavidad. Esto proporciona una extracción de calor idéntica para todas las piezas, reduciendo los tiempos de ciclo generales en Moldeo por Inyección de Pared Delgada producciones.
3. Insertos de cavidad endurecidos intercambiables (acero S136 / H13)
Las cavidades se mecanizan como insertos independientes e intercambiables de acero inoxidable S136 o acero para herramientas H13 (52 HRC). En caso de daño en la cavidad, los insertos individuales se pueden sustituir o reparar sin reconstruir el molde principal.
4. Uniformidad de llenado de fundido desacoplada y CPK > 1,67
Cada molde multicavidad se somete a una validación de moldeo científico desacoplado. Los sensores de presión en cavidad verifican una entrega de presión de empaque idéntica, logrando una capacidad de proceso CPK > 1,67 para producción de alto volumen Moldeo por Inyección de Plástico.
Preguntas frecuentes (FAQ)
P: ¿Cuántas cavidades se pueden construir en un molde de inyección multicavidad?
R: Diseñamos herramientas multicavidad que van desde 8, 16 y 32 cavidades hasta 64+ cavidades para piezas pequeñas como tapones de botellas y componentes de jeringas médicas.
P: ¿Cuál es la diferencia entre un molde multicavidad y un molde de familia?
R: Un molde multicavidad produce múltiples piezas idénticas por ciclo. Un molde de familia produce geometrías de piezas diferentes (como una carcasa superior e inferior) en un marco de herramienta compartido.
P: ¿Cómo se previene la variación de peso entre cavidades?
R: Utilizamos colectores de canal caliente naturalmente balanceados, mecanizado CNC de cavidades de 5 ejes con tolerancias de ±0,005 mm y sensores de presión en cavidad durante la desacoplación científica del molde.
P: ¿Qué materiales son adecuados para el moldeo por inyección multicavidad?
R: La mayoría de las resinas comerciales de alto flujo (como Polipropileno (PP), Polietileno (PE), y Poliestireno (PS)) y Resina Biocompatible y de Grado Médico los polímeros son altamente adecuados para la producción multicavidad.