
Moule d'injection multi-empreintes
Maximiser la production horaire de pièces et atteindre le coût unitaire le plus bas possible en production de masse exige une ingénierie d'outillage à haute empreinte. La fabrication de moules d'injection multi-empreintes utilise 8, 16, 32 ou 64+ inserts d'empreinte identiques dans une base d'outil unique pour produire des millions de composants plastiques uniformes avec des temps de cycle rapides. Chez Jucheng Precision, un fabricant sous contrat certifié ISO 9001, ISO 13485 et IATF 16949, nous sommes spécialisés dans l'outillage multi-empreintes de haute précision. En utilisant plus de 25 centres d'usinage CNC 5 axes internes et des collecteurs à canaux chauds à obturateur d'aiguille, nous équilibrons le remplissage de la matière fondue dans toutes les empreintes, garantissant une cohérence dimensionnelle CPK > 1,67 vérifiée par inspection CMM Zeiss.
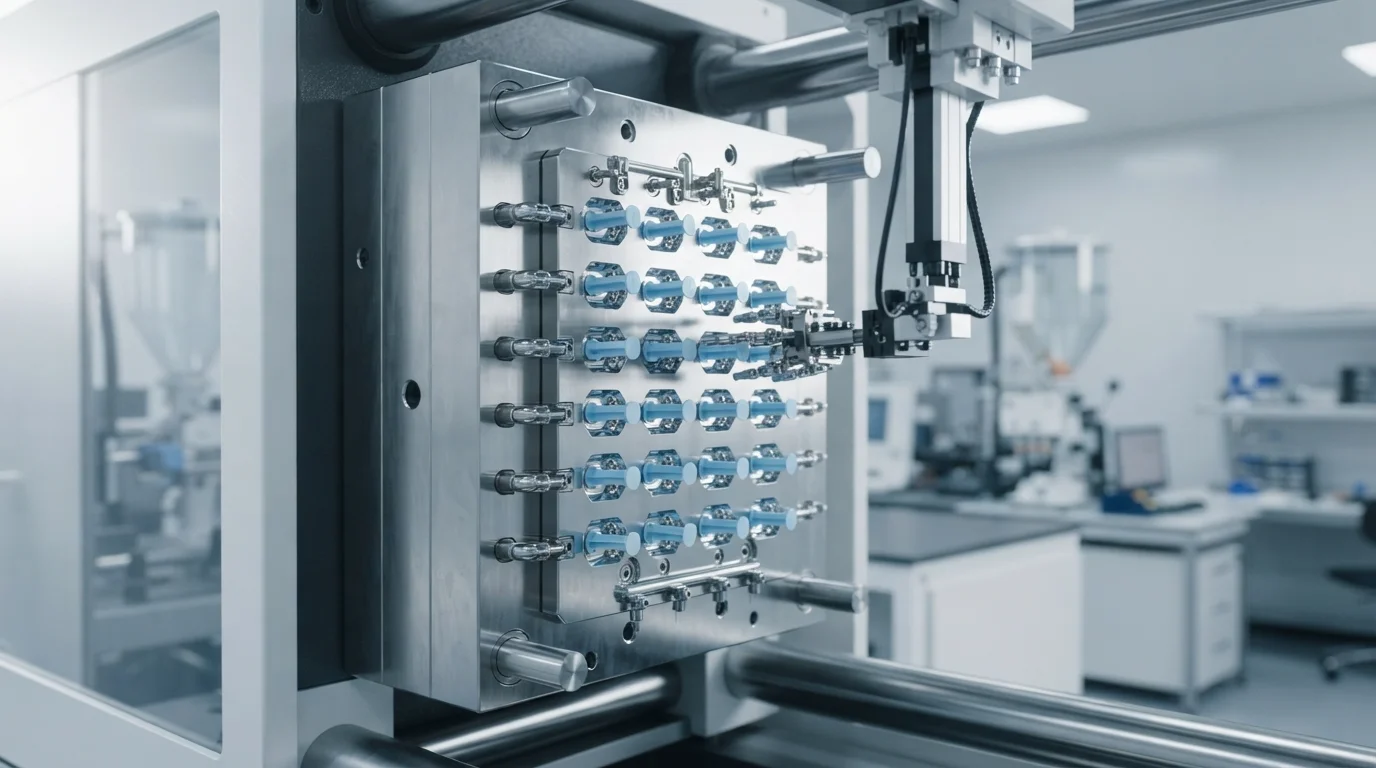
Fabrication de moules d'injection multi-empreintes à haute productivité conçue pour la production de masse à grand volume. En intégrant 8, 16, 32 ou 64+ inserts d'empreinte identiques dans une base d'outil unique, notre outillage à haute empreinte maximise la production horaire tout en réduisant les coûts de production unitaires au minimum absolu.
Comparaison du moulage mono-empreinte et multi-empreintes
Le choix entre des outils prototypes mono-empreinte et des moules de production multi-empreintes dépend directement de vos besoins annuels en volume et du coût unitaire cible :
| Critères opérationnels | Moule mono-empreinte | Moule d'injection multi-empreintes |
|---|---|---|
| Coût initial de l'outillage | Plus faible (ensemble d'une seule empreinte usiné dans l'acier) | Plus élevé (8 à 64+ inserts d'empreinte interchangeables) |
| Débit de production | 1 pièce par cycle machine | 8 à 64+ pièces identiques par cycle machine |
| Coût unitaire de la pièce | Plus élevé (heures de fonctionnement totales de la presse plus longues) | Le plus bas possible (efficacité de presse et automatisation maximales) |
| Volume de production optimal | 100 à 10 000 unités (prototypes/séries pilotes) | 100 000 à 10 000 000+ unités (production de masse) |
Principaux avantages des moules multi-empreintes
L'investissement dans un outillage à haute cavitation offre quatre avantages économiques et opérationnels majeurs aux OEM à grand volume :
- Productivité exponentiellement plus élevée : Produit des dizaines de milliers de pièces par poste, respectant des délais de livraison marché très serrés.
- Coût unitaire considérablement réduit : Répartit les taux horaires machine, la main-d'œuvre opérateur et la consommation d'énergie sur plusieurs pièces par cycle.
- Utilisation optimisée de la presse : Maximise la capacité de force de fermeture des grandes presses électriques et hydrauliques.
- Stabilité thermique et de cycle constante : Des collecteurs à canaux chauds équilibrés garantissent un historique thermique et des temps de refroidissement identiques dans toutes les empreintes.
Caractéristiques d'ingénierie multi-empreintes de haute précision
Pour prévenir toute variation de poids ou dimensionnelle d'une empreinte à l'autre, Jucheng intègre quatre caractéristiques d'outillage spécialisées :
1. Naturally Balanced Hot Runner Valve Gates
We integrate fully balanced Moule à canaux chauds manifolds with individual valve pins. Equal flow path length and volume ensure that polymer melt reaches all 16, 32, or 64 cavities at the exact same millisecond and temperature.
2. Conformal Cooling Channel Circuitry
3D-printed metal conformal cooling channels curve uniformly around each cavity insert. This provides identical heat extraction for all parts, reducing overall cycle times on Moulage par injection à paroi mince les cycles.
3. Interchangeable Hardened Cavity Inserts (S136 / H13 Steel)
Cavities are machined as independent, interchangeable inserts from S136 stainless steel or H13 tool steel (52 HRC). In the event of cavity damage, individual inserts can be swapped or serviced without rebuilding the main tool.
4. Decoupled Melt Filling Uniformity & CPK > 1.67
Every multi-cavity tool undergoes decoupled scientific molding validation. In-cavity pressure sensors verify identical pack pressure delivery, achieving CPK > 1.67 process capability for high-volume Moulage par injection plastique.
Questions fréquemment posées (FAQ)
Q: How many cavities can be built into a multi-cavity injection mold?
R : Nous concevons des moules multi-empreintes allant de 8, 16 et 32 empreintes jusqu'à 64 empreintes et plus pour de petites pièces comme les bouchons de bouteilles et les composants de seringues médicales.
Q : Quelle est la différence entre un moule multi-empreintes et un moule familial ?
R : Un moule multi-empreintes produit plusieurs pièces identiques par cycle. Un moule familial produit différentes géométries de pièces (comme un boîtier supérieur et inférieur) dans un cadre de moule partagé.
Q : Comment prévenez-vous la variation de poids d'une empreinte à l'autre ?
R : Nous utilisons des canaux d'alimentation à répartition naturellement équilibrée, un usinage CNC 5 axes des empreintes avec des tolérances de ±0,005 mm, et des capteurs de pression dans les empreintes lors du découplage scientifique du moule.
Q : Quels matériaux conviennent au moulage par injection multi-empreintes ?
R : La plupart des résines de grande diffusion à haut écoulement (comme Polypropylène (PP), Polyéthylène (PE), et Polystyrène (PS)) et les Résine biocompatible et de qualité médicale polymères sont parfaitement adaptés à la production multi-empreintes.