
Многогнёздная пресс-форма для литья под давлением
Для максимизации часового выпуска деталей и достижения минимально возможной удельной себестоимости в массовом производстве требуется проектирование оснастки с высокой гнездностью. Производство многогнездных литьевых форм использует 8, 16, 32 или 64+ идентичных гнездовых вставок в единой базе формы для выпуска миллионов однородных пластиковых компонентов с быстрыми циклами. В Jucheng Precision — контрактном производителе, сертифицированном по ISO 9001, ISO 13485 и IATF 16949, — мы специализируемся на высокоточных многогнездных формах. Используя более 25 собственных 5-осевых обрабатывающих центров с ЧПУ и коллекторы горячеканальных клапанных впусков, мы балансируем заполнение расплавом по всем гнездам, обеспечивая размерную стабильность CPK > 1,67, подтвержденную контролем на КИМ Zeiss.
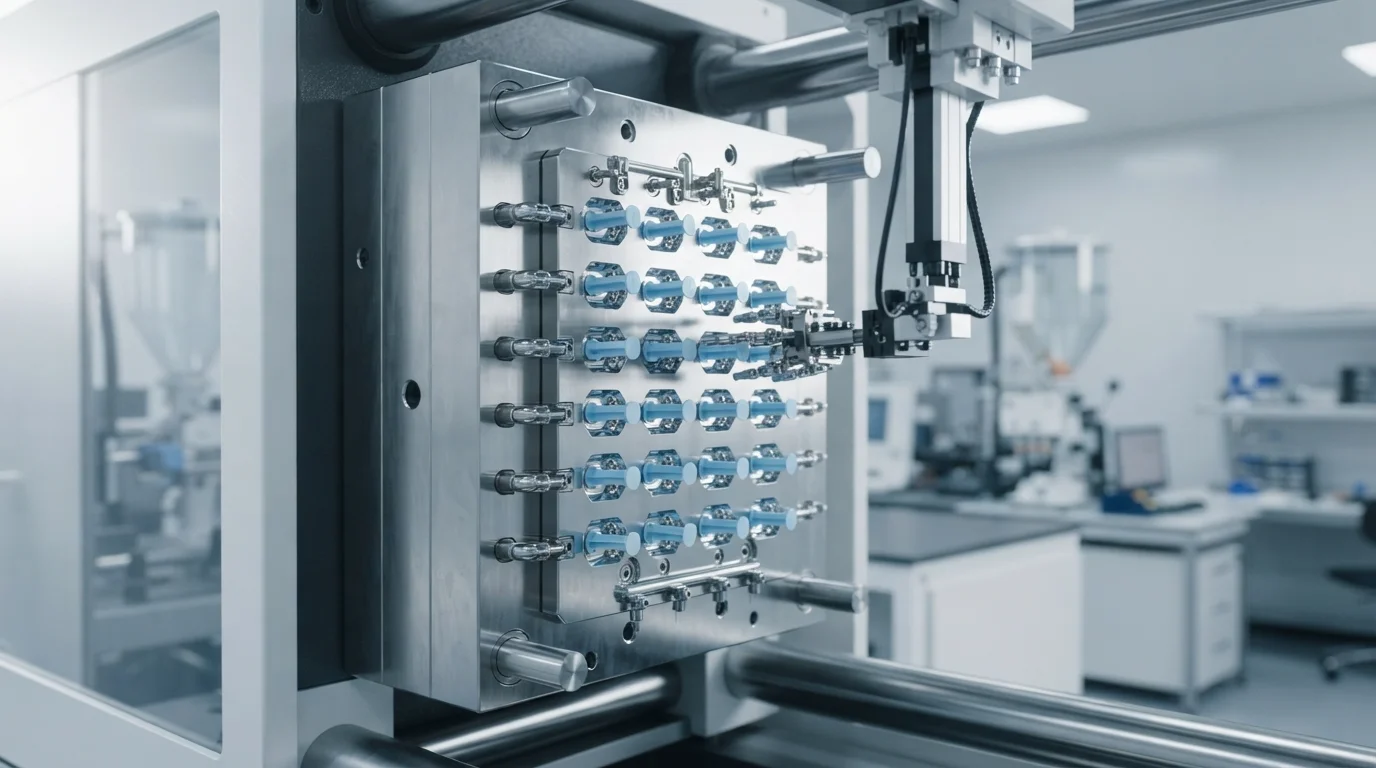
Высокопроизводительное производство многогнездных литьевых форм, рассчитанное на крупносерийное массовое производство. Интегрируя 8, 16, 32 или 64+ идентичных гнездовых вставок в единую базу формы, наша оснастка с высокой гнездностью максимизирует часовой выпуск, снижая удельную себестоимость производства до абсолютного минимума.
Сравнение одногнездного и многогнездного литья
Выбор между одногнездными формами для прототипов и многогнездными производственными формами напрямую зависит от ваших годовых объемов и целевой удельной себестоимости:
| Эксплуатационный критерий | Одногнездная форма | Многогнёздная пресс-форма для литья под давлением |
|---|---|---|
| Начальная стоимость оснастки | Ниже (один гнездовой комплект, вырезанный в стали) | Выше (8–64+ взаимозаменяемых гнездовых вставок) |
| Производительность | 1 деталь за цикл машины | 8–64+ идентичных деталей за цикл машины |
| Удельная себестоимость детали | Выше (больше общих часов работы пресса) | Максимально возможная (максимальная эффективность пресса и автоматизация) |
| Оптимальный объем производства | От 100 до 10 000 единиц (прототипы/пилотные партии) | От 100 000 до 10 000 000+ единиц (массовое производство) |
Ключевые преимущества многогнёздной оснастки
Инвестиции в высокогнёздную оснастку обеспечивают четыре основных экономических и эксплуатационных преимущества для OEM-производителей с большими объёмами:
- Экспоненциально более высокая производительность: Производит десятки тысяч деталей за смену, обеспечивая соблюдение жёстких сроков поставки на рынок.
- Резко сниженная себестоимость единицы продукции: Распределяет почасовые ставки машины, труд оператора и энергопотребление на несколько деталей за цикл.
- Оптимизированное использование прессового оборудования: Максимизирует использование усилия смыкания крупных электрических и гидравлических прессов.
- Стабильность терморежима и цикла: Сбалансированные коллекторы горячеканальной системы обеспечивают идентичную термическую историю и время охлаждения во всех гнёздах.
Высокоточные конструктивные особенности многогнёздной оснастки
Чтобы предотвратить разброс массы или размеров между гнёздами, Jucheng применяет четыре специализированных конструктивных решения оснастки:
1. Естественно сбалансированные клапанные впускные литники горячего канала
Мы интегрируем полностью сбалансированные Горячеканальная форма коллекторы с индивидуальными клапанными иглами. Одинаковая длина и объём пути потока гарантируют, что расплав полимера достигает всех 16, 32 или 64 гнёзд в одну и ту же миллисекунду и при одинаковой температуре.
2. Конформные каналы охлаждения
Напечатанные на 3D-принтере металлические конформные каналы охлаждения равномерно изгибаются вокруг каждой вставки гнезда. Это обеспечивает идентичный отвод тепла для всех деталей, сокращая общее время цикла на Литье тонкостенных изделий прогонах.
3. Взаимозаменяемые закалённые вставки гнёзд (сталь S136 / H13)
Гнёзда изготавливаются как независимые взаимозаменяемые вставки из нержавеющей стали S136 или инструментальной стали H13 (52 HRC). В случае повреждения гнезда отдельные вставки можно заменить или отремонтировать без перестройки основного пресс-инструмента.
4. Раздельная равномерность заполнения расплавом и CPK > 1,67
Каждый многогнёздный пресс-инструмент проходит раздельную валидацию научного литья. Датчики давления в гнезде проверяют идентичность подачи давления выдержки, достигая технологической возможности CPK > 1,67 для крупносерийного Литье пластмасс под давлением.
Часто задаваемые вопросы (FAQ)
В: Сколько гнёзд можно разместить в многогнёздной литьевой форме?
О: Мы проектируем многогнездные пресс-формы с числом гнезд от 8, 16 и 32 до 64+ для небольших деталей, таких как крышки для бутылок и компоненты медицинских шприцев.
В: В чем разница между многогнездной пресс-формой и семейной пресс-формой?
О: Многогнездная пресс-форма производит несколько идентичных деталей за цикл. Семейная пресс-форма производит детали с различной геометрией (например, верхний и нижний корпус) в общей раме пресс-формы.
В: Как вы предотвращаете разброс массы по гнездам?
О: Мы используем естественно сбалансированные коллекторы горячеканальной системы, 5-осевую ЧПУ-обработку гнезд с допусками в пределах ±0,005 мм и датчики давления в гнездах при научной отладке пресс-формы.
В: Какие материалы подходят для многогнездного литья под давлением?
О: Большинство высокотекучих стандартных смол (таких как Полипропилен (ПП), Полиэтилен (ПЭ), и Полистирол (ПС)) и Биосовместимая и медицинская смола полимеры отлично подходят для многогнездного производства.