
多キャビティ射出成形金型
大量市場向け生産において時間当たりの部品生産量を最大化し、可能な限り低い単価を実現するには、高キャビティ化した金型エンジニアリングが不可欠です。多キャビティ射出成形金型製造では、単一の金型ベース内に8、16、32、または64以上の同一キャビティインサートを組み込み、急速なサイクルタイムで数百万個の均一なプラスチック部品を生産します。ISO 9001、ISO 13485、およびIATF 16949認証の受託製造業者であるJucheng Precisionは、高精度な多キャビティ金型を専門としています。25台以上の社内5軸CNCマシニングセンタとホットランナーバルブゲートマニホールドを活用し、すべてのキャビティ間でメルトの充填バランスを取ることで、Zeiss CMM検査によって検証されたCPK > 1.67の寸法一貫性を確保しています。.
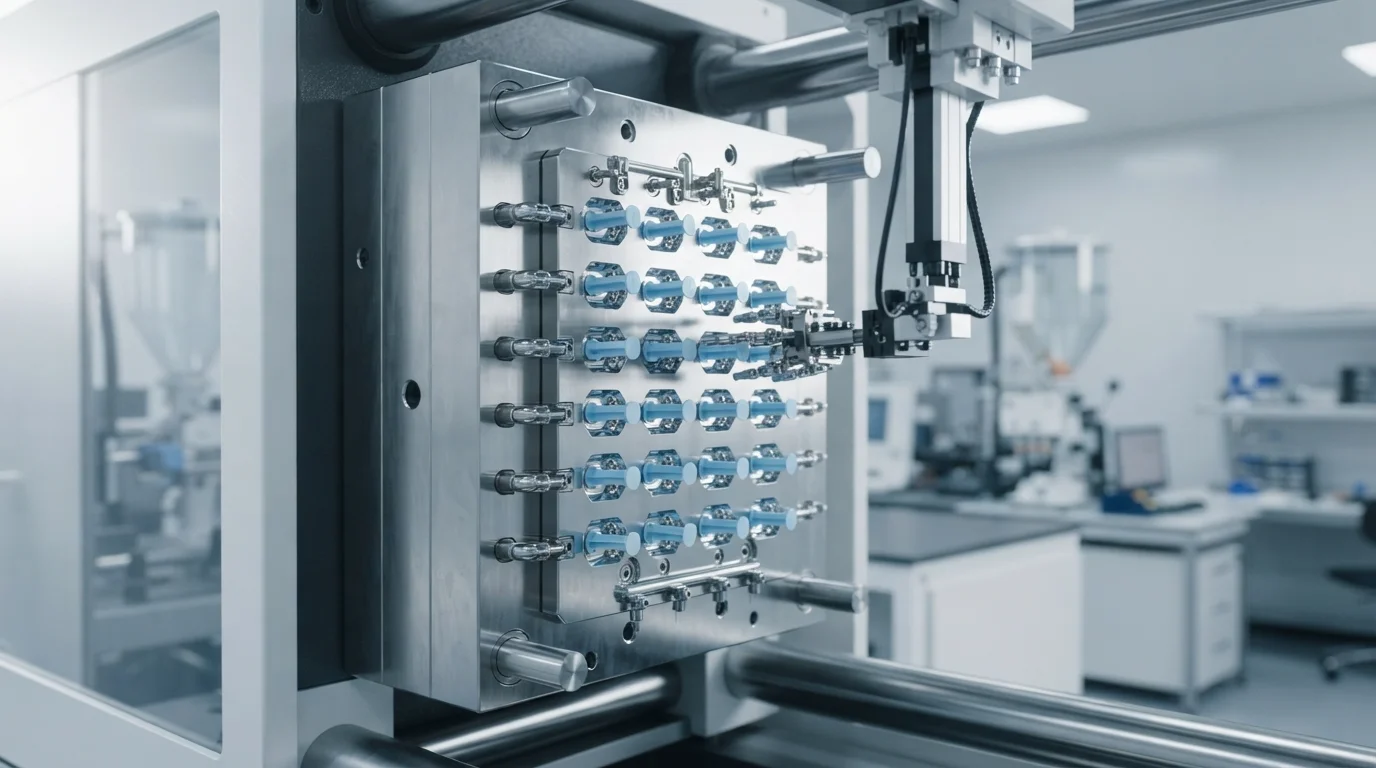
大量生産向けに設計された高生産性の多キャビティ射出成形金型製造。単一の金型ベースに8、16、32、または64以上の同一キャビティインサートを統合することで、当社の高キャビティ化金型は時間当たりの生産量を最大化しつつ、単位当たりの生産コストを絶対的な最小限まで引き下げます。.
シングルキャビティ成形と多キャビティ成形の比較
シングルキャビティの試作金型と多キャビティの量産金型のどちらを選択するかは、年間の生産量要件と目標単価に直接依存します:
| 運用基準 | シングルキャビティ金型 | 多キャビティ射出成形金型 |
|---|---|---|
| 初期金型コスト | より低い(単一キャビティのセットを鋼に加工) | より高い(8~64以上の交換可能なキャビティインサート) |
| 生産スループット | 1機械サイクル当たり1個 | 1機械サイクル当たり8~64以上の同一部品 |
| 部品単価 | より高い(プレス総稼働時間が長くなる) | 可能な限り最低(プレス効率と自動化を最大化) |
| 最適生産量 | 100~10,000個(試作品/パイロット生産) | 100,000~10,000,000個以上(量産) |
多キャビティ金型の主な利点
高キャビティ金型への投資は、大量生産OEMに4つの主要な経済的・運用上のメリットをもたらします:
- 飛躍的に向上する生産性: シフトあたり数万個の部品を生産し、厳しい市場納期を満たします。.
- 大幅に低減される単価: 機械の時間単価、作業者の人件費、エネルギー消費を1サイクルあたりの複数部品に分散させます。.
- 最適化されたプレス機の稼働率: 大型電動プレスおよび油圧プレスの型締力容量を最大限に活用します。.
- 安定した熱・サイクル安定性: バランスの取れたホットランナーマニホールドにより、すべてのキャビティで同一の熱履歴と冷却時間を確保します。.
高精度多キャビティ設計の特長
キャビティ間の重量差や寸法ばらつきを防ぐため、Juchengは4つの専門的な金型機能を採用しています:
1. Naturally Balanced Hot Runner Valve Gates
We integrate fully balanced ホットランナー金型 manifolds with individual valve pins. Equal flow path length and volume ensure that polymer melt reaches all 16, 32, or 64 cavities at the exact same millisecond and temperature.
2. Conformal Cooling Channel Circuitry
3D-printed metal conformal cooling channels curve uniformly around each cavity insert. This provides identical heat extraction for all parts, reducing overall cycle times on 薄肉射出成形 実行します。.
3. Interchangeable Hardened Cavity Inserts (S136 / H13 Steel)
Cavities are machined as independent, interchangeable inserts from S136 stainless steel or H13 tool steel (52 HRC). In the event of cavity damage, individual inserts can be swapped or serviced without rebuilding the main tool.
4. Decoupled Melt Filling Uniformity & CPK > 1.67
Every multi-cavity tool undergoes decoupled scientific molding validation. In-cavity pressure sensors verify identical pack pressure delivery, achieving CPK > 1.67 process capability for high-volume プラスチック射出成形.
よくある質問(FAQ)
Q: How many cavities can be built into a multi-cavity injection mold?
A: 当社は、ボトルキャップや医療用注射器部品などの小型部品向けに、8、16、32キャビティから64キャビティ以上に至るまで、多キャビティ金型を設計・製作しています。.
Q: 多キャビティ金型とファミリーモールドの違いは何ですか?
A: 多キャビティ金型は、1サイクルで同一の部品を複数個成形します。ファミリーモールドは、共通の金型フレーム内で異なる形状の部品(例:上ハウジングと下ハウジング)を成形します。.
Q: キャビティ間の重量ばらつきをどのように防いでいますか?
A: 当社は、自然平衡型ホットランナーマニホールド、±0.005 mmの公差内での5軸CNCキャビティ加工、そしてサイエンティフィックモールディングのデカップリング時のキャビティ内圧力センサーを活用しています。.
Q: 多キャビティ射出成形に適した材料は何ですか?
A: ほとんどの高流動性汎用樹脂(例: ポリプロピレン(PP), ポリエチレン(PE), ,および ポリスチレン(PS)) や 生体適合性・医療グレード樹脂 ポリマーは、多キャビティ生産に非常に適しています。.