
O desperdício de material em canais frios vem do polímero que se solidifica no canal de injeção e no sistema de canais em vez de se tornar parte do componente acabado. A importância desse material depende do volume do canal em relação à massa da peça, do tamanho da injeção, do layout e de se algum material moído é permitido pela especificação da resina e pelos requisitos do produto. Antes de alterar o conceito do molde, meça o fluxo real de material e defina o que acontece com o canal após a ejeção.
Mapeie para onde vai o material
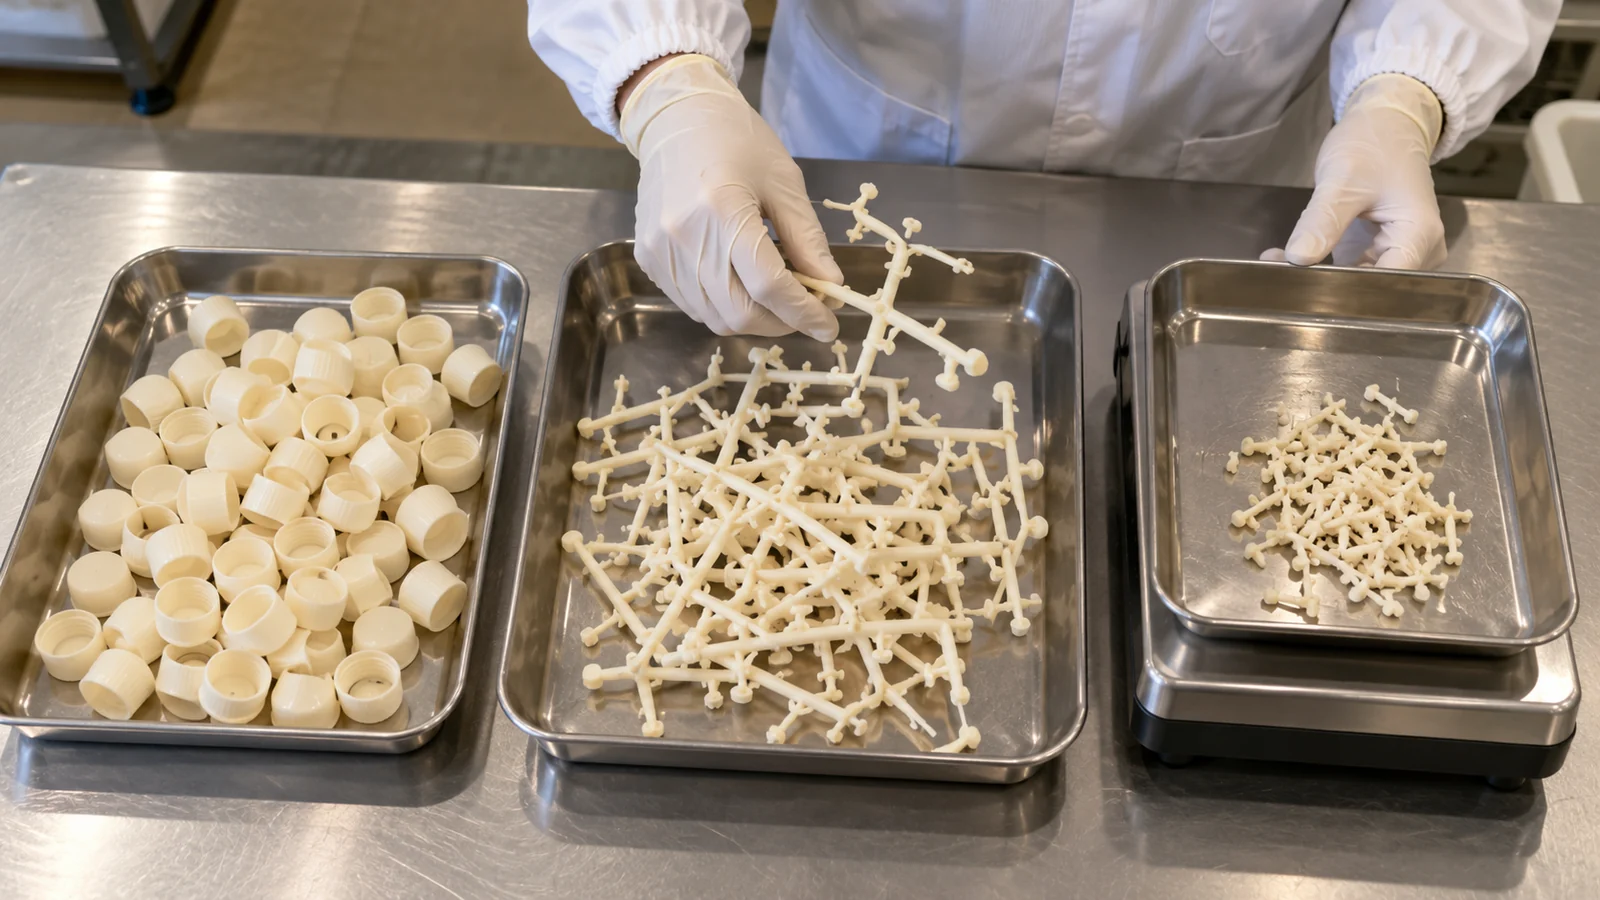
Separe a injeção em peças acabadas, canal de injeção, canais, material de purga e peças rejeitadas. Esse mapa simples de material evita que a equipe chame toda porção que não é peça de “desperdício de canal” quando parte da perda pode vir da partida, da troca de cor ou da instabilidade do processo.
Use registros reais de injeção e de peças quando disponíveis. Um canal que parece pequeno ao lado do molde pode representar uma parcela significativa da injeção para um componente compacto; uma peça maior pode tornar a mesma geometria de canal menos significativa. Evite estimar o impacto apenas por uma foto.
Entenda o balanço de material entre canal e peça
O volume do canal depende do número e da posição das cavidades, do comprimento do caminho de fluxo, da seção transversal, da estratégia de injeção e da necessidade de preencher a peça de forma confiável. O projeto deve fornecer um caminho de fluxo adequado, não minimizar o volume do canal a qualquer custo. Um canal subdimensionado ou mal arranjado pode aumentar a demanda de pressão ou criar inconsistência de preenchimento e desperdício em outros pontos.
Compare layouts candidatos com a geometria da peça e o material. Considere se o canal pode ser encurtado ou simplificado sem comprometer o balanceamento, a localização do ponto de injeção, o respiro ou a robustez da ferramenta. Em ferramentas multicavidades, cada cavidade deve permanecer adequadamente alimentada; uma mudança que economiza material mas cria defeitos específicos de cavidade não é uma melhoria líquida.
Verifique se o material moído é permitido
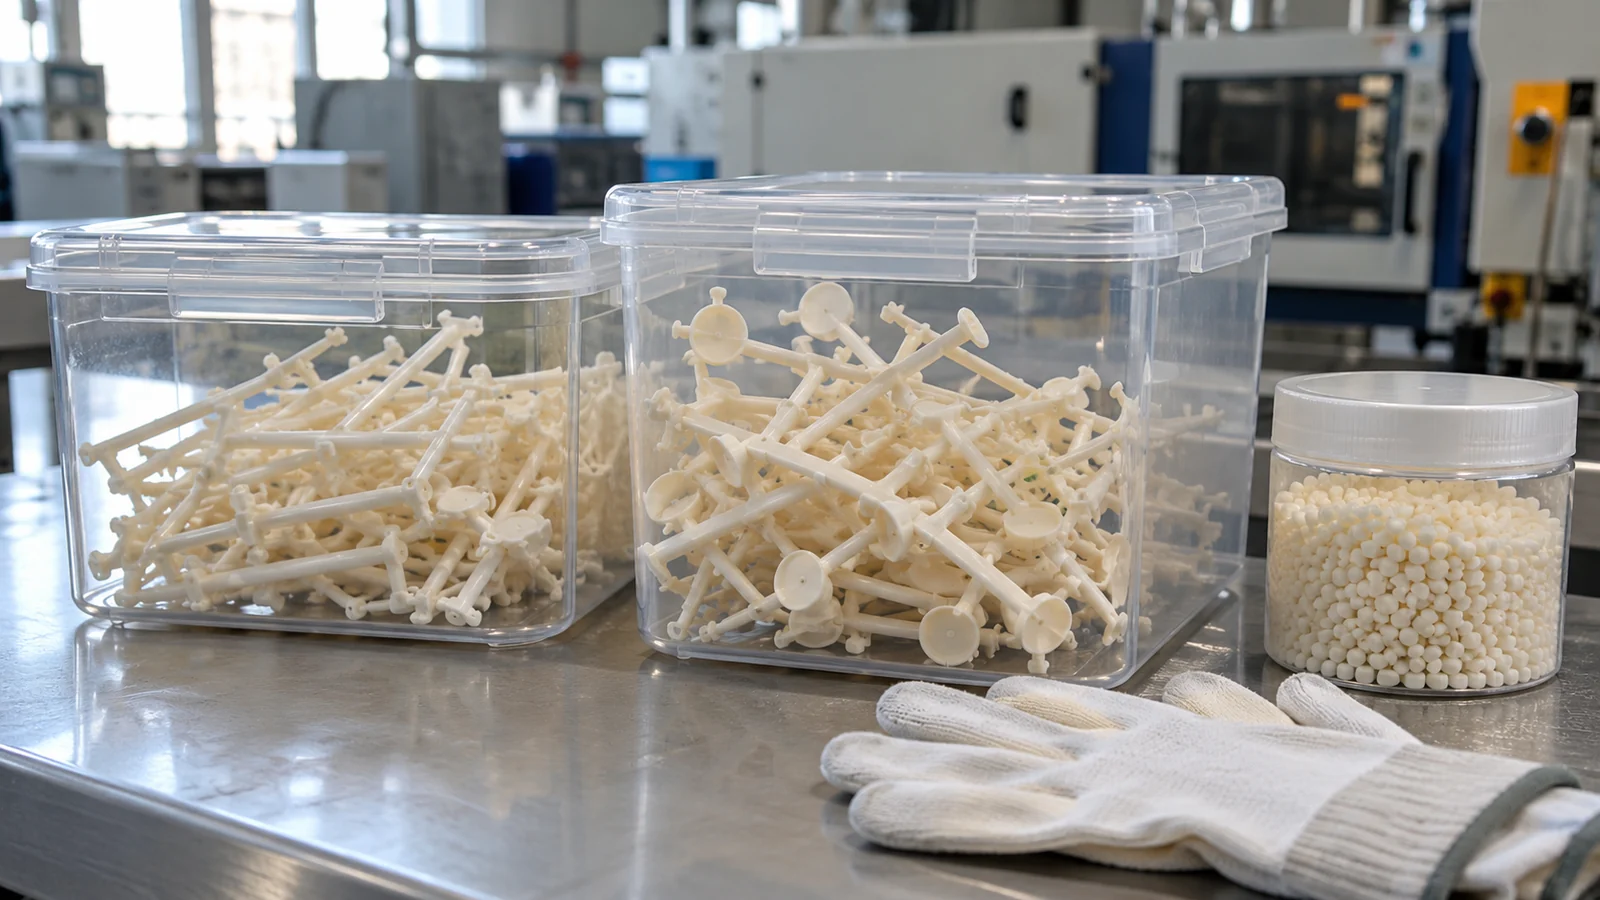
O material do canal pode às vezes ser recuperado e reprocessado, mas essa decisão é controlada pelas orientações do fornecedor da resina, pela especificação do cliente, pela aplicação, pelo risco de contaminação e pelo sistema de qualidade. O material moído não é automaticamente equivalente à resina virgem, e a quantidade permitida — se houver — deve ser documentada e aprovada para a peça.
Antes de considerar o material moído como economia de custo, confirme as práticas de coleta e segregação, a identificação do material, a limpeza, os controles de mistura e a rastreabilidade. Cores ou graus diferentes não devem ser misturados casualmente. Se o produto tiver requisitos de aparência, mecânicos, regulatórios ou específicos do cliente, obtenha a aprovação relevante antes de reintroduzir material de canal na produção.
Formas de reduzir o desperdício evitável de canais
- Revise o layout: procure caminhos de fluxo desnecessariamente longos e seções de canal que possam ser melhoradas mantendo o preenchimento confiável.
- Revisitar a localização do gate: avaliar se a mudança do gate pode simplificar o canal de alimentação sem criar linhas de solda inaceitáveis, marcas de aparência ou risco de preenchimento.
- Estabilizar a partida e a troca: registrar separadamente o material de purga e o material rejeitado para revelar perdas que não são causadas pela geometria do canal de alimentação.
- Melhorar o manuseio: manter qualquer material recuperável aprovado identificado e protegido contra contaminação.
- Comparar conceitos de molde: incluir ferramental, controle de temperatura, manutenção e validação — não apenas o consumo de material por ciclo.
Cada mudança precisa de confirmação em relação aos requisitos de qualidade da peça. Um canal de alimentação mais curto pode afetar o preenchimento ou a localização do gate; melhor aproveitamento de material só é valioso se peças aceitáveis continuarem a ser produzidas.
Quando um conceito diferente de canal merece revisão
Se o canal de alimentação representa uma parcela recorrente significativa do material, discutir se uma abordagem alternativa de canal de alimentação é tecnicamente apropriada. A decisão depende do volume de produção, da sensibilidade da resina, das trocas de cor, dos requisitos de gate, do controle de processo, da capacidade de manutenção e do investimento em ferramental. Um sistema de canal quente pode reduzir o material solidificado no canal de alimentação, mas introduz suas próprias considerações de hardware, controle e manutenção; não é automaticamente a rota de menor custo.
Para uma visão geral do ferramental de canal frio, consulte projeto de molde de canal frio. Comparar toda a rota de produção usando dados medidos de material e requisitos de qualidade documentados, em vez de assumir que um sistema sempre gera menos desperdício.
FAQ
Todo o material de canal frio pode ser moído novamente?
Não. A reutilização depende das orientações da resina, dos requisitos do cliente e do produto, dos controles de contaminação e da aprovação. Não tratar o material moído como aceitável sem uma base documentada.
Um canal de injeção menor sempre reduz o custo total?
Não. O canal ainda deve suportar um enchimento confiável e o equilíbrio das cavidades. Se um projeto menor aumentar os defeitos ou a instabilidade do processo, a aparente economia de material pode ser compensada por refugo e tempo de parada.
Um canal quente é sempre melhor para a eficiência de material?
Não em todos os programas. Pode reduzir o material solidificado no canal, mas altera considerações de ferramental, controle, manutenção e troca. Compare esses fatores com dados reais de injeção e requisitos do projeto.