
Les déchets de matière des canaux froids proviennent du polymère qui se solidifie dans la carotte et le système de canaux au lieu de faire partie du composant fini. L'importance de cette matière dépend du volume du canal par rapport à la masse de la pièce, de la taille d'injection, de la disposition et de la possibilité de réutiliser des broyats selon la spécification de la résine et les exigences du produit. Avant de modifier le concept du moule, mesurez le flux de matière réel et définissez ce qu'il advient du canal après l'éjection.
Cartographier le trajet de la matière
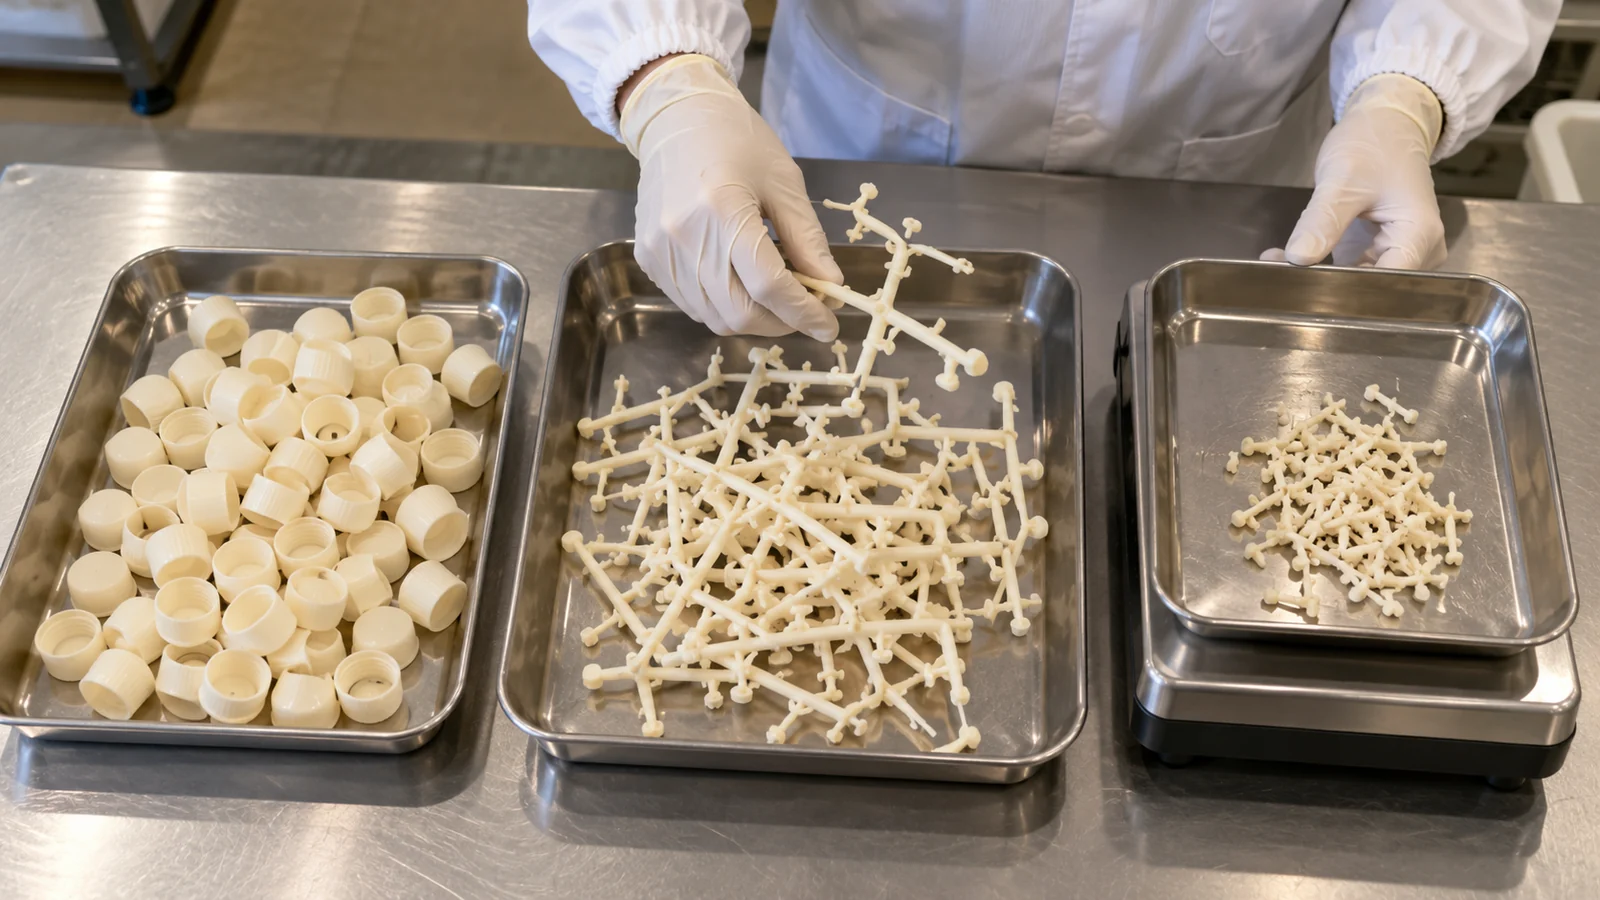
Séparez l'injection en pièces finies, carotte, canaux, matière de purge et pièces rejetées. Cette cartographie simple de la matière évite que l'équipe qualifie de “ déchets de canaux ” toute portion non constitutive de la pièce, alors qu'une partie des pertes peut provenir du démarrage, du changement de couleur ou d'une instabilité du procédé.
Utilisez les enregistrements réels d'injection et de pièces lorsqu'ils sont disponibles. Un canal qui paraît petit à côté du moule peut représenter une part significative de l'injection pour un composant compact ; une pièce plus grande peut rendre la même géométrie de canal moins significative. Évitez d'estimer l'impact à partir d'une simple photo.
Comprendre l'équilibre matière entre canal et pièce
Le volume du canal dépend du nombre et de la position des empreintes, de la longueur du trajet d'écoulement, de la section transversale, de la stratégie d'alimentation et de la nécessité de remplir la pièce de manière fiable. La conception doit offrir un trajet d'écoulement approprié, et non minimiser le volume du canal à tout prix. Un canal sous-dimensionné ou mal agencé peut augmenter la demande de pression ou créer une irrégularité de remplissage et des rebuts ailleurs.
Comparez les dispositions candidates à la géométrie de la pièce et à la matière. Examinez si le canal peut être raccourci ou simplifié sans compromettre l'équilibre, la position de l'entrée, l'éventage ou la robustesse de l'outil. Pour les moules multi-empreintes, chaque empreinte doit rester correctement alimentée ; une modification économisant la matière qui crée des défauts propres à une empreinte n'est pas une amélioration nette.
Vérifier si les broyats sont autorisés
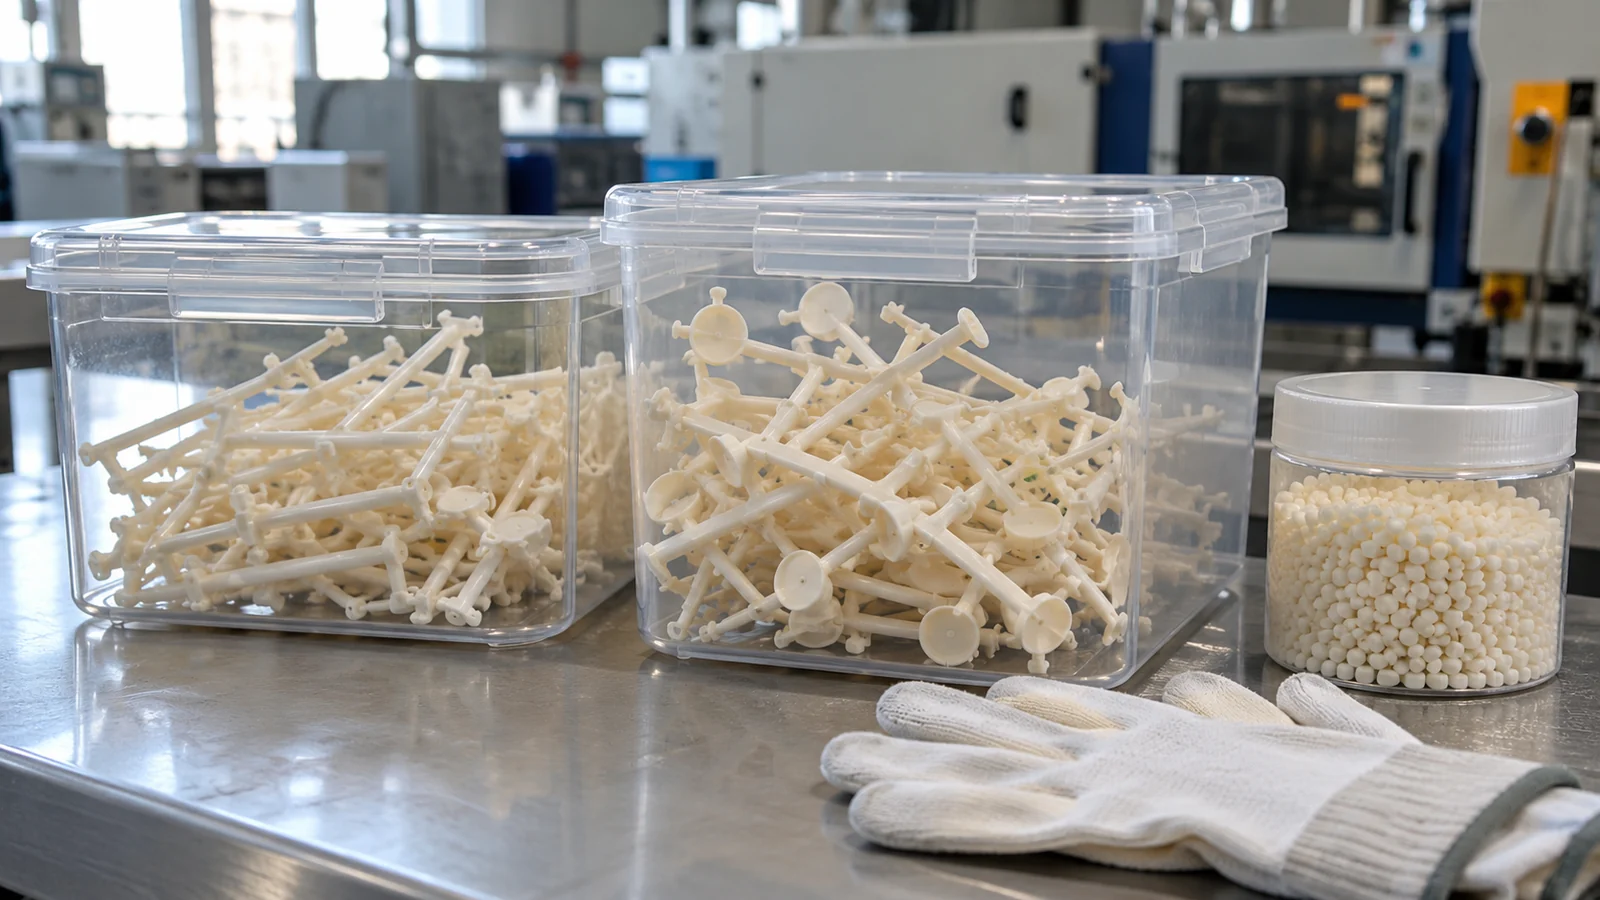
La matière des canaux peut parfois être récupérée et retraitée, mais cette décision est régie par les recommandations du fournisseur de résine, la spécification du client, l'application, le risque de contamination et le système qualité. Le broyat n'est pas automatiquement équivalent à la résine vierge, et la quantité admissible — le cas échéant — doit être documentée et approuvée pour la pièce.
Avant de compter le broyat comme une économie de coûts, confirmez les pratiques de collecte et de séparation, l'identification de la matière, la propreté, les contrôles de mélange et la traçabilité. Les différentes couleurs ou nuances ne doivent pas être mélangées à la légère. Si le produit présente des exigences d'aspect, mécaniques, réglementaires ou propres au client, obtenez l'approbation pertinente avant de réintroduire la matière des canaux dans la production.
Moyens de réduire les déchets évitables de canaux
- Examinez la disposition : recherchez les trajets d'écoulement inutilement longs et les sections de canal qui peuvent être améliorées tout en maintenant un remplissage fiable.
- Revoir le positionnement des seuils d'injection : évaluer si un déplacement du seuil peut simplifier le canal d'alimentation sans créer de lignes de soudure, de marques d'aspect ou de risque de remplissage inacceptables.
- Stabiliser le démarrage et les changements de production : enregistrer séparément les purges et les matières rejetées afin de révéler les pertes qui ne sont pas dues à la géométrie du canal d'alimentation.
- Améliorer la manutention : maintenir toute matière récupérable approuvée identifiée et protégée de la contamination.
- Comparer les concepts de moule : inclure l'outillage, le contrôle de température, la maintenance et la validation—et pas seulement la consommation de matière par cycle.
Chaque modification doit être confirmée au regard des exigences qualité de la pièce. Un canal d'alimentation plus court peut affecter le remplissage ou la position du seuil ; une meilleure utilisation de la matière n'a de valeur que si des pièces acceptables continuent d'être produites.
Quand un concept de canal différent mérite un examen
Si le canal d'alimentation représente une part récurrente significative de la matière, discuter de la pertinence technique d'une approche alternative du canal d'alimentation. La décision dépend du volume de production, de la sensibilité de la résine, des changements de couleur, des exigences de seuil, du contrôle du procédé, de la capacité de maintenance et de l'investissement en outillage. Un système à canaux chauds peut réduire la matière solidifiée dans le canal d'alimentation, mais introduit ses propres considérations de matériel, de contrôle et de maintenance ; ce n'est pas automatiquement la solution la moins coûteuse.
Pour un aperçu de l'outillage à canaux froids, voir conception de moule à canaux froids. Comparer l'ensemble du parcours de production à l'aide de données mesurées sur la matière et d'exigences qualité documentées, plutôt que de supposer qu'un système génère toujours moins de déchets.
FAQ
Toute la matière du canal d'alimentation à canaux froids peut-elle être rebroyée ?
Non. La réutilisation dépend des recommandations relatives à la résine, des exigences du client et du produit, des contrôles de contamination et de l'approbation. Ne pas considérer le rebroyé comme acceptable sans base documentée.
Un canal d'injection plus petit réduit-il toujours le coût total ?
Non. Le canal d'injection doit encore permettre un remplissage fiable et un équilibrage des empreintes. Si une conception plus petite augmente les défauts ou l'instabilité du procédé, l'économie apparente de matière peut être compensée par les rebuts et les temps d'arrêt.
Un canal chaud est-il toujours meilleur pour l'efficacité matière ?
Pas dans tous les programmes. Il peut réduire la matière solidifiée du canal d'injection, mais modifie les considérations d'outillage, de contrôle, de maintenance et de changement de série. Comparez ces facteurs avec les données réelles de cycle et les exigences du projet.