
La maintenance des moules à canaux chauds est plus efficace lorsqu'elle est liée à l'état, aux enregistrements et aux instructions du fournisseur du système — et non à un intervalle de calendrier inventé. Un petit changement dans la réponse du réchauffeur, les lectures des capteurs, le comportement des seuils ou l'état des connecteurs peut devenir une interruption de production s'il passe inaperçu. Élaborez le plan de maintenance en fonction du collecteur, de la buse, du contrôleur, de la résine, de l'historique des cycles et de la procédure d'entretien sécuritaire réels.
Établir une référence de système sain
Consignez la configuration approuvée du système : identifiants du collecteur et de la buse, connexions des réchauffeurs et des capteurs, configuration du contrôleur, matière et couleur, processus de démarrage et observations de fonctionnement normal. Incluez la révision source de toute instruction du fournisseur. Cette référence aide un technicien à distinguer une nouvelle défaillance d'une variation normale.
Les dossiers de mise en service et de production doivent consigner les alarmes pertinentes, le comportement des zones, le temps de démarrage, les événements de purge ou de changement de matière, l'apparence des seuils et tout ajustement de processus. L'affichage d'un contrôleur seul ne constitue pas un historique de maintenance complet ; reliez les lectures à la pièce et à l'événement qui a déclenché une vérification.
Ce qu'il faut inspecter entre les cycles
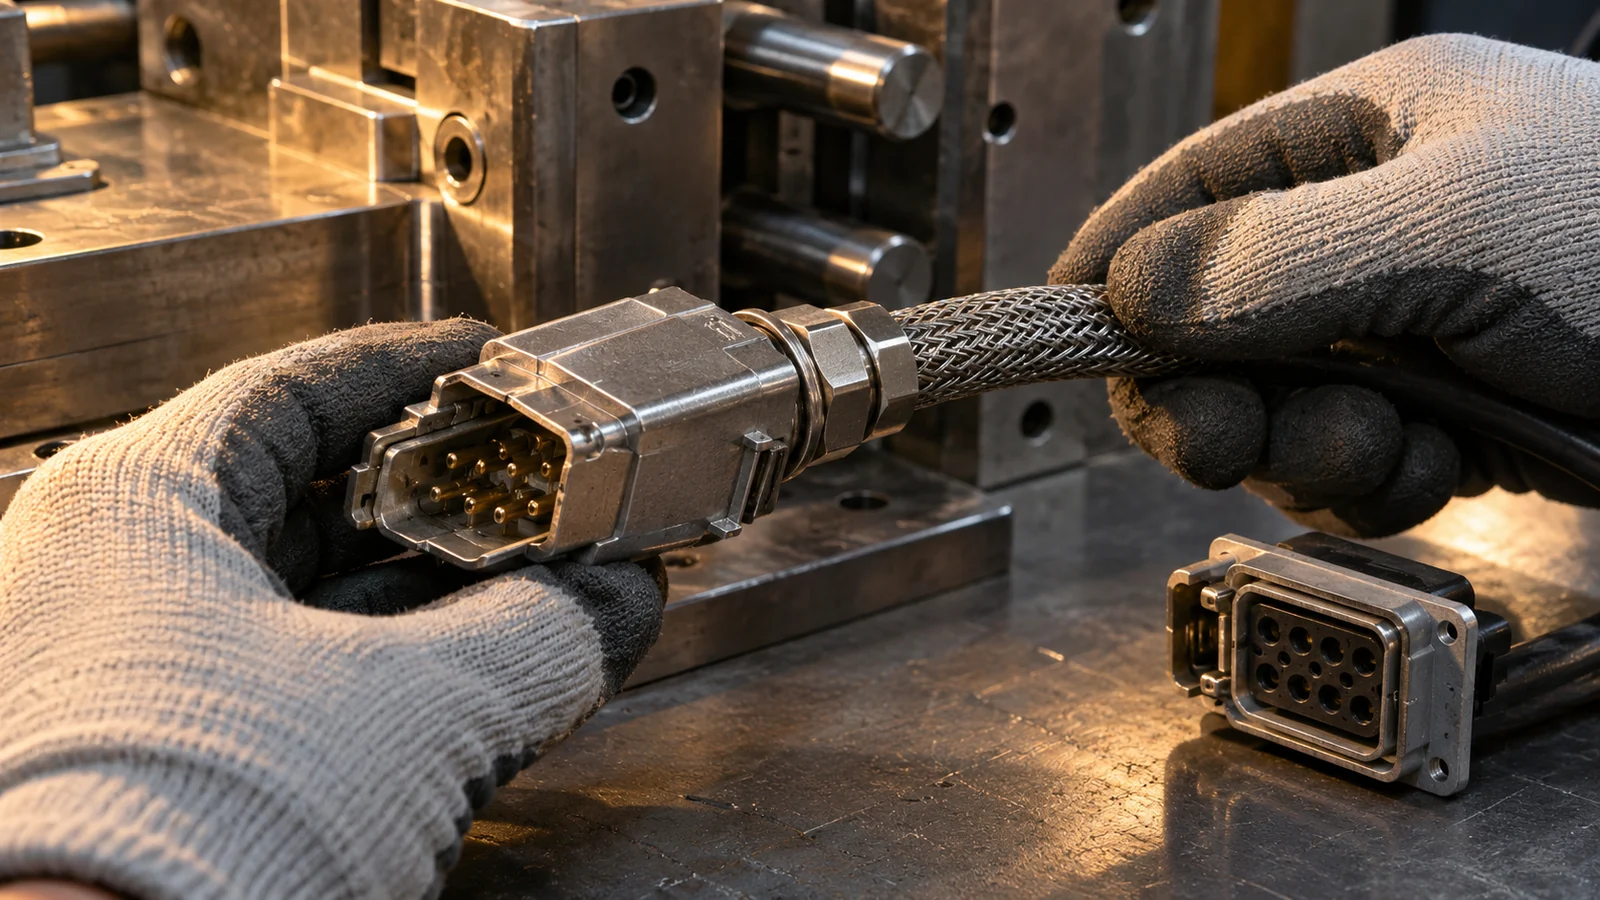
Utilisez les instructions de travail sécuritaire du fabricant du système pour l'inspection et l'entretien. Dans le cadre du périmètre de maintenance approuvé, vérifiez les connexions accessibles, l'état du câblage, l'identification des capteurs et des réchauffeurs, les signes de fuite ou de contamination, ainsi que l'état des zones de seuil. Confirmez que les connecteurs sont bien fixés et protégés, et que l'inspection n'endommage pas le câblage, les surfaces d'étanchéité ou les détails de l'outillage.
Les pratiques de nettoyage et de purge doivent correspondre à la résine, au colorant, à la conception du système et aux recommandations du fournisseur. Une procédure adaptée à une matière ou à un collecteur peut ne pas convenir à un autre. Évitez d'utiliser un outil, un composé ou une séquence de températures non approuvés simplement parce qu'ils ont fonctionné sur un autre moule.
Examinez également le refroidissement, l'évent et l'accès d'entretien du moule. Ce n'est pas tout défaut attribué à un canal chaud qui provient de l'intérieur du collecteur. Un évent obstrué, un seuil usé, une ligne de joint endommagée ou une matière modifiée peuvent produire des symptômes qui ressemblent à un problème du système.
Planifier l'entretien sans créer de nouveaux défauts
Avant le démontage ou la réparation, documentez le symptôme et conservez des échantillons pertinents. Suivez la procédure approuvée d'isolation, de refroidissement et de manipulation ; les composants de canaux chauds peuvent conserver de la chaleur et contenir de la matière sous pression ou piégée. Seul le personnel qualifié doit effectuer des travaux dans le respect des exigences applicables en matière de sécurité et d'équipement.
Après l'entretien, vérifiez l'identité des composants et l'orientation de l'assemblage, confirmez les connexions électriques et le mappage des capteurs, et suivez la séquence de démarrage spécifiée. Purgez et faites des essais dans des conditions contrôlées, puis vérifiez le comportement des seuils et l'acceptation des pièces. Un système qui chauffe normalement peut encore nécessiter une vérification du processus avant d'être remis en production.
Rendre les dossiers de maintenance utiles
| Enregistrer | Pourquoi cela aide |
|---|---|
| Date, outil et composant du système | Relie l'événement à une configuration spécifique. |
| Alarme ou symptôme observé | Montre ce qui a déclenché l'intervention plutôt que seulement ce qui a été remplacé. |
| Matériau, couleur et contexte d'exécution | Aide à distinguer un changement d'équipement d'un changement de matériau ou de procédé. |
| Inspection ou réparation effectuée | Crée un historique de maintenance traçable. |
| Essai après intervention et résultat sur la pièce | Confirme si le problème d'acceptation initial a été résolu. |
Gardez l'entrée factuelle. Si la cause racine est incertaine, marquez-la comme hypothèse et notez quelles preuves permettraient de la confirmer. Cela évite qu'une corrélation temporaire ne devienne une règle de maintenance non documentée.
Signaux qui méritent une investigation
- alarmes répétées ou une zone qui se comporte différemment de sa référence établie ;
- nouvelle fuite, résidu inhabituel au niveau du seuil ou modification du comportement de fermeture ;
- dommages au connecteur, au câble, au capteur ou à l'élément chauffant ;
- défauts qui réapparaissent après un changement de matière ou de couleur ;
- travaux de maintenance suivis d'un nouveau décalage qualité propre à une empreinte ou à l'ensemble des injections.
Utilisez la documentation du fournisseur pour déterminer les limites correctes d'inspection et d'entretien. Pour l'approche plus large des moules à canaux chauds, tenez compte de la facilité d'entretien et de l'accès pour la maintenance dès la conception de l'outil, et pas seulement après l'apparition d'un problème de production.
FAQ
À quelle fréquence un système à canaux chauds doit-il être entretenu ?
Il n'existe pas d'intervalle universel. Suivez les instructions du fournisseur du système et utilisez les conditions de fonctionnement, la matière, les alarmes, l'historique d'usure et les performances observées pour établir le plan de maintenance.
Puis-je utiliser la même procédure de nettoyage pour toutes les résines ?
Non. Les procédures de purge ou de nettoyage doivent être confirmées pour la résine et le système. Une matière ou une séquence inadaptée peut créer une contamination ou des dommages.
Le moule doit-il reprendre la production immédiatement après une réparation ?
Pas sans vérification. Contrôlez l'assemblage, les raccordements, le comportement au démarrage, l'état des seuils d'injection et l'acceptation des pièces moulées lors d'un essai contrôlé avant de reprendre la production approuvée.