
Fabrication de moules d'injection à canaux chauds
Éliminer les déchets de carotte des canaux froids et maintenir un équilibre thermique continu à l'intérieur des empreintes du moule est la clé ultime pour une production de masse à haut rendement. La fabrication de moules d'injection à canaux chauds utilise des collecteurs chauffés électriquement et des buses à obturateur d'aiguille spécialisées pour maintenir la résine à l'état fondu jusqu'à l'entrée de l'empreinte. Chez Jucheng Precision, un fabricant certifié ISO 9001, ISO 13485 et IATF 16949, nous sommes spécialisés dans l'outillage à canaux chauds de haute précision. Intégrés à des régulateurs thermiques numériques PID multizones et à des inserts d'empreinte en acier inoxydable S136 usinés par CNC 5 axes, nos moules à canaux chauds réduisent les temps de cycle de 20 % à 40 % tout en garantissant zéro rebut de carotte, vérifié par inspection CMM Zeiss.
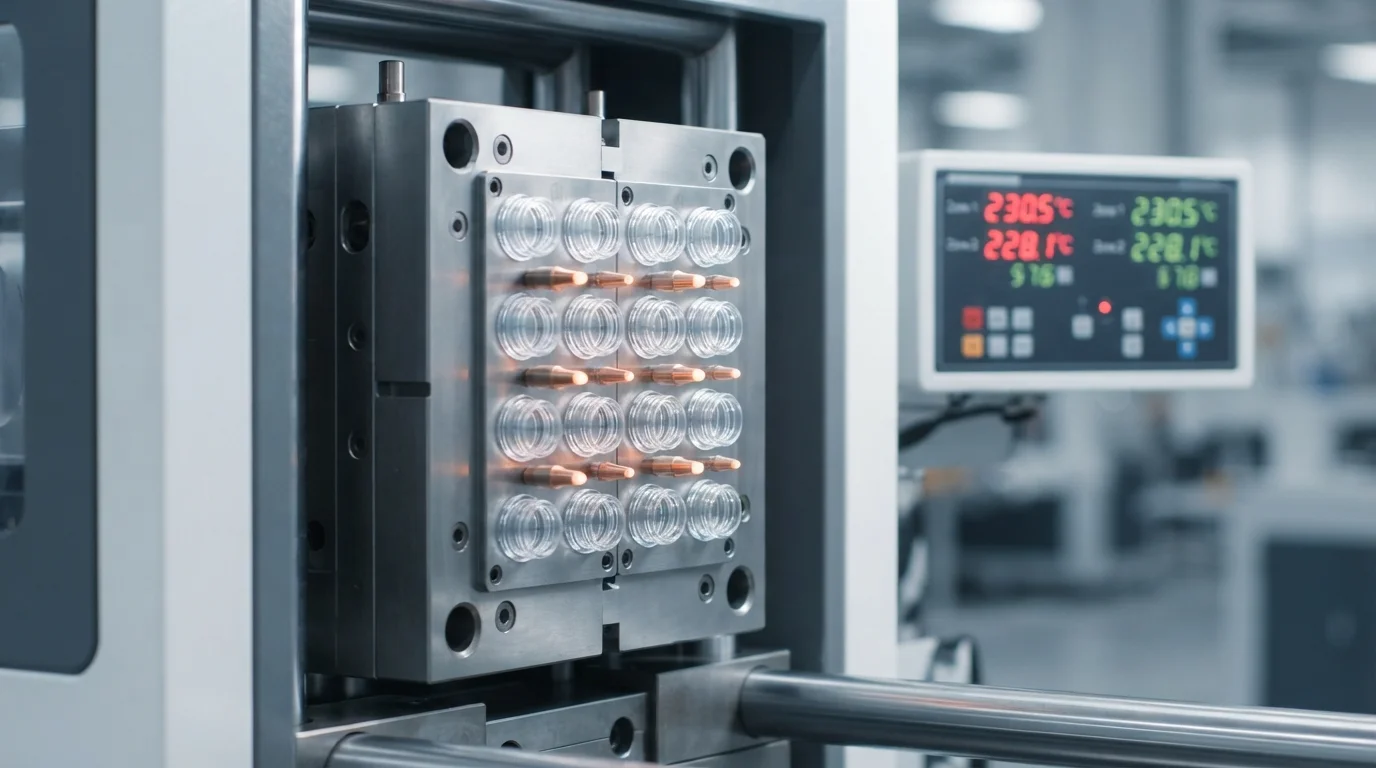
Types de systèmes à canaux chauds : obturateur d'aiguille vs pointe thermique ouverte
Le choix entre collecteurs à canaux chauds à obturateur d'aiguille et à carotte thermique dépend de vos exigences esthétiques et de la sensibilité au cisaillement de la résine :
Systèmes à obturateur d'aiguille (à obturation par aiguille)
Des tiges d'obturateur hydrauliques ou pneumatiques s'actionnent séquentiellement pour ouvrir et sceller mécaniquement l'orifice de l'empreinte. Fournit une synchronisation exacte de la pression de matière fondue, zéro trace de seuil et élimine les fils. La référence absolue pour les pièces optiques Polycarbonate (PC) lentilles, dispositifs médicaux et Moule d'injection multi-empreintes outils.
Systèmes à pointe thermique ouverte (Hot Tip)
La résine s'écoule à travers un orifice de pointe chauffé en continu qui gèle naturellement lorsque la pression d'injection s'arrête. Rentable et très fiable pour les plastiques de grande consommation non cosmétiques comme Polypropylène (PP) et des Polyéthylène (PE) les bouchons, les contenants et les supports structurels.
Avantages économiques et qualitatifs de l'outillage à canaux chauds
| Variable de fabrication | Conventionnel Moule à canaux froids | Outillage à système à canaux chauds |
|---|---|---|
| Efficacité des matières premières | Génère des déchets de carotte de canal froid (nécessite un rebroyage) | Injection directe de la pièce à 100 % (zéro déchet de carotte) |
| Vitesse du cycle de moulage | Plus lent (limité par le temps de refroidissement de la carotte froide épaisse) | Plus rapide (dicté uniquement par l'épaisseur de paroi de la pièce) |
| Tonnage de fermeture nécessaire | Plus élevé (perte de charge dans les longs canaux de canal froid) | Plus faible (acheminement direct de la pression de matière fondue dans l'empreinte) |
| Qualité esthétique de la carotte | Nécessite des marques d'ébavurage de carotte manuelles ou automatisées | La fermeture mécanique par valve ne laisse aucune trace de carotte |
Conception de moule à canaux chauds et plan de équilibre thermique
L'intégration de collecteurs à canaux chauds dans Fabrication de moules sur mesure nécessite une isolation thermique stricte et un contrôle PID multizone :
1. Régulateurs de température numériques PID multizones
Chaque buse et chaque bloc collecteur est surveillé par des régulateurs PID numériques dédiés. Le maintien d'une température uniforme à ±1 °C empêche la dégradation thermique des résines techniques sensibles telles que Polyamide (PA/Nylon) et des Polyétheréthercétone (PEEK).
2. Isolation thermique du collecteur et plaques d'isolation
La chaleur des collecteurs à canaux chauds ne doit pas se transmettre à l'acier de base du moule froid. Nous concevons des barrières thermiques à lame d'air et des plaques d'isolation en céramique, permettant aux blocs d'empreinte refroidis à l'eau de solidifier rapidement les pièces.
3. Commande séquentielle des valves pour un faible gauchissement
Sur les grandes pièces structurelles ou Moulage par injection à paroi mince les boîtiers, les broches de valve s'actionnent séquentiellement. Cela contrôle la convergence des fronts de matière fondue, éliminant complètement les lignes de soudure et la concentration localisée de contraintes.
4. Outillage S136 trempé et joints d'étanchéité anti-fuite
Les buses de canal chaud fonctionnent sous des cycles intenses de dilatation thermique. Nos machines CNC 5 axes usinent des inserts d'empreinte en acier inoxydable S136 trempé (52 HRC) avec des joints d'étanchéité de micro-précision pour empêcher toute fuite de résine haute pression dans la poche du collecteur.
Scénarios d'application idéaux pour l'outillage à canal chaud
- Emballage et bouchage à grand volume : Bouchons de bouteilles de boissons multicavités, bouchons à clapet, pots alimentaires et emballages à paroi mince (moulés en Polyéthylène (PE) ou en Polystyrène (PS)).
- Consommables médicaux et optique : Moulage par injection en salle blanche corps de seringues, chambres de perfusion IV, lentilles optiques et Résine biocompatible et de qualité médicale cuvettes sans aucune trace de seuil d'injection.
- Ensembles automobiles et électroniques : Moulage par injection à grand volume panneaux de portes, Moulage par injection bi-matière porte-clés et ABS / Polybutylène téréphtalate (PBT) boîtiers électriques.
Questions fréquemment posées (FAQ)
Q: What is the main advantage of a hot runner mold over a cold runner mold?
A: Hot runner molds completely eliminate cold sprue waste, saving up to 30% in raw material costs while shortening cycle times by 20% to 40% and delivering flawless gate cosmetics.
Q: What is the difference between valve gate and open-tip hot runner systems?
A: Valve gate systems use mechanical needle pins to open and shut off the gate, leaving zero gate vestige. Open-tip systems rely on natural thermal freezing at the tip, making them cost-effective for non-visual parts.
Q: Can hot runner molds process heat-sensitive engineering resins?
A: Yes. By utilizing digital multi-zone PID controllers, we maintain uniform manifold temperatures within ±1°C, preventing thermal degradation in resins like PC, PEEK, and flame-retardant polymers.
Q: How do you verify hot runner mold performance before mass production?
A: Every hot runner tool undergoes rigorous Essai et validation du moule sampling (T0/T1) on our electric presses, accompanied by in-cavity pressure logging and Zeiss CMM dimensional verification.