
Fabricação de Moldes de Injeção com Câmara Quente
Eliminar o desperdício de sprue do canal frio e manter o equilíbrio térmico contínuo dentro das cavidades do molde é a chave definitiva para a produção em massa de alta eficiência. A fabricação de moldes de injeção com câmara quente utiliza distribuidores aquecidos eletricamente e bicos de válvula especializados para manter a resina fundida até a entrada da cavidade. Na Jucheng Precision, fabricante certificado ISO 9001, ISO 13485 e IATF 16949, somos especializados em ferramental de câmara quente de alta precisão. Integrados com controladores térmicos digitais PID multizona e insertos de cavidade em aço inoxidável S136 usinados por CNC de 5 eixos, nossos moldes de câmara quente reduzem os tempos de ciclo em 20% a 40%, garantindo zero desperdício de sprue verificado por inspeção CMM Zeiss.
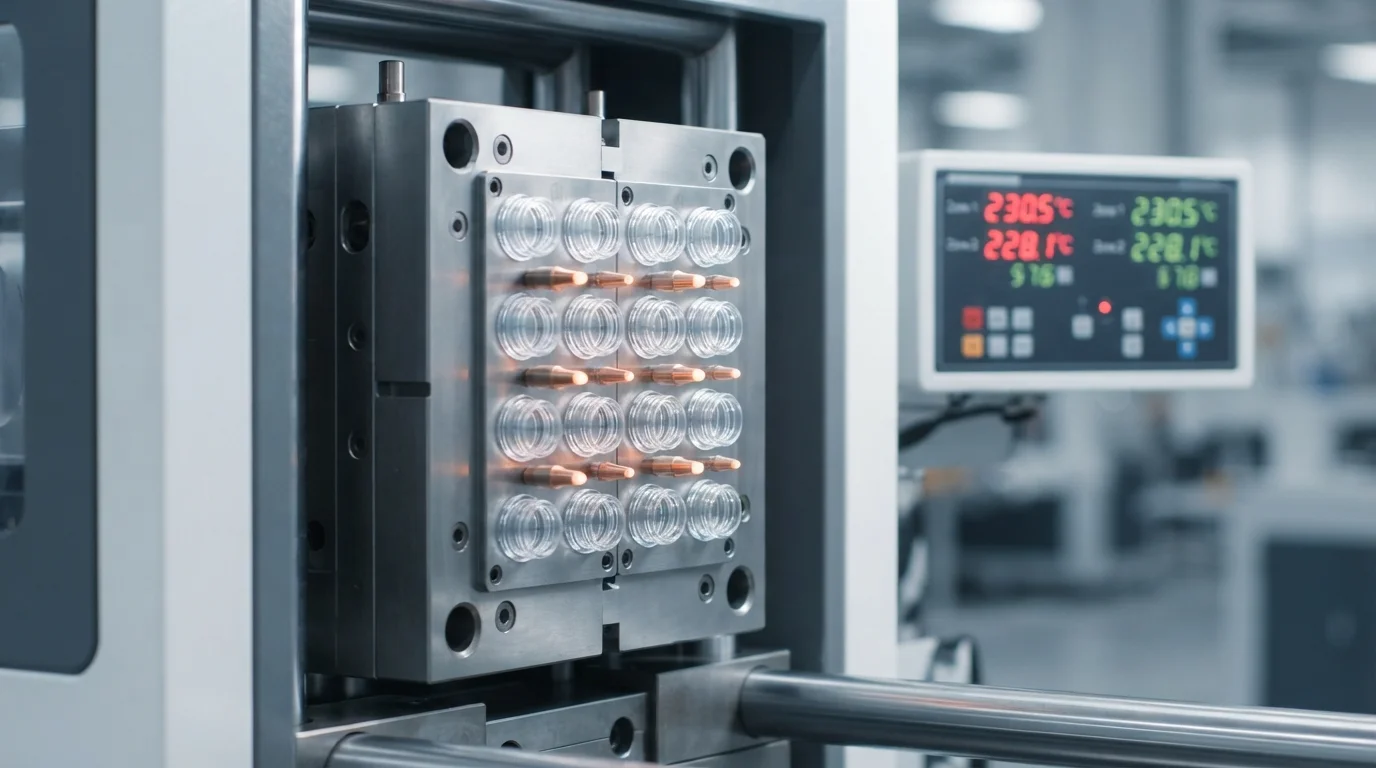
Tipos de Sistema de Câmara Quente: Valve Gate vs. Ponta Térmica Aberta
A escolha entre distribuidores de câmara quente com válvula de agulha e com sprue térmico depende dos seus requisitos estéticos e da sensibilidade ao cisalhamento da resina:
Sistemas de Válvula de Agulha (Valve-Gated)
Pinos de válvula hidráulicos ou pneumáticos atuam sequencialmente para abrir e vedar o orifício da cavidade mecanicamente. Proporciona temporização exata da pressão do fundido, zero vestígio de gate e elimina o stringing. O padrão ouro para Policarbonato (PC) lentes ópticas, dispositivos médicos e Molde de Injeção Multicavidade ferramentas.
Sistemas de Ponta Térmica Aberta (Hot Tip)
A resina flui através de um orifício de ponta continuamente aquecido que congela naturalmente quando a pressão de injeção cessa. Custo-efetivo e altamente confiável para plásticos de commodities não cosméticos como Polipropileno (PP) e Polietileno (PE) tampas, recipientes e suportes estruturais.
Vantagens Econômicas e de Qualidade do Ferramental Hot Runner
| Variável de Fabricação | Convencional Molde de Canal Frio | Ferramental do Sistema Hot Runner |
|---|---|---|
| Eficiência de Matéria-Prima | Gera rebarba de sprue de canal frio (Requer remoagem) | 100% Injeção Direta da Peça (Zero desperdício de sprue) |
| Velocidade do Ciclo de Moldagem | Mais lento (limitado pelo tempo de resfriamento do canal de injeção frio espesso) | Mais rápido (determinado apenas pela espessura da parede da peça) |
| Tonagem de fechamento necessária | Maior (perda de pressão ao longo dos longos canais de alimentação frios) | Menor (entrega direta da pressão do fundido na cavidade) |
| Qualidade estética do ponto de injeção | Requer marcas de corte do canal de injeção manuais ou automatizadas | O fechamento mecânico por válvula não deixa vestígio no ponto de injeção |
Projeto de engenharia de molde com canal quente e equilíbrio térmico
Integrar distribuidores de canal quente em Fabricação de Moldes Personalizados requer isolamento térmico rigoroso e controle PID multizona:
1. Controladores digitais de temperatura PID multizona
Cada bico e bloco distribuidor é monitorado por controladores digitais PID dedicados. Manter a temperatura uniforme dentro de ±1 °C evita a degradação térmica em resinas de engenharia sensíveis como Poliamida (PA/Nylon) e Poliéter-éter-cetona (PEEK).
2. Isolamento térmico do distribuidor e placas de isolamento
O calor dos distribuidores de canal quente não deve ser transferido para o aço frio da base do molde. Projetamos barreiras térmicas de câmara de ar e placas de isolamento cerâmico, permitindo que os blocos de cavidade refrigerados a água solidifiquem as peças rapidamente.
3. Temporização Sequencial de Válvulas para Baixo Empenamento
Em peças estruturais grandes ou Moldagem por Injeção de Parede Fina invólucros, os pinos de válvula atuam sequencialmente. Isso controla a convergência da frente de fusão, eliminando completamente as linhas de solda e a concentração localizada de tensões.
4. Ferramental em S136 Temperado e Vedações à Prova de Vazamentos
Os bicos do canal quente operam sob intensos ciclos de expansão térmica. Nossas máquinas CNC de 5 eixos usam insertos de cavidade em aço inoxidável S136 temperado (52 HRC) com vedações de micro precisão para evitar o vazamento de resina de alta pressão para a cavidade do manifold.
Cenários de Aplicação Ideais para Ferramental de Canal Quente
- Embalagens e Tampas de Alto Volume: Tampas de garrafas de bebidas multicavidade, tampas flip-top, potes de alimentos e embalagens de parede fina (moldadas em Polietileno (PE) ou Poliestireno (PS)).
- Descartáveis Médicos e Óptica: Moldagem por Injeção em Sala Limpa corpos de seringa, câmaras de gotejamento IV, lentes ópticas e Resina de Grau Médico e Biocompatível cubetas com vestígio de gate zero.
- Conjuntos Automotivos e Eletrônicos: Moldagem por Injeção de Alto Volume painéis de porta, Moldagem por Injeção de Dois Componentes chaveiros e ABS / Tereftalato de Polibutileno (PBT) carcaças elétricas.
Perguntas Frequentes (FAQ)
P: Qual é a principal vantagem de um molde de canal quente em relação a um molde de canal frio?
R: Os moldes de canal quente eliminam completamente o desperdício de bebedouro frio, economizando até 30% nos custos de matéria-prima, ao mesmo tempo que reduzem os tempos de ciclo em 20% a 40% e proporcionam uma estética de ponto de injeção impecável.
P: Qual é a diferença entre sistemas de canal quente com válvula de agulha e com ponta aberta?
R: Os sistemas com válvula de agulha utilizam pinos de agulha mecânicos para abrir e fechar o ponto de injeção, não deixando qualquer vestígio. Os sistemas de ponta aberta dependem do congelamento térmico natural na ponta, tornando-os econômicos para peças não visuais.
P: Os moldes de canal quente conseguem processar resinas de engenharia sensíveis ao calor?
R: Sim. Ao utilizar controladores PID digitais multizona, mantemos temperaturas uniformes no distribuidor dentro de ±1°C, evitando a degradação térmica em resinas como PC, PEEK e polímeros retardantes de chama.
P: Como você verifica o desempenho do molde de canal quente antes da produção em massa?
R: Cada ferramenta de canal quente passa por rigorosa Teste e Validação de Molde amostragem (T0/T1) em nossas prensas elétricas, acompanhada de registro de pressão na cavidade e verificação dimensional por CMM Zeiss.