
Sıcak Yolluk Enjeksiyon Kalıbı Üretimi
Soğuk yolluk çapak atığını ortadan kaldırmak ve kalıp boşlukları içinde sürekli termal dengeyi korumak, yüksek verimli seri üretimin nihai anahtarıdır. Sıcak yolluk enjeksiyon kalıbı üretimi, reçineyi boşluk girişine kadar eriyik halde tutmak için elektrikle ısıtılan manifoldlar ve özel iğne uçlu (valf kapılı) nozullar kullanır. ISO 9001, ISO 13485 ve IATF 16949 sertifikalı bir üretici olan Jucheng Precision'da yüksek hassasiyetli sıcak yolluk kalıplama konusunda uzmanız. Çok bölgeli dijital PID termal kontrolörler ve 5 eksenli CNC ile işlenmiş S136 paslanmaz çelik boşluk insertleriyle entegre sıcak yolluk kalıplarımız, Zeiss CMM muayenesiyle doğrulanan sıfır yolluk hurdası sağlarken çevrim sürelerinden ila tasarruf sağlar.
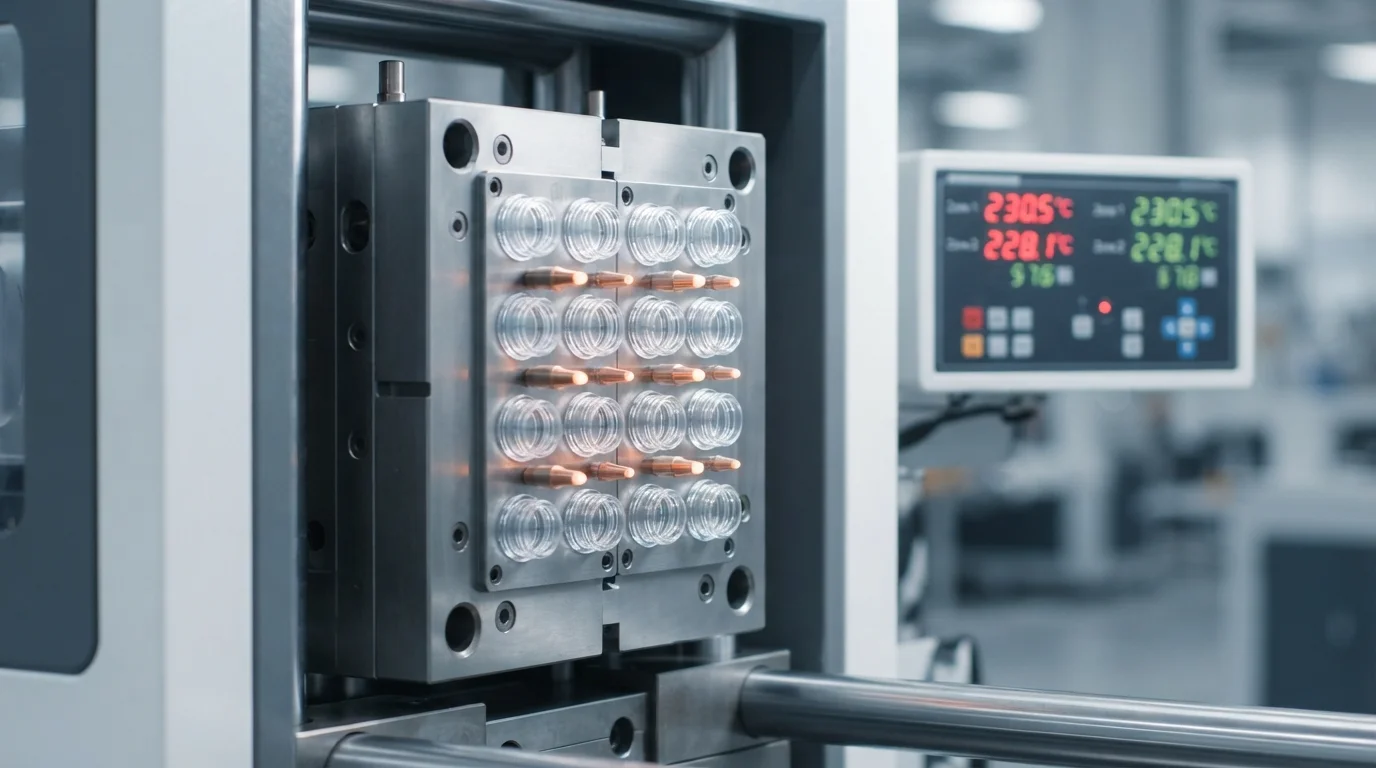
Sıcak Yolluk Sistemi Türleri: Valf Kapılı vs. Açık Termal Uç
Valf kapılı ve termal çapaklı sıcak yolluk manifoldları arasında seçim, estetik gereksinimlerinize ve reçinenin kayma hassasiyetine bağlıdır:
İğne Valf Kapılı Sistemler (Valf Kapılı)
Hidrolik veya pnömatik valf pimleri, boşluk ağzını mekanik olarak açmak ve sızdırmaz hale getirmek için sıralı olarak hareket eder. Kesin eriyik basıncı zamanlaması, sıfır kapı izi sağlar ve ipliklenmeyi ortadan kaldırır. Optik için altın standart Polikarbonat (PC) lenses, medical devices, and Çok Gözlü Enjeksiyon Kalıbı tools.
Open Thermal Tip Systems (Hot Tip)
Resin flows through a continuously heated tip orifice that freezes naturally when injection pressure stops. Cost-effective and highly reliable for non-cosmetic commodity plastics like Polipropilen (PP) ve Polietilen (PE) caps, containers, and structural brackets.
Economic & Quality Advantages of Hot Runner Tooling
| Manufacturing Variable | Conventional Cold Runner Mold | Hot Runner System Tooling |
|---|---|---|
| Raw Material Efficiency | Generates cold runner sprue scrap (Requires regrinding) | 100% Direct Part Injection (Zero sprue waste) |
| Molding Cycle Speed | Slower (Limited by thick cold sprue cooling time) | Daha hızlı (Yalnızca parça et kalınlığına bağlıdır) |
| Gerekli Sıkma Tonajı | Daha yüksek (Uzun soğuk yolluk kanallarında basınç kaybı) | Daha düşük (Eritilmiş malzeme basıncının doğrudan kalıp boşluğuna iletilmesi) |
| Yolluk Görsel Kalitesi | Manuel veya otomatik yolluk kesme izleri gerektirir | Mekanik valf kapatma sıfır yolluk izi bırakır |
Sıcak Yolluk Kalıp Mühendisliği ve Termal Denge Planı
Sıcak yolluk manifoldlarının entegre edilmesi Özel Kalıp Yapımı sıkı termal izolasyon ve çok bölgeli PID kontrolü gerektirir:
1. Çok Bölgeli PID Dijital Sıcaklık Kontrol Cihazları
Her nozul ve manifold bloğu, kendine özel dijital PID kontrol cihazlarıyla izlenir. Sıcaklığın ±1°C içinde sabit tutulması, aşağıdaki gibi hassas mühendislik reçinelerinde termal bozunmayı önler Poliamid (PA/Naylon) ve Polietereterketon (PEEK).
2. Manifold Termal İzolasyonu ve Yalıtım Plakaları
Sıcak yolluk manifoldlarından gelen ısı, soğuk kalıp taban çeliğine aktarılmamalıdır. Su soğutmalı kalıp boşluğu bloklarının parçaları hızla katılaştırabilmesi için hava boşluklu termal bariyerler ve seramik yalıtım plakaları tasarlıyoruz.
3. Düşük Çarpılma için Sıralı Valf Zamanlaması
Büyük yapısal parçalarda veya İnce Cidarlı Enjeksiyon Kalıplama muhafazalarda, valf pimleri sıralı olarak hareket eder. Bu, eriyik cephesi birleşmesini kontrol ederek kaynak çizgilerini ve yerel gerilme yığılmasını tamamen ortadan kaldırır.
4. Sertleştirilmiş S136 Kalıp Çeliği ve Sızdırmaz Contalar
Sıcak yolluk nozulları yoğun termal genleşme döngüleri altında çalışır. 5 eksenli CNC makinelerimiz, manifold cebine yüksek basınçlı reçine sızmasını önlemek için mikro hassasiyetli contalarla sertleştirilmiş S136 paslanmaz çelik kalıp boşluğu gömleklerini (52 HRC) işler.
Sıcak Yolluklu Kalıplama için İdeal Uygulama Senaryoları
- Yüksek Hacimli Ambalaj ve Kapaklar: Çok gözlü içecek şişesi kapakları, açılır kapaklar, gıda kapları ve ince cidarlı ambalajlar (şurada kalıplanır: Polietilen (PE) veya Polistiren (PS)).
- Medikal Tek Kullanımlık Ürünler ve Optik: Temiz Oda Enjeksiyon Kalıplama enjektör gövdeleri, IV damla odaları, optik lensler ve Biyouyumlu ve Medikal Sınıf Reçine sıfır giriş izi ile küvetler.
- Otomotiv ve Elektronik Montajları: Yüksek Hacimli Enjeksiyon Kalıplama kapı panelleri, İki Bileşenli Enjeksiyon Kalıplama anahtarlıklar ve ABS / Polibütilen Tereftalat (PBT) elektrik muhafazaları.
Sıkça Sorulan Sorular (SSS)
S: Sıcak yolluklu bir kalıbın soğuk yolluklu bir kalıba göre ana avantajı nedir?
C: Sıcak yolluk kalıpları, soğuk yolluk atığını tamamen ortadan kaldırarak ham madde maliyetlerinde 'a kadar tasarruf sağlar, çevrim sürelerini ila oranında kısaltır ve kusursuz giriş estetiği sunar.
S: Valf girişli ve açık uçlu sıcak yolluk sistemleri arasındaki fark nedir?
C: Valf girişli sistemler, girişi açıp kapatmak için mekanik iğne pimleri kullanır ve sıfır giriş izi bırakır. Açık uçlu sistemler, uçta doğal termal donmaya dayanır ve görsel olmayan parçalar için maliyet etkin hale gelir.
S: Sıcak yolluk kalıpları ısıya duyarlı mühendislik reçinelerini işleyebilir mi?
C: Evet. Dijital çok bölgeli PID kontrolörleri kullanarak, manifold sıcaklıklarını ±1°C içinde tekdüze tutarız ve PC, PEEK ve alev geciktirici polimerler gibi reçinelerde termal bozunmayı önleriz.
S: Seri üretim öncesinde sıcak yolluk kalıbı performansını nasıl doğrularsınız?
C: Her sıcak yolluk takımı, elektrikli preslerimizde titiz Kalıp Deneme ve Doğrulama numune alma (T0/T1) işleminden geçer; buna kavite içi basınç kaydı ve Zeiss CMM boyutsal doğrulaması eşlik eder.