
ホットランナー射出成形金型製造
コールドランナーのスプルー廃棄物をなくし、金型キャビティ内で連続的な熱平衡を維持することは、高効率な大量生産を実現するための究極の鍵です。ホットランナー射出成形金型製造では、電気加熱式のマニホールドと専用のバルブゲートノズルを利用して、樹脂をキャビティ入口まで溶融状態に保ちます。ISO 9001、ISO 13485、IATF 16949認証の製造業者であるJucheng Precisionは、高精度なホットランナー金型を専門としています。多ゾーンデジタルPID温度コントローラーと5軸CNC加工されたS136ステンレス鋼のキャビティインサートを統合した当社のホットランナー金型は、サイクルタイムを20%~40%短縮しつつ、Zeiss CMM検査で検証されたスプルー廃棄物ゼロを実現します。.
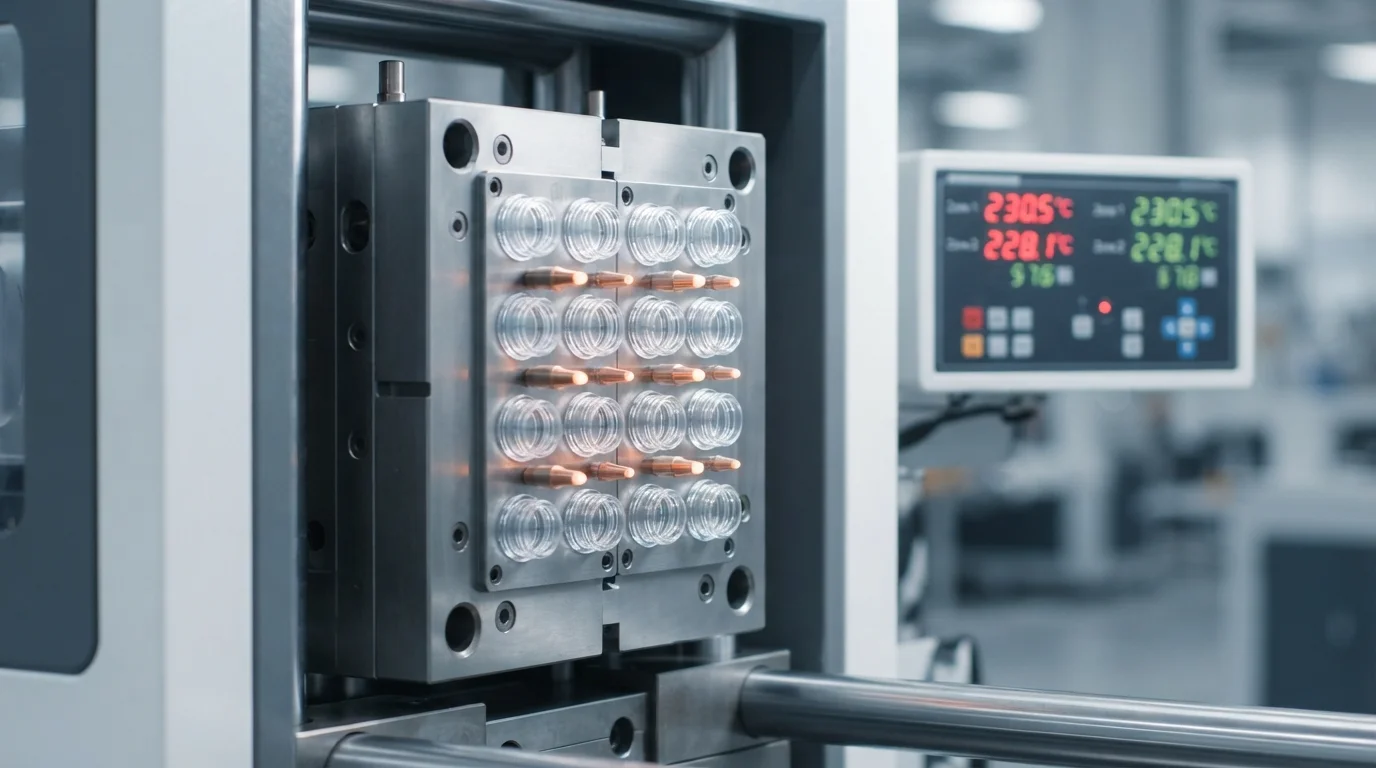
ホットランナーシステムの種類:バルブゲート vs. オープンサーマルチップ
バルブゲート式とサーマルスプルー式のホットランナーマニホールドのどちらを選択するかは、外観要件と樹脂のせん断感受性によって決まります。
ニードルバルブゲートシステム(バルブゲート式)
Hydraulic or pneumatic valve pins actuate sequentially to open and seal the cavity orifice mechanically. Provides exact melt pressure timing, zero gate vestige, and eliminates stringing. The gold standard for optical ポリカーボネート(PC) lenses, medical devices, and 多キャビティ射出成形金型 tools.
Open Thermal Tip Systems (Hot Tip)
Resin flows through a continuously heated tip orifice that freezes naturally when injection pressure stops. Cost-effective and highly reliable for non-cosmetic commodity plastics like ポリプロピレン(PP) および ポリエチレン(PE) caps, containers, and structural brackets.
Economic & Quality Advantages of Hot Runner Tooling
| Manufacturing Variable | Conventional コールドランナー金型 | ホットランナーシステム金型 |
|---|---|---|
| Raw Material Efficiency | Generates cold runner sprue scrap (Requires regrinding) | 100% Direct Part Injection (Zero sprue waste) |
| 成形サイクル速度 | より遅い(厚い冷間スプルーの冷却時間に制限される) | より速い(部品の肉厚のみで決まる) |
| 必要な型締めトン数 | より高い(長いコールドランナー流路での圧力損失) | より低い(溶融樹脂圧を直接キャビティへ供給) |
| ゲートの外観品質 | 手動または自動によるスプルー切除跡が必要 | メカニカルバルブの遮断によりゲート痕がゼロ |
ホットランナーモールドのエンジニアリングと熱バランス設計図
ホットランナーマニホールドを統合するには カスタム金型製作 厳格な熱的隔離とマルチゾーンPID制御が必要です:
1. マルチゾーンPIDデジタル温度コントローラー
各ノズルとマニホールドブロックは専用のデジタルPIDコントローラーで監視されます。±1°C以内の均一な温度を維持することで、以下のような敏感なエンジニアリング樹脂の熱劣化を防ぎます ポリアミド(PA/ナイロン) および ポリエーテルエーテルケトン(PEEK).
2. マニホールドの熱的隔離と断熱プレート
ホットランナーマニホルドからの熱が、冷却された金型ベース鋼に伝わってはなりません。当社はエアギャップ断熱バリアとセラミック断熱プレートを設計し、水冷キャビティブロックが部品を迅速に固化できるようにしています。.
3. 低反りのためのシーケンシャルバルブタイミング
大型構造部品や 薄肉射出成形 エンクロージャーでは、バルブピンが順次作動します。これによりメルトフロントの合流を制御し、ウェルドラインと局所的な応力集中を完全に排除します。.
4. 硬化S136金型 & 漏れ防止シール
ホットランナーノズルは過酷な熱膨張サイクル下で作動します。当社の5軸CNCマシンは、高圧樹脂がマニホルドポケットへ漏れ出すのを防ぐマイクロ精密シールを備えた硬化S136ステンレス鋼キャビティインサート(52 HRC)を加工します。.
ホットランナー金型の理想的な適用シナリオ
- 大量生産の包装 & クロージャー: 多キャビティ飲料ボトルキャップ、フリップトップクロージャー、食品容器、薄肉包装(成形: ポリエチレン(PE) または ポリスチレン(PS)).
- 医療用使い捨て品 & 光学部品: クリーンルーム射出成形 注射器バレル、点滴チャンバー、光学レンズ、および 生体適合性・医療グレード樹脂 ゲート跡ゼロのキュベット。.
- 自動車 & 電子機器アセンブリ: 高容量射出成形 ドアパネル、, 二色射出成形 キーフォブ、および ABS / ポリブチレンテレフタレート(PBT) 電気機器ハウジング。.
よくある質問(FAQ)
Q: ホットランナー金型がコールドランナー金型より優れている主な利点は何ですか?
A: ホットランナー金型はコールドスプルーの廃棄を完全に排除し、原材料コストを最大30%節約するとともに、サイクルタイムを20%~40%短縮し、完璧なゲート外観を実現します。.
Q: バルブゲート方式とオープンチップ方式のホットランナーシステムの違いは何ですか?
A: バルブゲート方式は機械式ニードルピンでゲートを開閉するため、ゲート跡がまったく残りません。オープンチップ方式はチップ部の自然な熱的凍結に依存するため、外観を問わない部品にはコスト効率が優れています。.
Q: ホットランナー金型で熱に敏感なエンジニアリング樹脂を成形できますか?
A: はい。デジタル多ゾーンPIDコントローラーを活用することで、マニホールド温度を±1°C以内で均一に維持し、PC、PEEK、難燃性ポリマーなどの樹脂の熱劣化を防ぎます。.
Q: 量産前にホットランナー金型の性能をどのように検証しますか?
A: すべてのホットランナー金型は、当社の電動プレスでの厳格な 金型トライアルと検証 サンプリング(T0/T1)を受け、キャビティ内圧力ログおよびZeiss CMMによる寸法検証を伴います。.