
Produzione di stampi a iniezione con canale caldo
Eliminare gli scarti di sprue del canale freddo e mantenere un equilibrio termico continuo all'interno delle cavità dello stampo è la chiave definitiva per una produzione in serie ad alta efficienza. La produzione di stampi a iniezione con canale caldo utilizza collettori riscaldati elettricamente e ugelli a valvola specializzati per mantenere la resina allo stato fuso fino all'ingresso della cavità. Presso Jucheng Precision, produttore certificato ISO 9001, ISO 13485 e IATF 16949, siamo specializzati in attrezzature a canale caldo ad alta precisione. Integrati con controllori termici digitali PID multi-zona e inserti di cavità in acciaio inossidabile S136 lavorati con CNC a 5 assi, i nostri stampi a canale caldo riducono i tempi di ciclo dal 20% al 40% garantendo al contempo zero scarti di sprue, verificati tramite ispezione CMM Zeiss.
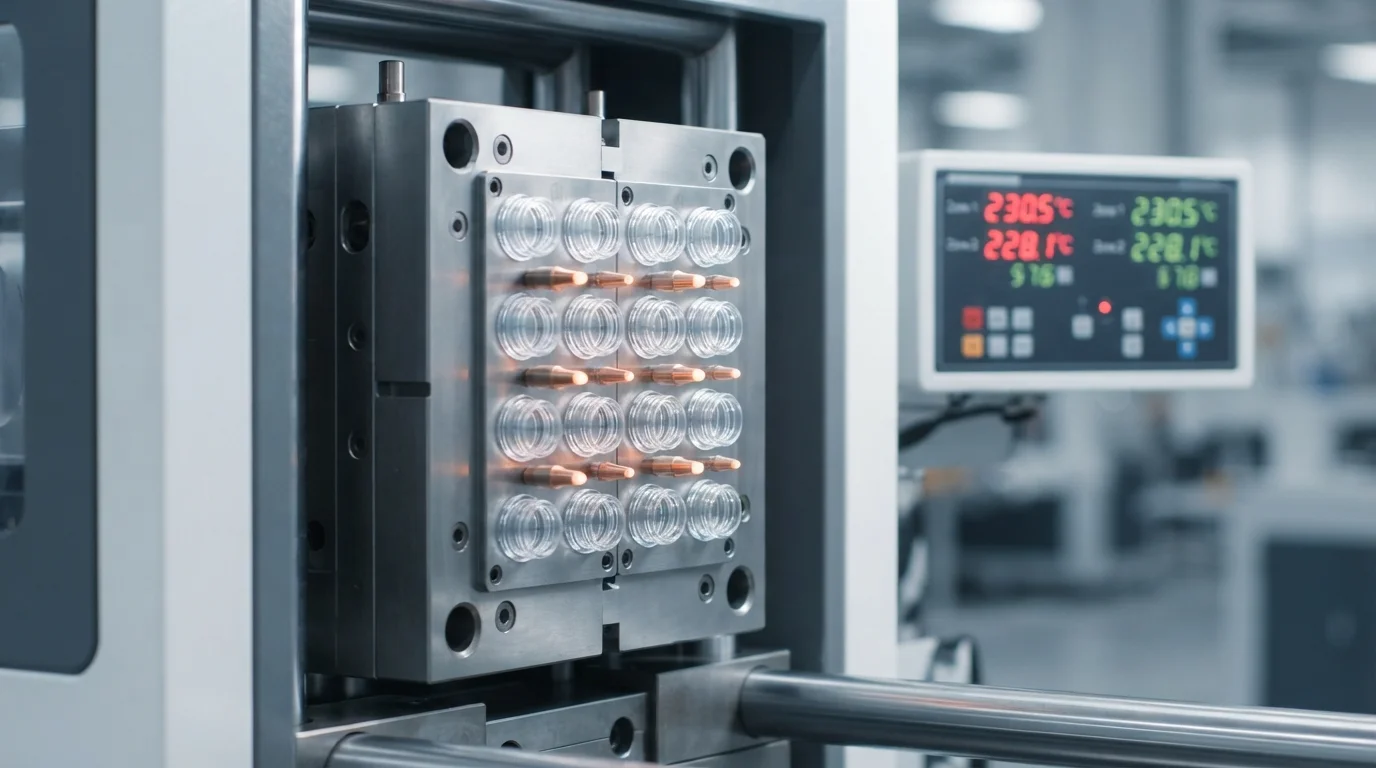
Tipi di sistemi a canale caldo: valvola a spillo vs. punta termica aperta
La scelta tra collettori a canale caldo con valvola a spillo e a sprue termico dipende dai requisiti estetici e dalla sensibilità al taglio della resina:
Sistemi a valvola a spillo (valvola a spillo)
I perni delle valvole idrauliche o pneumatiche si azionano in sequenza per aprire e sigillare meccanicamente l'orifizio della cavità. Garantiscono una temporizzazione esatta della pressione del fuso, zero vestigia del gate ed eliminano la formazione di filamenti. Lo standard di riferimento per l'ottica Policarbonato (PC) lenti, dispositivi medici e Stampo a iniezione multi-cavità utensili.
Sistemi a punta termica aperta (Hot Tip)
La resina fluisce attraverso un orifizio a punta riscaldato in modo continuo che si solidifica naturalmente quando la pressione di iniezione si interrompe. Conveniente ed estremamente affidabile per materie plastiche commodity non estetiche come Polipropilene (PP) e Polietilene (PE) tappi, contenitori e staffe strutturali.
Vantaggi economici e qualitativi dell'attrezzatura hot runner
| Variabile produttiva | Convenzionale Stampo a canale freddo | Attrezzatura con sistema hot runner |
|---|---|---|
| Efficienza delle materie prime | Genera scarti di sprue a canale freddo (richiede macinazione) | Iniezione diretta del pezzo 100% (zero scarti di sprue) |
| Velocità del ciclo di stampaggio | Più lenta (limitata dal tempo di raffreddamento dello sprue freddo spesso) | Più veloce (determinato unicamente dallo spessore di parete del pezzo) |
| Tonnellaggio di chiusura necessario | Maggiore (perdita di pressione attraverso i lunghi canali del canale freddo) | Minore (erogazione diretta della pressione di fusione nella cavità) |
| Qualità estetica del punto di iniezione | Richiede segni di taglio del canale di colata manuale o automatizzato | La chiusura meccanica a valvola non lascia alcun residuo del punto di iniezione |
Progettazione dello stampo a canale caldo e piano termico di bilanciamento
Integrare collettori a canale caldo in Produzione di stampi personalizzati richiede un rigoroso isolamento termico e un controllo PID multizona:
1. Controllori digitali di temperatura PID multizona
Ogni ugello e blocco del collettore è monitorato da controllori digitali PID dedicati. Mantenere una temperatura uniforme entro ±1 °C previene la degradazione termica su resine tecniche sensibili come Poliammide (PA/Nylon) e Polietereterchetone (PEEK).
2. Isolamento termico del collettore e piastre isolanti
Il calore dei collettori a canale caldo non deve trasferirsi nell'acciaio freddo della base dello stampo. Progettiamo barriere termiche ad intercapedine d'aria e piastre isolanti in ceramica, consentendo ai blocchi di cavità raffreddati ad acqua di solidificare rapidamente i pezzi.
3. Temporizzazione sequenziale delle valvole per bassa deformazione
Su parti strutturali di grandi dimensioni o Stampaggio a Iniezione a Parete Sottile su contenitori, i perni delle valvole azionano in sequenza. Ciò controlla la convergenza del fronte di fusione, eliminando completamente le linee di saldatura e la concentrazione localizzata delle sollecitazioni.
4. Attrezzature in S136 temprato e tenute a prova di perdita
Gli ugelli a canale caldo operano sotto intensi cicli di dilatazione termica. Le nostre macchine CNC a 5 assi lavorano inserti di cavità in acciaio inossidabile S136 temprato (52 HRC) con tenute di micro-precisione per prevenire perdite di resina ad alta pressione nella cavità del collettore.
Scenari applicativi ideali per attrezzature a canale caldo
- Imballaggi e chiusure ad alto volume: tappi per bottiglie di bevande multicavità, chiusure flip-top, vaschette per alimenti e imballaggi a parete sottile (stampati in Polietilene (PE) o Polistirene (PS)).
- Dispositivi medici monouso e ottica: Stampaggio a iniezione in camera bianca corpi di siringhe, camere per flebo endovenose, lenti ottiche e Resina biocompatibile e di grado medicale cuvette senza alcuna traccia di iniezione.
- Assiemi automobilistici ed elettronici: Stampaggio a Iniezione ad Alto Volume pannelli porta, Stampaggio a iniezione a due componenti portachiavi e ABS / Polibutilene tereftalato (PBT) alloggiamenti elettrici.
Domande frequenti (FAQ)
D: Qual è il principale vantaggio di uno stampo a canale caldo rispetto a uno stampo a canale freddo?
R: Gli stampi a canale caldo eliminano completamente gli scarti di sprue freddo, risparmiando fino al 30% sui costi delle materie prime, riducendo i tempi di ciclo dal 20% al 40% e garantendo un'estetica del punto di iniezione impeccabile.
D: Qual è la differenza tra i sistemi a canale caldo con valvola a spillo e quelli a punta aperta?
R: I sistemi a valvola a spillo utilizzano aghi meccanici per aprire e chiudere il punto di iniezione, lasciando zero tracce. I sistemi a punta aperta si affidano al congelamento termico naturale sulla punta, risultando economici per componenti non estetici.
D: Gli stampi a canale caldo possono processare resine tecnopolimeriche termo-sensibili?
R: Sì. Utilizzando controllori PID digitali multi-zona, manteniamo temperature uniformi del collettore entro ±1°C, prevenendo la degradazione termica in resine come PC, PEEK e polimeri ritardanti di fiamma.
D: Come verificate le prestazioni dello stampo a canale caldo prima della produzione in serie?
R: Ogni stampo a canale caldo viene sottoposto a rigorosi Prova Stampi e Validazione campionamenti (T0/T1) sulle nostre presse elettriche, accompagnati da registrazione della pressione in cavità e verifica dimensionale con CMM Zeiss.