
Fabricación de moldes de inyección con canal caliente
Eliminar el desperdicio de mazarota del canal frío y mantener un equilibrio térmico continuo dentro de las cavidades del molde es la clave definitiva para la producción en masa de alta eficiencia. La fabricación de moldes de inyección con canal caliente utiliza distribuidores calentados eléctricamente y boquillas de compuerta de válvula especializadas para mantener la resina fundida hasta la entrada de la cavidad. En Jucheng Precision, un fabricante certificado ISO 9001, ISO 13485 e IATF 16949, nos especializamos en utillaje de canal caliente de alta precisión. Integrados con controladores térmicos digitales PID de múltiples zonas e insertos de cavidad de acero inoxidable S136 mecanizados por CNC de 5 ejes, nuestros moldes de canal caliente reducen los tiempos de ciclo entre un 20 % y un 40 % mientras garantizan cero desperdicio de mazarota, verificado mediante inspección con CMM Zeiss.
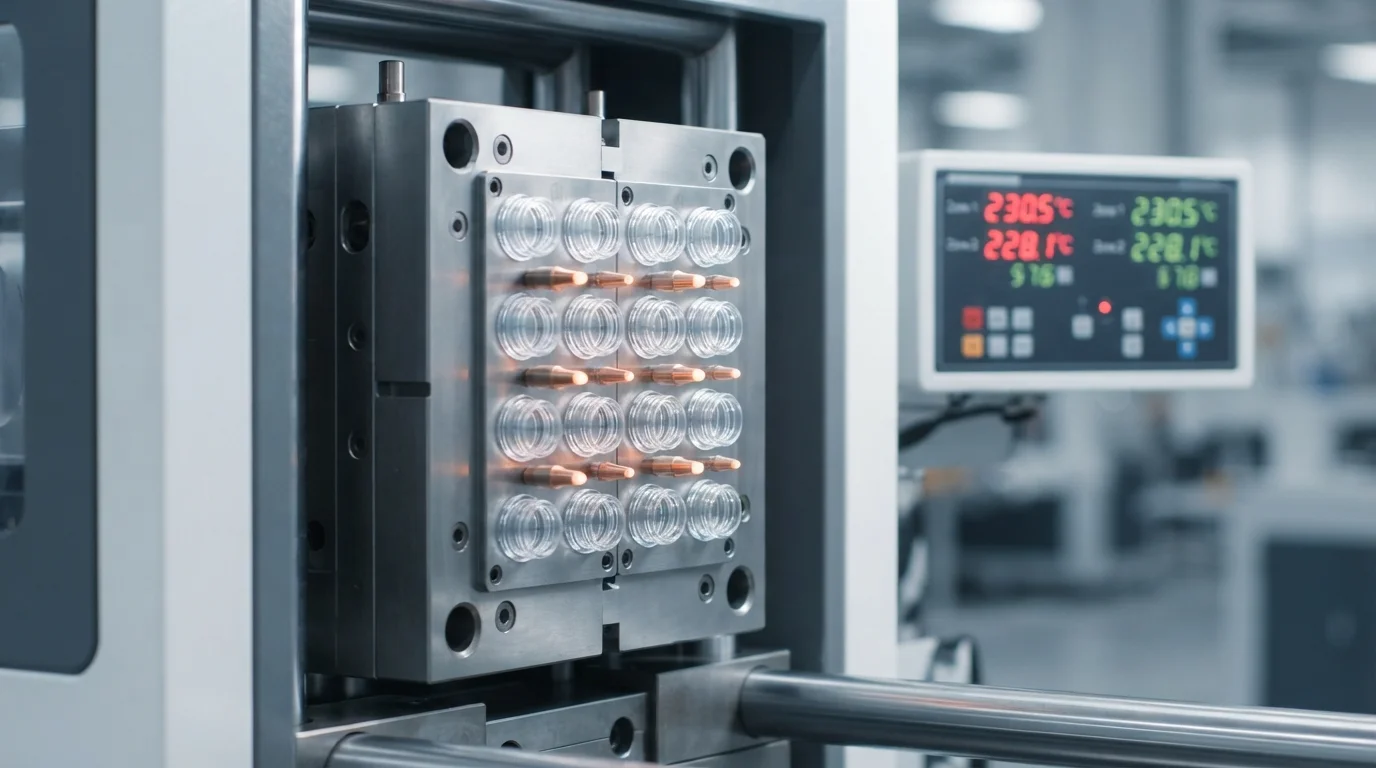
Tipos de sistemas de canal caliente: compuerta de válvula vs. punta térmica abierta
La elección entre distribuidores de canal caliente con compuerta de válvula y con mazarota térmica depende de sus requisitos estéticos y de la sensibilidad al cizallamiento de la resina:
Sistemas de compuerta de válvula de aguja (compuerta de válvula)
Los pasadores de válvula hidráulicos o neumáticos accionan secuencialmente para abrir y sellar mecánicamente el orificio de la cavidad. Proporciona una sincronización exacta de la presión de fundido, cero vestigio de compuerta y elimina el hilado. El estándar de oro para aplicaciones ópticas Policarbonato (PC) lentes, dispositivos médicos y Molde de inyección de múltiples cavidades herramientas.
Sistemas de punta térmica abierta (Hot Tip)
La resina fluye a través de un orificio de punta calentado continuamente que se congela de forma natural cuando se detiene la presión de inyección. Rentable y altamente fiable para plásticos de consumo no cosméticos como Polipropileno (PP) y Polietileno (PE) tapones, envases y soportes estructurales.
Ventajas económicas y de calidad del utillaje de canal caliente
| Variable de fabricación | Convencional Molde de canal frío | Utillaje del sistema de canal caliente |
|---|---|---|
| Eficiencia de materia prima | Genera desperdicio de mazarota de canal frío (requiere molienda) | Inyección directa de pieza 100% (cero desperdicio de mazarota) |
| Velocidad del ciclo de moldeo | Más lenta (limitada por el tiempo de enfriamiento de la mazarota fría gruesa) | Más rápida (determinada únicamente por el espesor de pared de la pieza) |
| Tonelaje de cierre necesario | Mayor (pérdida de presión a través de canales largos de colada fría) | Menor (suministro directo de presión de fundido a la cavidad) |
| Calidad cosmética de la compuerta | Requiere marcas de recorte de bebedero manuales o automatizadas | El cierre mecánico de válvula no deja vestigio de compuerta |
Plano de ingeniería de molde de canal caliente y equilibrio térmico
Integrar múltiples de canal caliente en Fabricación de Moldes Personalizados requiere aislamiento térmico estricto y control PID multizona:
1. Controladores digitales de temperatura PID multizona
Cada boquilla y bloque de múltiple es monitoreado por controladores PID digitales dedicados. Mantener una temperatura uniforme dentro de ±1 °C evita la degradación térmica en resinas de ingeniería sensibles como Poliamida (PA/Nylon) y Poliéter éter cetona (PEEK).
2. Aislamiento térmico del múltiple y placas de aislamiento
El calor de los múltiples de canal caliente no debe transferirse al acero frío de la base del molde. Diseñamos barreras térmicas de cámara de aire y placas de aislamiento cerámico, permitiendo que los bloques de cavidad refrigerados por agua solidifiquen las piezas rápidamente.
3. Sincronización secuencial de válvulas para baja deformación
En piezas estructurales grandes o Moldeo por Inyección de Pared Delgada carcasas, los pasadores de válvula accionan secuencialmente. Esto controla la convergencia del frente de fundido, eliminando por completo las líneas de soldadura y la concentración localizada de tensiones.
4. Utillaje S136 endurecido y sellos a prueba de fugas
Las boquillas de canal caliente operan bajo intensos ciclos de expansión térmica. Nuestras máquinas CNC de 5 ejes mecanizan insertos de cavidad de acero inoxidable S136 endurecido (52 HRC) con sellos de micro-precisión para evitar fugas de resina a alta presión en la cavidad del colector.
Escenarios de aplicación ideales para utillaje de canal caliente
- Envases y cierres de gran volumen: Tapones multicavidad para botellas de bebidas, cierres de tapa abatible, tarrinas de alimentos y envases de pared delgada (moldeados en Polietileno (PE) o Poliestireno (PS)).
- Desechables médicos y óptica: Moldeo por Inyección en Sala Blanca cilindros de jeringa, cámaras de goteo intravenoso, lentes ópticas y Resina Biocompatible y de Grado Médico cubetas sin vestigio de colada.
- Conjuntos automotrices y electrónicos: Moldeo por inyección de alto volumen paneles de puerta, Moldeo por Inyección de Dos Componentes llaveros y ABS / Polibutileno Tereftalato (PBT) carcasas eléctricas.
Preguntas frecuentes (FAQ)
P: ¿Cuál es la principal ventaja de un molde de canal caliente frente a un molde de canal frío?
R: Los moldes de canal caliente eliminan por completo el desperdicio de bebedero frío, ahorrando hasta un 30% en costes de materia prima mientras acortan los tiempos de ciclo entre un 20% y un 40% y ofrecen una cosmética de colada impecable.
P: ¿Cuál es la diferencia entre los sistemas de canal caliente con compuerta de válvula y con punta abierta?
R: Los sistemas con compuerta de válvula utilizan agujas mecánicas para abrir y cerrar la compuerta, sin dejar vestigio de compuerta. Los sistemas de punta abierta dependen del congelamiento térmico natural en la punta, lo que los hace rentables para piezas no visuales.
P: ¿Pueden los moldes de canal caliente procesar resinas de ingeniería sensibles al calor?
R: Sí. Mediante el uso de controladores PID digitales multizona, mantenemos temperaturas uniformes del múltiple dentro de ±1 °C, evitando la degradación térmica en resinas como PC, PEEK y polímeros ignífugos.
P: ¿Cómo se verifica el rendimiento del molde de canal caliente antes de la producción en masa?
R: Cada molde de canal caliente se somete a un riguroso Prueba y validación de molde muestreo (T0/T1) en nuestras prensas eléctricas, acompañado de registro de presión en cavidad y verificación dimensional con CMM Zeiss.