
Изготовление литьевых форм с горячеканальной системой
Устранение отходов литников холодноканальной системы и поддержание непрерывного теплового равновесия внутри полостей формы — это главный ключ к высокоэффективному массовому производству. При изготовлении литьевых форм с горячеканальной системой используются электрически нагреваемые коллекторы и специализированные сопла с игольчатым затвором, которые поддерживают смолу в расплавленном состоянии вплоть до входа в полость. В Jucheng Precision — производителе, сертифицированном по ISO 9001, ISO 13485 и IATF 16949, — мы специализируемся на высокоточных горячеканальных формах. Благодаря интеграции многозонных цифровых ПИД-терморегуляторов и вставок полостей из нержавеющей стали S136, обработанных на 5-осевых станках с ЧПУ, наши горячеканальные формы сокращают время цикла на 20%–40%, обеспечивая при этом нулевые отходы литников, подтвержденные контролем на КИМ Zeiss.
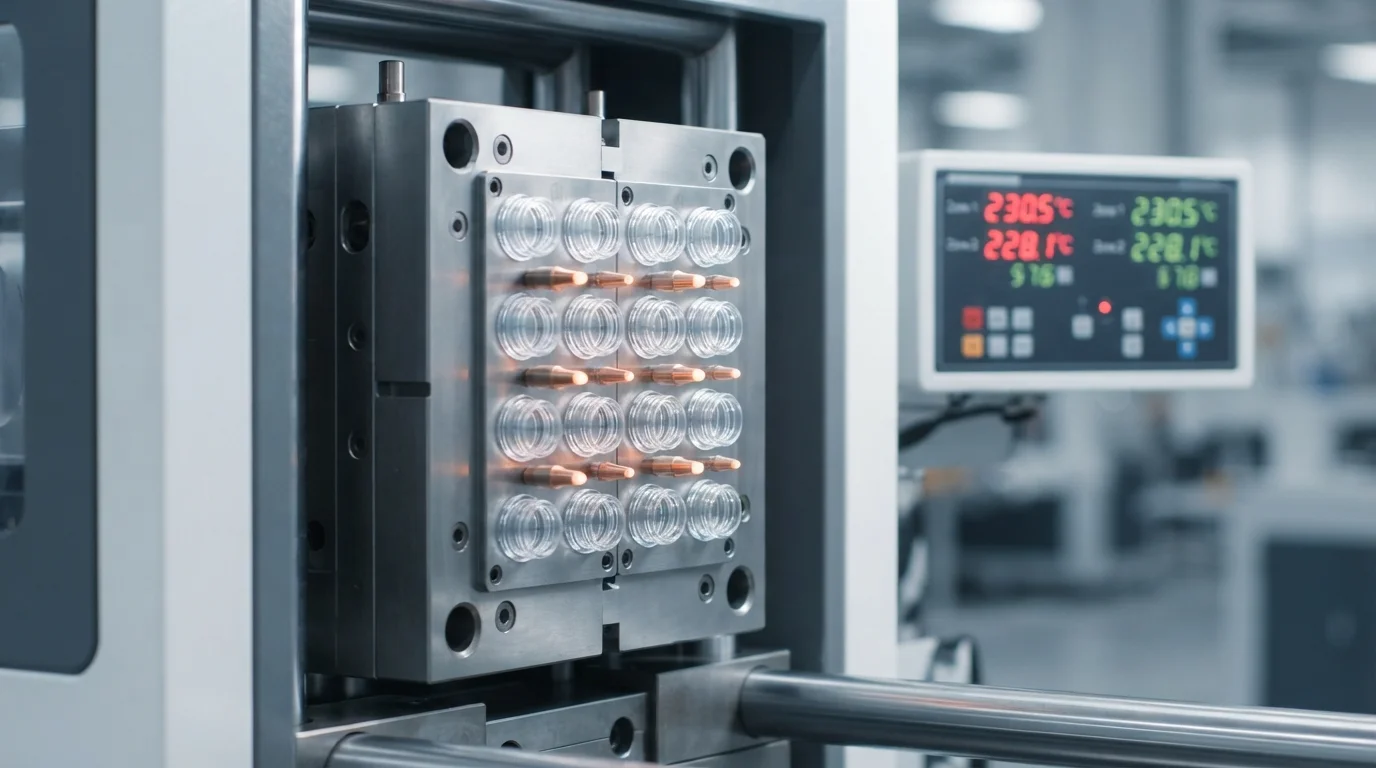
Типы горячеканальных систем: игольчатый затвор vs. открытый термоштифт
Выбор между горячеканальными коллекторами с игольчатым затвором и с термолитником зависит от ваших эстетических требований и чувствительности смолы к сдвигу:
Системы с игольчатым затвором (с клапанным запиранием)
Гидравлические или пневматические иглы клапанов срабатывают последовательно, механически открывая и герметизируя отверстие полости. Обеспечивает точную синхронизацию давления расплава, нулевой след от впуска и исключает образование нитей. Золотой стандарт для оптических Поликарбонат (ПК) линз, медицинских изделий и Многогнёздная пресс-форма для литья под давлением инструментах.
Открытые системы с термоконтролем (горячий впуск)
Расплав протекает через непрерывно нагреваемое отверстие впуска, которое естественно застывает при прекращении давления впрыска. Экономически эффективно и высоконадежно для неответственных товарных пластмасс, таких как Полипропилен (ПП) и Полиэтилен (ПЭ) крышки, контейнеры и конструкционные кронштейны.
Экономические и качественные преимущества оснастки с горячим каналом
| Переменная производства | Традиционная Форма с холодным каналом | Оснастка с системой горячего канала |
|---|---|---|
| Эффективность использования сырья | Образует литниковые отходы холодного канала (требуется переработка) | 100% Прямой впрыск детали (нулевые потери на литник) |
| Скорость цикла формования | Медленнее (ограничена временем охлаждения толстого холодного литника) | Быстрее (определяется исключительно толщиной стенки детали) |
| Требуемое усилие смыкания | Выше (потери давления на длинных каналах холодноканальной литниковой системы) | Ниже (прямая подача давления расплава в полость) |
| Косметическое качество литника | Требует следов ручной или автоматической обрезки литникового остатка | Механическое отсечение клапаном не оставляет следов литника |
Проектирование горячеканальной формы и схема теплового баланса
Интеграция горячеканальных коллекторов в Изготовление нестандартных пресс-форм требует строгой тепловой изоляции и многозонного ПИД-регулирования:
1. Многозонные цифровые ПИД-регуляторы температуры
Каждое сопло и блок коллектора контролируются выделенными цифровыми ПИД-регуляторами. Поддержание равномерной температуры в пределах ±1°C предотвращает термическую деградацию чувствительных инженерных смол, таких как Полиамид (ПА/Нейлон) и Полиэфирэфиркетон (PEEK).
2. Тепловая изоляция коллектора и изоляционные плиты
Тепло от горячеканальных коллекторов не должно передаваться в холодную сталь блока матрицы. Мы проектируем воздушные тепловые барьеры и керамические изоляционные плиты, позволяя водоохлаждаемым блокам полости быстро затвердевать детали.
3. Последовательное управление клапанами для снижения коробления
На крупных конструкционных деталях или Литье тонкостенных изделий корпусах штифты клапанов срабатывают последовательно. Это управляет схождением фронтов расплава, полностью устраняя линии спая и локальную концентрацию напряжений.
4. Закалённая оснастка из стали S136 и герметичные уплотнения
Сопла горячеканальных систем работают в условиях интенсивных циклов теплового расширения. Наши 5-осевые станки с ЧПУ обрабатывают вставки полости из закалённой нержавеющей стали S136 (52 HRC) с микропрецизионными уплотнениями, предотвращающими утечку смолы под высоким давлением в карман коллектора.
Идеальные сценарии применения горячеканальной оснастки
- Крупносерийная упаковка и укупорочные изделия: многогнёздные крышки для напитков, откидные крышки, пищевые контейнеры и тонкостенная упаковка (формуемые в Полиэтилен (ПЭ) или Полистирол (ПС)).
- Медицинские одноразовые изделия и оптика: Чистопомещенное литье под давлением корпуса шприцев, камеры капельниц, оптические линзы и Биосовместимая и медицинская смола кюветы без следов литника.
- Автомобильные и электронные узлы: Крупносерийное литье под давлением панели дверей, Двухкомпонентное литье под давлением брелоки и АБС / Полибутилентерефталат (ПБТ) электрические корпуса.
Часто задаваемые вопросы (FAQ)
В: В чём главное преимущество горячеканальной формы перед холодноканальной?
A: Горячеканальные формы полностью исключают отходы холодного литника, экономя до 30% затрат на сырье, при этом сокращая время цикла на 20%–40% и обеспечивая безупречную эстетику ворот.
В: В чем разница между игольчатыми и открытыми горячеканальными системами?
О: Игольчатые системы используют механические игольчатые пальцы для открытия и закрытия ворот, оставляя нулевой след ворот. Открытые системы полагаются на естественное термическое застывание на кончике, что делает их экономически эффективными для невизуальных деталей.
В: Могут ли горячеканальные формы перерабатывать термочувствительные инженерные смолы?
О: Да. Используя цифровые многозонные ПИД-контроллеры, мы поддерживаем равномерную температуру коллектора в пределах ±1°C, предотвращая термическую деградацию таких смол, как PC, PEEK и огнестойких полимеров.
В: Как вы проверяете производительность горячеканальной формы перед серийным производством?
О: Каждый горячеканальный инструмент проходит строгие Испытания и валидацию формы отбор образцов (T0/T1) на наших электрических прессах в сопровождении регистрации давления в полости и размерной верификации на КИМ Zeiss.